
 EN
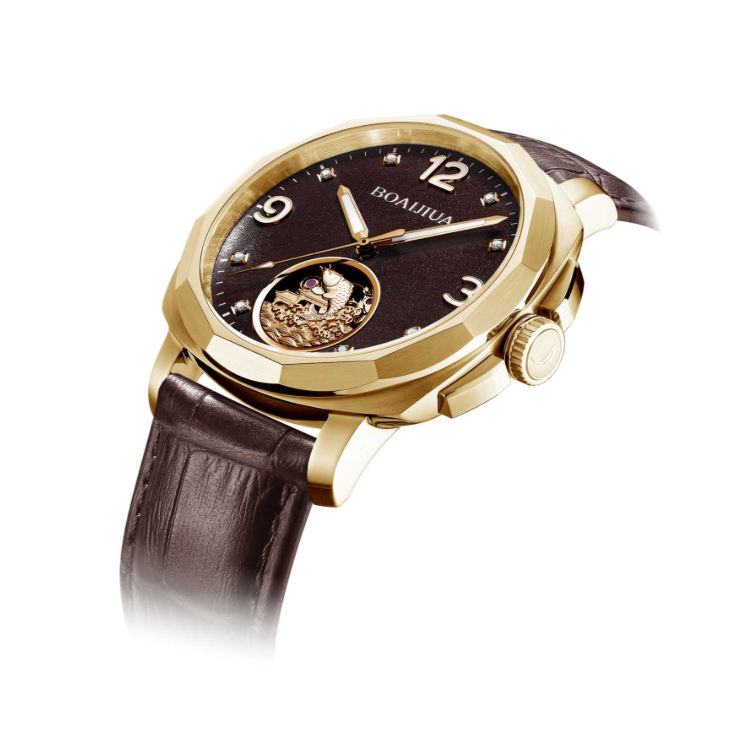
Modernin rannekkeen valmistuksen metallurginen tasapaino
316L-ruostumatonta terästä käytetään yleisesti kellorannekehyksissä, koska sen metallurgia, mekaaninen kestävyys ja pitkäaikainen pinnan vakaus ovat tarkasti tasapainotettuja. Tyypilliset austeniittiset teräkset usein heikentyvät päivittäisessä ihmiskontaktissa ja vaihtelevissa ympäristöolosuhteissa. 316L-teräksen kemiallinen koostumus sisältää noin 16–18 prosenttia kromia, 10–14 prosenttia nikkeliä sekä ratkaisevan 2–3 prosenttia molyybdeenia. Juuri tämä molyybdeenin lisäys erottaa 316L-teräksen yleisestä 304-seoksesta ja antaa sen kiteiselle rakenteelle kestävän vastustuskyvyn piste- ja saumakorroosiolle.
Pieni hiilipitoisuus -merkintä, jota edustaa kirjain L, pitää hiilipitoisuuden tiukasti alle 0,03 prosenttia. Tarkassa metallivalmistuksessa ohjattu hiilipitoisuus estää kromikarbidin muodostumista raerajoille koneistuksen ja kuumennusjaksojen aikana. Kun hiilipitoisuus nousee liian korkeaksi, kromi paikallisesti vähenee, jolloin mikroskooppiset alueet ovat alttiita raerajojen välisten jännitysrikkojen muodostumiselle. Nykyaikainen kellonranne perustuu monimutkaisiin kokoonpanoihin, joissa on kiinteitä lenkkejä, päätlenkkejä, kitkapinssejä ja automaattisia sulkuja. Jokaisen komponentin on oltava ennustettavasti muovautuva ja sen vetolujuuden on oltava vähintään noin 480–620 megapascal. Tämä mahdollistaa moniakselisen tietokoneohjatun koneistuksen, tarkan leimauksen ja kylmämuovauksen ilman piilotettuja sisäisiä jännitysrikkoja hienojen liitoskohtien kohdalla.
Miksi merikelpoinen seos hallitsee iholle kosketettavia sovelluksia
Ihokosketus tuo aggressiivisia kemikaaleja, jotka voivat tuhota heikompia metalleja. Ihmisen hikoilussa on kestävä seos vettä, natriumkloridia, maitohappoa ja jäljellä olevia rasvahappoja. Nämä yhdisteet muodostavat happamia elektrolyyttejä, joiden pH-arvot ovat usein välillä 4,0–6,8. Kun hiki kertyy kiinteiden linkkien kokoonpanojen ja kiinnityslevyjen taittokohdien alle, hapen puute nopeuttaa paikallisesti galvaanisia reaktioita.
Seos vastustaa tätä kemiallista hyökkäystä välittömällä passivoitumismekanismilla. Kromi reagoi itsestään ilman happiksen kanssa muodostaen näkymättömän, itseparantuvan kromioksidikalvon koko pinnalle. Vaikka kosketusvauriot poistaisivat tämän kalvon arkipäiväisessä käytössä, ympäröivä ilma passivoi teräksen millisekunneissa uudelleen. Lisäksi Euroopan unionin standardi EN 1811 asettaa tiukat viikoittaiset rajat nikkelin siirtymiselle esineissä, jotka ovat pitkäaikaisesti ihon kosketuksessa. Koska 316L sitoo nikkeliä tiukasti sen vakaaan austeniittiseen, pintakeskitettyyn kuutiomaiseen rakenteeseen, ionien liukenemisnopeus pysyy turvallisesti turvarajojen alapuolella. Käyttäjät välttävät ihotulehduksen, ja metalli välttää epämiellyttävän värjäytymisen, kulumisen tai vihreän jäännöksen muodostumisen linkkien yhdistysnastojen ympärille.
Konepellattavuus, pinnankäsittely ja rakenteellinen kestävyys
Lukuisen tai työkalutasoisien metallirenkaiden suunnittelu vaatii erinomaista mekaanista tarkkuutta. Kellotuotteita seuraavat odottavat korkeaa kontrastisuutta ulkopinnassa, kuten suuntaviivaisesti hiottua satiinipintaa, joka sijaitsee suoraan vääristymättömän peilikirkkaan viistopinnan vieressä. 316L-teräksen jyväsrakenne mahdollistaa erinomaisen monipuolisuuden pinnankäsittelyssä. Pehmeässä tilassa materiaali on Vickers-kovuudeltaan 150–200 HV. Tämä kohtalainen kovuus tarjoaa riittävästi kimmoisuutta, jotta hienoja kärkiviistoja voidaan koneistaa ilman, että kalliit mikrofriisauksen terät kuluvat.
Saman aikaa kylmämuokkausmenetelmät nostavat paikallisesti pinnan kovuutta yli 250 HV:n kriittisissä kuormitettavissa osissa, kuten kiinnitysruuvien lukitusnokissa, jousitangoissa ja kierrekierteisissä ruuvipinsseissä. Tästä teräksestä valmistetut ruuviliitokset tarjoavat luotettavan kierrekierteisen yhteyden ja kestävät kierrekierteiden irtoamista rannekkeen koon säätämisessä, kun liitos tehdään oikealla vääntömomentilla. Rakenteellinen eheys estää myös pinnin reikien muovautumisen soikeiksi. Huonosti seostettujen rannekkeiden tapauksessa jatkuva ranneen liike venyttää hitaasti yhdistävien pinnien reikiä, mikä aiheuttaa ennenaikaisen rannekkeen venymisen ja löysät toleranssit. 316L-teräksen mekaaninen lujuus vähentää tätä muodonmuutosta ja säilyttää tarkat liitokset tuhansien ranneen liikkeiden ajan.
Kenttähavainnot: Suolahöyryn altistuminen ja jännitysrikko
Meriurheilua varten suunnitellun aikamerkin kehityksen validointikokeessa laatuinsinöörit arvioivat useita valmiiden metallikäsivarrosten eri eriä kiihdytettyjen korroosiotesteissä. Testiprotokolla altisti kokoonpanoja syklinen neutraali suolapulveripuru ASTM B117 -standardin mukaisesti sekä vaihtuvaa upotusta tekoihmisen hikiliuoksissa.
Varhaiset tuotantoerät, joissa käytettiin sekoitettua metallivarustusta, mukaan lukien standardit 304 -taittuvat jousit kiinnitysliittimen sisällä, osoittivat paikallista värimuutosta usean päivän jatkuvan altistumisen jälkeen. Mikroskooppinen tarkastus paljasti mikroreikiä keskittyneen sisäisten linkkien olkapäiden ja kitkapistokkeiden välisiin rakoihin, joissa kosteus oli kertynyt. Sen sijaan komponentit, jotka oli valmistettu kokonaan sertifioitusta 316L-materiaalista, eivät osoittaneet lainkaan galvaanista hyökkäystä tai jännityskorroosiorakennetta. Molybdeenipitoisuus antoi korotetun pienten reikien vastustuskyvyn arvon, mikä säilytti liitospintojen puhtauden koko testikierroksen ajan. Tämä käytännön arviointi vahvisti, että rannekkeen kokoonpanossa jopa toissijaisen varustuksen on täsmättävä 316L-määrittelyyn välttääkseen rakojen aiheuttamaa vauriota.
Suorituskyvyn vertailu: 316L verrattuna vaihtoehtoisiihin kelloseoksiin
Sopivan seoksen valinta vaatii kompromisseja materiaalin kustannusten, korrosion kestävyyden ja koneistusjaksojen pituuksien välillä. Vaikka eksotiset seokset tarjoavat erityisiä etuja, 316L on edelleen monikäyttöisin perusvaihtoehto suurten tarkkojen kokoonpanojen valmistukseen.
| Materiaaliluokka | Vickers-kovuus (HV) | Pistemäisen ruosteen kestävyys (PREN) | Koneistettavuuden monimutkaisuus | Suhteellinen raaka-ainekustannus |
|---|---|---|---|---|
| 316L ruostumaton teräs | 160–220 | 23–25 | Kohtalainen | Perusviite |
| 304 ruostumaton teräs | 140–180 | 18–20 | Alhainen | Alempi |
| 904L-superseos | 150–210 | 34–36 | Korkea | Huomattavasti korkeampi |
| Titaani luokka 2 | 140–160 | Erinomainen (TiO2-kalvo) | Korkea | Korkeampi |
| Luokan 5 titaani | 320–350 | Erinomainen (TiO2-kalvo) | Erittäin korkea | Premium |
Tiedot selittävät, miksi vaihtoehtoiset materiaalit ovat edelleen pienimuotoisia ratkaisuja. Vaikka 304-teräs on halvempaa ja helpompaa leikata, sen alhaisempi PREN-arvo tekee siitä alttiin hikiruosteelle kiinnitysliitosten sisällä. Toisaalta 904L-teräs tarjoaa erinomaisen vastustuskyvyn konsentroituneita rikkihappoja ja suolahappoja vastaan, mutta korkeampi kuparin ja nikkelin pitoisuus lisää merkittävästi työkalujen kulumista ja raakamateriaalin kustannuksia ilman havaittavia etuja tavallisessa rannekäytössä. Titaanissa pienempi paino saavutetaan suuremman koneistuskitkan ja monimutkaisten pinnankäsittelyjen kustannuksella. Näistä syistä 316L-teräs säilyttää ylivoimaisen tasapainon valmistusluotettavuuden ja käyttöolosuhteissa näytettävän suorituskyvyn välillä.
Tuotannon todellisuudet ja tarkkuuslaitteiston skaalautuminen
Käsikkeiden valmistuksen laajentaminen vaatii tiukkaa prosessin hallintaa raakaputken irrottamisesta lopulliseen käsikäsittelyyn saakka. Raakatangot on tarkistettava optisella emissiospektroskopialla varmistaakseen kemiallisen koostumuksen ennen kuin syöttöaineisto siirtyy moniakselisiin tietokoneohjattuihin numeriohjauskiertokoneisiin ja langan sähköiskäsyöttökoneisiin. Tiukat koneistustoleranssit ± 0,01 millimetriä ovat pakollisia, jotta yksittäiset lenkit liukuvat sujuvasti ilman lukkiutumista tai liiallista sivullista liikkuvuutta.
Koneistuksen jälkeen osat käsitellään terävien reunojen poistamiseksi ja pinnan viimeistelyyn, jotta jokaisen lenkin pinnan tekstuurista saadaan yhtenäinen. Komponentit pestään sen jälkeen poistamaan jäännöskoneistusnesteet ja kulutusaineet, jotka voivat jäädä pieniin rakoihin.
Burriva käyttää 316L-kellorannekehojen valmistukseen moniakselisia koneita ja mitallisuuksien tarkistuksia, jotta lenkkien geometriasta säilyy yhtenäisyys sarjatuotannossa. Ammattimainen valmistus takaa tiukat toleranssit ja täyttää teräksen metallurgiset vaatimukset. Oikea materiaalin valinta vaikuttaa rannekkeen kestävyyteen ja käyttömukavuuteen. Noudatamme standardoitua käsittelyä ja tarkastusta 316L-ruostumatonta terästä käytettäessä kellojen rannekkeissa. Ota meihin yhteyttä keskustellaksesi erityisvaatimuksistasi rannekkeisiin.
Sisällysluettelo
- Modernin rannekkeen valmistuksen metallurginen tasapaino
- Miksi merikelpoinen seos hallitsee iholle kosketettavia sovelluksia
- Konepellattavuus, pinnankäsittely ja rakenteellinen kestävyys
- Kenttähavainnot: Suolahöyryn altistuminen ja jännitysrikko
- Suorituskyvyn vertailu: 316L verrattuna vaihtoehtoisiihin kelloseoksiin
- Tuotannon todellisuudet ja tarkkuuslaitteiston skaalautuminen