
 EN
留め具が時計の着け心地を決める理由
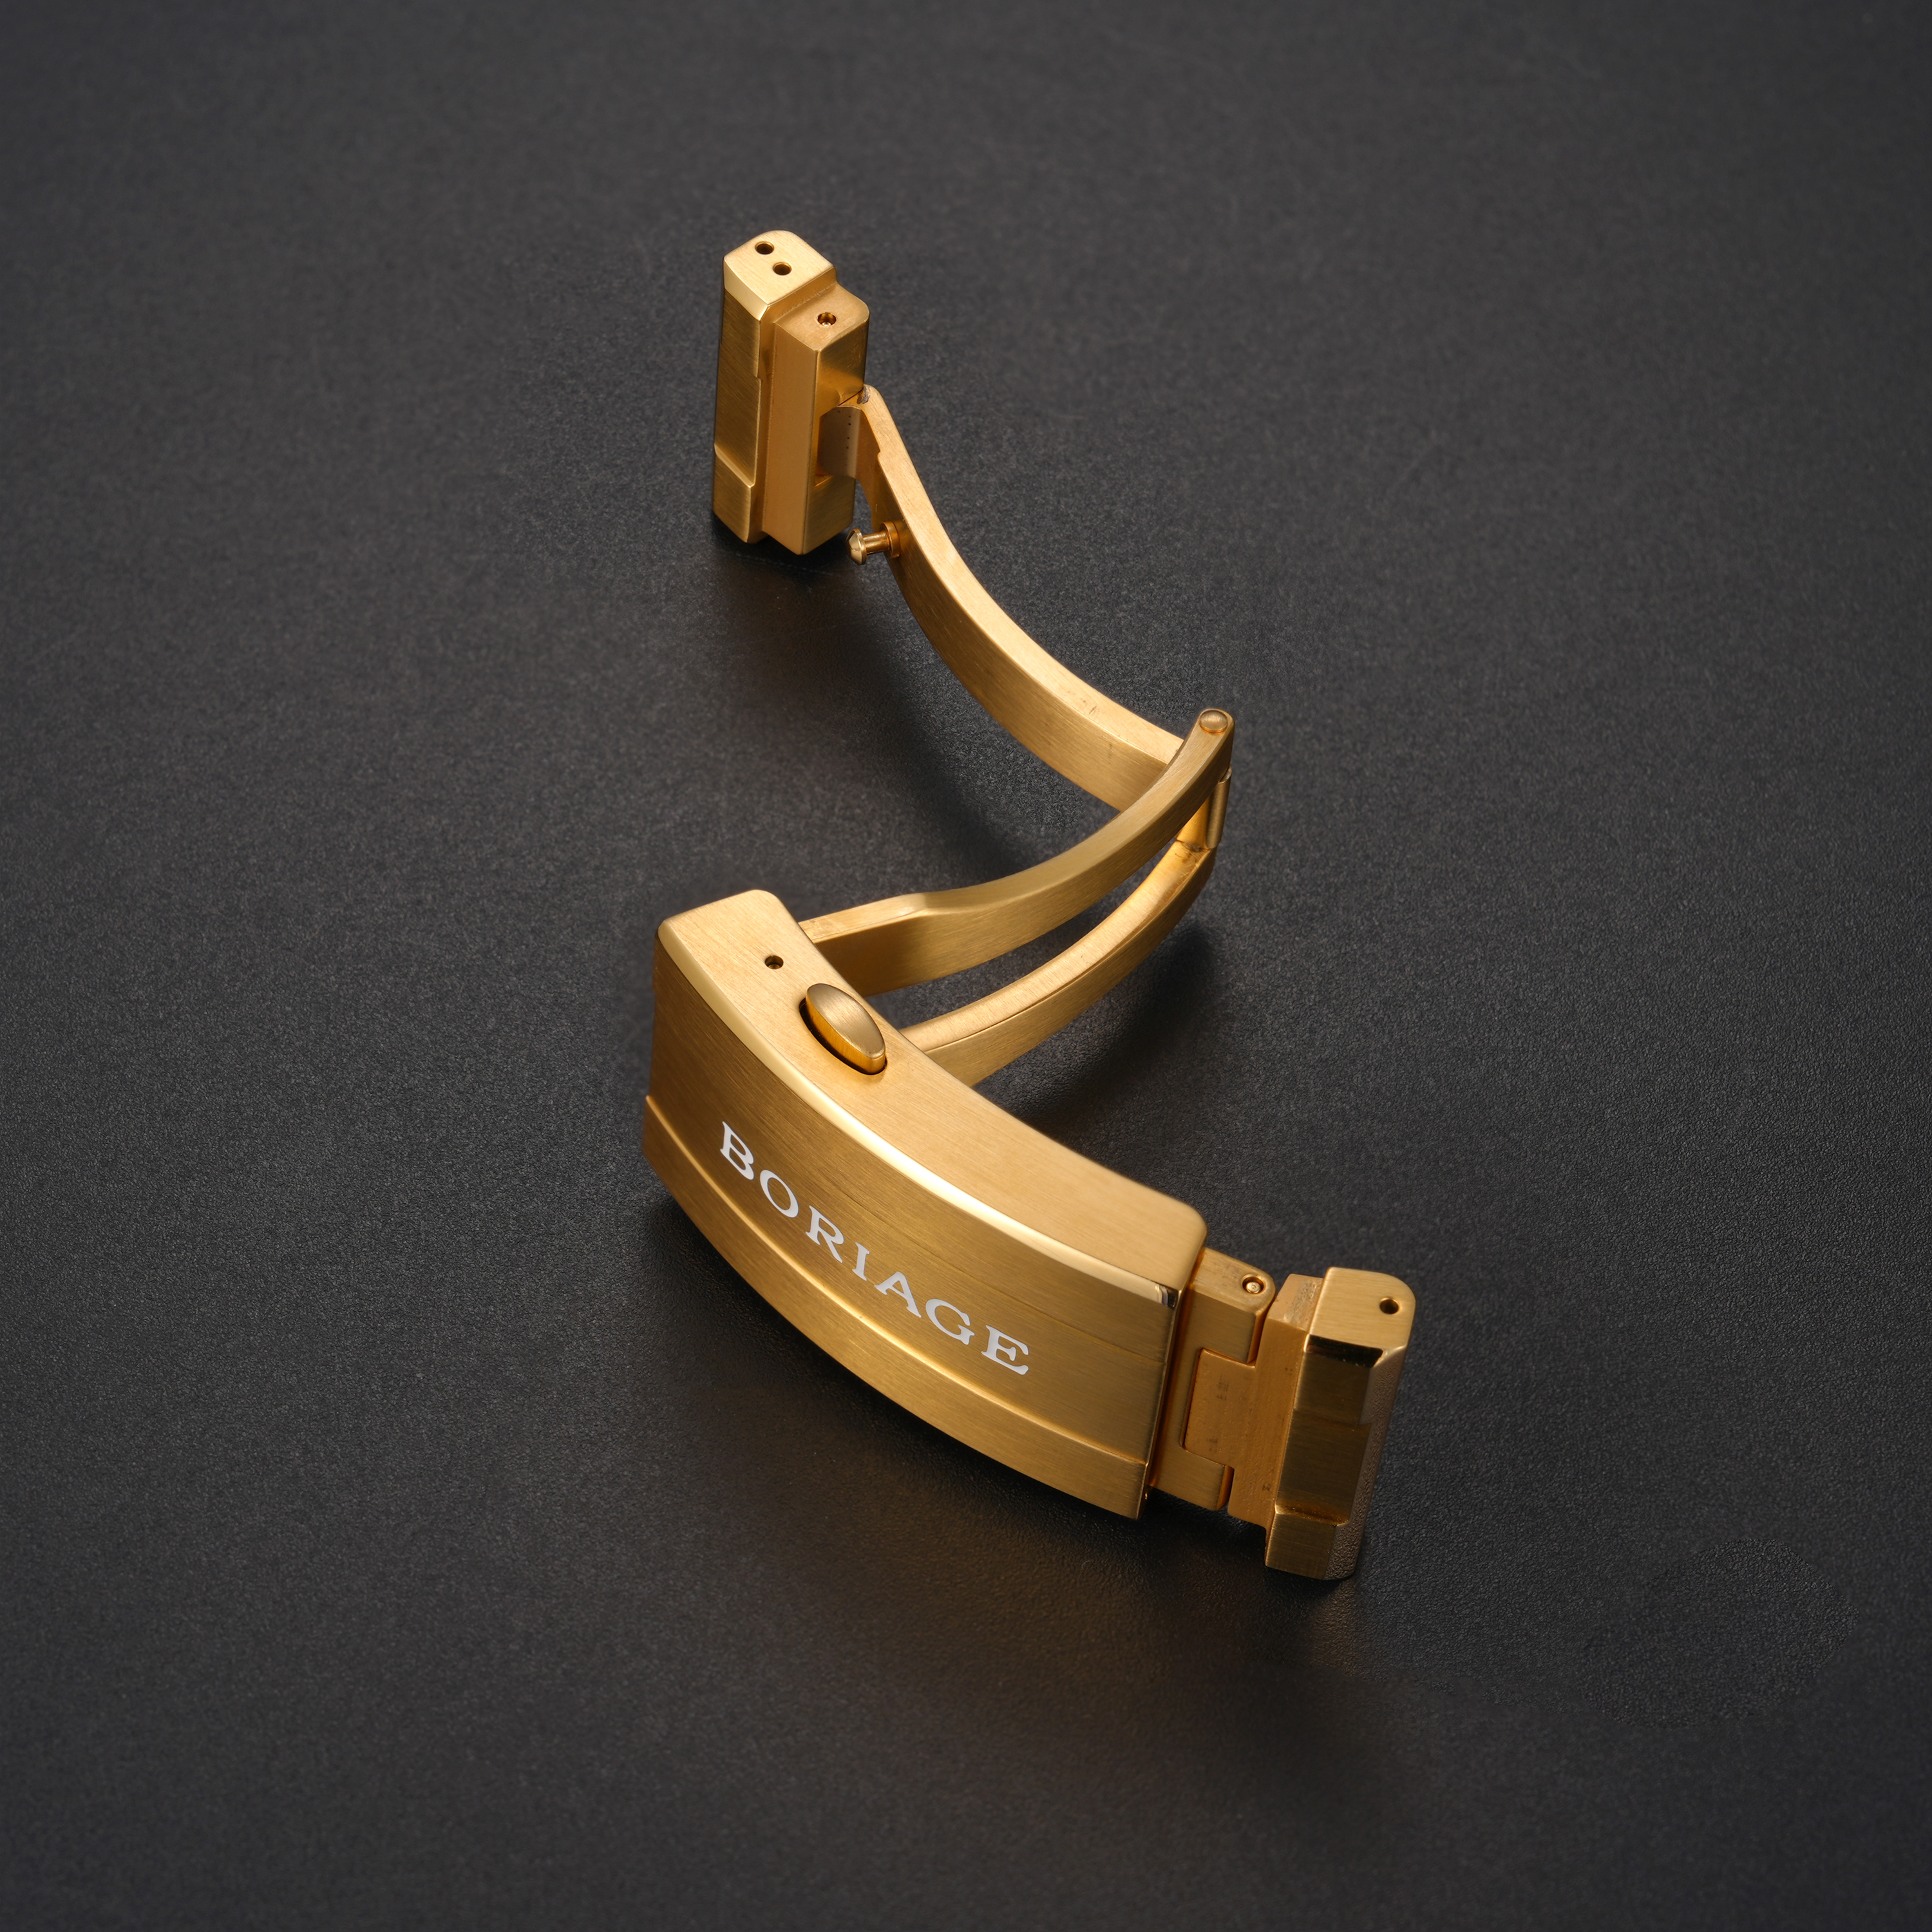
高品質のウォッチクラスプは、ストラップの端に取り付けられた単なる金属製留め具ではありません。それは毎日開閉・引っ張り・ねじりといった操作を受ける、小さな機械機構です。こうした繰り返しの使用によって、弱いスプリング、柔らかいピン、荒いエッジ、不正確な位置合わせなどの欠陥が、多くのユーザーが予想するよりも早く露呈します。一般クラスプは商品写真では十分に美しく見えるかもしれません。しかし、高品質クラスプは数か月使い続けても、依然として確かな操作感を保ちます。
その違いは、しばしばデザインの意図に起因します。あるクラスプはコスト重視で設計されています。他方、ケースと質感・耐久性・仕上げを一致させることを目的としたクラスプもあります。後者のグループは製造コストが高くなりますが、それによってユーザーの所有体験が守られます。解放時に硬さを感じる、ロックが緩い、あるいはエッジが鋭いといった欠点は、それ以外は優れた時計であっても、安っぽい印象を与えかねません。
クラスプの素材と加工精度が、基本を支えます
クラスプの素材は、着用時の感触や経年変化に大きく影響します。亜鉛合金は成形が容易でめっきも可能なため、低価格帯の留め具によく使われます。ステンレス鋼(特に316L)は強度と耐食性に優れています。チタンは軽量で肌への負担が少なく、一方で加工や仕上げには専門的な配慮が必要です。素材はストラップやケースと調和し、想定される使用シーンにも適っている必要があります。
機械加工の品質も同様に重要です。二次加工が最小限の鋳造ボディは、エッジが丸く、穴の位置がばらつくことがあります。一方、CNCで加工された後に公差を厳密に管理して仕上げられたクラスプは、形状をより正確に保持します。ピン、スプリング、ロックアームには、一貫した熱処理と精密な嵌合が求められます。ピンの直径やスプリングの張力にわずかなばらつきがあるだけでも、クラスプの開閉感に影響が出ます。高品質な時計用クラスプでは、こうした部品は単なる汎用品ではなく、機能上極めて重要な構成要素として扱われます。
ロック機構・サイズ調整・日常的な取り扱い
ロック機構こそが、ユーザーがクラスプを信頼するかどうかを決める要です。軽量なドレスウォッチには、単一の折り畳み式ブレードで十分な場合もあります。しかし、スポーツタイプやダイバーズウォッチでは、ダブルロックやセーフティキャッチを備えた方が実用性が高まります。デプロイメントクラスプは、明確な「カチッ」という感触で確実にロックされ、引っ張りに対しても確実に閉じたまま保持され、爪を傷めることなくスムーズに開放される必要があります。このバランスを実現するのは、一見するよりもずっと難しいのです。
アジャストメントは、日常的に頻繁に触れるポイントの一つです。複数のマイクロアジャスト穴を備えたバックルなら、ストラップが馴染んできたり、季節の変化で手首の太さが変わったりした際にも、着用者が微調整してフィット感を最適化できます。アジャスト機能のないバックルは、店頭ではぴったりでも、1週間後には違和感を覚えることがあります。ダイバーズエクステンションやクイックアジャスト機構は利便性を高めますが、同時に密封・位置合わせ・検証が必要な部品も増えます。機能が多いからといって、必ずしも優れているわけではありません。最適な機能構成は、時計の種類や着用者のニーズによって異なります。
| 特長 | 基本的なバックル | 高品質な時計用バックル |
|---|---|---|
| 本体の材質 | 亜鉛合金または低品質のステンレス鋼 | 316Lステンレス鋼、チタン、または厳選された合金 |
| 機械加工 | 仕上げが限定された鋳造品 | 公差管理されたCNC加工品 |
| ロック式 | シングルフォールド式(軽量スプリング) | ダブルロックまたは安全キャッチ(明確な作動感) |
| 調整 | 固定長または穴数が少ない | 微調整または延長オプション |
| 表面 | 簡易めっき、光沢ムラあり | 制御されためっき(PVD)、ブラッシュ仕上げまたはポリッシュ仕上げ |
| 検査 | サンプルによる目視検査 | 寸法・引張・耐久性(開閉)・塩水噴霧試験 |
表面仕上げと操作時の手触り
表面仕上げは見た目だけの問題ではありません。耐食性や摩擦特性、そして留め具を手に取ったときの感触にも影響します。ブラッシュ仕上げは日常的な傷跡を隠しやすく、ポリッシュ仕上げは傷が目立ちやすい一方で光を美しく反射します。PVDコーティングは色調や耐摩耗性を付与できますが、その仕上がりは下地の仕上げ状態やコーティング厚さに大きく左右されます。下地の仕上げが不十分だと、上塗りのコーティングでも欠陥が透けて見えてしまいます。
操作時の手触りは、いくつもの細かな設計・製造の工夫から生まれます。面取り加工により引っかかりを防ぎ、ばねの張力が適切に制御されていればスムーズな開放感が得られます。また、回転部の滑らかさが遊び(ガタツキ)を抑えます。ゴリゴリとした音や鋭い「カチッ」という音で開く留め具も、機能的には問題ない場合がありますが、それは工程管理の甘さを示すサインです。こうした微妙な品質差は写真では確認しづらく、実際に手に取って初めて明らかになります。
小さな不具合も見逃さない試験および品質保証
高品質なウォッチクラスプの品質管理には、外観検査だけでは不十分です。寸法検査により、ピン穴の位置やブレードの角度、ロックの噛み合い具合を確認します。引張試験では、所定の負荷がかかる状態でクラスプが確実に閉じたまま保持されるかを検証します。耐久性試験(サイクル試験)では、クラスプを何度も開閉して、バネの疲労や摩耗の発生を明らかにします。塩水噴霧試験(ASTM B117に準拠する場合が多い)は、めっき品質および耐食性を評価するのに有効です。
ここでは品質管理システムの整備が重要です。ISO 9001:2015の第8.5.1条では、製造工程の条件を制御することを求めています。これは、作業手順書による明確な設定、適切な訓練を受けたオペレーターの配置、および材料のトレーサビリティ(追跡可能性)を意味します。最終検査には、広く採用されているISO 2859-1の抜取検査表が用いられます。これらの規格は「完璧なクラスプ」を保証するものではありませんが、不良ロットが梱包工程まで進むリスクを低減します。ウォッチクラスプは小さな部品ですが、ロック機能の不具合やバネの破損は、ブランドの信頼性を大きく損なう可能性があります。
フォールディングクラスプ開発プロジェクトにおける現場の事例
ある中規模の時計ブランド向けに開発した折りたたみ式バックルの事例が参考になります。初期の試作サンプルは外観に問題がありませんでしたが、試作生産段階で、バックルの開放力にばらつきがあることが判明しました。一部の製品はスムーズに開きましたが、他には強い引き抜き力が必要でした。本体の寸法は図面通りであり、問題の原因はスプリングの張力と、ポリッシング後のロックアームの角度にありました。ポリッシング工程で片側の材質がわずかに過剰に除去されていたため、ロックの噛み合い具合が変化していたのです。
この問題の解決策は、新規設計ではなく、工程管理の見直しでした。ポリッシング用治具を改良し、組立前にスプリングのロットごとに検査を実施しました。さらに、ライン終了時に簡易な「合格/不合格」判定ができる開放力チェックを追加しました。その結果、バックルの品質は安定しました。この教訓は、時計用ハードウェア全般に適用できます。小さな部品であっても、納期やブランド評価に対するリスクは非常に大きくなります。バックルを単なる汎用品ではなく、精密なアセンブリとして扱うパートナーであれば、顧客が問題に気づく前に、こうした課題をほぼ確実に発見してくれます。
時計と着用者に合わせたバックルの選定
一つのバックル設計がすべての時計に合うわけではありません。スリムなドレスウォッチには、すっきりとしたプロファイルを持つ控えめなシングルフォールドバックルが必要になる場合があります。一方、重量感のあるステンレススチール製の時計には、ケースのバランスを取るため、より頑丈なロック機構と幅広いボディを備えたバックルが必要です。レザーストラップにはシンプルなピンバックルが適しているのに対し、メタルブレスレットではデプロイメントバックルが一般的です。バックルの選択は、時計の構造、ストラップの素材、そして着用者の日常的な使用習慣に応じて行うべきです。
強度と同様に、快適性も極めて重要です。高さがありすぎるバックルは机に押し付けられやすく、内側の角が鋭いと腕毛が引っかかりやすくなります。また、長さが短すぎると微調整が利かなくなることがあります。これらは些細な不満ではなく、その時計が実際に身につけてもらえるかどうかを左右する要素です。量産前に、単なる計測器による検査だけでなく、実際の着用者による試着テストを行うことで、こうした快適性に関する課題を早期に発見できます。
留め具の品質は、最初の設計図から最終梱包まで、素材・機械加工・ロック機構の設計・表面処理・検査の各要素がどれだけ緻密に整合しているかに左右されます。ブルリバ社(正式名称:宝瑞華(東莞)精密技術有限公司)は、中国・東莞にある自社生産拠点で、文字盤・ケース・ブレスレット・バックルなど、時計部品のOEM製造を専門としています。バックルの製造工程には、CNCフライス加工・プレス成形・自動研磨・寸法検査・組立後の機能検査が含まれます。留め具の仕様・ロック性能の要件・承認基準などについてご相談がある場合は、ブルリバ社までお気軽にお問い合わせください。