
 EN
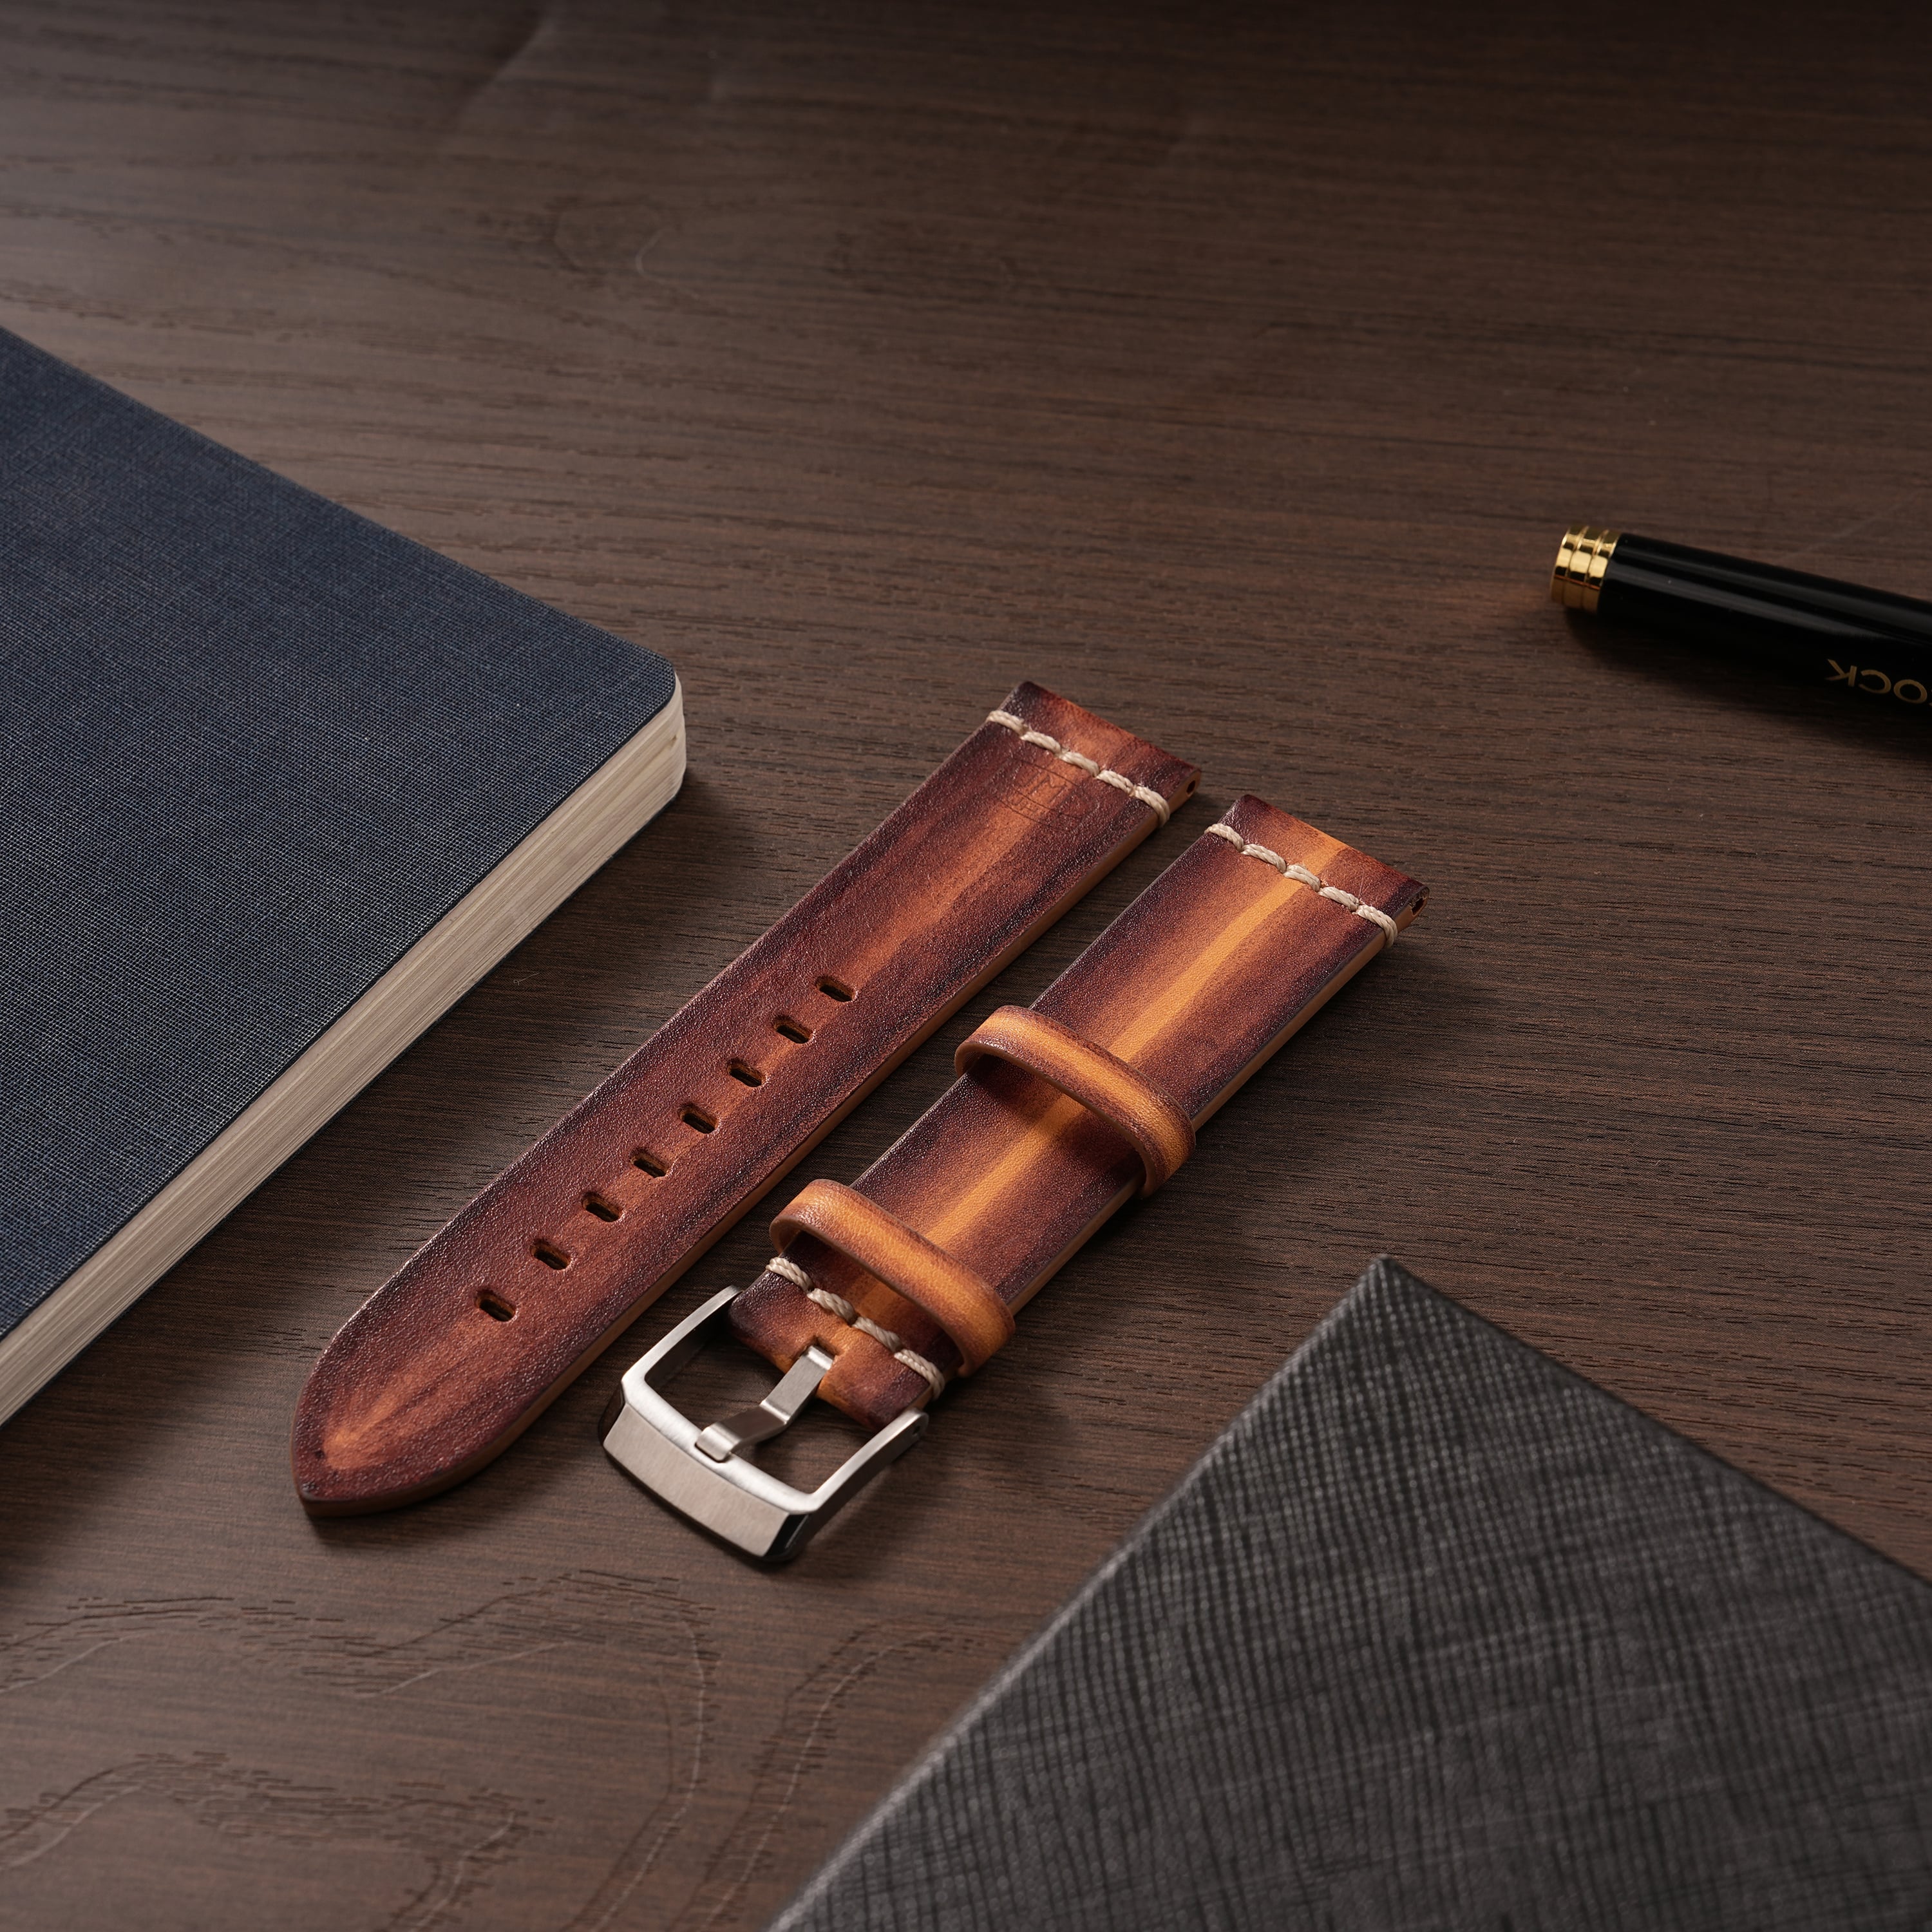
Пряжка мала по размеру, но её касаются каждый раз при надевании и снятии часов. Этот ежедневный контакт делает её тихим сигналом бренда. Стандартная серийная пряжка создаёт впечатление второстепенной детали. Пряжка с продуманной формой, отделкой и гравировкой воспринимается как неотъемлемая часть дизайна.
Индивидуальная настройка — это не только внешний вид. Это повторяющийся момент взаимодействия владельца с элементом конструкции. Этот момент либо укрепляет ощущение качества, либо подрывает его. Пряжки, ощущаемые как единое целое с остальной частью часов, усиливают общее впечатление. Пряжки, вызывающие ощущение шаблонности, ослабляют его.
Согласование дизайна пряжки с позиционированием бренда
Разные позиционирования бренда требуют разных подходов к пряжке.
Минималистичные бренды часто выбирают узкую пряжку-язычок с матовой отделкой и без украшений. Сдержанность и есть послание.
Бренды, ориентированные на наследие, отдают предпочтение гравированным логотипам, незаметным клеймам или текстурам в стиле гильоше, которые намекают на историю происхождения, не привлекая к себе излишнего внимания.
Бренды, ориентированные на инновации, экспериментируют с объёмными механизмами в виде бабочки, точно вырезанной геометрией или тёмными покрытиями PVD, сигнализирующими о технических амбициях.
Бренды, ориентированные на устойчивое развитие, используют выбор материалов для выражения своих ценностей — например, содержание переработанной нержавеющей стали или сплавы с пониженным экологическим воздействием.
Когда форма, материал и функция гармонично соответствуют визуальному языку бренда, пряжка перестаёт быть просто фурнитурой и становится частью самой идентичности.
Выбор механизма формирует ежедневное взаимодействие
Механизм определяет, как владелец взаимодействует с часами каждый день. Пряжки типа «тэнг», раскладные застёжки и застёжки-«бабочки» рассчитаны на разные категории пользователей и передают разные сообщения бренда.
| Механизм | Ключевой опыт | Уровень безопасности | Распространённое применение |
|---|---|---|---|
| Пряжка-застежка | Привычный, быстрый выпуск, минимальная толщина | Умеренный, требует совмещения отверстий | Кожаные или текстильные ремешки, винтажные стили |
| Раскладной замок | Одноручная операция, защищает ремешок от изгиба | Высокие складные ушки надёжно фиксируются | Кожаные ремешки, повседневные и спортивные стили |
| Застежка-бабочка | Низкий профиль, равномерное распределение давления по запястью | Высокие симметричные складные ушки с двойной фиксацией | Металлические браслеты, конструкции с акцентом на комфорт |
Раскладной замок часто выбирают те, кто ценит быстрое надевание и снятие часов без необходимости многократно сгибать кожаный ремешок. Бабочковый замок подходит для металлических браслетов, где важны плоский профиль и равномерное распределение давления, а не скорость регулировки. Пряжка-танг остаётся выбором брендов, которые ставят традиционный внешний вид выше удобства.
Правильный механизм определяется анализом поведения пользователя, типа ремешка и впечатления, которое бренд стремится создать при каждом застёгивании часов.
Выбор материалов и отделки, соответствующий ценностям бренда
Выбор материала для пряжки делает больше, чем просто удерживает ремешок. Он передаёт представление о качестве и намерении.
Содержание переработанной нержавеющей стали — один из аспектов, в котором бренды могут продемонстрировать очевидную приверженность устойчивому развитию. Использование вторичного сырья снижает экологический след по сравнению с производством на основе первичной руды, а современные составы из переработанного металла соответствуют традиционным маркам по твёрдости, стойкости к коррозии и способности к полировке. Сплавы с пониженным воздействием на окружающую среду предлагают аналогичные преимущества брендам, изучающим альтернативы традиционным латунным или цинковым сплавам.
Поверхностная отделка имеет не меньшее значение. Зеркальный блеск воспринимается как формальный. Матовая шлифовка — как техническая или сдержанная. Пескоструйная обработка создаёт матовую и современную поверхность. Двухцветные отделки, при которых полированные и матовые участки соседствуют друг с другом, формируют осознанный контраст, который зрительно воспринимается как результат продуманного дизайна, а не случайного совпадения.
Покрытия PVD и DLC добавляют варианты цветов и повышают твёрдость поверхности. Их долговечность в значительной степени зависит от предварительной обработки. Метод предварительной обработки — щёточное полирование, полировка или электрохимическая полировка — определяет, насколько хорошо покрытие сцепится с основой и как долго будет устойчиво к царапинам и выцветанию.
Что действительно требуется для кастомизации до начала изготовления оснастки
Кастомизация имеет собственную структуру затрат, и её стоит понять до принятия обязательств.
Простые изменения, например лазерная гравировка на уже существующей форме пряжки, обычно не требуют новой оснастки. Сама пряжка изготавливается по уже имеющейся пресс-форме, а гравировка наносится позже. Этот путь характеризуется самыми низкими первоначальными затратами и кратчайшими сроками выполнения.
Полностью индивидуальная форма пряжки требует изготовления новой пресс-формы или штампа. Затраты на оснастку возникают на начальном этапе проекта и повышают эффективный минимальный объём заказа, поскольку их необходимо распределить на количество единиц продукции. Сроки выполнения увеличиваются, поскольку оснастка должна быть спроектирована, изготовлена и проверена перед выпуском первого образца.
Добавление покрытия находится между двумя этими вариантами. Нанесение покрытия методом магнетронного распыления (PVD) или алмазоподобного углеродного покрытия (DLC) требует проектирования приспособлений и верификации процесса, но не требует изготовления полностью новой пресс-формы. Сроки выполнения зависят от того, как покрытие взаимодействует с основным материалом и сколько циклов испытаний необходимо для подтверждения адгезии.
Проактивные обсуждения возможностей, производственных мощностей и ритма коммуникации важнее единичного ценового предложения. Поставщик, способный объяснить компромиссы между этими вариантами, полезнее, чем тот, кто просто называет самую низкую цену.
Полевой кейс: неудачная кастомизация пряжки
Один бренд заказал пряжку с индивидуальной гравировкой на язычке, используя существующую пресс-форму поставщика. Глубина гравировки была указана приблизительно, и в первой партии глубина оказалась непостоянной. На некоторых изделиях логотипы выглядели чёткими, на других — слишком мелкими и размытыми.
Корневой причиной не был процесс гравировки. Причиной стало отсутствие технической спецификации. Бренд не определил глубину гравировки, чёткость краёв или критерии контроля. Без письменного стандарта поставщик не имел возможности понять, когда параметры партии начинают отклоняться.
Для устранения проблемы потребовалась письменная спецификация на гравировку, фотографические эталоны и проверка первого образца перед каждой партией. Стоимость переделки оказалась выше, чем стоимость изначальной разработки спецификации.
Такая ситуация типична для кастомизации. Обсуждение конструкции привлекает внимание, а обсуждение спецификации пропускается — именно это и вызывает задержки.
Что следует подтвердить перед согласованием кастомной пряжки
Несколько пунктов должны быть включены в проектный файл до начала изготовления оснастки.
Тип пряжки, механизм и марка материала.
Отделка поверхности по зонам, включая зоны высокого контакта.
Глубина гравировки, чёткость краёв и эталонные фотографии.
Функциональные критерии: усилие открытия, ход кнопки и люфт.
Критерии контроля и уровень AQL.
Права собственности на оснастку и условия интеллектуальной собственности.
Результаты кастомизации пряжек зависят от того, насколько чётко до начала изготовления оснастки определены замысел конструкции, допуски, отделка и критерии контроля. Компания Burriva (сокращение от Baoruihua (Dongguan) Precision Technology Co., Ltd.) специализируется на производстве компонентов для часов по заказу OEM с базы в Дунгуане и обладает собственными мощностями по выпуску циферблатов, корпусов, браслетов и пряжек. Производство пряжек включает фрезерование на станках с ЧПУ, штамповку, автоматическую полировку, контроль геометрических параметров и функциональные проверки собранных застёжек; площадь производственных помещений превышает 20 000 кв. м. Чтобы обсудить технические требования к пряжкам, параметры гравировки и критерии приёмки, свяжитесь с Burriva.
Содержание
- Согласование дизайна пряжки с позиционированием бренда
- Выбор механизма формирует ежедневное взаимодействие
- Выбор материалов и отделки, соответствующий ценностям бренда
- Что действительно требуется для кастомизации до начала изготовления оснастки
- Полевой кейс: неудачная кастомизация пряжки
- Что следует подтвердить перед согласованием кастомной пряжки