
 EN
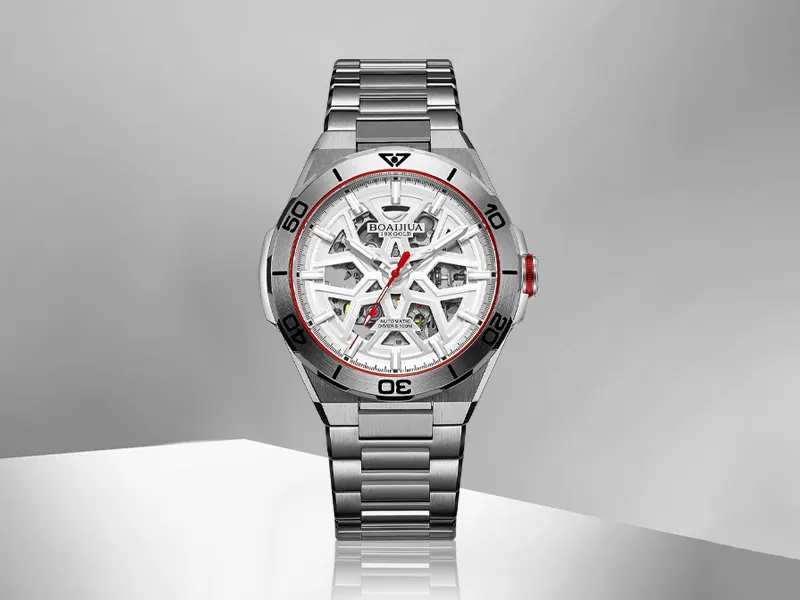
Miért kezd el mozogni a naptár a gyártás megkezdése után
Egy vevő árajánlatot kér egy egyedi óralapra, és egy ismerős választ kap: hat–nyolc hét. Majd a projekt a gyártósoron landol, és a naptár elkezd mozogni. Az ok nem titok. Az egyedi óralapok gyártása érinti a tervezést, szerszámozást, alapanyag-előkészítést, felületkezelést, nyomtatást, ellenőrzést és csomagolást. Mindegyik lépésnek saját sorban állási ideje, saját kihozatali profilja és jóváhagyási kapuja van. Egy apró részlet késése – például egy Pantone-szín pontos egyeztetése vagy egy logó vastagsága – végigvisszhangzik az egész ütemtervben.
Az óralapok szállítási idejét legjobban egy tartományként érdemes érteni, nem pedig rögzített ígéretként. Egy egyszerű, sárgarézből készült óralap egy színnel padnyomtatással gyorsan haladhat. Egy többrétegű óralap, amely napfényes (sunray) dörzsölést, galvanizálást, felragasztott indexeket és szelektív lakkozást tartalmaz, hosszabb időt vesz igénybe. A különbség nem csupán a munka mennyiségében rejlik. A kockázat is szerepet játszik. Több lépés azt jelenti, hogy nagyobb az esélye annak, hogy egy mintát elutasítanak, egy kémiai fürdő eltér a paraméterektől, vagy egy nyomtatási regisztráció kilóg a tűréshatárokon.
Az anyagválasztások, amelyek csendesen meghatározzák az ütemtervet
Az anyagválasztás gyakran megtörténik még az első gyártási időpont lefoglalása előtt, ennek ellenére nagyobb mértékben befolyásolja az időtervet, mint amit sok vevő elvárna. A személyre szabott óráskorong-gyártás esetében a sárgaréz továbbra is gyakori választás, mert jól megmunkálható, egyenletesen fogadja a felületkezelést, és jól alkalmazható rá a finom nyomtatás. Az acél tartósságot kínál, de nehezebb formázni és felületkezelni. Az alumínium könnyű, de kezelés közben nyomokat hagyhat. A kerámia, a gyöngyháj, a meteorit és a szénszálas kompozit különleges megjelenést biztosítanak, ugyanakkor azonban beszerzési és törékenységi változókat is bevezetnek.
A beszerzési oldal szintén fontos. Egy szokásos sárgaréz alapanyag akár raktárról is elérhető lehet. Egy tanúsított meteoritdarab vagy egy adott gyöngyhájkagyló viszont beszerzést, ellenőrzést és szín- illetve mintaegyeztetést igényelhet. Ezek a lépések naptári időt igényelnek, még akkor is, ha a gyártósor készen áll. Egy olyan koronggyártó, amelynek stabil anyagbeszerző partnerei vannak, csökkentheti ezt a bizonytalanságot, de egyetlen szállító sem tudja kizárni az élő anyagokból fakadó természetes változékonyságot.
A valódi szűk keresztmetszetek az egyedi számlapgyártásban
A legnagyobb ütemterv-kockázat általában az elfogadási folyamatban és az óraszámlapokhoz szükséges szerszámok gyártásában rejlik, nem a tényleges nyomtatásban vagy felületkezelésben. A grafikai anyagot ellenőrizni kell a vonalvastagságra, minimális betűméretre, fogadásra (trap) és élszerkezetre. Egy monitoron tisztaan kinéző fájl esetleg módosításra szorul, mielőtt maradandóan be lehetne nyomtatni vagy gravírozni. Miután a grafikai anyag véglegesítésre került, elkészülnek a nyomóképek, a klisék, a rögzítők és a maszkok. Ez a szerszámkészítési szakasz egy-től három hetet is igénybe vehet, a bonyolultságtól és a jelenlegi terheléstől függően.
A folyamatszabályozás is fontos szerepet játszik. Az ISO 9001:2015 szabvány 8.5.1. pontja a termelési körülmények szabályozását írja elő, ami a számlapgyártás esetében dokumentált fürdőösszetételt, keményítési időtartamokat, nyomtatási paramétereket és ellenőrzési kritériumokat jelent. Ezek a szabályozási intézkedések biztosítják a minőséget, de ugyanakkor azt is jelentik, hogy a módosításokat nem lehet kapkodva végrehajtani, mert az hulladéktermeléshez vezet. Egy számlap, amely átmegy a vizuális ellenőrzésen, még mindig elbukhat az tapadási, szín- vagy méretellenőrzésen. A javítás lehetséges, de minden egyes javítási ciklus – azaz minden további minta átmenete – kapacitást igényel, és részben újraütemezi a gyártási ütemtervet.
| Színpadon | Tipikus ablak | Fő változók |
|---|---|---|
| Művészi munka és nyomtatási fájl átvizsgálása | 1–2 hét | Betűméret, vonalszélesség, színválasztás, jóváhagyási sebesség |
| Szerszámozás és feszítőrácsok | 1–3 hét | Színek száma, maratási részlet, jelenlegi szerszámgép-terhelés |
| Alapfelület előkészítése | 1–2 hét | Anyagtípus, vastagság, felületi minőség, beérkezési ellenőrzés |
| Nyomtatás, felületkezelés és indexfelhelyezés | 2–4 hét | Rétegek, maszkolás, alkalmazott indexek, lumineszcens anyag, kikeményedés |
| Végleges minőségellenőrzés és csomagolás | 1–2 hét | AQL-szint, esztétikai kritériumok, egyedi csomagolási igények |
A táblázat nem árajánlat. Célja az időfelhasználás átláthatóságának biztosítása. Egyedi óralapok gyártására irányuló projektek teljes időtartama általában hat és tizenkét hét között mozog. A több lépcsős felületkezelést, felhelyezett indexeket vagy kézzel végzett részleteket igénylő összetett óralapok esetében ez a folyamat hosszabb lehet. Az egyszerű óralapok – amelyekhez egyértelmű művészi anyag és stabil alapanyagok szükségesek – gyorsabban készülhetnek, de csak akkor, ha a jóváhagyási folyamat szigorúan szabályozott.
Egy gyártósori példa egy korlátozott korongszériától
Hasznos példaként említhető egy független európai márkához készült korlátozott korongszéria. Az alap egy simított sárgaréz korong volt meleg napfényhatással, két színű tamponnyomással és kis méretű felragasztott jelölésekkel. Az első minták erősen határozták meg a végleges irányt. Ezután a márkával kapcsolatos kérés érkezett: a logó kissé vastagabb legyen, és a mellékfelirat mélyebb domborulatot kapjon. A tervezőasztalnál ez apró módosításnak tűnt. A gyártósoron azonban új nyomóképeket, módosított marásmaszkot és új galvanizálási próbát jelentett.
Az eredeti ütemtervet a számlap-minta jóváhagyása utáni néhány hetes gyártási időszakra alapozták. A módosítás egy további mintaköröket tartalmazott, és a befejezési dátumot egy teljes negyedévvel későbbre tolta el. Egyetlen lépés sem sikertelen. A tanulság egyszerűbb volt: a grafikai elemek vagy a felületi mélység késői módosításai ütemterv-módosítások, még akkor is, ha a vizuális különbség csekélynek tűnik. Azok a vásárlók, akik korán lezárják a grafikai elemeket, és a módosításokat a mintázási fázisba korlátozzák, általában megóvják az ütemtervet. Azok a vásárlók, akik a jóváhagyás után újra megnyitják a tervezési döntéseket, gyakran heteket veszítenek.
Hogyan olvassunk számlap-gyártási időtervet bizonytalanság nélkül
Egy számlap-gyártási ütemtervet kritikus útvonalként, nem reménykedő dátumok listájaként kell értelmezni. Az első lépés a rögzített és mozgatható időszakok elkülönítése. A rögzített időszakok közé tartozik a kémiai keményedés, a galvanizálási ciklusok és a festék száradása. A mozgatható időszakok közé tartozik a várakozási idő, a jóváhagyási idő és az újrafeldolgozási hurkok. Éppen a mozgatható időszakokban dől el, hogy egy projekt marad-e az ütemterv szerint, vagy lemarad.
Erősítsük meg a grafikai elemeket és a szín-célokat a szerszámgyártás megkezdése előtt.
Jóváhagyani egy fizikai mintát, nem csupán egy digitális megjelenítést.
Rögzíteni az anyag minőségét, vastagságát és felületi minőségét.
Meghatározni a kozmetikai elfogadási kritériumokat a végleges minőségellenőrzés előtt.
Egy minta átdolgozására pufferidőt hagyni, kivéve, ha a tervezés már bizonyított.
A számlapok gyártási ideje szintén függ olyan feltételezésektől, amelyeket korán el kell nevezni. Ha a számlap új Pantone-színegyeztetést igényel, az időkeret az inkák rendelkezésre állásától és a szárazítási tesztektől függ. Ha a számlap gyöngyházanyagot tartalmaz, az időkeret a kagylókiválasztástól és az illeszkedéstől függ. Ha a számlapon alkalmazott indexek vannak, az időkeret az ragasztótól, a helyezési rögzítőktől és a kezeléstől függ. Egy valósághű számlap-gyártási ütemterv ezeket a feltételezéseket megnevezi a szerszámozás előtt, így az időkeret hitelesebb lesz, és kevésbé valószínű, hogy meglepetést okoz.
Az ütemterv megbízhatóságának fenntartása a művészi anyagtól a csomagolódobozig
A megfelelő számla-partner többet tesz, mint hogy egy számot idéz. Kockázatokat jelez a szerszámozás előtt, nyomtatásbarát grafikai módosításokat javasol, és átláthatóvá teszi az anyagbeszerzést. Egy erős folyamatszabályozással rendelkező gyár észreveszi a színeltolódást, az tapadási problémákat és a regisztrációs hibákat, mielőtt azok szállítási problémává válnának. Egy világosan kommunikáló ellátási lánc csapat el tudja magyarázni, melyik késés a szerszámozásból, melyik az anyagból, és melyik az engedélyezésből ered.
A számla szerszámozási döntések, a számla minták jóváhagyási ciklusa és az anyagkészség mindegyike alakítja a végső időpontot. Világos mérföldkövek, dokumentált jóváhagyások és korai anyagellenőrzések biztosítják a projekt átláthatóságát az első vázlattól az utolsó dobozig. A számla egy kis alkatrész, de az ütemterve meghatározza a piacra kerülés időpontját.
A számlapok gyártási ütemterve ugyanazoktól a tényezőktől függ, amelyek meghatározzák a minőséget: a művészi munka szigorúsága, az eszközök készenléte, az anyagok egyenletessége és a dokumentált jóváhagyás. A Burriva – rövidítése a Baoruihua (Dongguan) Precision Technology Co., Ltd. nevű vállalatnak – az OEM órák alkatrészein dolgozik Dongguan-i központjából, és a számlapgyártás során anyagválogatást, szerszámozást, nyomtatást, felületkezelést, alkalmazott indexeket, ellenőrzést és csomagolást végez. A márkák, amelyek egyedi számlapprogramot terveznek, kapcsolatba léphetnek a specifikációk, időkeretek és anyagválasztási lehetőségek megbeszélése érdekében.
Tartalomjegyzék
- Miért kezd el mozogni a naptár a gyártás megkezdése után
- Az anyagválasztások, amelyek csendesen meghatározzák az ütemtervet
- A valódi szűk keresztmetszetek az egyedi számlapgyártásban
- Egy gyártósori példa egy korlátozott korongszériától
- Hogyan olvassunk számlap-gyártási időtervet bizonytalanság nélkül
- Az ütemterv megbízhatóságának fenntartása a művészi anyagtól a csomagolódobozig