
 EN
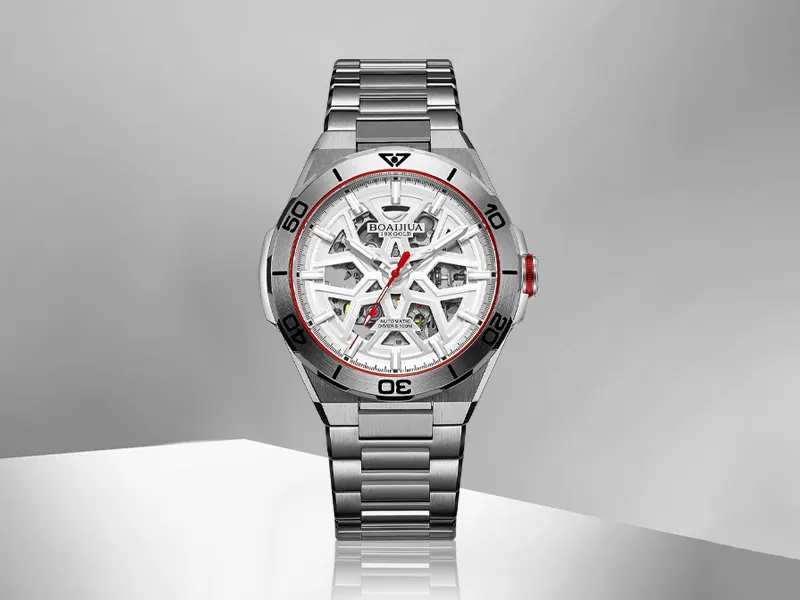
தயாரிப்பு தொடங்கியவுடன் காலண்டர் ஏன் நகர்கிறது?
ஒரு வாடிக்கையாளர் தனிப்பயன் கடிகார டயல் ஒன்றிற்கு மதிப்பீடு கேட்கிறார், அதற்கு அவர் பழகிய பதிலைக் கேட்கிறார்: ஆறு முதல் எட்டு வாரங்கள். பின்னர் அந்தத் திட்டம் தொழிற்சாலை தளத்தில் இறங்குகிறது, அப்போதுதான் காலண்டர் நகரத் தொடங்குகிறது. இதற்கு காரணம் ரகசியம் அல்ல. தனிப்பயன் கடிகார டயல் தயாரிப்பு வடிவமைப்பு, கருவிகள் தயாரிப்பு, அடிப்படை பொருள் தயாரிப்பு, மேற்பரப்பு முறையாக்கம், அச்சிடுதல், ஆய்வு மற்றும் பேக்கிங் ஆகியவற்றை உள்ளடக்கியது. ஒவ்வொரு படியும் தனித்தனி காத்திருப்பு வரிசை, வெளியீட்டு விகிதம் மற்றும் ஒப்புதல் கதவுகளைக் கொண்டுள்ளது. பாண்டோன் (Pantone) நிற பொருத்தம் அல்லது லோகோவின் தடிமன் போன்ற ஒரு சிறிய விவரத்தில் ஏற்படும் தாமதம் முழு அட்டவணையிலும் அலை போல் பரவலாம்.
கடிகார டயல் தயாரிப்பு நேரம் ஒரு குறிப்பிட்ட உறுதியளிப்பு அல்ல, மாறாக ஒரு வரம்பாகவே புரிந்துகொள்ளப்பட வேண்டும். ஒரு நிறம் பேட் அச்சிடப்பட்ட எளிய பிராஸ் டயல் விரைவாக தயாரிக்கப்படலாம். சூரிய கதிர் தேய்த்தல், மின்னூட்டுதல், பொருத்தப்பட்ட குறியீடுகள் மற்றும் தேர்ந்தெடுக்கப்பட்ட லேக்கர் ஆகியவற்றைக் கொண்ட பல-அடுக்கு டயல் நீண்ட நேரம் எடுத்துக்கொள்ளும். இவற்றிற்கு இடையேயான வேறுபாடு வேலையின் அளவு மட்டுமே அல்ல; அது அபாயமும் ஆகும். அதிக படிகள் என்பது மாதிரிகள் நிராகரிக்கப்படுவதற்கும், வேதியியல் குளம் சீரிழப்படைவதற்கும், அச்சிடுதல் துல்லியத்திற்கு வெளியே செல்வதற்கும் அதிக வாய்ப்புகளை ஏற்படுத்தும்.
அமைப்பை மெதுவாக நிர்ணயிக்கும் பொருள் தேர்வுகள்
பொருள் தேர்வு பெரும்பாலும் முதல் உற்பத்தி இடைவெளிக்கு முன்பே நிகழ்கிறது, ஆனால் அது பல வாங்குபவர்கள் எதிர்பார்ப்பதை விட அதிகமாக நேர அட்டவணையை வடிவமைக்கிறது. தனிப்பயன் கடிகார டயல் உற்பத்திக்கு, தாமிரம் இன்றும் பொதுவாகப் பயன்படுத்தப்படுகிறது, ஏனெனில் அது சுலபமாக இயந்திரத்தில் செயல்படுத்தக்கூடியது, மெட்டல் பூச்சு சீராக ஏற்றுக்கொள்ளக்கூடியது, மேலும் மிக மெல்லிய அச்சிடலையும் ஏற்றுக்கொள்ளக்கூடியது. ஸ்டெயின்லெஸ் ஸ்டீல் நீடித்தன்மையை வழங்குகிறது, ஆனால் அதை வடிவமைப்பதும் முடிப்பதும் கடினமாக இருக்கலாம். அலுமினியம் எடை குறைவானது, ஆனால் அது கையாளும் அடையாளங்களைக் காட்டலாம். செராமிக், மதர்-ஆஃப்-பெர்ல், விண்கற்கள் மற்றும் கார்பன் ஃபைபர் தனித்துவமான தோற்றத்தை உருவாக்குகின்றன, ஆனால் அவை பொருள் வழங்கல் மற்றும் உடைதல் தொடர்பான மாறுபாடுகளையும் அறிமுகப்படுத்துகின்றன.
வழங்கல் பக்கம் முக்கியமானது. ஒரு பொதுவான தாமிர வெற்றிடம் வழக்கமான சேமிப்பிலிருந்து கிடைக்கலாம். ஒரு சான்றளிக்கப்பட்ட விண்கற்களின் துண்டம் அல்லது குறிப்பிட்ட மதர்-ஆஃப்-பெர்ல் சிப்பி ஆகியவற்றை வழங்குவதற்கு, அவற்றைத் தேடி, ஆய்வு செய்து, நிறம் மற்றும் வடிவமைப்பு ஆகியவற்றிற்கு ஏற்றவாறு பொருத்தம் செய்ய வேண்டும். இந்த நடவடிக்கைகள் தொழிற்சாலை தளம் தயாராக இருந்தாலும் காலண்டர் நேரத்தை அதிகரிக்கின்றன. நிலையான பொருள் கூட்டாளிகளைக் கொண்ட டயல் உற்பத்தியாளர் இந்த அநிச்சையைச் சிலவற்றைக் குறைக்க முடியும், ஆனால் எந்த வழங்குநரும் இயற்கை பொருள்களிலிருந்து வரும் இயற்கை மாறுபாடுகளை நீக்க முடியாது.
தனிப்பயன் டையல் உற்பத்தியின் உள்ளே உள்ள உண்மையான தடைகள்
மிகப்பெரிய அட்டவணை அபாயம் பொதுவாக ஒப்புதல்கள் மற்றும் கடிகார டையல் கருவிகளில் அமைந்துள்ளது, உண்மையான அச்சிடுதல் அல்லது பிளேட்டிங் ஓட்டத்தில் அல்ல. வரி அகலம், குறைந்தபட்ச எழுத்து அளவு, பிடிப்பு (டிராப்), மற்றும் ஓர வரையறை ஆகியவற்றை வரைகலை சரிபார்க்க வேண்டும். திரையில் சுத்தமாகத் தெரிகின்ற கோப்பு அது செதுக்கப்பட அல்லது அச்சிடப்பட முன் திருத்தம் செய்யப்பட வேண்டியிருக்கலாம். வரைகலை இறுதியாக உறுதிப்படுத்தப்பட்ட பின், திரைகள், கிளிஷேக்கள், பொருத்துதல் கருவிகள் மற்றும் முகமூடிகள் தயாரிக்கப்படுகின்றன. இந்த கருவிகள் தயாரிப்பு நிலை அதன் சிக்கலான தன்மை மற்றும் தற்போதைய சுமையைப் பொறுத்து ஒரு வாரத்திலிருந்து மூன்று வாரங்கள் வரை எடுத்துக்கொள்ளலாம்.
செயல்முறை கட்டுப்பாடும் முக்கியமானது. ஐஎஸ்ஓ 9001:2015 பிரிவு 8.5.1 கட்டுப்படுத்தப்பட்ட உற்பத்தி நிலைமைகளை வலியுறுத்துகிறது; இது டையல் வேலையில் ஆவணப்படுத்தப்பட்ட குளம் வேதியியல், குருத்து நேரங்கள், அச்சிடும் அளவுருக்கள் மற்றும் ஆய்வு முறைகளைக் குறிக்கிறது. இந்தக் கட்டுப்பாடுகள் தரத்தைப் பாதுகாக்கின்றன, ஆனால் அவை தவறுகளை உருவாக்காமல் மாற்றங்களை விரைவாகச் செய்ய முடியாது என்பதையும் குறிக்கின்றன. ஒரு டையல் கண்ணால் ஆய்வில் தகுதியுள்ளதாகத் தோன்றினாலும், அது ஒட்டுதல், நிறம் அல்லது அளவுரு சோதனைகளில் தோல்வியடையலாம். மீண்டும் செய்யும் வேலை சாத்தியமே, ஆனால் ஒவ்வொரு மீண்டும் செய்யும் சுழற்சியும்—அதாவது ஒவ்வொரு கூடுதல் மாதிரி சோதனையும்—திறனை நுகர்கிறது மற்றும் பாகத்தின் அட்டவணையின் ஒரு பகுதியை மீண்டும் அமைக்கிறது.
| தளம் | வழக்கமான சாளரம் | முக்கிய மாறிகள் |
|---|---|---|
| கலைப்பணி மற்றும் அச்சுக் கோப்பு மதிப்பாய்வு | 1 முதல் 2 வாரங்கள் | எழுத்து அளவு, வரி அகலம், நிறம் பிரித்தல், ஒப்புதல் வேகம் |
| கருவிகள் மற்றும் திரைகள் | 1 முதல் 3 வாரங்கள் | நிறங்களின் எண்ணிக்கை, செதுக்கல் விவரங்கள், தற்போதைய கருவித் துறை ஏற்றம் |
| அடிப்பரப்பு தயாரிப்பு | 1 முதல் 2 வாரங்கள் | பொருள் வகை, தடிமன், மேற்பரப்பு முறையாக்கம், வரும் ஆய்வு |
| அச்சிடுதல், மெட்டல் பூசுதல் மற்றும் குறியீடுகளை பொருத்துதல் | 2 முதல் 4 வாரங்கள் | அடுக்குகள், மறைத்தல், பயன்படுத்தப்பட்ட குறியீடுகள், ஒளிரும் பொருள், வழிமுறை செயல்பாடு |
| இறுதி தர சோதனை மற்றும் பேக்கிங் | 1 முதல் 2 வாரங்கள் | AQL நிலை, வெளிப்புற தர விதிமுறைகள், தனிப்பட்ட பேக்கிங் தேவைகள் |
இந்த அட்டவணை ஒரு மதிப்பீடு அல்ல. இது நேரம் எங்கு செலவழிக்கப்படுகிறது என்பதைக் காண உதவும் வழிமுறையாகும். தனிப்பயன் கடிகார டயல் தயாரிப்பு திட்டங்களுக்கு, மொத்த கால அளவு பொதுவாக ஆறு முதல் பன்னிரண்டு வாரங்களுக்கு இடையில் இருக்கும். பல மெட்டல் பூசுதல் படிகள், பொருத்தப்பட்ட குறியீடுகள் அல்லது கையால் செய்யப்பட்ட விவரங்களைக் கொண்ட சிக்கலான டயல்கள் இன்னும் அதிக நேரத்தை எடுத்துக்கொள்ளும். தெளிவான வரைபடங்கள் மற்றும் நிலையான பொருட்களைக் கொண்ட எளிய டயல்கள் வேகமாக தயாரிக்கப்படலாம், ஆனால் அது ஒப்புதல் செயல்முறை மிகவும் துல்லியமாக இருக்கும்போது மட்டுமே.
கடிகார டயல் சிறிய தொகுப்பு உற்பத்தியில் தொழிற்சாலை தளத்தின் ஒரு எடுத்துக்காட்டு
ஒரு சுயாதீன ஐரோப்பிய பிராண்டுக்காக சிறிய அளவில் டயல் உற்பத்தி செய்யப்பட்ட போது கிடைத்த ஒரு பயனுள்ள எடுத்துக்காட்டு. அடிப்படை டயல் ஒரு தேய்த்த பிராஸ் டயல், சூரிய கதிர் முறை வெப்ப முறை முறையில் முடிக்கப்பட்டது, இரு-நிற பேட் அச்சிடல் மற்றும் சிறிய பயன்படுத்தப்பட்ட குறியீடுகளைக் கொண்டிருந்தது. முதல் மாதிரிகள் வலுவாகத் தோன்றின. பின்னர் பிராண்ட், லோகோவை சற்று தடிமனாகவும், உப-லேபிளில் ஆழமான வடிவமைப்பையும் கோரியது. வடிவமைப்பு அலுவலகத்தில் இந்த மாற்றம் சிறியதாகத் தோன்றியது. ஆனால் தொழிற்சாலை தளத்தில், அது புதிய திரைகள், மாற்றப்பட்ட எட்சிங் மறைப்பு மற்றும் புதிய பூச்சு சோதனையை நேரடியாக தேவைப்படுத்தியது.
மூல அட்டவணை டயல் மாதிரியின் ஒப்புதலுக்குப் பிறகு சில வாரங்கள் உற்பத்திக்கு ஏற்ப உருவாக்கப்பட்டது. மாற்றப்பட்ட அட்டவணையில் மேலும் ஒரு மாதிரி சுழற்சியைச் சேர்த்து, முடிவு தேதியை முழு காலாண்டாகத் தள்ளியது. ஒரே ஒரு படியும் தவறவில்லை. கற்றுக்கொள்ளப்பட்ட பாடம் எளிமையானது: கலைப்பணியில் அல்லது மேற்பரப்பு ஆழத்தில் தாமதமான மாற்றங்கள் எப்போதும் அட்டவணை மாற்றங்களே, காட்சியில் வித்தியாசம் சிறியதாகத் தோன்றினாலும் கூட. கலைப்பணியை முறையாக முன்கூட்டியே இறுக்கிவிட்டு, மாற்றங்களை மாதிரி கட்டத்திற்குள் மட்டுமே வைத்திருக்கும் வாங்குபவர்கள் பொதுவாக நேர அட்டவணையைப் பாதுகாத்துக் கொள்கின்றனர். ஒப்புதலுக்குப் பிறகு வடிவமைப்பு முடிவுகளை மீண்டும் திறக்கும் வாங்குபவர்கள் பெரும்பாலும் வாரங்கள் வீணாகும் செலவைச் சந்திக்கின்றனர்.
எந்த ஊகமும் இல்லாமல் டயல் தயாரிப்பு நேர அட்டவணையை எவ்வாறு படிப்பது
டயல் உற்பத்தி அட்டவணையை நம்பகமான பாதை (critical path) போலவே படிக்க வேண்டும், ஆசையின் தேதிகளின் பட்டியல் போல அல்ல. முதல் படி என்பது நிலையான மற்றும் நகரக்கூடிய நேரத்தைப் பிரித்தல். வேதியியல் குணம், பூச்சு சுழற்சிகள் மற்றும் மை உலர்தல் ஆகியவை நிலையான நேரத்தைச் சேர்ந்தவை. காத்திருப்பு நேரம், ஒப்புதல் நேரம் மற்றும் மீண்டும் செய்யும் சுழற்சிகள் ஆகியவை நகரக்கூடிய நேரத்தைச் சேர்ந்தவை. நகரக்கூடிய நேரம் தான் திட்டங்கள் நேரத்திற்கு ஏற்ப நிலையாக இருக்கும் அல்லது தவறும் இடம்.
கருவிகளை உருவாக்கத் தொடங்குவதற்கு முன்பாக கலைப்பணி மற்றும் நிற இலக்குகளை உறுதிப்படுத்தவும்.
இலக்கணமான மாதிரியை ஏற்றுக்கொள்ளவும், டிஜிட்டல் வடிவமைப்பு மட்டுமல்ல.
பொருளின் தரம், தடிமன் மற்றும் மேற்பரப்பு முறையை உறுதிப்படுத்தவும்.
இறுதி தர சோதனைக்கு முன்பாக அழகியல் ஏற்புத்தகவு விதிமுறைகளை வரையறுக்கவும்.
வடிவமைப்பு நிரூபிக்கப்படாத வரை ஒரு மாதிரி திருத்தத்திற்கான கால இடைவெளியை வைத்திருக்கவும்.
டயல் தயாரிப்பு நேரம் என்பது முன்கூட்டியே பெயரிடப்பட வேண்டிய ஊகங்களையும் சார்ந்துள்ளது. டயல் புதிய பேண்டோன் பொருத்தத்தை தேவைப்படுத்தினால், கால அட்டவணை மையின் கிடைப்பு மற்றும் உலர்த்தும் சோதனைகளைச் சார்ந்திருக்கும். டயல் முத்து வெள்ளியைப் பயன்படுத்தினால், கால அட்டவணை சிப்பி தேர்வு மற்றும் பொருத்தத்தைச் சார்ந்திருக்கும். டயலில் பொருத்தப்பட்ட குறியீடுகள் இருந்தால், கால அட்டவணை ஒட்டுப்பொருள், பொருத்தும் கருவிகள் மற்றும் கையாளுதலைச் சார்ந்திருக்கும். உண்மையான டயல் உற்பத்தி அட்டவணை கருவிகளை உருவாக்குவதற்கு முன்பாக இந்த ஊகங்களைப் பெயரிடும், இது கால அட்டவணையை நேர்மையானதாகவும், ஆச்சரியமாக மாறுவதற்கான வாய்ப்பைக் குறைவாகவும் ஆக்கும்.
வரைபடங்களிலிருந்து பெட்டிகள் வரை திட்டத்தை நம்பகத்தன்மையுடன் பின்பற்றுதல்
சரியான டையல் கூட்டாளி என்பது ஒரு எண்ணை மட்டும் கூறுவதை விட அதிகமாகச் செய்கிறது. இது டூலிங் தொடங்குவதற்கு முன்பே அபாயங்களைக் குறிப்பிடுகிறது, அச்சிடக்கூடிய கலைப்பணிகளில் மாற்றங்களை பரிந்துரைக்கிறது, மேலும் பொருள் வழங்கலை வெளிப்படையாக வைத்திருக்கிறது. வலுவான செயல்முறை கட்டுப்பாடு கொண்ட தொழிற்சாலை ஒன்று, நிறம் மாற்றம், ஒட்டுதல் சிக்கல்கள் மற்றும் பதிவு பிழைகளை அவை கட்டுப்பாட்டை இழந்து கட்டுமானத்தில் பிரச்சனையாக மாறுவதற்கு முன்பே கண்டறிய முடியும். தெளிவான தொடர்பு கொள்ளும் வழங்கல் சங்கிலி குழுவினர், எந்த தாமதம் டூலிங்கால் ஏற்பட்டது, எந்தத் தாமதம் பொருளால் ஏற்பட்டது, எந்தத் தாமதம் அங்கீகாரத்தால் ஏற்பட்டது என்பதை விளக்க முடியும்.
டையல் டூலிங் முடிவுகளை, டையல் மாதிரிகளின் அங்கீகார சுழற்சிகளை மற்றும் பொருள் தயாரிப்பு நிலையை கவனித்து, இறுதி தேதியை வடிவமைக்கிறது. தெளிவான மைல்கல்லுகள், ஆவணப்படுத்தப்பட்ட அங்கீகாரங்கள் மற்றும் ஆரம்ப கட்டத்திலேயே பொருள் சரிபார்ப்புகள் ஆகியவை முதல் வரைபடத்திலிருந்து இறுதி பெட்டிவரை திட்டத்தை வெளிப்படையாக வைத்திருக்கின்றன. டையல் என்பது ஒரு சிறிய பாகம் ஆனால், அதன் கால அட்டவணை தான் தொடக்க தேதியை தீர்மானிக்கிறது.
டையல் திட்டங்கள் தரத்தை வடிவமைக்கும் அதே மாறிகளைச் சார்ந்தவை: கலைப் பணியின் திறன், கருவிகளின் தயாரிப்பு நிலை, பொருளின் ஒழுங்கு, மற்றும் ஆவணப்படுத்தப்பட்ட ஒப்புதல். பூருயுவா (டாங்குவான்) பிரிஸிஷன் டெக்னாலஜி கோ., லிட்., என்பதன் சுருக்கமான புர்ரிவா, டாங்குவானில் உள்ள தனது தளத்திலிருந்து OEM கடிகாரப் பாகங்களை உற்பத்தி செய்கிறது; இதில் டையல் உற்பத்தி பொருள் தேர்வு, கருவிகள், அச்சிடுதல், மெட்டல் பூசுதல், பொருத்தப்பட்ட குறியீடுகள், ஆய்வு மற்றும் பேக்கிங் ஆகியவற்றை உள்ளடக்கியது. தனிப்பயன் டையல் திட்டத்தை திட்டமிடும் பிராண்டுகள் சிறப்புத் தன்மைகள், கால அட்டவணைகள் மற்றும் பொருள் விருப்பங்கள் பற்றி விவாதிக்க தொடர்பு கொள்ளலாம்.
உள்ளடக்கப் பட்டியல்
- தயாரிப்பு தொடங்கியவுடன் காலண்டர் ஏன் நகர்கிறது?
- அமைப்பை மெதுவாக நிர்ணயிக்கும் பொருள் தேர்வுகள்
- தனிப்பயன் டையல் உற்பத்தியின் உள்ளே உள்ள உண்மையான தடைகள்
- கடிகார டயல் சிறிய தொகுப்பு உற்பத்தியில் தொழிற்சாலை தளத்தின் ஒரு எடுத்துக்காட்டு
- எந்த ஊகமும் இல்லாமல் டயல் தயாரிப்பு நேர அட்டவணையை எவ்வாறு படிப்பது
- வரைபடங்களிலிருந்து பெட்டிகள் வரை திட்டத்தை நம்பகத்தன்மையுடன் பின்பற்றுதல்