
 EN
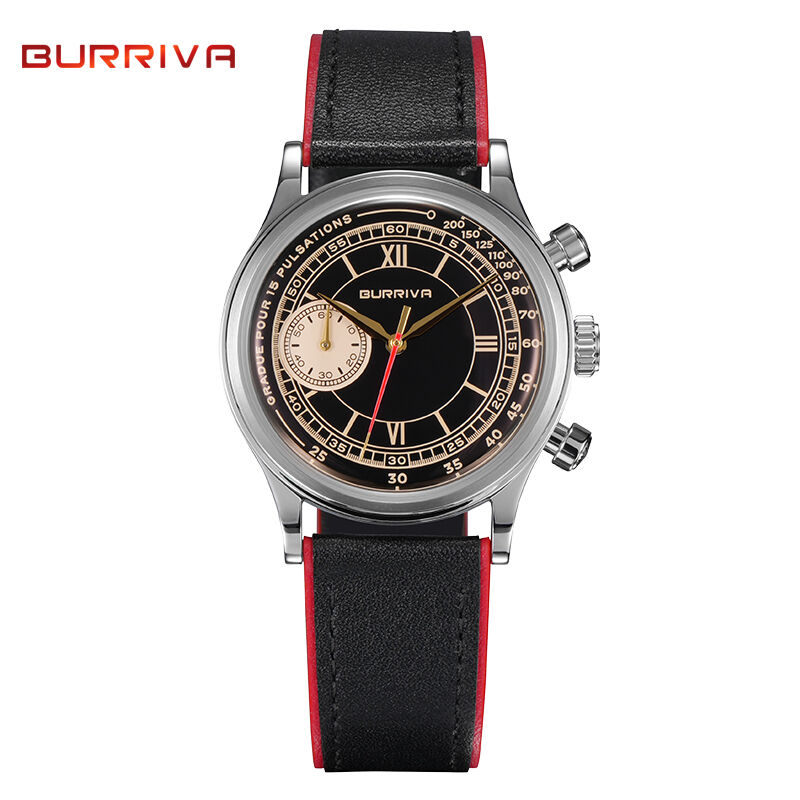
Waarom het verschil tussen offertes niet alleen over marge gaat
Een op maat gemaakte wijzerplaat kan eenvoudig lijken in een technisch dossier: een cirkel van messing of staal, een paar kleuren, misschien aangebrachte indexen. Dan komt het offertevoorstel binnen en is het verschil tussen leveranciers groot. Nieuwe kopers interpreteren dat verschil vaak als zuivere marge. Merkteams die al meerdere collecties hebben gelanceerd zien dit anders. Het verschil weerspiegelt meestal discipline bij gereedschapsontwikkeling, materiaalbeheer, ervaring met bedrukking en het vermogen om problemen te signaleren voordat een volledige productieloop begint. Daarom winnen ervaren fabrikanten van horlogewijzerplaten vaak herhaalde zaken, zelfs als hun offertes niet de laagste zijn.
Dialproductie is een keten van kleine toleranties. Lijnbreedte, drukregistratie, platingdikte, lumevulling, lijmplaatsing en oppervlakteglans beïnvloeden elkaar allemaal. Een leverancier zonder diepe ervaring met dials kan elke stap los van elkaar afhandelen. Een leverancier die zich volledig richt op dials, weet hoe één beslissing de volgende beïnvloedt. Het resultaat is niet alleen mooiere monsters. Het betekent ook minder verrassingen tussen goedkeuring van het monster en massaproductie.
Ervaring komt al naar voren vóór het eerste monster
Het eerste teken van ervaring wordt zichtbaar tijdens het bestandsbeoordelingsproces. Een echte wijzerplaatfabrikant met diepe expertise leest de ontwerpen zorgvuldig door op minimum-lettergrootte, overprint, randdefinitie en kleurscheiding. Vragen komen vroeg. Houdt deze fijne lijn stand na etsen? Vereist deze kleur een basislaag? Moet het logo worden gedrukt of aangebracht? Deze vragen beschermen de planning.
Minder ervaren fabrieken accepteren vaak bestanden zonder opmerkingen, om vervolgens tijdens het monsterproces te ontdekken dat er beperkingen zijn voor de bedrukking. Deze aanpak kan nog steeds een wijzerplaat opleveren, maar de leerervaring vindt plaats volgens de planning van de koper. Bij de productie van aangepaste horlogewijzerplaten is laat leren duur. Het kost extra monsterfases, wijzigingen aan gereedschappen en mogelijk zelfs gehele lanceringstermijnen.
Ook de beoordeling van het materiaal is even belangrijk. Messing, roestvrij staal, aluminium, keramiek, parelmoer en meteoriet gedragen zich allemaal anders bij snijden, polijsten, bedrukken en plateren. Een ervaren team kan uitleggen welk substraat geschikt is voor een scherpe bedrukking, welk substraat extra zorg vereist tijdens de verwerking en welk substraat natuurlijke variaties vertoont die geen enkel proces kan verwijderen.
De werkelijke kosten van leren tijdens een actief wijzerplaatproject
Een veelvoorkomend misverstand is dat elke precisiefabriek een wijzerplaat kan maken als de tekening duidelijk is. In de praktijk bevinden wijzerplaten zich op een lastige kruising tussen decoratie en tolerantie. Het onderdeel moet er onder nauwkeurige inspectie juist uitzien én tegelijkertijd aan dimensionele eisen voldoen. Deze combinatie beloont herhaling. Ervaren wijzerplaatfabrikanten voor horloges beschouwen risico’s voor de planning als een gezamenlijk technisch probleem, niet als een verkoopbelofte.
| Oppervlakte | Ervaringsrijke wijzerplaatproducent | Algemene fabriek die nieuw is op het gebied van wijzerplaten |
|---|---|---|
| Beoordeling van de afbeelding | Geeft afdrukgrenzen en etsgrenzen aan vóór gereedschapsaanmaak | Ontdekt grenzen na afkeuring van monsters |
| Materialisering | Gebruikt gecontroleerde leveranciers en afgestemde partijen | Koopt op basis van directe beschikbaarheid |
| Oppervlakteafwerking | Beheerst chemische processen, uithardingsparameters en polijstvensters | Streeft naar kleur en glans na galvanisatie |
| Inspectie | Past gedocumenteerde esthetische criteria toe | Baseert zich op persoonlijke mening |
| Planningcontrole | Noemt risico's vroeg en volgt goedkeuringen bij | Verrassingen treden op vlak voor verzending |
Die vergelijking gaat niet alleen over machines. Een algemene fabriek kan over goede apparatuur beschikken. Het verschil zit hem in het procesgeheugen. Ervaren teams weten welke foutpatronen wijzen op een badprobleem, welke afdruifverschuiving voortkomt uit de spanning van het zeef, en welk afhandelingsmerk na de definitieve polijstbehandeling verschijnt. Deze kennis versnelt het oplossen van problemen.
Materialen- en oppervlaktebeslissingen die een lancering maken of breken
De oppervlakteafwerking van de wijzerplaat is het punt waar veel projecten of glanzen of stagneren. Zonnestraalborstelen, zandstralen, galvaniseren, PVD, lak en geselecteerde mat-effecten veranderen allemaal hoe licht over de wijzerplaat beweegt. Ze veranderen ook hoe inkt hecht en hoe aangebrachte indexen liggen. Een afwerking die rijk lijkt op een foto, kan breekbaar zijn bij afhandeling of moeilijk reproduceerbaar zijn over verschillende productielots.
De keuze van materiaal voegt een extra laag toe. Moederparel vereist zorgvuldige selectie op kleur en patroon. Meteoriet vereist bronning en stabiliteitscontroles. Keramiek kan diepte bieden, maar kan barsten als de randen te scherp zijn. Aluminium is licht, maar kan krassen tonen. Geen van deze materialen is automatisch beter. De juiste keuze hangt af van de ontwerptaal, de doelprijs en het verwachte slijtagepatroon van de eindgebruiker.
Bevestig het basismateriaal en de dikte voordat de gereedschappen worden gemaakt.
Vastleggen van de oppervlakteafwerking en de kleurdoelstelling voordat monsters worden gemaakt.
Test de hechting van de print op het daadwerkelijke afgewerkte oppervlak.
Definieer esthetische toleranties voordat de definitieve inspectie plaatsvindt.
Houd één monsterverbetering in de planning, tenzij het ontwerp al bewezen is.
Deze stappen klinken basis, maar het niet volgen ervan ligt ten grondslag aan een groot aandeel van vertragingen en afkeuringen bij wijzerplaten.
Een praktijkvoorbeeld uit een productierun met meerkleurige wijzerplaten
Een nuttig voorbeeld komt van een onafhankelijk merk dat een beperkte wijzerplaat ontwierp met een geborstelde ondergrond, drie drukkleuren en kleine aangebrachte indexen. De eerste leverancier produceerde monsters die in foto’s acceptabel leken. Tijdens de proefproductie trad er een kleuerverschuiving op tussen partijen, en sommige indexen zaten ongelijkmatig vast. Het merk had al een lanceringstermijn gereserveerd. Het probleem was niet één defecte machine. Het was het ontbreken van een gecontroleerd proces voor inktviscositeit, uithardtijd en indexplaatsing.
Het project werd overgedragen aan een wijzerplaat-specialist. De afbeelding werd aangepast voor betere drukdefinitie. De inkt- en uithardingsvensters werden gedocumenteerd. De markeerfixtures werden herzien. Er werd een kwaliteitscontroleplan voor de wijzerplaat opgesteld met foto’s als referentie, niet gebaseerd op mondelinge beschrijvingen. De oppervlakteafwerking van de wijzerplaat werd na elke belangrijke partijwijziging opnieuw gecontroleerd. De lancering werd uitgesteld, maar de wijzerplaten werden geleverd met stabiele kleur en positionering. Het merk gebruikte later dezelfde procesnotities voor twee extra wijzerplaatstijlen. Ervaring elimineerde niet elk risico, maar maakte het risico wel vroegtijdig zichtbaar om het effectief te kunnen beheren.
Hoe ervaring beoordelen zonder fabrieksbezoek
Kopers kunnen niet altijd een fabriek bezoeken. Ook vanaf een bureau zijn er meerdere signalen die een echte wijzerplaat-specialist onderscheiden van een leverancier die wijzerplaten als bijzaak behandelt.
Vraag hoe de afbeelding wordt beoordeeld voordat de gereedschappen worden gemaakt.
Vraag welke materialen worden ingekocht bij vaste partners en welke ‘spot’ worden gekocht.
Vraag hoe de oppervlakteafwerking van de wijzerplaat van partij tot partij wordt gecontroleerd.
Vraag welke kwaliteitscontrolestappen voor de wijzerplaat plaatsvinden vóór verpakking.
Vraag om een voorbeeldtijdlijn met genoemde goedkeuringspoorten.
De antwoorden onthullen meer dan alleen een certificaat. ISO 9001:2015, artikel 8.5.1, vereist gecontroleerde productieomstandigheden, en ISO 2859-1-steekproeftabellen worden vaak gebruikt bij de eindinspectie. Certificaten zijn belangrijk, maar de werkelijke vraag is of het systeem dagelijks wordt toegepast op wijzerplaten.
Een partner voor de productie van horlogewijzerplaten moet ook eerlijk zijn over beperkingen. Sommige materialen variëren. Sommige afwerkingen vereisen extra zorg. Sommige planningen hangen af van de snelheid waarmee goedkeuring wordt verleend. Een partner die altijd ja zegt, is niet altijd de veiligste keuze. Een partner voor de productie van horlogewijzerplaten die afwegingen uitlegt, beslissingen documenteert en de herkomst van materialen transparant houdt, is meestal beter geschikt op lange termijn.
De kwaliteit van wijzerplaten hangt af van hoe goed de afbeelding, gereedschappen, materialen en inspectie worden gecontroleerd – van de eerste bestandsbeoordeling tot de definitieve verpakking in de doos. Burriva, een afkorting van Baoruihua (Dongguan) Precision Technology Co., Ltd., richt zich op OEM-wijzerplaatcomponenten vanuit haar productielocatie in Dongguan, met eigen wijzerplaatcapaciteiten die materiaalkeuze, gereedschap, bedrukking, plating, aangebrachte indexen, inspectie en verpakking omvatten. Merken die een maatwerk-wijzerplaatprogramma overwegen, kunnen contact opnemen om specificaties, materiaalopties en goedkeuringsmijlpalen te bespreken.
Inhoudsopgave
- Waarom het verschil tussen offertes niet alleen over marge gaat
- Ervaring komt al naar voren vóór het eerste monster
- De werkelijke kosten van leren tijdens een actief wijzerplaatproject
- Materialen- en oppervlaktebeslissingen die een lancering maken of breken
- Een praktijkvoorbeeld uit een productierun met meerkleurige wijzerplaten
- Hoe ervaring beoordelen zonder fabrieksbezoek