
 EN
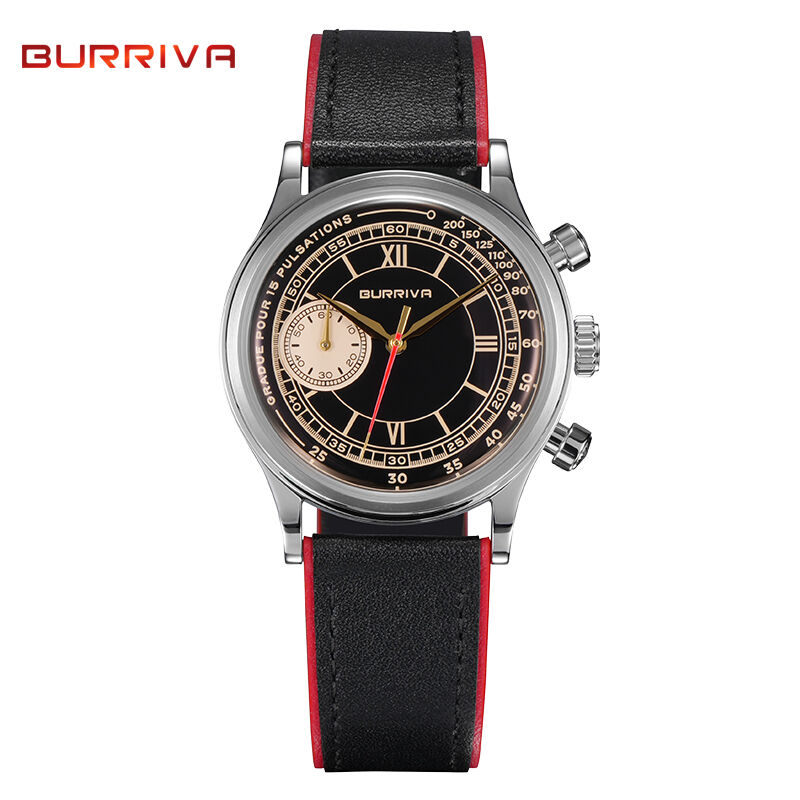
Почему разница в расчётах — это не просто наценка
Индивидуальный циферблат может выглядеть простым в техническом описании: круг из латуни или стали, несколько цветов, возможно — накладные метки. Затем приходит коммерческое предложение, и разброс цен между поставщиками оказывается значительным. Новички в закупках зачастую воспринимают этот разброс как чистую разницу в наценке. Команды брендов, уже запустившие несколько коллекций, видят ситуацию иначе. Обычно такой разброс отражает дисциплину в изготовлении оснастки, контроль материалов, опыт в печати и способность выявлять проблемы до начала полноценного тиража. Именно поэтому опытные производители циферблатов для часов чаще получают повторные заказы, даже если их коммерческие предложения не самые низкие.
Изготовление циферблатов — это цепочка мелких допусков. Ширина линий, точность печати, толщина гальванического покрытия, заполнение люминесцентного состава, нанесение клея и степень блеска поверхности взаимосвязаны. Поставщик без глубокого опыта изготовления циферблатов может выполнять каждый этап изолированно. А поставщик, для которого циферблаты — повседневная работа, знает, как одно решение влияет на следующее. Результат — не просто более привлекательные образцы. Это меньшее количество сюрпризов между утверждением образца и запуском в серийное производство.
Опыт проявляется ещё до первого образца
Первый признак опыта проявляется уже на этапе проверки файлов. Профессиональный производитель циферблатов с настоящим опытом анализирует макет на предмет минимального размера шрифта, перекрытия (trap), чёткости краёв и разделения цветов. Вопросы возникают с самого начала: выдержит ли эта тонкая линия процесс травления; нужен ли этому цвету подслой; логотип следует напечатать или нанести отдельно. Такие вопросы защищают график работ.
Менее опытные фабрики зачастую принимают файлы без комментариев, а затем обнаруживают ограничения печати уже на этапе изготовления образцов. Такой путь всё ещё может привести к созданию циферблата, однако обучение происходит в сроки, заданные заказчиком. В производстве индивидуальных циферблатов для часов обучение на поздних этапах обходится дорого: оно требует дополнительных циклов изготовления образцов, изменений в оснастке и сокращает окна для запуска в серию.
Не менее важна проверка материалов. Латунь, нержавеющая сталь, алюминий, керамика, перламутр и метеорит по-разному ведут себя при резке, полировке, печати и гальваническом покрытии. Опытная команда способна объяснить, какой материал подходит для чёткой печати, какой требует особой осторожности при обращении, а какой демонстрирует естественную неоднородность, устранить которую никакой технологический процесс не в состоянии.
Реальная стоимость обучения в рамках действующего проекта циферблата
Распространённое заблуждение гласит, что любой завод высокой точности способен изготовить циферблат, если чертёж выполнен чётко. На практике циферблаты находятся на стыке декоративных требований и строгих допусков. Деталь должна выглядеть безупречно при визуальном контроле вблизи и одновременно соответствовать всем размерным параметрам. Такое сочетание достигается лишь через многократное повторение операций. Опытные производители циферблатов для часов рассматривают риски соблюдения графика как совместную инженерную задачу, а не как коммерческое обязательство.
| Зона | Опытный производитель циферблатов | Общий завод, впервые приступающий к выпуску циферблатов |
|---|---|---|
| Проверку макета | Указывает ограничения печати и травления до начала изготовления оснастки | Выявляет ограничения после отклонения образцов |
| Сырьевое обеспечение | Использует проверенных поставщиков и согласованные партии материалов | Закупает материалы по текущей доступности |
| Окончание поверхности | Контролирует химический состав, режимы отверждения и полировки | Добивается нужного цвета и блеска уже после гальванического покрытия |
| Инспекция | Применяет задокументированные критерии внешнего вида | Опирается на личное мнение |
| Контроль графика | Раннее выявление рисков и отслеживание согласований | Неожиданные проблемы возникают незадолго до отгрузки |
Это сравнение касается не только оборудования. Обычный завод может располагать качественным оборудованием. Разница заключается в процессной памяти. Опытные команды знают, какие паттерны дефектов указывают на проблему с ванной, какое отклонение печати вызвано натяжением трафарета и какой след от обработки появляется после финальной полировки. Такие знания ускоряют решение проблем.
Решения по материалам и поверхностям, определяющие успех или провал запуска
Обработка поверхности циферблата — это тот этап, на котором многие проекты либо блестяще реализуются, либо заходят в тупик. Солнечная щётка, пескоструйная обработка, гальваническое покрытие, PVD, лакировка и селективные матовые эффекты изменяют поведение света на поверхности циферблата. Они также влияют на адгезию чернил и расположение нанесённых индексов. Отделка, выглядящая богато на фотографии, может оказаться хрупкой при эксплуатации или трудно воспроизводимой при серийном производстве.
Выбор материала добавляет ещё один уровень сложности. Для перламутра требуется тщательный подбор по цвету и узору. Метеорит необходимо добывать и проверять на стабильность. Керамика может обеспечить глубину, но может сколоться при слишком острых кромках. Алюминий лёгкий, но на нём могут остаться следы. Ни один из этих материалов не является автоматически предпочтительным. Правильный выбор зависит от языка дизайна, целевой цены и ожидаемого пользователем режима эксплуатации.
Подтвердите базовый материал и его толщину до изготовления оснастки.
Зафиксируйте тип отделки поверхности и целевой цвет до изготовления образцов.
Проверьте адгезию печати на фактической готовой поверхности.
Определите косметические допуски до окончательного контроля.
Заложите в график одну итерацию образца, если дизайн ещё не прошёл проверку на практике.
Эти шаги кажутся базовыми. Однако именно невыполнение их приводит к значительной доле задержек и брака при производстве циферблатов.
Пример из практики: запуск циферблата с несколькими цветами
Полезный пример приводит независимый бренд, готовящий ограниченную партию циферблатов с матовой основой, тремя цветами печати и небольшими объёмными метками. Первый поставщик изготовил образцы, которые выглядели приемлемо на фотографиях. Во время пилотного производства между партиями возникло смещение цвета, а некоторые метки оказались установлены неравномерно. Бренд уже забронировал окно для запуска. Проблема заключалась не в одном неисправном станке. Она была вызвана отсутствием контролируемого процесса регулирования вязкости краски, времени отверждения и точности установки меток.
Проект был передан специалисту по циферблатам. Макеты были скорректированы для повышения чёткости печати. Окна для краски и отверждения были задокументированы. Крепёжные приспособления для маркеров были пересмотрены. Был составлен план контроля качества циферблатов с указанием фото-ограничений, а не устных описаний. Поверхностная отделка циферблатов проверялась заново после каждой крупной смены партии. Запуск был перенесён, однако циферблаты были отгружены с устойчивым цветом и точным расположением элементов. Позже бренд использовал те же техпроцессные заметки ещё для двух стилей циферблатов. Опыт не устранил все риски, но позволил выявить их достаточно рано для эффективного управления.
Как оценить опыт без посещения завода
Покупатели не всегда могут посетить завод. Даже из кабинета можно различить настоящего специалиста по циферблатам и поставщика, который рассматривает циферблаты как побочную задачу — по нескольким признакам.
Уточните, как проходит проверка макетов до изготовления оснастки.
Уточните, какие материалы закупаются у постоянных партнёров, а какие — разово.
Уточните, как обеспечивается стабильность поверхностной отделки циферблатов от партии к партии.
Уточните, какие проверки качества циферблатов проводятся перед упаковкой.
Запросите график получения образцов с указанием этапов утверждения и ответственных лиц.
Ответы раскрывают больше, чем один лишь сертификат. Пункт 8.5.1 стандарта ISO 9001:2015 требует контроля условий производства, а таблицы выборочного контроля по стандарту ISO 2859-1 часто применяются при окончательной проверке. Сертификаты важны, однако настоящий вопрос заключается в том, используется ли система ежедневно при изготовлении циферблатов.
Партнёр по производству циферблатов для часов также должен честно сообщать о своих ограничениях. Некоторые материалы обладают переменными характеристиками. Некоторые виды отделки требуют дополнительного внимания. Некоторые сроки зависят от скорости согласования. Партнёр, который соглашается на всё без исключения, не всегда является наиболее надёжным выбором. Партнёр по производству циферблатов для часов, который разъясняет компромиссы, документирует принимаемые решения и обеспечивает прозрачность происхождения материалов, как правило, лучше подходит для долгосрочного сотрудничества.
Качество циферблатов зависит от степени контроля над художественным оформлением, оснасткой, материалами и контролем качества — от первого просмотра файлов до упаковки в коробку. Burriva — сокращённое название компании Baoruihua (Dongguan) Precision Technology Co., Ltd. — специализируется на OEM-компоненты для часов с производственной базы в Дунгуане и обладает собственными возможностями по изготовлению циферблатов: подбор материалов, изготовление оснастки, печать, гальваническое покрытие, установка индексов, контроль качества и упаковка. Бренды, планирующие программу кастомных циферблатов, могут связаться с компанией для обсуждения технических требований, вариантов материалов и этапов утверждения.
Содержание
- Почему разница в расчётах — это не просто наценка
- Опыт проявляется ещё до первого образца
- Реальная стоимость обучения в рамках действующего проекта циферблата
- Решения по материалам и поверхностям, определяющие успех или провал запуска
- Пример из практики: запуск циферблата с несколькими цветами
- Как оценить опыт без посещения завода