 EN
Стратегические закупки браслетов для часов из нержавеющей стали
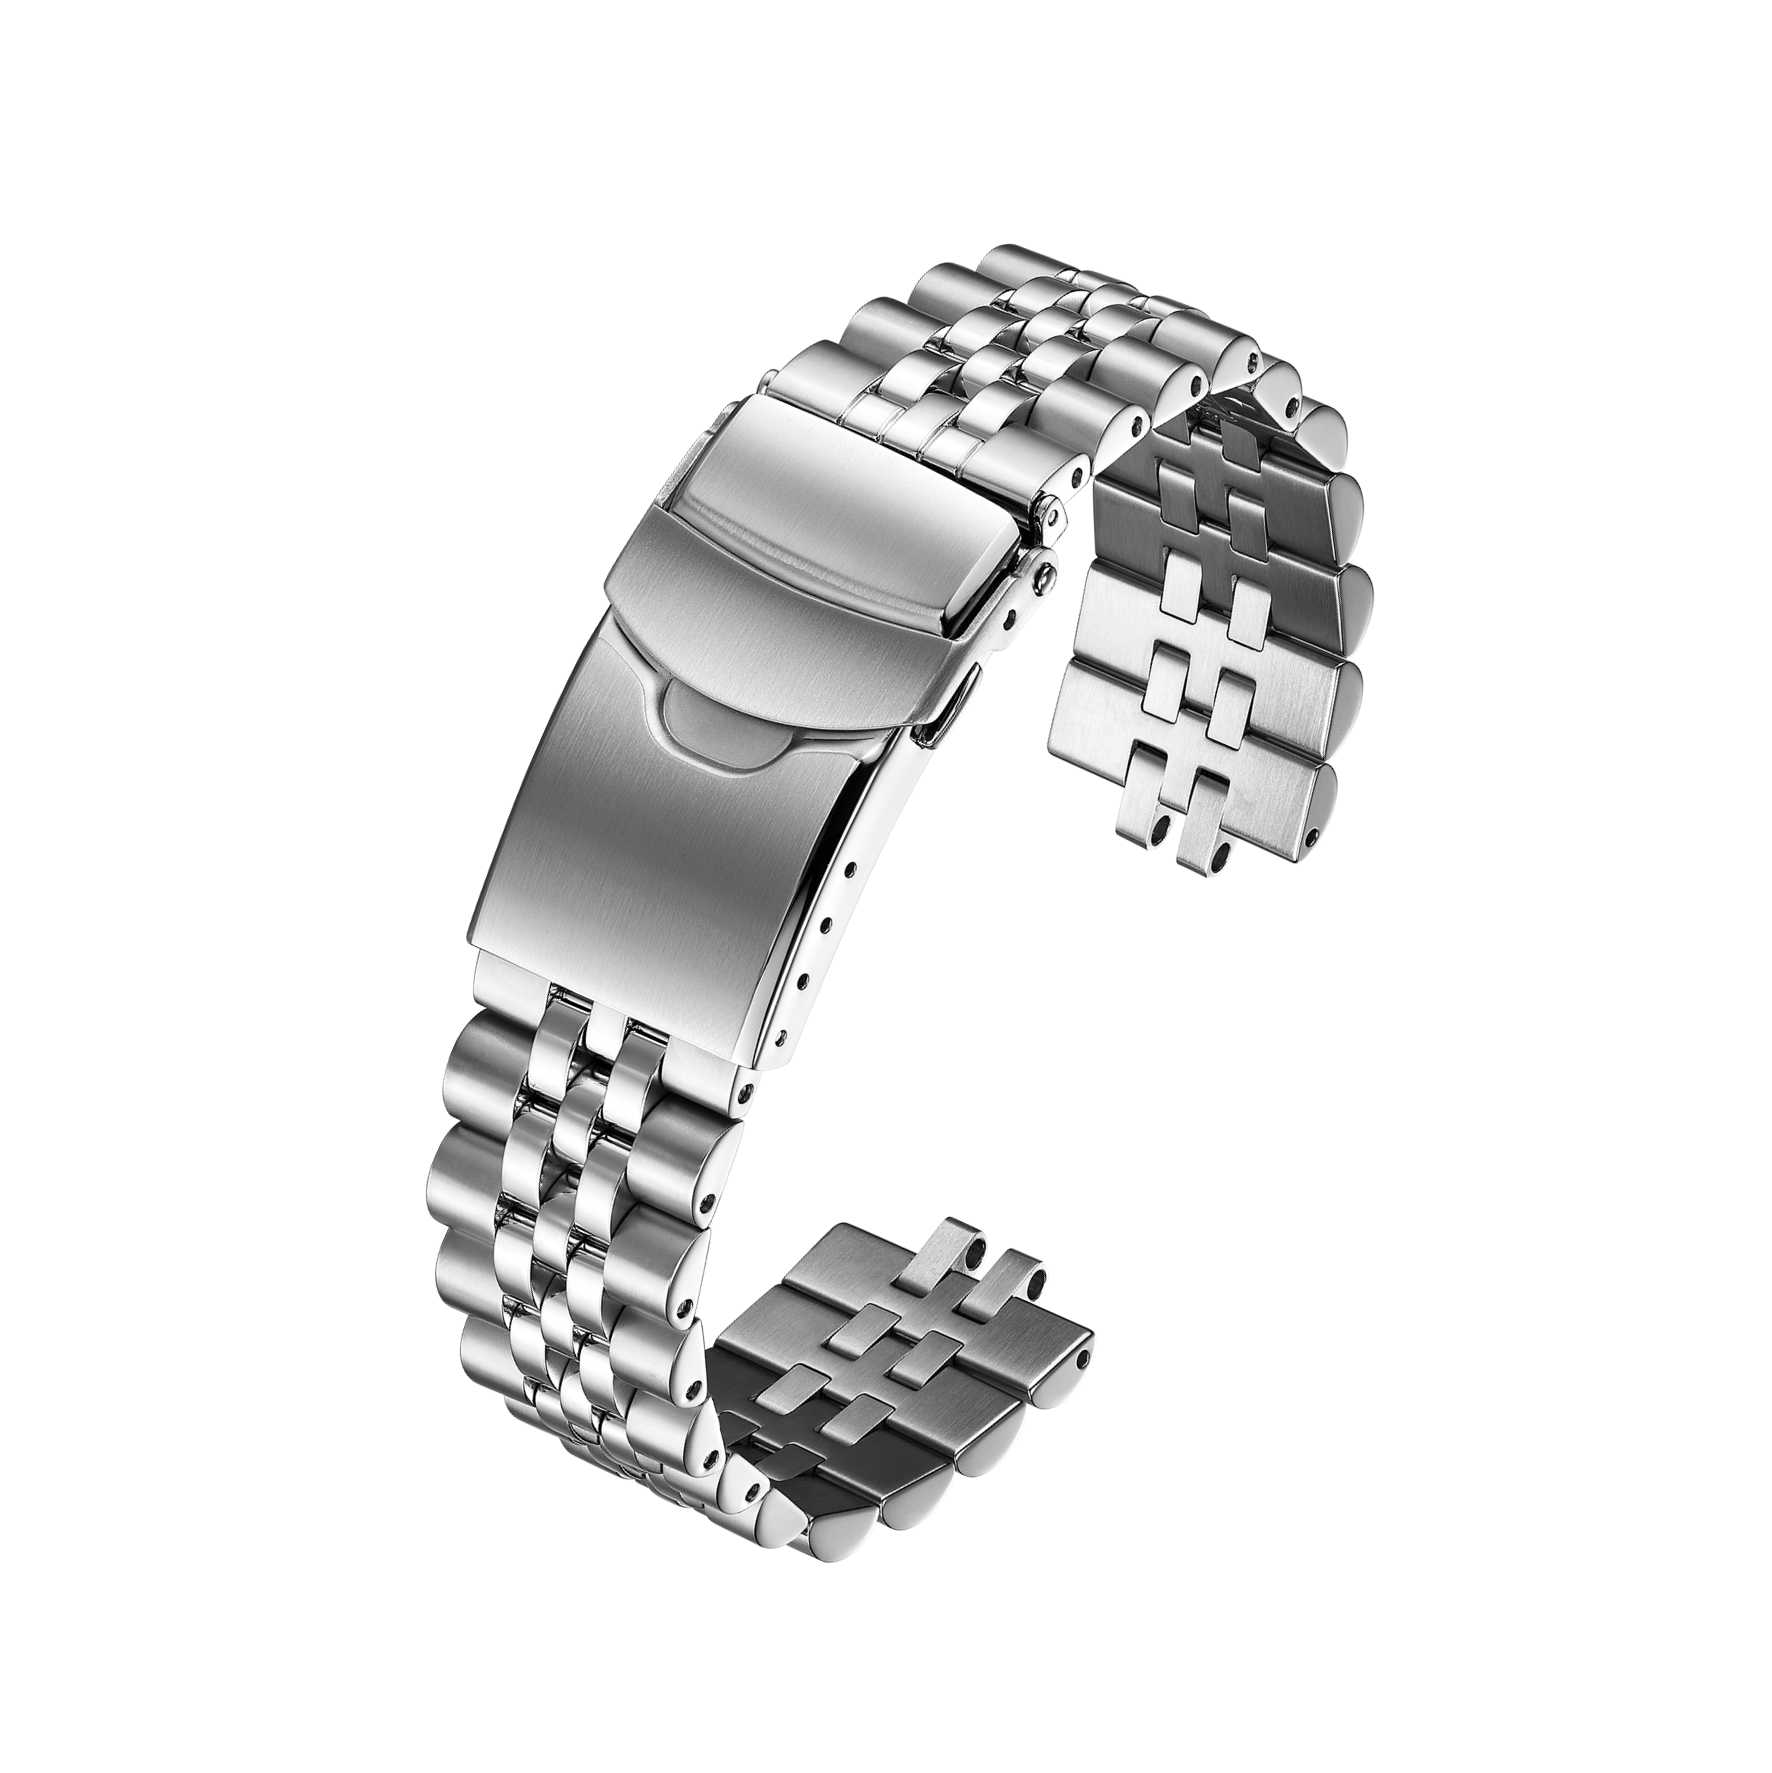
Высококачественный браслет для часов — это гораздо больше, чем простая застёжка: он представляет собой важнейший инженерный компонент, определяющий общий комфорт ношения, баланс и воспринимаемую ценность часового изделия. Многие владельцы брендов направляют почти весь бюджет на разработку корпуса часов, лишь позже осознавая, что низкокачественный браслет может полностью испортить впечатление пользователя. Закупка премиальных компонентов для браслетов требует глубокого понимания марок материалов, геометрии шарнирного соединения звеньев и методов отделки. Системный подход к выбору поставщиков и проверке технических характеристик гарантирует, что готовый браслет идеально сочетается с корпусом часов как с эстетической, так и с механической точки зрения.
Выбор металлических сплавов и проверка химического состава
Большинство профессиональных браслетов для часов изготавливаются из нержавеющей стали благодаря оптимальному сочетанию прочности на растяжение, обрабатываемости и коррозионной стойкости. При составлении технических требований необходимо точно указать используемый металлический сплав.
нержавеющая сталь 316L: Стандартный сплав для люксовых часов: обеспечивает превосходную стойкость к поту и хлоридной коррозии, а также гипоаллергенные свойства.
Нержавеющая сталь 904L: Сталь с повышенным содержанием легирующих элементов, включающая дополнительный хром и медь; обеспечивает исключительную стойкость к кислотам и чрезвычайно яркий полированный блеск, однако её обработка требует специализированного, более тяжёлого режущего инструмента.
Титановые сплавы: Идеально подходит для спортивных или тактических моделей благодаря высокому соотношению прочности к массе, однако материал склонен к появлению царапин на поверхности, если не покрыт упрочняющим слоем.
Критически важно проверить, что поставщик использует подлинные материалы: сплавы низкого качества с высоким содержанием углерода со временем могут ржаветь при эксплуатации в морской среде.
Инженерная связь между звеньями и допуски винтовых штифтов
Гибкость и драпируемость металлического браслета для часов зависят от конструкции и допусков отдельных звеньев и их соединительных штифтов. Команды по закупкам должны выбирать между различными стилями конструкции звеньев.
| Стиль конструкции звена | Требования к инструменту | Уровень долговечности | Эстетическое и тактильное качество |
|---|---|---|---|
| Сложенный металлический лист | Низкая стоимость оснастки | Низкая долговечность | Полый ощущаемый эффект, склонность к захвату волос |
| Полутвёрдые звенья | Средняя стоимость оснастки | Средняя прочность | Лёгкий, но не обладает премиальным весом |
| Полностью цельный, изготовленный фрезерованием | Высокие инвестиции в ЧПУ-обработку | Максимальная долговечность | Прочный, тяжёлый на ощупь, с плавным перемещением звеньев |
Для премиальных цельных браслетов соединительные штифты должны быть резьбовыми ввинчивающимися стержнями, а не разъёмными штифтами, удерживаемыми за счёт трения. Внутренняя резьба в звене должна быть точно нарезана, чтобы предотвратить самопроизвольное выкручивание винтов из-за ежедневного движения запястья — это типичная точка отказа в браслетах с низким уровнем инженерной проработки.
Совмещение допусков в месте соединения звена с корпусом
Интерфейс соединения браслета с корпусом часов, известный как концевое звено, представляет собой одну из самых сложных точек интеграции в производстве часов. Неплотно прилегающее концевое звено образует некрасивый зазор и допускает вращательное люфтование, способное повредить ушко корпуса. Технические требования к поставке должны чётко предусматривать использование цельных концевых звеньев, изготовленных методом фрезерной обработки на станках с ЧПУ специально под точную кривизну и профиль ушка конкретного корпуса часов. Допуск зазора между концевым звеном и внутренними стенками ушка должен строго соблюдаться в узком диапазоне — обычно от 0,015 мм до 0,03 мм. Обеспечение такого малого зазора требует постоянной координации между отделом производства корпусов и предприятием по выпуску браслетов.
Практический пример коррекции допусков застёжки
Во время серийного производства цельного браслета из трёхзвенной нержавеющей стали инженерная команда обнаружила, что у части застёжек-защёлок с функцией автоматического складывания сила фиксации была нестабильной. Для закрытия некоторых застёжек требовалось чрезмерное усилие пальцем, тогда как другие раскрывались слишком легко. Инженеры по контролю качества проанализировали штамповочный инструмент, используемый для изготовления внутренних лезвий застёжки, и выяснили, что износ инструмента привёл к незначительному изменению радиуса кривизны рычага натяжения. Это небольшое отклонение повлияло на силу пружинного натяжения механизма складывания. Производственная команда немедленно перенастроила штамповочное оборудование и внедрила цифровой тест с динамометрическим измерением сопротивления открывания и закрывания для каждой партии застёжек. Данная корректировка обеспечила стабильный тактильный щелчок и наглядно продемонстрировала, почему регулярное техническое обслуживание инструментов критически важно для функциональных компонентов.
Инженерия застёжек и механизмы микрорегулировки
Застёжка является механическим «сердцем» браслета и компонентом, подвергающимся наиболее частому физическому взаимодействию. В контрольных списках закупок должны быть чётко указаны требования к конкретному типу застёжки: например, простая бабочковая застёжка для наручных часов классического стиля или усиленная складная застёжка с двойной кнопочной системой безопасности для спортивных часов. Для повышения комфорта ношения современные браслеты всё чаще оснащаются встроенными механизмами микрорегулировки непосредственно в застёжке. Такие системы позволяют владельцу изменять длину браслета небольшими шагами без применения инструментов — это компенсирует отёк запястья в тёплую погоду и значительно улучшает общее впечатление от продукта.
Сотрудничество с опытным специалистом по компонентам, таким как Baoruihua, гарантирует безупречное выполнение всех этапов инженерной разработки браслетов. На производственной площадке компании действуют интегрированные подразделения: точная фрезеровка на станках с ЧПУ, штамповка и автоматическая полировка — это позволяет создавать монолитные браслеты и застёжки, идеально подходящие к корпусам часов и обеспечивающие превосходные тактильные ощущения.
Содержание
- Стратегические закупки браслетов для часов из нержавеющей стали
- Выбор металлических сплавов и проверка химического состава
- Инженерная связь между звеньями и допуски винтовых штифтов
- Совмещение допусков в месте соединения звена с корпусом
- Практический пример коррекции допусков застёжки
- Инженерия застёжек и механизмы микрорегулировки