Produktion af guldure foregår på tværs af materialevidenskab, håndværksmæssig færdighed og økonomien for råmaterialer. Guldprisen nåede rekordhøjder i 2026, hvor spotpriserne handlede lige under 4.500 USD pr. unse – cirka 70 % højere end niveauet i januar 2025. I midten af 2026 forblev priserne fortsat høje ved omkring 4.300 USD pr. unse, næsten dobbelt så høje som de 2.000 USD pr. unse, der blev noteret i 2024.
Disse tal har direkte produktionsimplikationer. Et Rolex-ur af 18-karat-guld indeholder ca. 75 % rent guld i vægt. Ved priserne i 2024 udgjorde det rå guld ca. 14.000 USD af urets materialeomkostninger. Ved priserne i 2026 koster samme mængde guld ca. det dobbelte. Denne prisvolatilitet har grundlæggende ændret, hvordan mærker tilnærmer sig indkøb af ædelmetaller, lagerstyring og prissætningsstrategi.
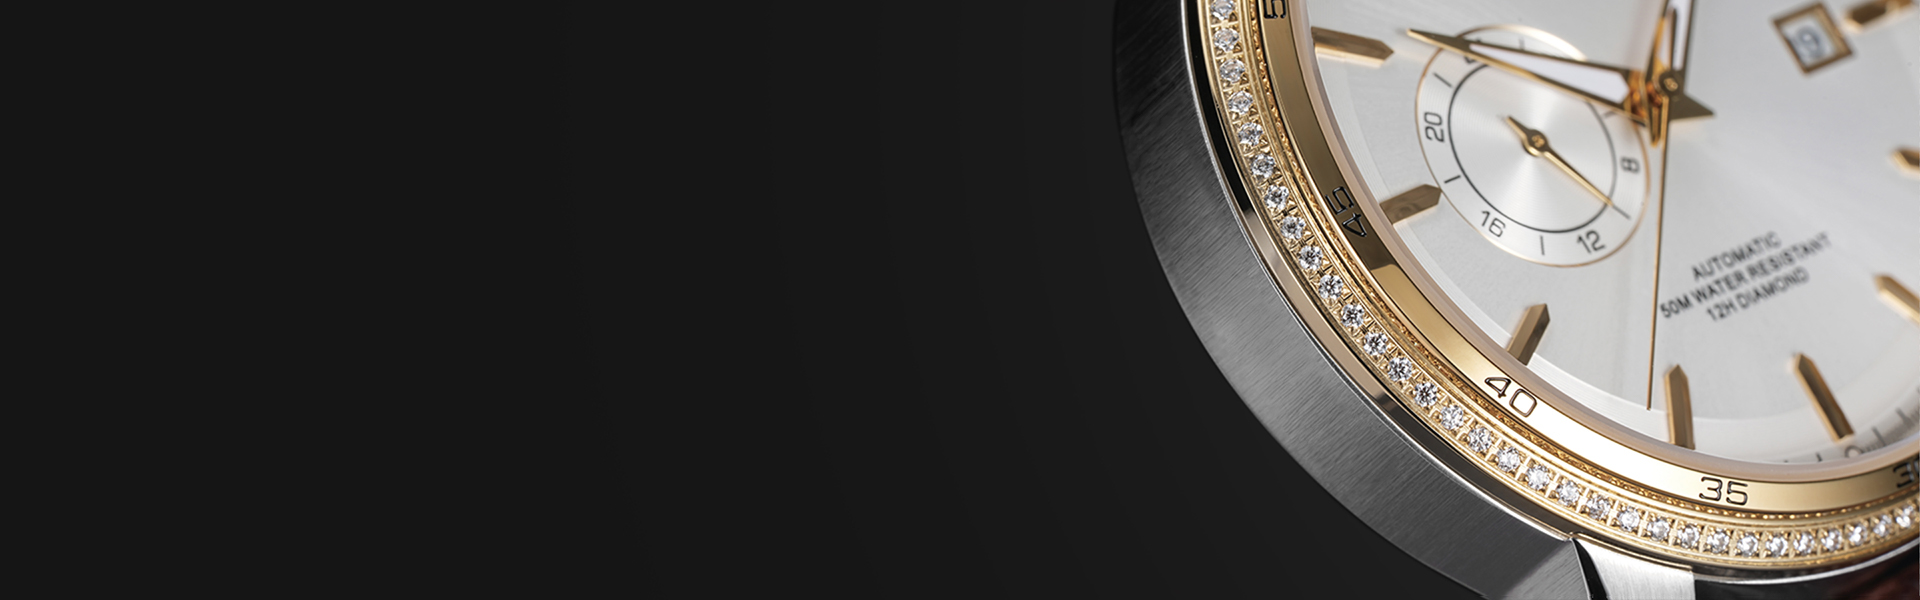
Guldurearmbånd og -gehuse fremstilles i tre adskilte materialkategorier, hver med forskellige fremstillingsprocesser, omkostningsstrukturer og holdbarhedsprofiler.
18K massivt guld angiver en legering, der indeholder 75 % ren guld, mens de resterende 25 % består af kobber, sølv, palladium eller zink for at forbedre hårdhed og modstandsdygtighed mod ridser. Komponenter af massivt guld fremstilles ved støbning, smedning eller maskinbearbejdning af massivt ædelt metal. De kan justeres i størrelse, repareres og poleres gentagne gange over årtier uden at slibe gennem en overfladelag. Kompromiserne er pris og vægt – guld har en densitet på cirka 19 g/cm³, hvilket gør massivt guldarmbånd betydeligt tungere end alternativer i stål eller titan.
Guldlegering henviser til basismetaller kombineret med guld ved lavere karatværdier – typisk 9K, 10K eller 14K. Guldindholdet ligger mellem 37,5 % og 58,5 %. Disse legeringer ligger mellem massivt guld og overfladebelagte muligheder. De er mere billige end 18K, men bevarer guldindholdet igennem hele materialets tykkelse, så ridser ikke afslører et underlag med anden farve.
Guldplateret omfatter et tyndt lag guld, der er elektropladeret på et underlag af base-metal—typisk rustfrit stål eller messing. Ifølge ISO 3160-2:2015 (Urgehuse og tilbehør — Guldlegeringsbelægninger — Del 2: Bestemmelse af renhed og tykkelse) betragtes et ur lovligt som guldpladeret kun, når guldbelegningen er mindst 5 mikrometer tyk. Højtkvalitets pladerede armbånd angiver ofte belægningsmålinger på 7–20 mikrometer. Belægninger, der er tyndere end 5 mikrometer, betegnes typisk som »guldtonede« i stedet for guldpladerede.
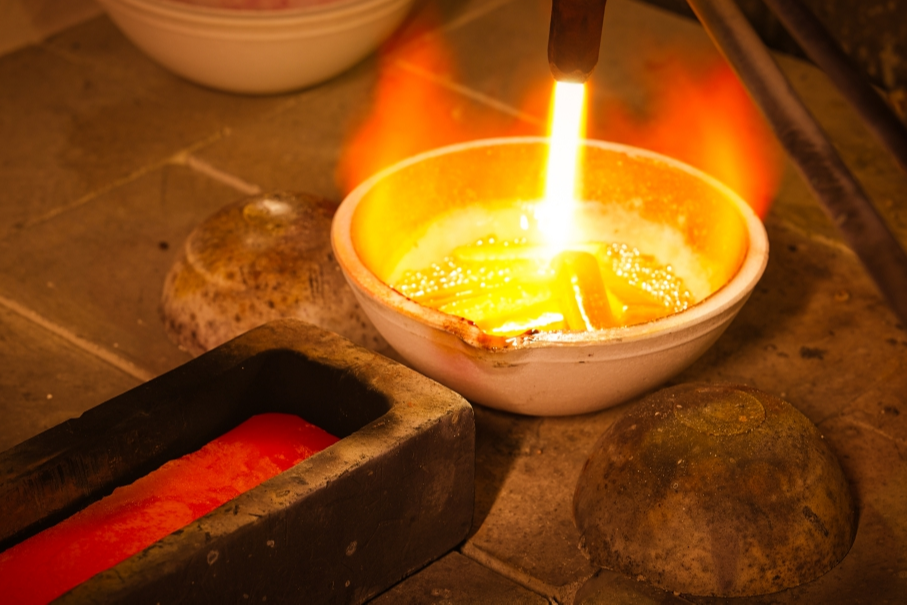
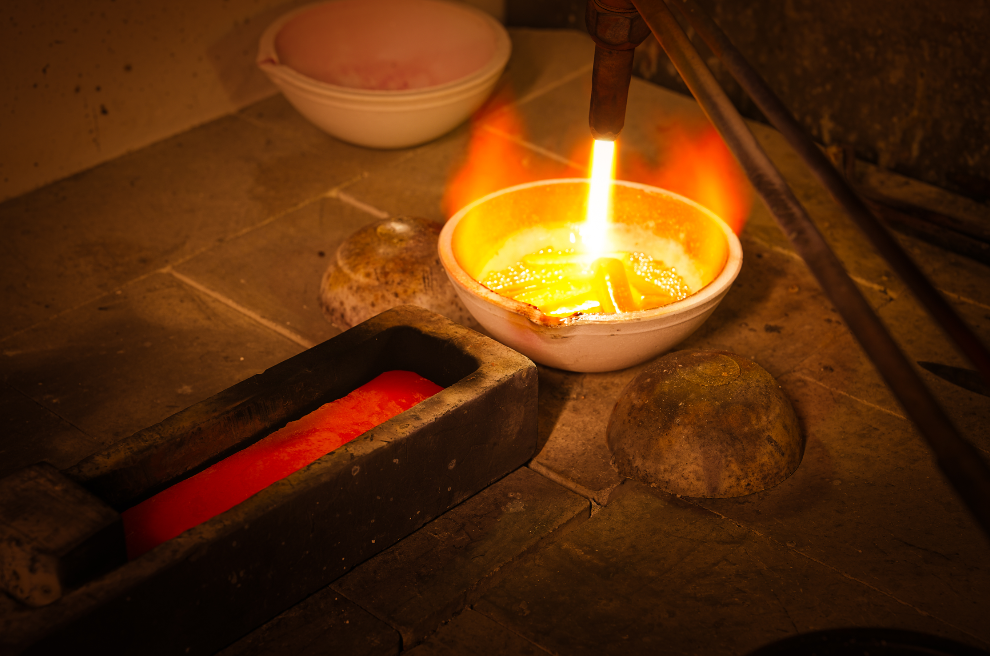
Produktionen af guldurkomponenter følger en sekvens, der starter med forberedelse af råmaterialer. Guld smeltes i grafitkrukker ved temperaturer over 1.150 °C. Det smeltede metal filtreres for at fjerne urenheder og støbes til ingotter eller trilles til plader med præcis tykkelse.
Produktionen af urekapsler og armbånd adskiller sig fra dette punkt. Urekapsler fremstilles typisk ved stempeltryk – en højtryks-smidningsproces, der frembringer næsten færdige former med optimal kornstruktur – efterfulgt af CNC-bearbejdning for præcise mål og detaljerede funktioner. Armbåndsled kan enten stemples ud fra plademateriale eller støbes og derefter poleres trinvis, børstes og gennemgår overfladebehandlingsfaser.
Afslutningsfasen er det punkt, hvor materialeomkostningerne møder arbejdskraftens intensitet. En massiv gylden kapsel kan kræve tolv eller flere poleringsfaser for at opnå den ønskede spejlfinish. Hver fase fjerner en kontrolleret mængde materiale, hvilket er grunden til, at der ved den indledende støbning skal tages højde for afslutningsrelaterede tab. Dette materiale-tab udgør en direkte omkostning – gylden fjernet under poleringen kan ikke genoprettes med fuld værdi.
Et amerikansk urmærke vurderede leverandører af guldarmbånd til en begrænset udgave i 2025, der krævede 500 styk af et armbånd i massivt 18-karat-guld. Evalueringen afslørede betydelige variationer i leverandørernes prisopgørelsesmetoder.
En leverandør angav prisen ud fra det færdige armbånds vægt. En anden angav prisen ud fra det rå guld’s vægt plus en separat fremstillingstakst. En tredje leverandør tilbød en samlet pris, der inkluderede både materiale og fremstilling uden adskillelse på enkeltposter. Mærket valgte den leverandør, der tilbød transparent guldprisfastsættelse knyttet til den daglige spotmarkedspris – hvilket betød, at mærket betalte en retfærdig markedspri for guldindholdet samt en transparent fremstillingstakst.
Den valgte leverandør leverede også daglige metalafstemningsrapporter, som dokumenterede den forbrugte guldvægt, vægten tabt ved finishering og genanvendelse af affald. Denne grad af gennemsigtighed er blevet en konkurrencefordel i edelmetalkedjen, da den beskytter mærker mod uigennemskuelige påslag og muliggør præcis omkostningsprognose ved skiftende guldpriser.
At vurdere en producent af guldure kræver vurdering inden for fire verificerbare dimensioner:
Vurderingskriterier |
Hvad der skal verificeres |
Advarselssignaler |
Guldkildetransparens |
Daglig spotpris-kobling, adskilte poster for materiale-/fremstillingomkostninger, daglige metalafstemningsrapporter |
Helhedspåslag uden detaljeret opdeling, afvisning af at adskille materialeomkostninger fra fremstilling |
Karat-konsistens og legeringskontrol |
Uafhængig analyse af legering, dokumenterede legeringsopskrifter, farvereferencer til brug over flere produktionsbatche |
Ingen tredjepartsverificering af legering, synlig farvevariation mellem produktionsbatche |
Finisheringskapacitet og udbyttekontrol |
Eksempler på sager med komplekse geometrier, dokumenterede afvisningsrater for finish, genoprettelsesprotokoller til poleringsstøv |
Begrænsede finishmuligheder, ru overgange mellem slibede og polerede overflader |
Produktionsmåleevne |
Tydelige kapacitetsangivelser, dokumenterede levertider, referencekunder med lignende ordervolumener |
Uklare kapacitetsangivelser, inkonsekvent leverancehistorik |
De mest kompetente producenter af ædelmetaller vedligeholder interne analyse-laboratorier og kan give uafhængig certificering af guldindholdet pr. parti. De samarbejder også med etablerede refinerier af ædelmetaller, som leverer konsekvente legeringsformuleringer og giver sporbart dokumentation fra raffinaderiet til det færdige komponent.
Produktion af guldure bliver mere og mere specialiseret. De samme leverandører, der dominerede mellemsegmentet for ti år siden, står nu over for konkurrence fra specialister, der udelukkende fokuserer på arbejde med ædle metaller. Disse specialister investerer i dedikeret infrastruktur – vakuumstøbemaskiner til at minimere oxidation, præcisionsvalsede ruller til ensartet pladetykkelse og specialiserede poleringslinjer med støvopsamlingsanlæg, der fanger guldpartikler.
For mærker giver denne specialisering bedre muligheder, men kræver også mere omhyggelig udvælgelse. Den billigste leverandør leverer sjældent den kvalitet, der kræves til arbejde med ædle metaller. Den dyreste leverandør er heller ikke altid den bedste løsning. Den optimale udvælgelse er en leverandør med dokumenteret ekspertise inden for ædle metaller, transparent prisfastsættelse af guld og en efterprøvet historik for konsekvent levering over flere produktionscyklusser.
S: Hvordan kan et mærke verificere karatindholdet i en leveret guldarmbånd?
A: Uafhængig analyse er den eneste pålidelige metode. Mærker bør opbevare prøver fra hver produktionsparti og indsende dem til et uafhængigt analyse-laboratorium. Fremstillere med egen XRF-spektrometer kan give foreløbige målinger, men uafhængig verificering giver den juridiske og kommercielle beskyttelse, der er nødvendig for produkter af ædelmetal.
Q: Hvad er den praktiske levetidsforskel mellem 18K massivt guld og forguldede armbånd?
A: Et 18K massivt guldarmbånd kan vare flere generationer med regelmæssig polering – materialetykkelsen er ens over hele armbåndet. Et forguldet armbånd med en 5-mikron tyk belægning vil typisk vise synlig slitage på friktionspunkter – spænder overflader, indre ledkontakter – inden for 3–5 år ved daglig brug. En 20-mikron belægning udvider dette til 8–10 år, men endelig eksponering af underlaget er uundgåelig.
Q: Påvirker sammensætningen af guldlegering bearbejdningens sværhedsgrad?
A: Ja, betydeligt. Højere guldindhold (18K) giver blødere, mere duktile legeringer, som er nemmere at polere, men mere udsatte for klistring og udjævning under CNC-operationer. Lavere karat-legeringer (9K–14K) er hårdere og kan bearbejdes mere forudsigeligt, men kræver forskellige værktøjsbelægninger og skæreparametre for at undgå overdreven værktøjsslid. Producenter skal dokumentere deres specifikke legeringsformuleringer og demonstrere kalibrerede maskinprogrammer for hver variant.
Baoruihua (Dongguan) Precision Technology Co., Ltd. er en præcisionsurproducent, der specialiserer sig i OEM- og ODM-urkomponenter, herunder kasser, blad, armbånd og spænder. Vi leverer stabil produktion, streng kvalitetskontrol og pålidelig forsyning til globale urmærker. Kontakt os for at drøfte dit projekt.
Building5, Nr. 459 Xiecao Road, Xiegang by, Dongguan, Guangdong
Copyright © 2025 af Baoruihua (Dongguan) Precision Technology Co., Ltd. Privatlivspolitik
 EN
 Seneste nyheder