मुख्यपृष्ठ > समाचार > ब्लॉग
सोने की घड़ियों का निर्माण भौतिक विज्ञान, कारीगरी के कौशल और कच्चे माल की अर्थव्यवस्था के संगम पर कार्य करता है। सोने की कीमत २०२६ में रिकॉर्ड स्तर पर पहुँच गई, जिसमें स्पॉट कीमतें प्रति औंस ४,५०० अमेरिकी डॉलर के थोड़ा कम पर कारोबार कर रही थीं—जो जनवरी २०२५ के स्तर से लगभग ७०% अधिक है। मध्य-२०२६ तक, कीमतें लगभग ४,३०० अमेरिकी डॉलर प्रति औंस के ऊँचे स्तर पर बनी रहीं, जो २०२४ में दर्ज किए गए २,००० अमेरिकी डॉलर प्रति औंस के स्तर से लगभग दोगुनी है।
ये आँकड़े सीधे उत्पादन पर प्रभाव डालते हैं। एक रोलेक्स १८के सोने की घड़ी का वज़न लगभग ७५% शुद्ध सोने से बना होता है। २०२४ की कीमतों के अनुसार, इस घड़ी में उपयोग किया गया कच्चा सोना लगभग १४,००० अमेरिकी डॉलर के बराबर था। २०२६ की कीमतों पर, उसी मात्रा में सोने की कीमत लगभग दोगुनी हो गई है। इस कीमती अस्थिरता ने ब्रांडों के दृष्टिकोण को मौलिक रूप से बदल दिया है—चाहे वह कीमती धातुओं की खरीद, इन्वेंट्री प्रबंधन या मूल्य निर्धारण रणनीति के संबंध में हो।
सोने की घड़ियों के ब्रेसलेट और केस तीन अलग-अलग सामग्री श्रेणियों में बनाए जाते हैं, जिनमें प्रत्येक की अलग-अलग निर्माण प्रक्रियाएँ, लागत संरचनाएँ और स्थायित्व प्रोफ़ाइल होती हैं।
18K ठोस स्वर्ण 75% शुद्ध सोने के मिश्रधातु को दर्शाता है, जिसमें शेष 25% कठोरता और खरोंच प्रतिरोध को बढ़ाने के लिए तांबा, चांदी, पैलेडियम या जस्त शामिल होता है। ठोस सोने के घटकों को ठोस मूल्यवान धातु के स्टॉक से ढलवाया, फोर्ज किया या मशीन किया जाता है। इन्हें दशकों तक बार-बार आकार बदला, मरम्मत की गई और पॉलिश किया जा सकता है, बिना सतह की परत के क्षय के। इसके विकल्पों में लागत और भार शामिल हैं—सोने का घनत्व लगभग 19 ग्राम/घन सेमी है, जिससे ठोस सोने की कलाई पट्टियां स्टील या टाइटेनियम के विकल्पों की तुलना में काफी भारी हो जाती हैं।
गोल्ड मिश्र धातु आधार धातुओं को कम कैरेट रेटिंग—आमतौर पर 9K, 10K या 14K—पर सोने के साथ मिलाने को संदर्भित करता है। सोने की मात्रा 37.5% से 58.5% तक होती है। ये मिश्रधातुएं ठोस सोने और लेपित विकल्पों के बीच मध्यम स्थिति में होती हैं। ये 18K की तुलना में कम महंगी होती हैं, जबकि सामग्री की पूरी मोटाई में सोने की सामग्री को बनाए रखती हैं, जिसका अर्थ है कि खरोंच से कोई अलग रंग का आधार नहीं दिखाई देता।
गोल्ड-प्लेटेड इसमें सुनहरे की एक पतली परत को आधार धातु के आधार पर विद्युतलेपित किया जाता है—आमतौर पर स्टेनलेस स्टील या पीतल। आईएसओ 3160-2:2015 (घड़ियों के केस और अप्रयोग — सुनहरे मिश्र धातु के आवरण — भाग 2: शुद्धता और मोटाई के निर्धारण) के अनुसार, किसी घड़ी को कानूनी रूप से सुनहरे लेपित माना जाता है केवल तभी जब सुनहरे की परत की मोटाई कम से कम 5 माइक्रोन हो। उच्च-स्तरीय लेपित कलाई पट्टिकाओं में अकसर 7 से 20 माइक्रोन की परत का उल्लेख किया जाता है। 5 माइक्रोन से पतली परतों को आमतौर पर "सुनहरे-रंग की" कहा जाता है, न कि सुनहरे लेपित।
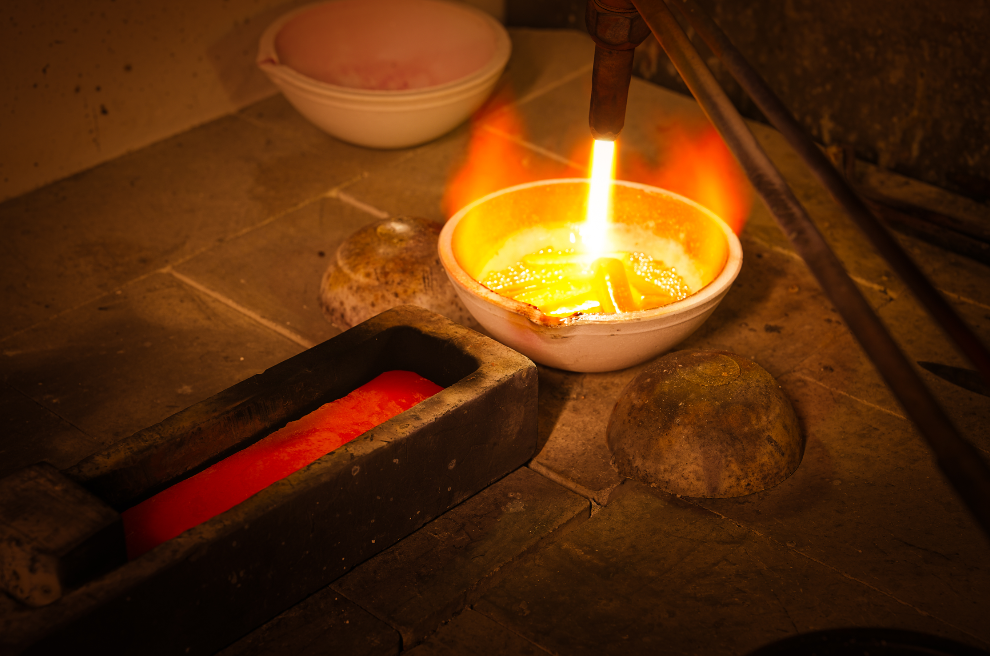
सुनहरे घड़ी घटकों के उत्पादन का क्रम कच्चे माल की तैयारी से शुरू होता है। सुनहरे को ग्रेफाइट क्रूसिबल में 1,150°C से अधिक तापमान पर पिघलाया जाता है। गलित धातु को अशुद्धियों को हटाने के लिए छाना जाता है और इंगॉट्स में या निश्चित मोटाई की चादरों में ढाला जाता है।
इस बिंदु से घड़ी के केस और ब्रेसलेट के निर्माण की प्रक्रिया अलग हो जाती है। केस आमतौर पर डाई-स्ट्राइकिंग के माध्यम से बनाए जाते हैं—एक उच्च-दबाव वाली फॉर्जिंग प्रक्रिया जो आदर्श ग्रेन संरचना के साथ लगभग-नेट आकार उत्पन्न करती है—जिसके बाद सटीक आयामों और विशेषता विवरणों के लिए सीएनसी मशीनिंग की जाती है। ब्रेसलेट के लिंक या तो शीट सामग्री से स्टैम्प किए जाते हैं या कास्ट किए जाते हैं, फिर धीरे-धीरे पॉलिशिंग, ब्रशिंग और सतह उपचार के चरणों के माध्यम से फिनिश किए जाते हैं।
फिनिशिंग चरण वह जगह है जहाँ सामग्री की लागत श्रम की तीव्रता से मिलती है। एक ठोस सोने के केस को आवांछित दर्पण फिनिश प्राप्त करने के लिए बारह या अधिक पॉलिशिंग चरणों की आवश्यकता हो सकती है। प्रत्येक चरण सामग्री की नियंत्रित मात्रा को हटाता है, जिसी कारण प्रारंभिक कास्टिंग में फिनिशिंग के कारण होने वाली हानि का पूर्वानुमान लगाना आवश्यक होता है। यह सामग्री की हानि एक सीधी लागत का प्रतिनिधित्व करती है—पॉलिशिंग के दौरान हटाया गया सोना पूर्ण मूल्य पर पुनः प्राप्त नहीं किया जा सकता।
एक संयुक्त राज्य अमेरिका-आधारित घड़ी का ब्रांड २०२५ में एक सीमित संस्करण संग्रह के लिए सुनहरी कंगन के आपूर्तिकर्ताओं का मूल्यांकन कर रहा था, जिसमें १८ केरट के ठोस सुनहरे कंगन की ५०० इकाइयों की आवश्यकता थी। मूल्यांकन प्रक्रिया में आपूर्तिकर्ताओं के उद्धरण देने की विधियों में महत्वपूर्ण भिन्नता प्रकट हुई।
एक आपूर्तिकर्ता ने कंगन के पूर्ण भार के आधार पर उद्धरण दिया। दूसरे ने कच्चे सोने के भार के अलावा एक पृथक निर्माण शुल्क के आधार पर उद्धरण दिया। तीसरे ने एक समग्र मूल्य प्रस्तावित किया जो सामग्री और निर्माण को बिना विस्तृत विवरण के एक साथ सम्मिलित करता था। ब्रांड ने वह आपूर्तिकर्ता चुना जो सुनहरे के लिए पारदर्शी मूल्य निर्धारण प्रदान करता था, जो दैनिक स्पॉट बाज़ार से जुड़ा हुआ था—अर्थात् ब्रांड ने सोने की सामग्री के लिए न्यायसंगत बाज़ार मूल्य और एक पारदर्शी निर्माण शुल्क का भुगतान किया।
चुने गए आपूर्तिकर्ता ने सोने के वजन की खपत, फिनिशिंग में हुए वजन के नुकसान और स्क्रैप की वसूली को दस्तावेज़ित करती हुई दैनिक धातु समायोजन रिपोर्टें भी प्रदान कीं। यह पारदर्शिता का स्तर मूल्यवान धातु आपूर्ति श्रृंखला में एक प्रतिस्पर्धात्मक अंतर बन गया है, क्योंकि यह ब्रांड्स को अपारदर्शी मार्कअप से बचाता है और उतार-चढ़ाव वाली सोने की कीमतों के बीच सटीक लागत पूर्वानुमान को सक्षम बनाता है।
सोने की घड़ी निर्माता का मूल्यांकन चार सत्यापनीय आयामों के आधार पर किया जाना चाहिए:
मूल्यांकन मानदंड |
क्या सत्यापित करना है |
लाल झंडे |
सोने के स्रोत की पारदर्शिता |
दैनिक स्पॉट मूल्य से जुड़ाव, अलग-अलग सामग्री/निर्माण लागत के बिंदु, दैनिक धातु समायोजन रिपोर्टें |
बिना विवरण के समग्र मूल्यांकन, सामग्री लागत को निर्माण से अलग करने से इनकार |
कैरेट की स्थिरता और मिश्र धातु नियंत्रण |
स्वतंत्र परीक्षण परीक्षण, दस्तावेज़ीकृत मिश्र धातु नुस्खे, बैचों के आधार पर रंग संदर्भ मानक |
तीसरे पक्ष के परीक्षण सत्यापन के बिना, उत्पादन बैचों के बीच दृश्यमान रंग भिन्नता |
फिनिशिंग क्षमता और उत्पादन नियंत्रण |
जटिल ज्यामिति वाले नमूना मामलों, दस्तावेज़ीकृत समाप्ति अस्वीकृति दरों, पॉलिशिंग धूल के लिए पुनर्प्राप्ति प्रोटोकॉल |
सीमित समाप्ति विकल्प, ब्रश किए गए और पॉलिश किए गए सतहों के बीच रूखे संक्रमण |
उत्पादन पैमाने पर वृद्धि |
स्पष्ट क्षमता संख्याएँ, दस्तावेज़ीकृत नेतृत्व समय, समान आदेश मात्रा वाले संदर्भ ग्राहक |
अस्पष्ट क्षमता कथन, असंगत डिलीवरी इतिहास |
सबसे योग्य मूल्यवान धातु निर्माता वे अपने घरेलू परीक्षण प्रयोगशालाओं को बनाए रखते हैं और प्रत्येक बैच के स्वर्ण सामग्री का स्वतंत्र प्रमाणन प्रदान कर सकते हैं। वे स्थापित मूल्यवान धातु पुनर्चक्रणकर्ताओं के साथ भी काम करते हैं, जो सुसंगत मिश्र धातु सूत्रों की आपूर्ति करते हैं और रिफाइनरी से अंतिम घटक तक पहुँच योग्यता दस्तावेज़ प्रदान करते हैं।
सोने की घड़ियों के निर्माण का क्षेत्र लगातार विशिष्टता प्राप्त कर रहा है। दस साल पहले मध्यम बाज़ार में प्रभुत्व रखने वाले वही आपूर्तिकर्ता अब सिर्फ़ मूल्यवान धातुओं के काम पर केंद्रित विशेषज्ञों के सामने प्रतिस्पर्धा का सामना कर रहे हैं। ये विशेषज्ञ समर्पित बुनियादी ढांचे में निवेश करते हैं—ऑक्सीकरण को कम करने के लिए वैक्यूम कास्टिंग मशीनें, सुसंगत शीट मोटाई के लिए सटीक रोलिंग मिलें, और सोने के कणों को पकड़ने के लिए धूल पुनर्प्राप्ति प्रणाली के साथ विशेष पॉलिशिंग लाइनें।
ब्रांडों के लिए, यह विशिष्टता बेहतर विकल्प प्रदान करती है, लेकिन इसके लिए अधिक कठोर चयन की आवश्यकता होती है। सबसे कम मूल्य का आपूर्तिकर्ता दुर्लभता से मूल्यवान धातुओं के काम के लिए आवश्यक गुणवत्ता प्रदान करता है। सबसे अधिक मूल्य वाला आपूर्तिकर्ता भी हमेशा सबसे उपयुक्त नहीं होता है। आदर्श चयन एक ऐसा आपूर्तिकर्ता है जिसके पास प्रमाणित मूल्यवान धातु विशेषज्ञता हो, स्पष्ट सोने की कीमतें हों, और कई उत्पादन चक्रों के दौरान निरंतर डिलीवरी का रिकॉर्ड हो।
प्रश्न: कोई ब्रांड डिलीवर किए गए सोने के कंगन की कैरेट सामग्री की पुष्टि कैसे कर सकता है?
ए: स्वतंत्र परीक्षण परीक्षण ही एकमात्र विश्वसनीय विधि है। ब्रांड को प्रत्येक उत्पादन बैच से नमूने आरक्षित करने चाहिए और उन्हें तृतीय-पक्ष परीक्षण प्रयोगशाला को सौंपना चाहिए। घरेलू XRF स्पेक्ट्रोमीटर से लैस निर्माताओं को प्रारंभिक मापन प्रदान किया जा सकता है, लेकिन तृतीय-पक्ष सत्यापन आवश्यक कानूनी और व्यावसायिक सुरक्षा प्रदान करता है जो मूल्यवान धातु उत्पादों के लिए आवश्यक है।
प्रश्न: १८K ठोस स्वर्ण और स्वर्ण-लेपित कंगन के व्यावहारिक जीवनकाल में क्या अंतर है?
उत्तर: १८K ठोस स्वर्ण का कंगन नियमित पॉलिशिंग के साथ कई पीढ़ियों तक चल सकता है—सामग्री की मोटाई पूरे विस्तार में समान होती है। ५ माइक्रोन कोटिंग वाला स्वर्ण-लेपित कंगन दैनिक उपयोग के ३ से ५ वर्षों के भीतर घर्षण बिंदुओं—क्लैस्प की सतहों, आंतरिक लिंक संपर्कों—पर दृश्यमान पहनने के कारण कोटिंग के टूटने का प्रदर्शन करेगा। २० माइक्रोन कोटिंग इसे ८ से १० वर्षों तक बढ़ा देती है, लेकिन अंततः आधार सामग्रि का उजागर होना अपरिहार्य है।
प्रश्न: क्या स्वर्ण मिश्र धातु की संरचना मशीनिंग की कठिनाई को प्रभावित करती है?
ए: हाँ, काफी हद तक। उच्च सोने की मात्रा (१८के) वाले मिश्र धातुएँ नरम और अधिक लचीली होती हैं, जिन्हें पॉलिश करना आसान होता है, लेकिन सीएनसी संचालन के दौरान गैलिंग और स्मियरिंग के प्रति अधिक संवेदनशील होती हैं। कम कैरेट मिश्र धातुएँ (९के–१४के) कठोर होती हैं और उनका यांत्रिक संसाधन अधिक भरोसेमंद होता है, लेकिन अत्यधिक औजार घिसावट से बचने के लिए इन्हें विशिष्ट औजार कोटिंग्स और कटिंग पैरामीटर्स की आवश्यकता होती है। निर्माताओं को अपने विशिष्ट मिश्र धातु सूत्रों की दस्तावेज़ीकरण करना आवश्यक है तथा प्रत्येक भिन्नता के लिए कैलिब्रेटेड मशीनिंग कार्यक्रमों को प्रदर्शित करना आवश्यक है।
बाओरुइहुआ (डॉनगुआन) परिशुद्ध प्रौद्योगिकी कंपनी लिमिटेड एक परिशुद्ध घड़ी निर्माता है, जो ओईएम और ओडीएम घड़ी घटकों—जैसे कि केस, डायल, ब्रेसलेट और बकल—के निर्माण में विशेषज्ञता रखती है। हम वैश्विक घड़ी ब्रांड्स के लिए स्थिर उत्पादन, कड़ी गुणवत्ता नियंत्रण और विश्वसनीय आपूर्ति प्रदान करते हैं। अपने प्रोजेक्ट पर चर्चा करने के लिए हमसे संपर्क करें।
बिल्डिंग5, नंबर 459 ज़िएकाओ रोड, ज़िएगैंग टाउन, डोंगगुआन, ग्वांगडोंग
कॉपीराइट © 2025 बाओरुईहुआ (डोंगगुआन) प्रेसिजन टेक्नोलॉजी कंपनी लिमिटेड के सभी अधिकार सुरक्षित हैं गोपनीयता नीति
 EN
 ताज़ा समाचार