Tillverkning av guldur sker vid skärningspunkten mellan materialvetenskap, hantverksmässig färdighet och råmaterialsekonomi. Guldpriset nådde rekordnivåer 2026, med spotpriser som handlades knappt under 4 500 USD per uns – cirka 70 % högre än nivåerna i januari 2025. Vid mitten av 2026 förblev priserna fortfarande höga, runt 4 300 USD per uns, nästan dubbelt så mycket som nivån på 2 000 USD per uns som noterades 2024.
Dessa siffror har direkta konsekvenser för produktionen. En Rolex-klocka i 18 karats guld innehåller ungefär 75 procent rent guld i vikt. Vid priserna år 2024 motsvarade det råa guldinnehållet cirka 14 000 USD av klockans materialkostnad. Vid priserna år 2026 kostar samma guldinnehåll ungefär dubbelt så mycket. Denna prisvolatilitet har grundläggande förändrat hur varumärken hanterar inköp av ädla metaller, lagerstyrning och prissättning.
Guldklockband och -urhus tillverkas i tre skilda materialkategorier, var och en med olika tillverkningsprocesser, kostnadsstrukturer och hållbarhetsprofiler.
18-karat solidt guld betecknar en legering som innehåller 75 % rent guld, med resterande 25 % bestående av koppar, silver, palladium eller zink för att förbättra hårdhet och motstånd mot repor. Komponenter i massivt guld tillverkas genom gjutning, smidning eller bearbetning från massivt ädelt metallmaterial. De kan justeras i storlek, reparerats och poleras om och om igen under decennier utan att ytskiktet slits upp. Kompromisserna är kostnad och vikt – guldets densitet på cirka 19 g/cm³ gör att armband i massivt guld är betydligt tyngre än alternativ i stål eller titan.
Guldlegering avser basmetaller kombinerade med guld vid lägre karatvärden – vanligen 9K, 10K eller 14K. Guldinnehållet varierar mellan 37,5 % och 58,5 %. Dessa legeringar ligger mitt emellan massivt guld och pläterade alternativ. De är mer prisvänliga än 18K samtidigt som de behåller guldinnehåll genom hela materialtjockleken, vilket innebär att repor inte avslöjar en underliggande del av annan färg.
Guldpläterad detta innebär ett tunt lager av guld elektroplacerat på ett underlag av oädel metall, vanligtvis rostfritt stål eller mässing. Enligt ISO 3160-2:2015 (Kassor och tillbehör Guldlegeringsbeläggningar Del 2: Bestämning av finhet och tjocklek) anses en klocka lagligen vara guldbelagd endast om guldbeläggningen är minst 5 mikron tjock. Högklassiga pläterade armband har ofta en beläggning på 7 till 20 mikron. Läkningar som är tunnare än 5 mikron är vanligtvis märkta med "guldfärgade" i stället för guldbelagda.
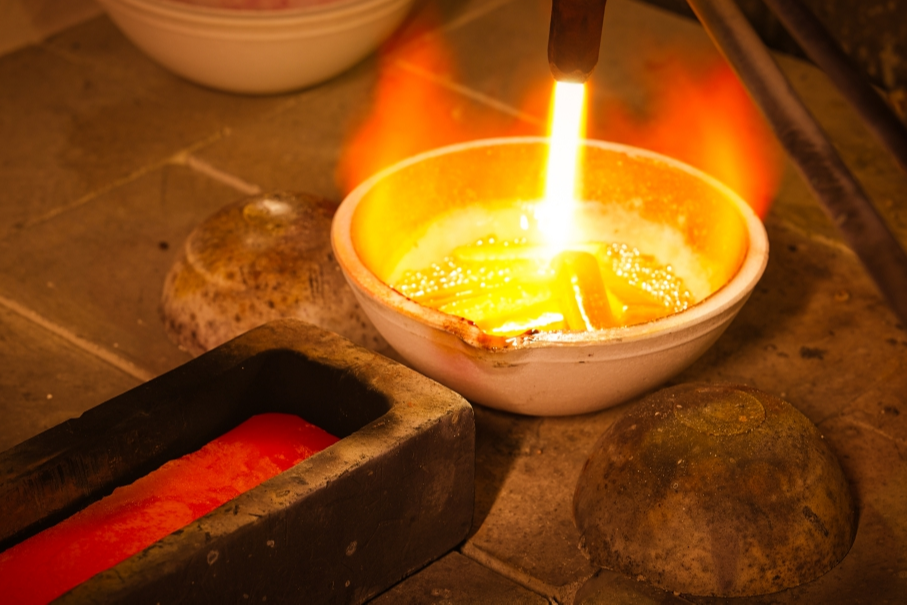
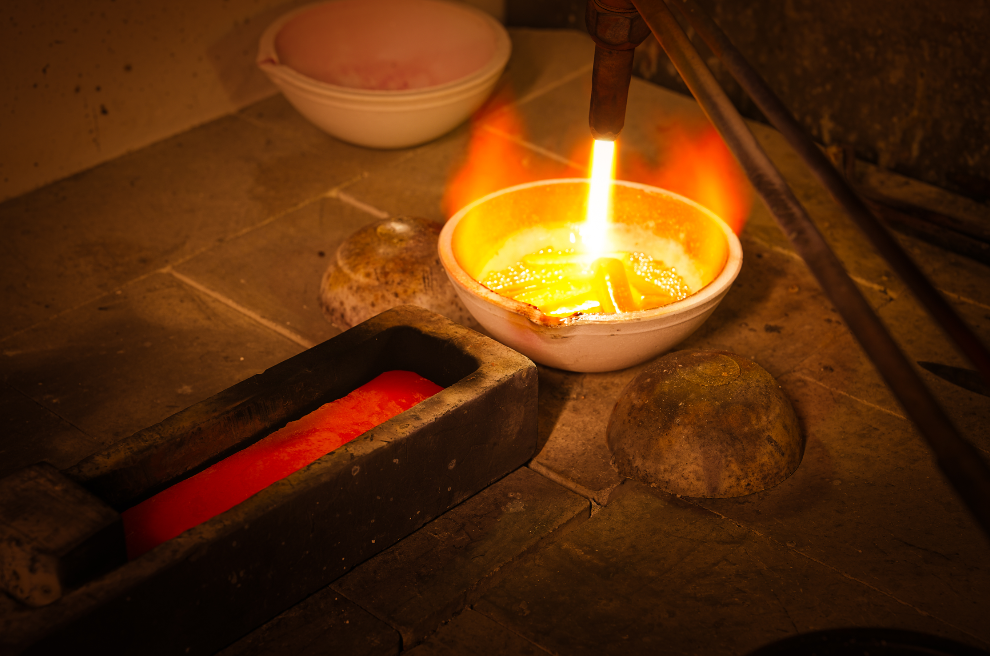
Tillverkning av guldklockkomponenter följer en sekvens som börjar med beredning av råmaterial. Guld smälts i grafitgruvor vid temperaturer över 1 150 °C. Det smälta metallen filtreras för att avlägsna föroreningar och gjuts i ingots eller rullas i ark med exakt tjocklek.
Tillverkningen av burar och armbandslänkar skiljer sig åt från denna punkt. Burar formas vanligtvis genom stansning – en högtrycksforgningsprocess som ger nästan färdiga former med optimal kornstruktur – följt av CNC-bearbetning för exakta mått och detaljerade funktioner. Armbandslänkar kan stansas ur plåtmaterial eller gjutas, och sedan slutföras genom successiv polering, borstning och ytbehandlingssteg.
Slutbearbetningsfasen är där materialkostnaden möter arbetsintensiteten. En massiv guldurbur kan kräva tolv eller fler poleringssteg för att uppnå den önskade spegelglansen. Varje steg tar bort en kontrollerad mängd material, vilket är anledningen till att man redan vid gjutningen måste ta hänsyn till förluster under slutbearbetningen. Denna materialförlust utgör en direkt kostnad – guld som tas bort under poleringen kan inte återvinnas med fullt värde.
Ett klockmärke med säte i USA utvärderade leverantörer av guldarmband för en begränsad upplaga 2025, som krävde 500 stycken armband i massivt 18-karatigt guld. Utvärderingsprocessen avslöjade stora skillnader i leverantörernas offertmetoder.
En leverantör offrade baserat på armbandets färdiga vikt. En annan offrade baserat på råguldets vikt plus en separat tillverkningsavgift. En tredje leverantör erbjöd ett allt-i-ett-pris som inkluderade både material och tillverkning utan uppdelning i enskilda poster. Varumärket valde den leverantör som erbjöd transparent guldprissättning kopplad till dagens spotmarknad – vilket innebär att varumärket betalade ett rättvist marknadspris för guldinnehållet samt en transparent tillverkningsavgift.
Den valda leverantören levererade också dagliga metallavstämningar som dokumenterade den förbrukade guldvikten, vikten förlorad vid slutförandet samt återvinning av skrot. Denna grad av transparens har blivit en konkurrensfördel i ädelmetallleveranskedjan, eftersom den skyddar varumärken mot opaka pålägg och möjliggör exakt kostnadsprognos vid svängande guldpriser.
Att utvärdera en guldurillverkare kräver bedömning utifrån fyra verifierbara dimensioner:
Utvärderingskriterier |
Vad som ska verifieras |
Varningsflaggor |
Transparens i guldanskaffning |
Daglig koppling till spotpris, separata poster för material/tillverkningskostnader, dagliga metallavstämningar |
Helpris utan uppdelning, vägran att separera materialkostnad från tillverkningskostnad |
Karatkonsekvens och legeringskontroll |
Oberoende provning av guldhalt, dokumenterade legeringsrecept, färgreferensstandarder mellan partier |
Ingen tredjepartsprovning av guldhalt, synlig färgvariation mellan produktionspartier |
Slutförningskapacitet och utbytekontroll |
Exempel på fall med komplexa geometrier, dokumenterade avslagsfrekvenser för slutförandet, återställningsprotokoll för poleringsdamms |
Begränsade alternativ för slutförande, grova övergångar mellan matta och polerade ytor |
ProduktionsSkalbarhet |
Tydliga kapacitetsuppgifter, dokumenterade ledtider, referenskunder med liknande ordervolymer |
Otydliga kapacitetsuppgifter, inkonsekvent leveranshistorik |
De mest kompetenta tillverkare av ädla metaller driftar interna provlaboratorier och kan tillhandahålla oberoende certifiering av guldinnehåll per batch. De samarbetar också med etablerade raffinerier av ädla metaller som levererar konsekventa legeringsformuleringar och tillhandahåller spårbarhetsdokumentation från raffinaderiet till den färdiga komponenten.
Tillverkning av guldur blir alltmer specialiserad. Samma leverantörer som dominerade mellansegmentet för tio år sedan står nu inför konkurrens från specialister som enbart fokuserar på arbete med ädla metaller. Dessa specialister investerar i dedicerad infrastruktur – vakuumgjutningsmaskiner för att minimera oxidation, precisionsvalsverk för konstant plåttjocklek och specialiserade poleringslinjer med dammuppsamlingsystem som fångar guldpartiklar.
För varumärken erbjuder denna specialisering bättre alternativ, men kräver också mer noggrann urval. Den billigaste offerten ger sällan kvalitén som krävs för arbete med ädla metaller. Den dyraste leverantören är inte heller alltid den bästa lösningen. Det optimala valet är en leverantör med dokumenterad expertis inom ädla metaller, transparent prisbildning för guld och ett spårbarhetsregister för konsekvent leverans över flera produktionscykler.
Fråga: Hur kan ett varumärke verifiera karatinnehållet i en levererad guldarmband?
A: Oberoende analysprovning är den enda tillförlitliga metoden. Varumärken bör reservera prov från varje produktionsparti och skicka dem till ett oberoende analyslaboratorium. Tillverkare med inbyggda XRF-spektrometer kan ge preliminära mätvärden, men tredjepartsverifiering ger den juridiska och kommersiella säkerheten som krävs för produkter av ädla metaller.
Q: Vad är den praktiska livslängds skillnaden mellan 18 karats massivt guld och guldpläterade armband?
A: Ett armband av 18 karats massivt guld kan hålla i flera generationer med regelbunden polering – materialtjockleken är densamma hela vägen igenom. Ett guldpläterat armband med en 5 mikrometer tjock plating visar vanligtvis synlig slitage vid friktionspunkter – spännbandsytor, inre länkkontakter – inom 3 till 5 år vid daglig användning. En 20 mikrometer tjock plating förlänger denna tid till 8 till 10 år, men exponering av underlaget är ändå oundviklig på sikt.
Q: Påverkar guldlegeringens sammansättning bearbetningssvårigheten?
A: Ja, betydligt. Högre guldinnehåll (18K) ger mjukare, mer duktila legeringar som är lättare att polera men mer benägna att gallra och smeta under CNC-bearbetning. Legeringar med lägre karat (9K–14K) är hårdare och bearbetas mer förutsägbart, men kräver olika verktygsbeläggningar och skärparametrar för att undvika överdriven verktygsslitage. Tillverkare måste dokumentera sina specifika legeringsformuleringar och visa på kalibrerade bearbetningsprogram för varje variant.
Baoruihua (Dongguan) Precision Technology Co., Ltd. är en tillverkare av exakta klockor som specialiserar sig på OEM- och ODM-klockkomponenter, inklusive hållare, blad, armband och spännen. Vi erbjuder stabil produktion, strikt kvalitetskontroll och pålitlig leverans till globala klockmärken. Kontakta oss för att diskutera ditt projekt.
Building5, nr 459 Xiecao Road, Xiegang town, Dongguan, Guangdong
Copyright © 2025 av Baoruihua (Dongguan) Precision Technology Co., Ltd. Integritetspolicy
 EN
 Senaste nyheterna