
 EN
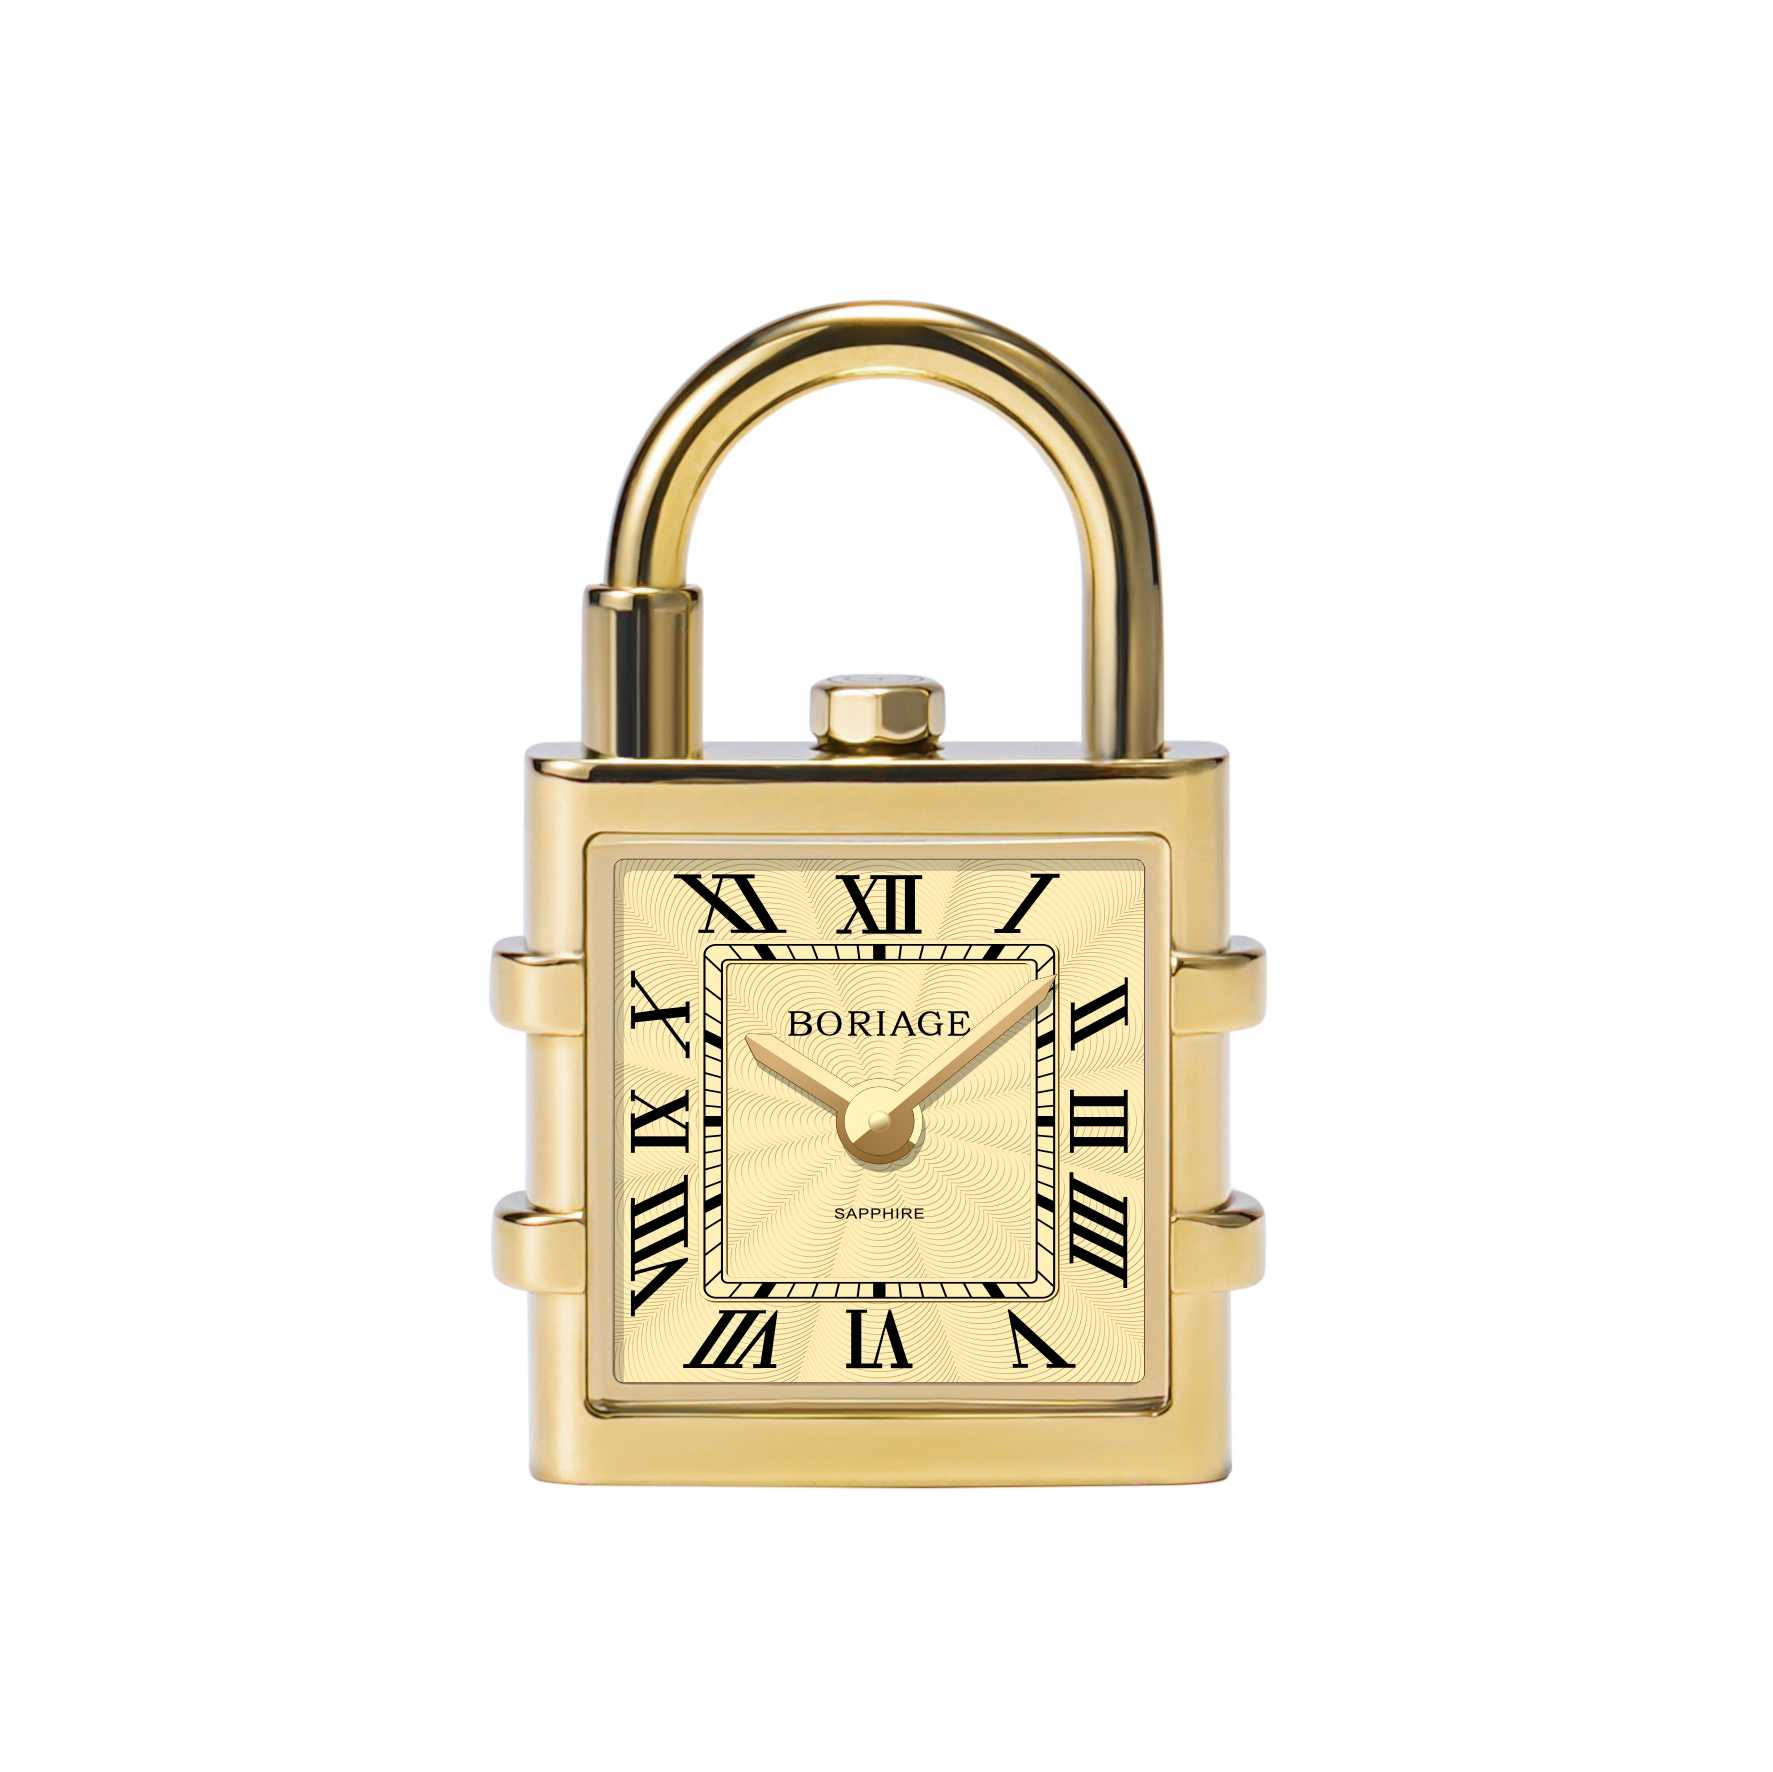
Umwandlung ästhetischer Konzepte in herstellbare Spezifikationen
Die Reise von der kreativen Vision einer Marke zu einer serienreifen OEM-Uhrkomponente beginnt mit einem umfassenden Designbrief. Ästhetik, Materialien, Abmessungen und funktionale Absicht müssen alle präzise festgelegt werden. Das technische Engineering-Team des Herstellers übersetzt dies anschließend mithilfe von CAD-Modellierung in einen technischen Bauplan, wobei Oberflächenkrümmungen, Strukturen und Oberflächenbeschaffenheiten auf ihre Herstellbarkeit hin abgebildet werden.
Physische Prototypen, die mittels 3D-Druck oder CNC-Bearbeitung hergestellt werden, werden iterativ vom Markenhersteller geprüft, um Ergonomie, Lichtreflexion auf Zifferblättern sowie die Integration von Markenelementen wie Logos oder individuellen Bodendeckeln zu bewerten. In dieser Phase ergeben sich häufig Möglichkeiten, dekorative Verfahren – etwa Sonnenschleifen oder Guillochieren – für eine konsistente und skalierbare Fertigung anzupassen. Der OEM-Partner kann Materialsubstitutionen empfehlen, beispielsweise den Wechsel von Mineralglas zu Saphirglas, um die Haltbarkeit zu verbessern, ohne die gestalterische Sprache zu beeinträchtigen.
Mehrere Feedback-Schleifen verfeinern den Prototypen, bis ästhetische und funktionale Übereinstimmung erreicht ist. Der Prozess dauert in der Regel mehrere Wochen und endet mit freigegebenen 2D-Zeichnungen und 3D-STEP-Dateien, die als Masterdaten für Formen, Vorrichtungen und Produktionswerkzeuge dienen. Sobald diese Gestaltung festgelegt ist, wird sie zur verbindlichen Referenz für die gesamte nachfolgende Fertigung und bewahrt so die Markenidentität bei Serienfertigung.
Technische Abstimmung: Toleranzen, Materialien und Passgenauigkeitsanforderungen
Nach Abschluss des ästhetischen Konzepts konzentriert sich die technische Abstimmung auf präzise Toleranzen, das Verhalten der Materialien sowie reale Passgenauigkeitsanforderungen. Diese Faktoren sind entscheidend für Haltbarkeit, Leistung und Benutzererlebnis.
Die Materialauswahl geht über das optische Erscheinungsbild hinaus. 316L-Edelstahl bietet Korrosionsbeständigkeit für Gehäuse und Armbänder, während Titanlegierungen das Gewicht für aktiven Tragekomfort reduzieren. Die Wärmeausdehnungskoeffizienten werden an allen Schnittstellen abgestimmt, um Blockierungen oder Dichtungsversagen bei Temperaturschwankungen zu vermeiden.
Auch die Montagepassgenauigkeit erfolgt mit großer Sorgfalt. Bereits eine Abweichung von 0,1 mm bei der Positionierung der Zifferblattfüße kann zu sichtbaren Indexfehlstellungen führen; daher werden Vorrichtungen und Halterungen mit hoher Präzision gefertigt. Die dimensionsbezogene Konsistenz von Charge zu Charge wird mittels Koordinatenmessmaschinen (CMM) überprüft, um vollständige Austauschbarkeit aller Komponenten sicherzustellen. Jede kritische Abmessung wird vor Freigabe einer Loscharge anhand der genehmigten Zeichnung kontrolliert.
Innovation und Skalierbarkeit bei der OEM-Komponentenanpassung in Einklang bringen
Ein erfolgreiches OEM-Uhrkomponentenprojekt beruht auf dem Ausgleich zwischen eigenständigem Design und industrieller Machbarkeit – wobei sichergestellt wird, dass Innovation nicht zu Kostensteigerungen, Einbußen bei der Ausbeute oder Unsicherheiten beim Zeitplan führt.
Anpassung einer modularen Plattform versus vollständige Neuentwicklung
Marken, die zwischen modularer Anpassung und vollständiger Neuentwicklung wählen, stehen vor einem strategischen Kompromiss. Modulare Plattformen nutzen vorgängig validierte Gehäuseformen und Zifferblattarchitekturen, die über Lünettenprofile, Zifferblattdrucke oder Armbandkonfigurationen individuell angepasst werden können. Dieser Ansatz verkürzt Entwicklungszyklen und hält Mindestbestellmengen auf einem zugänglichen Niveau – ideal für aufstrebende Marken, die eine Nischenachfrage erproben.
Im Gegensatz dazu bietet ein vollständiges Neukonstruktionsdesign völlige ästhetische und architektonische Freiheit, erfordert jedoch neue Werkzeugformen für Spritzguss- oder Druckgussverfahren, strengere Toleranzvalidierung sowie strukturelle Verifikation – was häufig zu längeren Vorlaufzeiten und höheren Anfangsinvestitionen führt. Für die meisten wachsenden Marken stellen modulare Systeme einen skalierbaren Einstiegspunkt dar, der eine schrittweise Einführung maßgeschneiderter Elemente wie eigener Gehäusehörner oder gravierte Gehäuseböden ermöglicht, ohne die Kostenvorteile, Qualitätsstandards und Terminzuverlässigkeit bewährter Konstruktionsrahmen einzubüßen.
Lösung des Paradoxons zwischen Ästhetik und Serienfertigung bei individueller Geometrie
Markante Silhouetten, ultradünne Profile und komplexe Gehäusehorn-Geometrien sorgen sofort für visuelle Unterscheidung, stellen aber häufig hohe Anforderungen an die Bearbeitungsgenauigkeit und Wiederholgenauigkeit beim Zusammenbau. Erfahrene Komponentenpartner lösen dieses Paradoxon durch integrierte Simulation und hochpräzise Fertigung.
Die Mehrachsen-CNC-Fräsbearbeitung ermöglicht eine präzise Konturbearbeitung aus massiven Rohlingen, wobei die Werkstoffauswahl die Spannungsverhältnisse zusätzlich beeinflusst. Titanlegierungen bieten beispielsweise ein hohes Verhältnis von Festigkeit zu Gewicht, das schlanke Profile ohne Einbußen bei der Steifigkeit unterstützt. Während der gesamten Entwicklung gewährleisten wiederholte Prototypenfertigung und Toleranzstapel-Analyse, dass geometrische Ansprüche mit der Serienfertigungskapazität – und nicht nur mit theoretischer Machbarkeit – übereinstimmen. Durch die Integration dieser Methoden verwandeln OEM-Partner gestalterische Intentionen in serienmäßig gefertigte Komponenten, die über Tausende von Einheiten hinweg ihre Genauigkeit bewahren.
Konsistenz sicherstellen über alle Komponentenprojekte hinweg
Konsistenz bei der OEM-Uhrenkomponentenfertigung beruht auf dokumentierten Qualitätsrahmenwerken statt auf situationsbedingten Inspektionen.
| Fläche | Gemeinsamer Ansatz | Warum es wichtig ist |
|---|---|---|
| Maßhaltigkeitskontrolle | KMG-Prüfung anhand genehmigter Zeichnungen | Verhindert Passgenauheitsprobleme zwischen Chargen |
| Optische Kriterien | Schriftlich festgelegte Grenzwerte mit Fotobeispielen | Verringert subjektive Streitigkeiten |
| Oberflächenfinish | Dokumentierte Prozessfenster | Hält Farbe und Glanz stabil |
| Probenahme | Inspektion nach ISO 2859-1 | Stellt eine gemeinsame Akzeptanzgrundlage bereit |
| Genehmigungsunterlagen | Unterzeichnetes Muster und Spezifikation | Vermeidet Mehrdeutigkeiten bei der Serienfertigung |
ISO 9001:2015, Abschnitt 8.5.1, bietet einen Rahmen für kontrollierte Produktionsbedingungen; bei Komponenten bedeutet dies dokumentierte Prozessparameter und Prüfkriterien. Für Zifferblattfarbe, Oberflächenbeschaffenheit und Maßhaltigkeit sorgen physische Referenzmuster und schriftlich festgelegte kosmetische Grenzwerte dafür, dass Chargen konsistent bleiben. Eine Komponente, die die visuelle Prüfung besteht, kann dennoch bei Haftung, Farbe oder Maßgenauigkeit durchfallen; daher müssen die Prüfkriterien sowohl das Erscheinungsbild als auch messbare Eigenschaften abdecken.
FAQ
Welche Rolle spielt CAD-Modellierung beim Design von OEM-Uhrkomponenten?
CAD-Modellierung hilft dabei, ästhetische Konzepte einer Marke in präzise technische Spezifikationen für Zifferblätter, Gehäuse, Armbänder und Dornschließen zu überführen.
Wie lange dauert die Prototypenphase üblicherweise?
Die Zeitpläne für Prototypen variieren je nach Komplexität der Komponente. Einfache Konstruktionen können bereits nach wenigen Wochen umgesetzt werden, während mehrschichtige oder mehrfach veredelte Komponenten länger benötigen.
Welche Vorteile bietet die modulare Plattformanpassung?
Modulare Plattformen nutzen vorvalidierte Komponentenarchitekturen, wodurch sich die Entwicklungszyklen verkürzen, ohne dass die zugänglichen Mindestbestellmengen beeinträchtigt werden.
Wie verbessert die Toleranzstapelanalyse die Qualität von Komponenten?
Die Toleranzstapelanalyse prognostiziert, wie sich individuelle Teileabweichungen akkumulieren, und hilft so, Passprobleme bereits vor Beginn der Serienfertigung zu vermeiden.
Welche Qualitätsrahmenwerke gelten für OEM-Komponentenprojekte?
ISO 9001:2015 und ISO 2859-1 sind verbreitet, ergänzt durch dokumentierte kosmetische Kriterien sowie physische Referenzmuster.
Die Ergebnisse der Komponentenkonstruktion hängen davon ab, wie gut Zeichnungen, Toleranzen, Materialauswahl und Prüfkriterien von der ersten Dateiüberprüfung bis zur endgültigen Verpackung in den Karton kontrolliert werden. Burriva, die Kurzform für Baoruihua (Dongguan) Precision Technology Co., Ltd., konzentriert sich auf OEM-Uhrkomponenten von ihrem Produktionsstandort in Dongguan aus und verfügt über eigene Kapazitäten für Zifferblätter, Gehäuse, Armbänder und Schließen. Das Team unterstützt Mehrachsen-Bearbeitung, CNC-Fräsen, Stanzen, automatisches Polieren, dimensionsbezogene Inspektion sowie mehrere Runden von Eingangsprüfungen, Zwischenprüfungen und Endabnahmen. Marken, die ein individuelles Komponentenprogramm planen, können sich gerne melden, um Spezifikationen, Materialoptionen und Meilensteine der Freigabe zu besprechen.
Inhaltsverzeichnis
- Umwandlung ästhetischer Konzepte in herstellbare Spezifikationen
- Technische Abstimmung: Toleranzen, Materialien und Passgenauigkeitsanforderungen
- Innovation und Skalierbarkeit bei der OEM-Komponentenanpassung in Einklang bringen
- Lösung des Paradoxons zwischen Ästhetik und Serienfertigung bei individueller Geometrie
- Konsistenz sicherstellen über alle Komponentenprojekte hinweg
- FAQ