
 EN
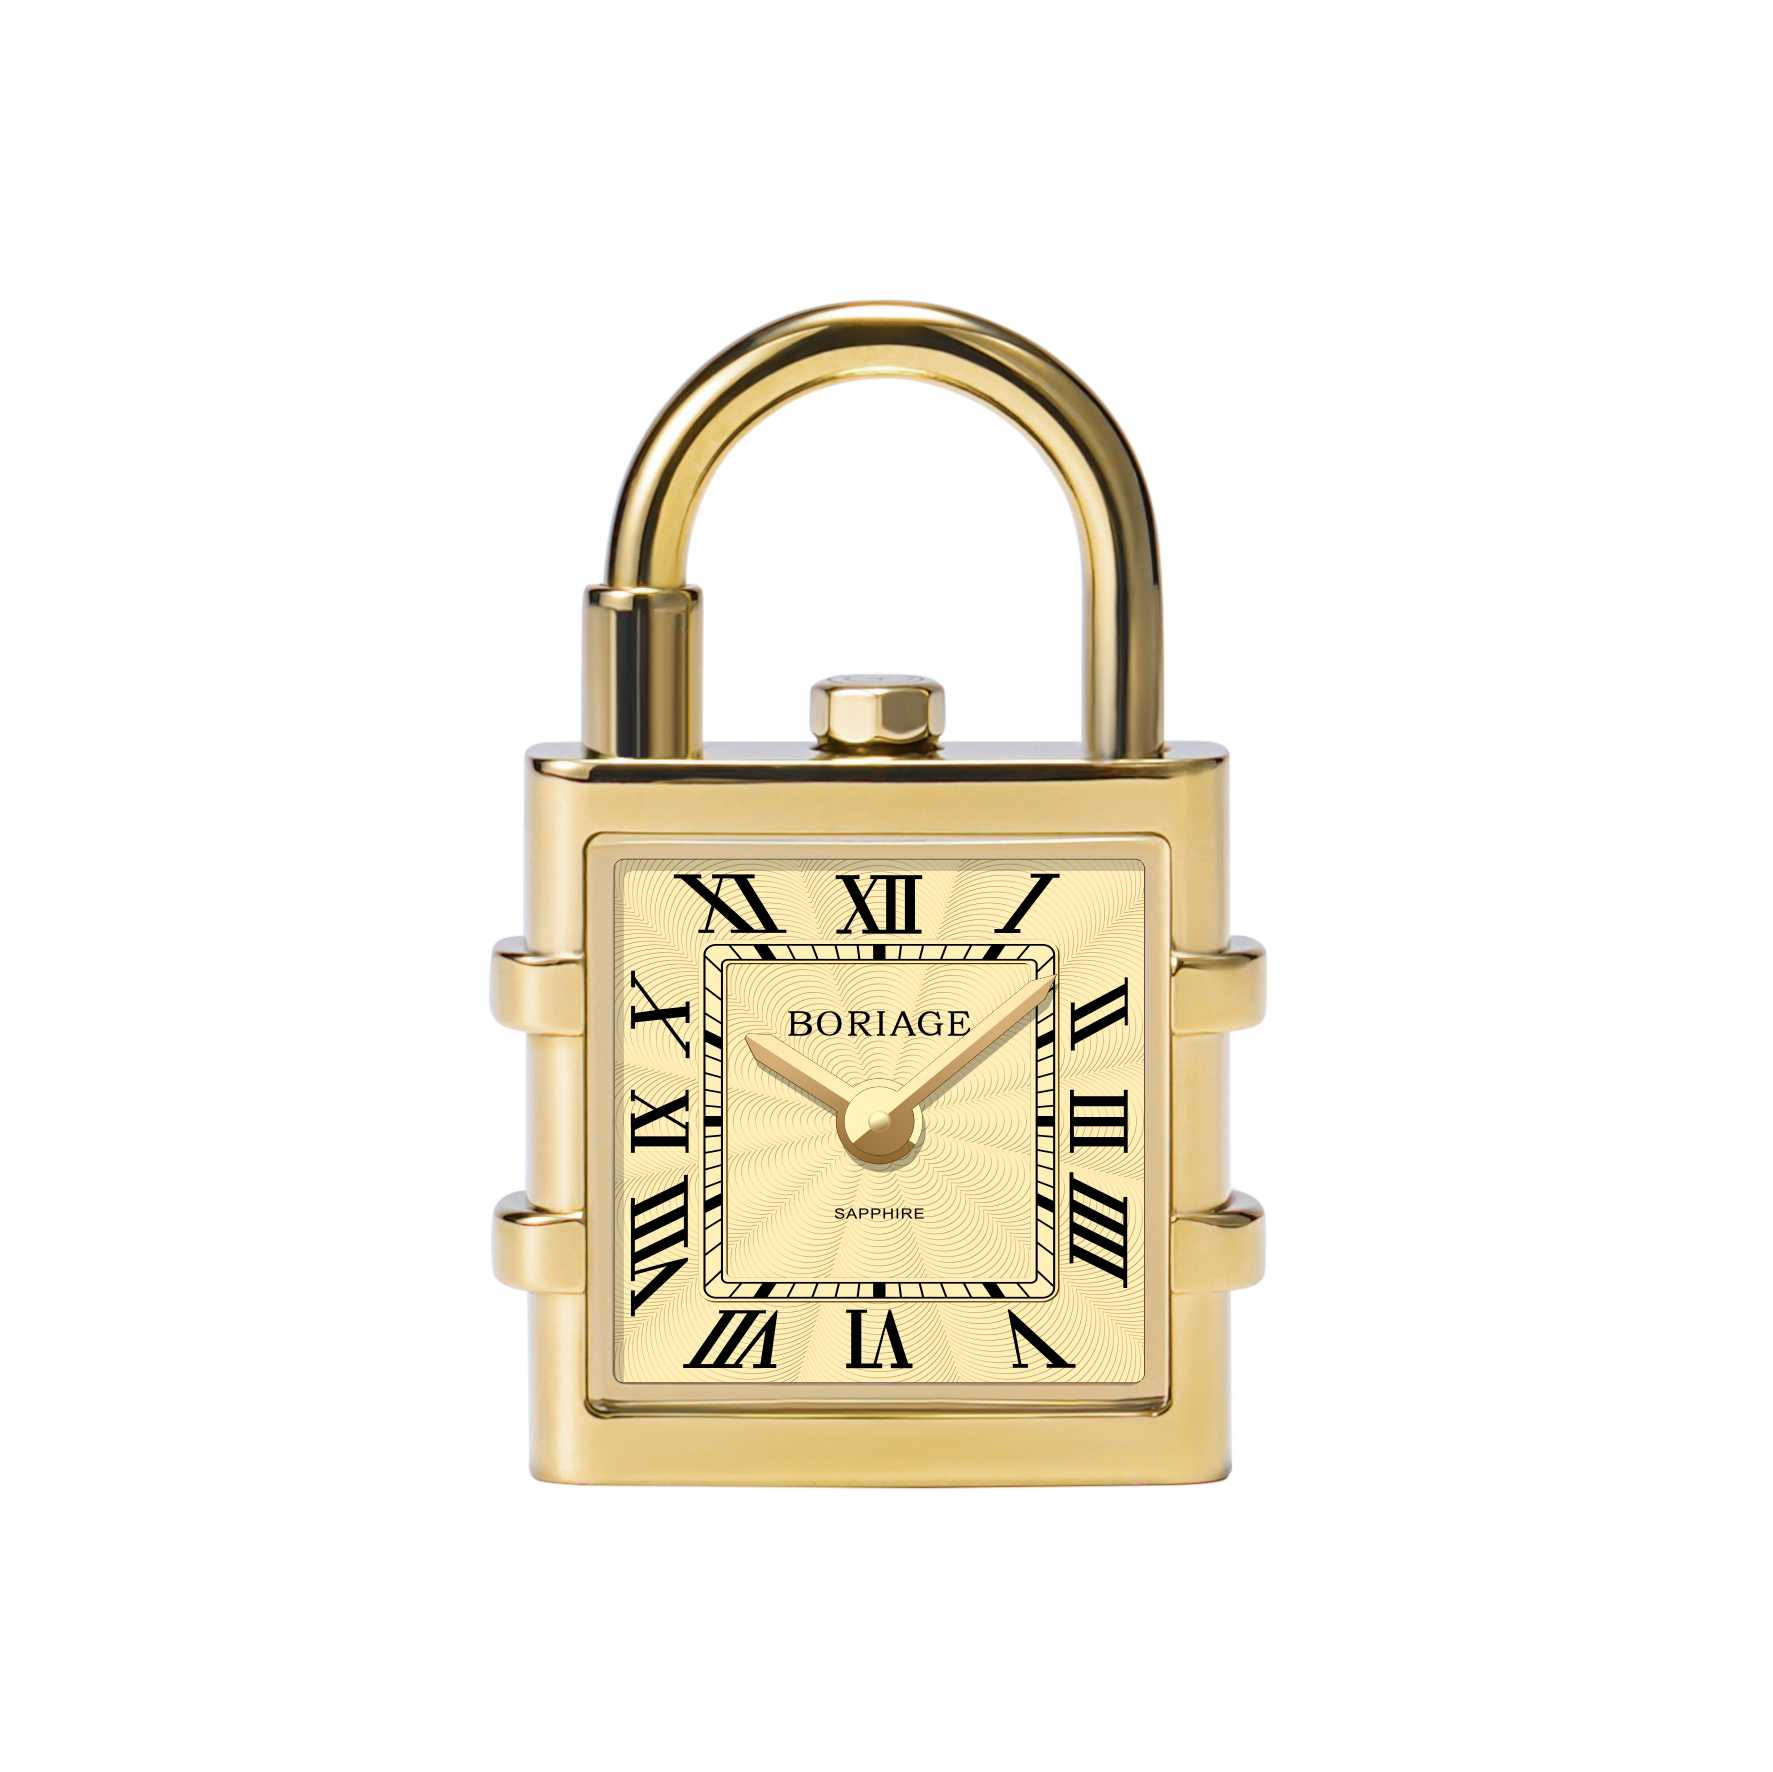
Traduir conceptes estètics en especificacions fabricables
El recorregut des de la visió creativa d’una marca fins a un component per a rellotges OEM preparat per a la producció comença amb una descripció dissenyada àmplia. Cal especificar clarament l’estètica, els materials, les dimensions i la intenció funcional. L’equip d’enginyeria del fabricant tradueix llavors aquesta descripció en un plànol tècnic mitjançant modelatge CAD, cartografiat les corbes de superfície, les textures i els acabats per assegurar-ne la fabricabilitat.
Els prototips físics, produïts mitjançant impressió 3D o fresat CNC, es revisen de forma iterativa per part de la marca per avaluar l’ergonomia, la interacció de la llum amb les esferes i la integració d’elements de marca, com ara logotips o fons de caixa personalitzats. Aquesta fase revela sovint oportunitats per adaptar tècniques decoratives, com ara el polit radial o el guilloché, perquè es puguin reproduir de manera coherent i escalable. El soci OEM pot recomanar substitucions de materials, com ara passar del vidre mineral al cristall de safir, per millorar la durabilitat sense comprometre el llenguatge de disseny.
Diverses retroalimentacions perfeccionen el prototip fins que s’assoleix l’alineació estètica i funcional. Normalment, aquest procés dura diverses setmanes i finalitza amb dibuixos 2D i fitxers 3D STEP aprovats, que constitueixen les dades mestres per als motlles, fixacions i eines de producció. Un cop congelat, aquest disseny es converteix en la referència definitiva que guia tota la fabricació posterior, preservant la identitat de la marca a escala.
Alineació d’enginyeria: toleràncies, materials i restriccions d’ajust
Un cop finalitzat el pla estètic, l’alineació d’enginyeria es centra en les toleràncies de precisió, el comportament dels materials i les restriccions d’ajust en condicions reals. Aquests factors són essencials per a la durabilitat, el rendiment i l’experiència d’ús.
La selecció de materials va més enllà de l’aparença. L’acer inoxidable 316L ofereix resistència a la corrosió per a les caixes i les braçaletes, mentre que les aliatges de titani redueixen el pes per a l’ús actiu. Els coeficients d’expansió tèrmica s’igualen entre les interfícies per evitar bloquejos o fallades d’estanquitat davant de fluctuacions de temperatura.
El muntatge és igualment intencionat. Fins i tot una desviació de 0,1 mm en la posició dels peus del quadre pot provocar una desalineació visible de l’índex, per tant, les plantilles i fixacions es mecanitzen amb una precisió molt elevada. La coherència dimensional entre lots es verifica mitjançant màquines de mesura per coordenades (CMM), assegurant la total intercanviabilitat dels components. Totes les dimensions crítiques es comproven respecte al plànol aprovat abans que un lot passi a l’etapa següent.
Equilibrar la innovació i l’escalabilitat en la personalització de components OEM
Un projecte exitós de components per a rellotges OEM depèn de l’equilibri entre un disseny distintiu i la factibilitat industrial, assegurant que la innovació no comprometi el control de costos, el rendiment ni la certesa del calendari.
Adaptació d’una plataforma modular vs. disseny complet des de zero
Les marques que trien entre l’adaptació modular i el disseny des de zero es troben davant d’un compromís estratègic. Les plataformes modulars aprofiten formes de caixa i arquitectures de quadrants prèviament validades, personalitzades mitjançant perfils de bisell, impressió de quadrants o configuracions de braçalets. Aquest enfocament redueix els cicles de desenvolupament i manté les quantitats mínimes de comanda accessibles, cosa que el fa ideal per a marques emergents que validen una demanda especialitzada.
En contrast, el disseny complet des de zero ofereix una llibertat estètica i arquitectònica total, però requereix eines noves per a motlles, una validació més rigorosa de toleràncies i una verificació estructural, allargant sovint els terminis de lliurament i exigint una inversió inicial més elevada. Per a la majoria d’etiquetes en creixement, els sistemes modulars constitueixen un punt d’entrada escalable, que permet introduir progressivament elements personalitzats, com ara brancals propietaris o fons de caixa gravats, tot conservant les avantatges de cost, qualitat i planificació dels marcs ja provats.
Resoldre la paradoxa entre estètica i producció en geometries personalitzades
Siluetes impactants, perfils ultrafins i geometries complexes de les fixes ofereixen una distinció visual immediata, però sovint posen a prova la fidelitat de la mecanització i la repetibilitat de l’muntatge. Els socis experimentats en components resolen aquesta paradoxa mitjançant simulacions integrades i fabricació de precisió.
El fresat CNC multieixos permet un contornejat precís a partir de brutes massisses, mentre que la tria del material modera encara més aquesta tensió. Per exemple, les aliatges de titani ofereixen relacions resistència-pes que recolzen perfils esvelts sense sacrificar rigidesa. Durant tot el desenvolupament, la prototipació iterativa i l’anàlisi de l’empilament de toleràncies asseguren que l’ambició geomètrica s’alinii amb el rendiment productiu, no només amb la viabilitat teòrica. Mitjançant la integració d’aquests mètodes, els socis OEM transformen la intenció dissenyada expressiva en components en sèrie que conserven la fidelitat en milers d’unitats.
Assegurar la coherència entre projectes de components
La coherència en la producció de components per a rellotges OEM es fonamenta en marcs de qualitat documentats, i no en inspeccions puntuals.
| Àrea | Plantejament comú | Per què importa |
|---|---|---|
| Control dimensional | Controls amb màquina de mesura per coordenades (CMM) segons dibuixos aprovats | Evita problemes d’ajust entre lots |
| Criteris estètics | Límits escrits amb referències fotogràfiques | Redueix les disputes subjectives |
| Acabat de superfície | Finestres de procés documentades | Manté l’estabilitat del color i del brillantor |
| Mostreig | Inspecció basada en la norma ISO 2859-1 | Proporciona una base comuna d’acceptació |
| Registres d’aprovació | Mostra i especificació signades | Evita l’ambigüitat a la producció en sèrie |
La clàusula 8.5.1 de la norma ISO 9001:2015 ofereix un marc per a condicions de producció controlades, cosa que, en el treball de components, significa paràmetres de procés documentats i criteris d’inspecció. Per al color del quadrant, l’acabat superficial i la coherència dimensional, les mostres de referència físiques i els límits cosmètics escrits mantenen l’alineació entre lots. Un component que superi la revisió visual pot encara no complir els controls d’adhesió, color o dimensions; per tant, els criteris d’inspecció han de cobrir tant l’aspecte com les propietats mesurables.
PMF
Quin és el paper de la modelació CAD en el disseny de components per a rellotges OEM?
La modelació CAD ajuda a traduir els conceptes estètics d’una marca en especificacions tècniques precises per a quadrants, caixes, braçalets i fermalls.
Quant de temps sol durar la fase de prototipatge?
Els terminis de prototipatge varien segons la complexitat del component. Els dissenys senzills poden avançar en unes poques setmanes, mentre que els components de múltiples capes o amb múltiples acabats poden trigar més temps.
Quins són els avantatges de l’adaptació de plataformes modulars?
Les plataformes modulars utilitzen arquitectures de components prèviament validades, reduint els cicles de desenvolupament sense comprometre les quantitats mínimes d’ordre accessibles.
Com millora l’anàlisi de l’acumulació de toleràncies la qualitat dels components?
L’anàlisi de l’acumulació de toleràncies prediu com s’acumulen les variacions individuals de les peces, ajudant a evitar problemes d’ajust abans de començar la producció.
Quins marcs de qualitat s’apliquen als projectes de components OEM?
Són habituals les normes ISO 9001:2015 i ISO 2859-1, així com criteris cosmètics documentats i mostres físiques de referència.
Els resultats del disseny de components depenen de com es controlin els dibuixos, les toleràncies, la selecció de materials i els criteris d'inspecció, des de la primera revisió del fitxer fins a l'embalatge final. Burriva, abreujatura de Baoruihua (Dongguan) Precision Technology Co., Ltd., es centra en components OEM per a rellotges des de la seva planta de producció a Dongguan, amb capacitats internes per a esferes, caixes, braçalets i tancaments. L’equip ofereix mecanitzat multi-eix, fresat CNC, estampació, politura automàtica, inspecció dimensional i diverses rondes de controls d’entrada, durant el procés i de sortida. Les marques que planejin un programa de components personalitzats poden posar-se en contacte per discutir especificacions, opcions de materials i fases d’aprovació.
Taula de continguts
- Traduir conceptes estètics en especificacions fabricables
- Alineació d’enginyeria: toleràncies, materials i restriccions d’ajust
- Equilibrar la innovació i l’escalabilitat en la personalització de components OEM
- Resoldre la paradoxa entre estètica i producció en geometries personalitzades
- Assegurar la coherència entre projectes de components
- PMF