
 EN
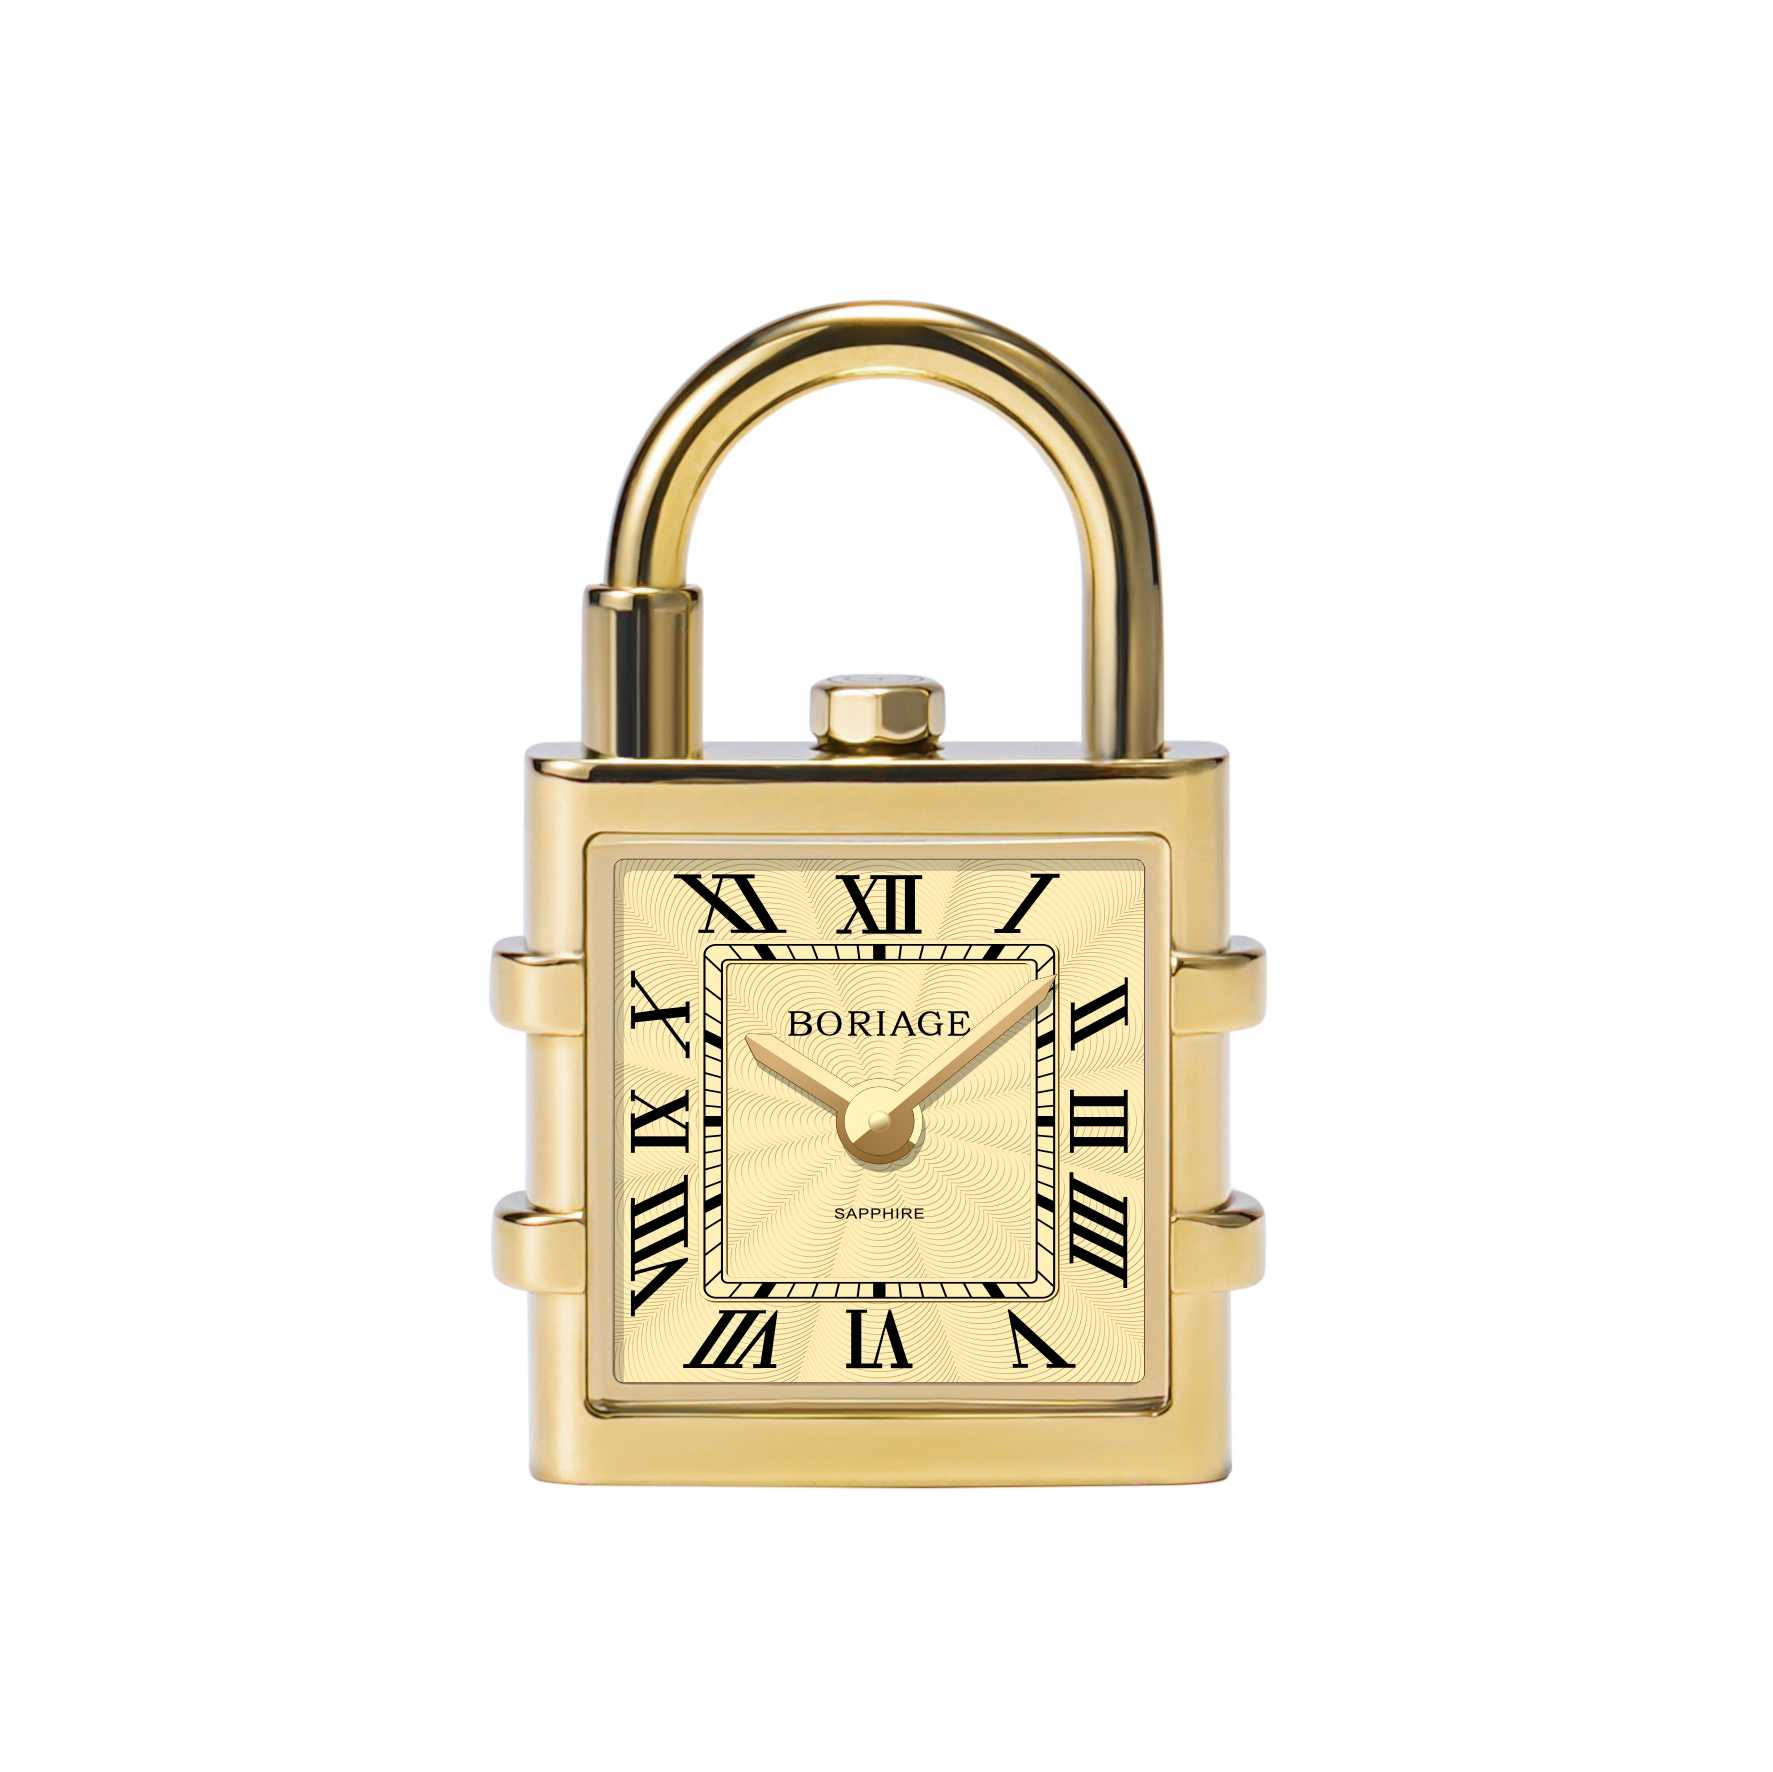
Å omforme estetiske konsepter til produserbare spesifikasjoner
Reisen fra et merkes kreative visjon til en produksjonsklar OEM-klokkekomponent starter med en grundig designbrief. Estetikk, materialer, dimensjoner og funksjonelt formål må alle beskrives tydelig. Produsentens ingeniørteam omformer deretter dette til en teknisk tegning ved hjelp av CAD-modellering, der overflatekurver, strukturer og overflater kartlegges for å sikre produserbarhet.
Fysiske prototyper, produsert via 3D-utskrift eller CNC-fresing, gjennomgås gjentatte ganger av merkevaren for å vurdere ergonomi, lysinteraksjon på skiver og integrering av merkevareelementer som logoer eller tilpassede baksider. Denne fasen avdekker ofte muligheter til å tilpasse dekorative teknikker, som solstråleputting eller guilloché, for konsekvent og skalerbar reproduksjon. OEM-partneren kan anbefale materialerstatninger, for eksempel oppgradering fra mineralglass til safirkrystall, for å øke holdbarheten uten å kompromittere designets språk.
Flere tilbakemeldingsrunder forfiner prototypen inntil estetisk og funksjonell overensstemmelse er oppnådd. Prosessen tar vanligvis flere uker og avsluttes med godkjente 2D-tegninger og 3D-STEP-filer, som er masterdataene for støperier, fester og produksjonsverktøy. Når denne designen er endelig fastlagt, blir den den definitive referansen som styrer all etterfølgende produksjon og sikrer at merkevarens identitet bevares i stor skala.
Teknisk avstemming: Toleranser, materialer og monteringsbegrensninger
Når det estetiske blåtrykket er ferdigstilt, fokuserer teknisk avstemming på nøyaktige toleranser, materialeegenskaper og praktiske monteringsbegrensninger. Dette er avgjørende for holdbarhet, ytelse og brukeropplevelse.
Materialvalg går lenger enn utseende. 316L rustfritt stål gir korrosjonsmotstand for kasser og armbånd, mens titanlegeringer reduserer vekten for aktiv bruk. Termiske utvidelseskoeffisienter justeres til å matche over alle grensesnitt for å unngå låsing eller tettningsfeil ved temperatursvingninger.
Monteringspassform er like gjennomtenkt. Allerede en avvik på 0,1 mm i posisjoneringen av skiveføttene kan føre til synlig feiljustering av indekser, så halvfabrikata og fester blir freset med høy nøyaktighet. Dimensjonell konsekvens mellom partier kontrolleres ved hjelp av koordinatmålemaskiner (CMM), noe som sikrer full utvekselbarhet av komponenter. Alle kritiske mål kontrolleres mot godkjent tegning før et parti går videre.
Balansering av innovasjon og skalerbarhet i OEM-komponenttilpassing
Et vellykket OEM-klokkekomponentprosjekt bygger på balansering av distinkt design med industriell gjennomførbarhet, slik at innovasjon ikke svekker kostnadskontroll, utbytte eller tidssikkerhet.
Modulær plattformtilpasning versus full nydesigning
Merker som velger mellom modulær tilpasning og nydesigning står overfor en strategisk avveining. Modulære plattformer utnytter forhåndsvaliderte kasseformer og urbladarkitekturer, som tilpasses via kantprofiler, urbladutskrift eller armbåndkonfigurasjoner. Denne tilnærmingen reduserer utviklingsperioder og holder minimumsbestillingsmengder innen rekkevidde, noe som gjør den ideell for nye merker som tester nisjebehov.
I motsetning til dette gir full utforming fra bunnen av total estetisk og arkitektonisk frihet, men krever nye støpeformer, strengere toleransevalidering og strukturell verifisering, noe som ofte utvider levertidene og krever større opprinnelig investering. For de fleste voksende merker fungerer modulære systemer som en skalerbar inngangspunkt, og gjør det mulig å gradvis innføre spesialtilpassede elementer som egenutviklede lugg eller graverte baksider på klokkehus, samtidig som kostnads-, kvalitets- og planleggingsfordelene med beviste rammeverk bevares.
Løsning av estetikk-mot-produksjon-paradokset i tilpasset geometri
Markante silhuetter, ekstremt tynne profiler og komplekse lug-geometrier gir øyeblikkelig visuell distinksjon, men stiller ofte krav til nøyaktighet ved maskinbearbeiding og gjentakbarhet ved montering. Erfarne komponentleverandører løser dette paradokset gjennom integrert simulering og presisjonsproduksjon.
Flere-akse-CNC-fræsning muliggjør nøyaktig konturering fra massive stenger, mens valg av materiale ytterligere påvirker spenningen. Titanlegeringer tilbyr for eksempel styrke-til-vekt-forhold som støtter slanke profiler uten å ofre stivhet. I løpet av utviklingen sikrer iterativ prototyping og toleransestack-analyse at geometriske ambisjoner er i tråd med produksjonsutbytte, ikke bare teoretisk gjennomførbarhet. Ved å integrere disse metodene kan OEM-partnere omforme uttrykksfull designhensikt i seriemessige komponenter som beholder troverdighet over flere tusen enheter.
Å sikre konsistens på tvers av komponentprosjekter
Konsistens i OEM-klokkekomponentproduksjon er basert på dokumenterte kvalitetsrammeverk, ikke på tilfeldig inspeksjon.
| Område | Vanlig tilnærming | Hvorfor det er viktig |
|---|---|---|
| Dimensjonskontroll | CMM-sjekker mot godkjente tegninger | Forhindrer monteringsproblemer mellom partier |
| Estetiske kriterier | Skriftlige grenser med bildehenvisninger | Reduserer subjektive uenigheter |
| Overflatebehandling | Dokumenterte prosessvinduer | Beholder fargen og glansen stabil |
| Prøveproduksjon | Inspeksjon basert på ISO 2859-1 | Gir en felles akseptgrunnlinje |
| Godkjenningsdokumenter | Signert prøve og spesifikasjon | Unngår tvetydighet under masseproduksjon |
ISO 9001:2015, avsnitt 8.5.1, gir et rammeverk for kontrollerte produksjonsforhold, noe som i komponentarbeid betyr dokumenterte prosessparametere og inspeksjonskriterier. For viserfarge, overflatefinish og dimensjonell konsekvens brukes fysiske referanseprøver og skriftlige kosmetiske grenser for å sikre at partier er i tråd med kravene. En komponent som består visuell vurdering kan likevel feile ved adhesjonstest, fargetest eller dimensjonstest, så inspeksjonskriteriene må dekke både utseende og målbare egenskaper.
Ofte stilte spørsmål
Hva er rollen til CAD-modellering i OEMs design av klokkekomponenter?
CAD-modellering hjelper til å omforme et merkes estetiske konsepter til presise tekniske spesifikasjoner for visere, kabinetter, armbånd og spenner.
Hvor lenge varer vanligvis prototyppfasen?
Tidsrammene for prototyping varierer etter komponentenes kompleksitet. Enkle design kan gå fremover på få uker, mens flerlags- eller flerfinishkomponenter kan ta lengre tid.
Hva er fordelene med modulær plattformtilpasning?
Modulære plattformer bruker forhåndsvaliderte komponentarkitekturer, noe som reduserer utviklingsperioder samtidig som tilgjengelige minimumsbestillingsmengder opprettholdes.
Hvordan forbedrer toleransestack-up-analyse komponentkvaliteten?
Toleransestack-up-analyse predikerer hvordan individuelle delvariasjoner akkumuleres, og hjelper dermed med å unngå monteringsproblemer før produksjonen starter.
Hvilke kvalitetsrammeverk gjelder for OEM-komponentprosjekter?
ISO 9001:2015 og ISO 2859-1 er vanlige, samt dokumenterte kosmetiske kriterier og fysiske referanseprøver.
Komponentdesignsresultater avhenger av hvor godt tegninger, toleranser, materialvalg og inspeksjonskriterier kontrolleres fra første filgjennomgang til endelig pakking i eske. Burriva, forkortelse for Baoruihua (Dongguan) Precision Technology Co., Ltd., fokuserer på OEM-klokkekomponenter fra sitt produksjonsanlegg i Dongguan, med egen kapasitet innen blant annet urskiver, kasser, armbånd og spenner. Teamet støtter flerakse-bearbeiding, CNC-fræsing, stansing, automatisk polering, dimensjonsinspeksjon samt flere runder med innkommande, underveis- og utgående kontroller. Merker som planlegger et program for egendesignede komponenter kan ta kontakt for å diskutere spesifikasjoner, materialvalg og godkjenningsmilepæler.
Innholdsfortegnelse
- Å omforme estetiske konsepter til produserbare spesifikasjoner
- Teknisk avstemming: Toleranser, materialer og monteringsbegrensninger
- Balansering av innovasjon og skalerbarhet i OEM-komponenttilpassing
- Løsning av estetikk-mot-produksjon-paradokset i tilpasset geometri
- Å sikre konsistens på tvers av komponentprosjekter
- Ofte stilte spørsmål