
 EN
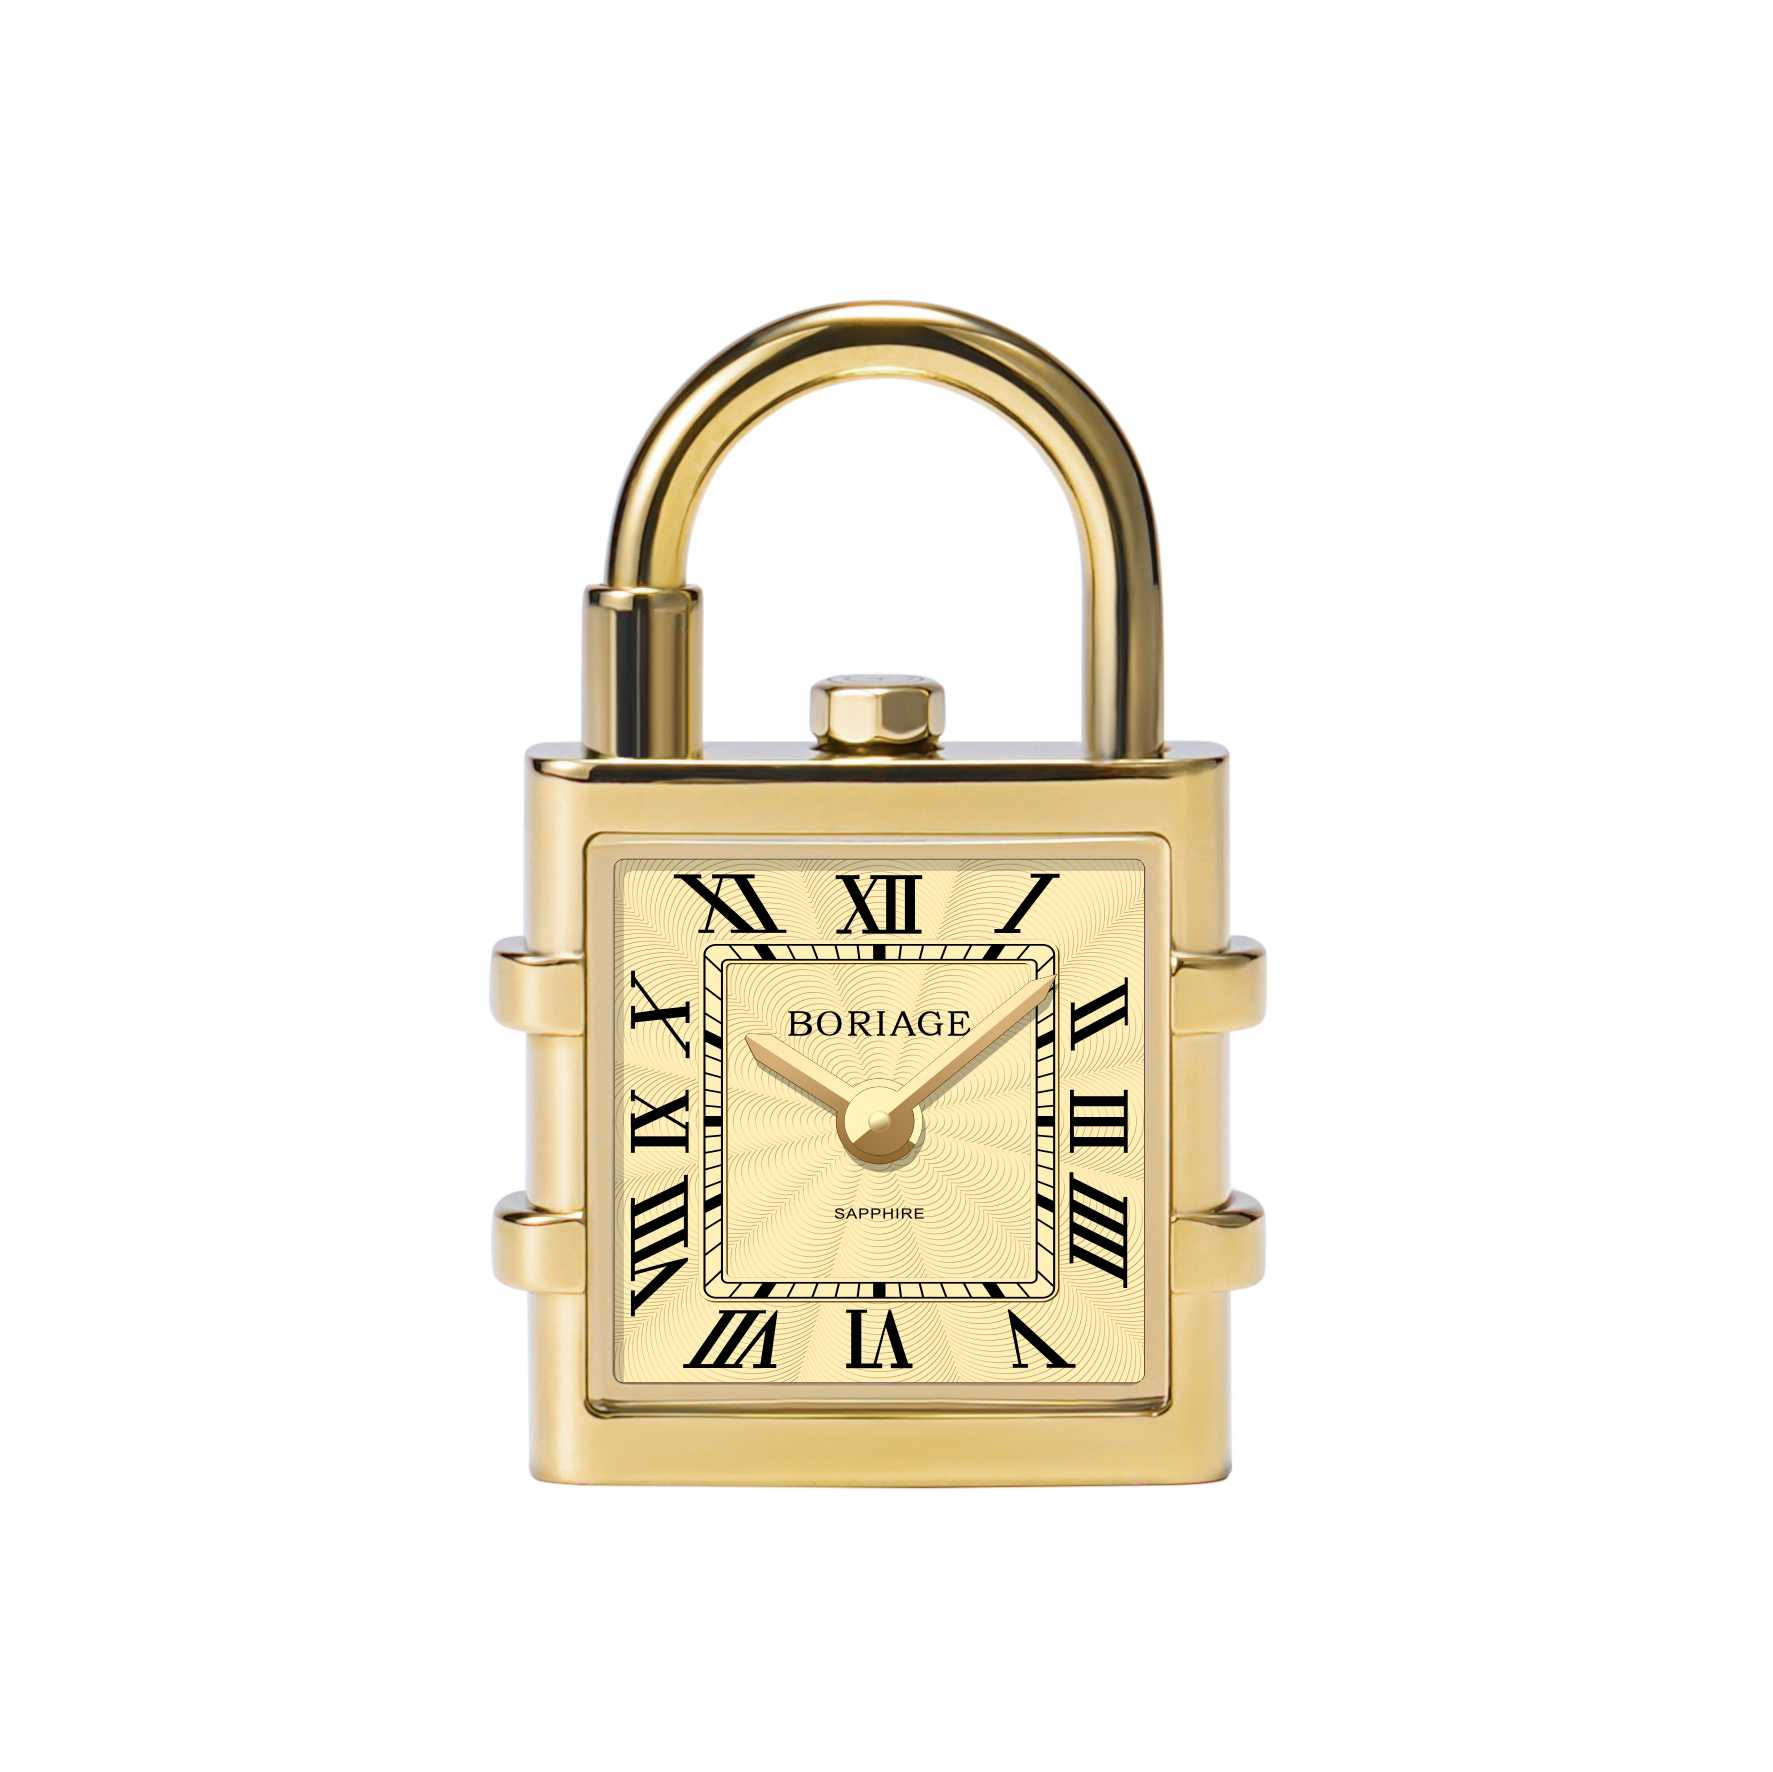
Przekształcanie koncepcji estetycznych w specyfikacje nadające się do produkcji
Droga od twórczej wizji marki do gotowego do produkcji komponentu zegarka OEM rozpoczyna się od szczegółowego briefu projektowego. Należy jednoznacznie określić aspekty estetyczne, materiały, wymiary oraz funkcjonalne przeznaczenie. Zespół inżynierów producenta przekształca te dane w techniczny plan wykonawczy przy użyciu modelowania CAD, uwzględniając krzywizny powierzchni, tekstury oraz wykończenia pod kątem możliwości ich realizacji produkcyjnej.
Prototypy fizyczne, wytwarzane metodą druku 3D lub frezowania CNC, są wielokrotnie przeglądane przez markę w celu oceny ergonomii, oddziaływania światła na tarcze oraz integracji elementów brandingowych, takich jak loga czy niestandardowe tylne pokrywki obudowy. Etap ten często ujawnia możliwości dostosowania technik dekoracyjnych – np. efektu promieniowego szlifowania lub guilloché – w celu zapewnienia spójnej i skalowalnej reprodukcji. Partner OEM może zalecić zastąpienie materiałów, np. szkła mineralnego przez kryształ szafir, aby zwiększyć trwałość bez kompromisów w zakresie języka projektowego.
Wielokrotne pętle zwrotne dopracowują prototyp aż do osiągnięcia zgodności estetycznej i funkcjonalnej. Proces ten zwykle trwa kilka tygodni i kończy się zatwierdzeniem rysunków 2D oraz plików 3D w formacie STEP – danych referencyjnych służących do produkcji form, uchwytów i narzędzi produkcyjnych. Po zamrożeniu projekt staje się ostatecznym odniesieniem kierującym całym kolejnym procesem wytwarzania, co zapewnia zachowanie tożsamości marki w skali przemysłowej.
Współpraca inżynierów: dopuszczalne odchylenia, materiały i ograniczenia montażowe
Po zakończeniu prac nad estetycznym planem działania współpraca inżynierów koncentruje się na precyzyjnych dopuszczalnych odchyleniach, zachowaniu materiałów oraz ograniczeniach montażu w warunkach rzeczywistych. Są one kluczowe dla trwałości, wydajności i doświadczenia użytkownika.
Wybór materiałów wykracza poza ich wygląd. Stal nierdzewna 316L zapewnia odporność na korozję obudów i bransoletek, podczas gdy stopy tytanu zmniejszają masę urządzeń przeznaczonych do aktywnego użytkowania. Współczynniki rozszerzalności cieplnej są dopasowywane na wszystkich powierzchniach styku, aby zapobiec zaklinowaniu lub utracie uszczelnienia w wyniku zmian temperatury.
Montaż również odbywa się w sposób starannie zaplanowany. Nawet odchylenie o 0,1 mm w położeniu nóżek tarczy może spowodować widoczną niezgodność wskazówek, dlatego uchwyty i przyrządy montażowe są frezowane z wysoką precyzją. Spójność wymiarowa między partiami sprawdzana jest za pomocą maszyn pomiarowych współrzędnościowych (CMM), co gwarantuje pełną wzajemną zamienność komponentów. Każda krytyczna wartość wymiarowa jest weryfikowana zgodnie z zatwierdzonym rysunkiem technicznym przed przesunięciem partii do kolejnego etapu produkcji.
Równoważenie innowacji i skalowalności w dostosowywaniu komponentów OEM
Powodzenie projektu komponentów zegarka OEM zależy od równowagi między wyjątkowym projektem a wykonalnością przemysłową – innowacja nie może wpływać negatywnie na kontrolę kosztów, współczynnik wydajności ani pewność terminów realizacji.
Dostosowanie platformy modułowej kontra pełny projekt od podstaw
Marki wybierające między dostosowaniem platformy modułowej a projektem od podstaw stają przed strategicznym kompromisem. Platformy modułowe wykorzystują wcześniej zweryfikowane kształty obudów i architektury tarcz, które można personalizować poprzez profile obręczy, druk na tarczy lub konfiguracje bransolet. Takie podejście skraca cykle rozwoju i utrzymuje niskie minimalne ilości zamówienia, co czyni je idealnym wyborem dla nowych marek weryfikujących popyt na niszowe produkty.
Z drugiej strony pełne zaprojektowanie od podstaw oferuje całkowitą swobodę estetyczną i architektoniczną, ale wymaga nowych narzędzi do formowania, dokładniejszej weryfikacji dopasowań oraz potwierdzenia wytrzymałości konstrukcyjnej – co często wydłuża czas realizacji i wiąże się z wyższymi początkowymi inwestycjami. Dla większości rozwijających się marek systemy modułowe stanowią skalowalny punkt wejścia, umożliwiając stopniowe wprowadzanie elementów niestandardowych, takich jak własnoręczne kółka mocujące lub grawerowane tylne pokrywy obudowy, przy jednoczesnym zachowaniu korzyści związanych z kosztem, jakością i harmonogramem sprawdzonych rozwiązań.
Rozwiązanie paradoksu między estetyką a produkcją w przypadku niestandardowych kształtów
Wyraziste sylwetki, nadzwyczaj cienkie profile oraz złożone geometrie kólek mocujących zapewniają natychmiastową wizualną różnicy, ale często stwarzają trudności w zakresie dokładności frezowania i powtarzalności montażu. Doświadczeni partnerzy dostarczający komponentów rozwiązują ten paradoks dzięki zintegrowanej symulacji oraz precyzyjnej produkcji.
Wieloosiowe frezowanie CNC umożliwia dokładne kształtowanie z pełnych walców, a wybór materiału dodatkowo wpływa na naprężenia. Stopy tytanu, na przykład, zapewniają stosunek wytrzymałości do masy, który pozwala na cienkie profile bez utraty sztywności. W trakcie rozwoju iteracyjne prototypowanie oraz analiza sumarycznych tolerancji gwarantują, że ambitne założenia geometryczne są zgodne z rzeczywistą wydajnością produkcji, a nie tylko z teoretyczną możliwością ich realizacji. Dzięki wdrożeniu tych metod partnerzy OEM przekształcają ekspresyjne zamierzenia projektowe w seryjnie produkowane elementy, które zachowują wierność oryginałowi nawet przy produkcji tysięcy sztuk.
Zapewnienie spójności w projektach komponentów zegarków OEM
Spójność w produkcji komponentów zegarków OEM opiera się na udokumentowanych ramach jakościowych, a nie na przypadkowych kontrolach.
| Obszar | Typowe podejście | Dlaczego to ważne? |
|---|---|---|
| Kontrola wymiarów | Kontrola współrzędnościowa (CMM) zgodnie z zatwierdzonymi rysunkami | Zapobiega problemom dopasowania między partiami |
| Kryteria estetyczne | Pisemne ograniczenia z odniesieniem do zdjęć | Zmniejsza subiektywne spory |
| Wykańczanie powierzchni | Udokumentowane okna procesowe | Zapewnia stałość koloru i połysku |
| Wybór próbek | Inspekcja zgodna z normą ISO 2859-1 | Ustanawia wspólną podstawę akceptacji |
| Rekordy zatwierdzeń | Podpisany wzór wzorcowy oraz specyfikacja | Unika niejednoznaczności w produkcji seryjnej |
Punkt 8.5.1 normy ISO 9001:2015 zapewnia ramy dla kontrolowanych warunków produkcji; w przypadku komponentów oznacza to udokumentowane parametry procesu oraz kryteria inspekcyjne. W odniesieniu do koloru tarczy, wykończenia powierzchni oraz spójności wymiarowej fizyczne wzory wzorcowe i pisemne limity estetyczne zapewniają spójność partii. Komponent, który przejdzie wizualną kontrolę, może nadal nie spełniać wymagań dotyczących przyczepności, koloru lub wymiarów; dlatego kryteria inspekcyjne muszą obejmować zarówno wygląd, jak i mierzalne właściwości.
Często zadawane pytania
Jaką rolę pełni modelowanie CAD w projektowaniu komponentów zegarków OEM?
Modelowanie CAD pomaga przekształcić estetyczne koncepcje marki w precyzyjne specyfikacje techniczne tarcz, obudów, bransoletek i klamerek.
Ile zwykle trwa faza prototypowania?
Harmonogramy prototypowania różnią się w zależności od złożoności komponentu. Proste projekty mogą zostać zrealizowane w kilka tygodni, podczas gdy komponenty wielowarstwowe lub z wieloma powłokami wymagają dłuższego czasu.
Jakie są zalety adaptacji modułowej platformy?
Modułowe platformy wykorzystują architektury komponentów wcześniej zweryfikowane, co skraca cykle rozwoju przy jednoczesnym zachowaniu dostępnych minimalnych ilości zamawianych.
W jaki sposób analiza kumulacji tolerancji poprawia jakość komponentów?
Analiza kumulacji tolerancji przewiduje, jak zmienności poszczególnych części się kumulują, pomagając uniknąć problemów z dopasowaniem jeszcze przed rozpoczęciem produkcji.
Jakie ramy jakościowe stosuje się w projektach komponentów OEM?
Często stosowane są normy ISO 9001:2015 i ISO 2859-1, a także udokumentowane kryteria estetyczne oraz fizyczne próbki referencyjne.
Wyniki projektowania komponentów zależą od tego, jak dobrze kontrolowane są rysunki, допuszczalne odchylenia, wybór materiałów oraz kryteria inspekcji – od pierwszej przeglądu pliku po ostateczne zapakowanie w kartony. Burriva, skrót od Baoruihua (Dongguan) Precision Technology Co., Ltd., specjalizuje się w komponentach OEM do zegarków z bazy produkcyjnej w Dongguan, oferując własne możliwości produkcyjne obejmujące tarcze, obudowy, bransoletki i klamry. Zespół obsługuje frezowanie wieloosiowe, frezowanie CNC, tłoczenie, automatyczne polerowanie, kontrolę wymiarową oraz wielokrotne etapy kontroli przy odbiorze, w trakcie procesu i przed wysyłką. Marki planujące program niestandardowych komponentów mogą skontaktować się w celu omówienia specyfikacji, opcji materiałowych oraz etapów zatwierdzania.
Spis treści
- Przekształcanie koncepcji estetycznych w specyfikacje nadające się do produkcji
- Współpraca inżynierów: dopuszczalne odchylenia, materiały i ograniczenia montażowe
- Równoważenie innowacji i skalowalności w dostosowywaniu komponentów OEM
- Rozwiązanie paradoksu między estetyką a produkcją w przypadku niestandardowych kształtów
- Zapewnienie spójności w projektach komponentów zegarków OEM
- Często zadawane pytania