
 EN
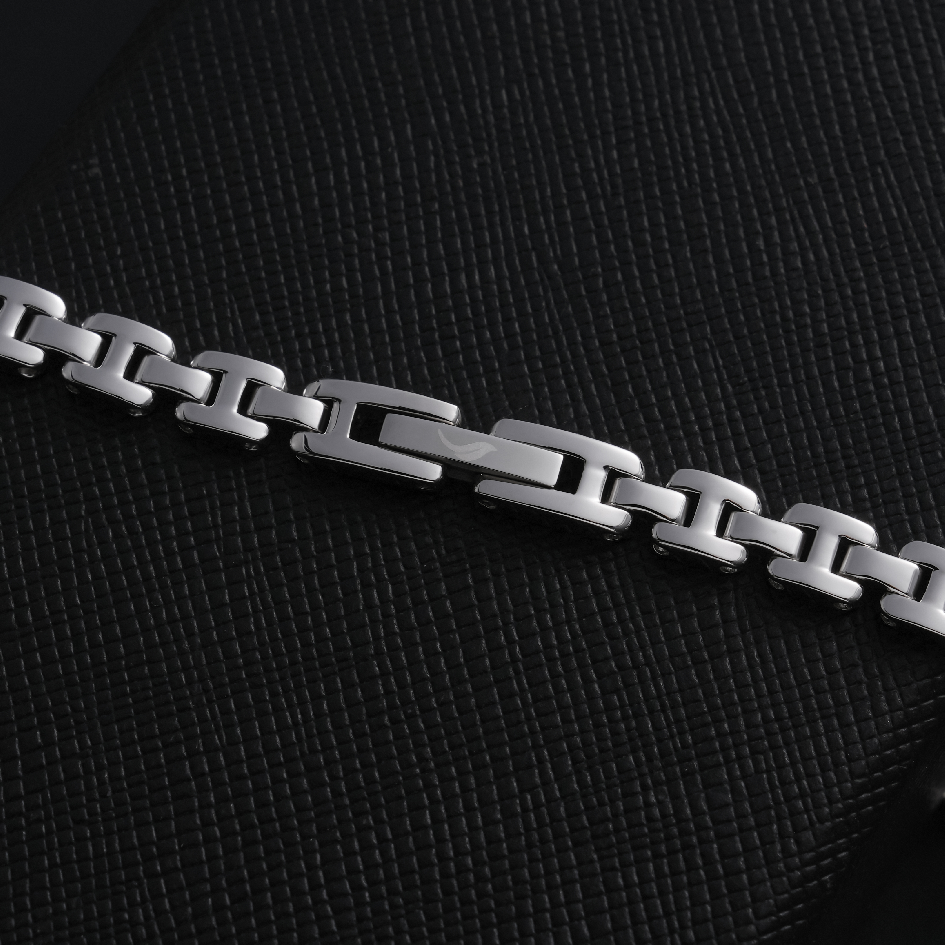
در هر فهرستی از بکلهای ساعت را بررسی کنید، گزینهها ظاهراً قابل تعویض به نظر میرسند: بکلهای نوع تَنگ، بکلهای بازشونده، بکلهای پروانهای و چند طراحی تخصصی دیگر، همگی در مقیاس یکسان و در برابر پسزمینهای سفید نمایش داده شدهاند. شباهت بصری آنها این واقعیت را پنهان میکند که هر نوع بکل نیازمندیهای متفاوتی از نوار ساعتی که با آن جفت میشود، ابزارآلات تولیدکنندهاش و همچنین فرآیند کنترل کیفیت برای شناسایی حالتهای خرابیاش دارد.
در پروژههای ساعت سازگانی (OEM)، انتخاب نوع بکل معمولاً همزمان با طراحی نوار ساعت انجام میشود. نوار هویت بصری را منتقل میکند و بکل بر اساس عرض و ضخامت نوار انتخاب میشود. این ترتیب در اکثر موارد مؤثر است؛ اما زمانی شکست میخورد که نوع بکل صرفاً به عنوان یک انتخاب سبکی و نه یک انتخاب سازگانی در نظر گرفته شود. بکل بازشوندهای که برای نوار چرمی ضخیم مناسب است، روی نوار نازکی احساس نامناسبی ایجاد میکند. بکل پروانهایای که برای انتهای پیوندی بازوی فلزی تنظیم شده، روی نوار لاستیکی رفتار مشابهی نخواهد داشت. بنابراین بکل و نوار باید بهصورت یک جفت ارزیابی شوند.
آنچه در ادامه آمده، مقایسهای کاربردی از انواع بستهای رایج برای نوارهاست که در آن به مواردی که هر یک بهخوبی عمل میکنند، مواردی که با مشکل روبهرو میشوند و نیز عواملی که تولید باید برای حفظ ثبات عملکرد آنها کنترل کند، توجه شده است.
بستهای نوع تَنگ: طراحی ساده، محدودیتهای واقعی در برابر سایش
بست تَنگ قدیمیترین و سادهترین طراحی در این دسته است. این بست از یک قاب، یک زبانه و یک میله فنری تشکیل شده است. انتهای نوار از داخل قاب عبور میکند، زبانه در یکی از سوراخها جای میگیرد و تنظیم اندازه با انتخاب سوراخ مناسب انجام میشود.
مزایای این طراحی واقعی هستند. بستهای تَنگ کاربرد آسانی دارند، تعویض آنها ساده است و هزینه تولید آنها پایین است. این بستها با طیف گستردهای از مواد نوار سازگان دارند، زیرا چیدمان زبانه و سوراخ تغییرات جزئی در ضخامت نوار را تحمل میکند. این توانایی تحمل، همچنین اصلیترین نقطه ضعف طراحی محسوب میشود. زبانهای که در یک سوراخ نوار بهخوبی جفت میشود، ممکن است در سوراخ دیگری شل باشد؛ و سوراخی که بهطور مکرر استفاده میشود، با گذشت زمان بهصورت بیضیشکل تغییر مییابد. پس از اینکه سوراخ کشیده شد، بست دیگر موقعیت خود را حفظ نمیکند و نوار شروع به لغزیدن میکند.
کنترل تولید بکلهای ممتد بر سه عامل متمرکز است: عرض زبانه نسبت به قطر سوراخ، ثبات موقعیت سوراخها در طول نوار و پرداخت لبههای قاب. قابی با لبه داخلی تیز پس از ماهها استفاده، به تدریج نوار را قطع میکند و معمولاً این آسیب تنها هنگامی متوجه میشود که نوار نیاز به تعویض دارد.
بکلهای بازشونده: عمر طولانیتر، تحملهای دقیقتر
بکل بازشونده نوار را به دو قسمت تا میکند و با مکانیزم قفل بسته میشود. این نوع بکل بیشتر وقتی انتخاب میشود که انتظار میرود نوار برای مدت طولانی روی مچ بماند، زیرا نیازی به باز و بستن مکرر نوار نیست.
این راحتی با نیازهایی به تحمل همراه است. بستهبندی دارای مفصل، قفل و اغلب دکمهای برای آزادسازی است و هر یک از این زیرمجموعهها نیازمند شرایط ابعادی خاصی است. محورهای مفصل باید موازی باقی بمانند. قفل باید در هر دو طرف در یک نقطهٔ یکسان قفل شود. دکمههای فشاری باید بهطور قابلاطمینانی به موقعیت اولیه خود بازگردند. بستهبندیای که در نمونه احساس تیز و دقیقی دارد، در تولید انبوه ممکن است احساس نامشخصی داشته باشد اگر هر یک از این عوامل کمی از مقدار تعیینشده انحراف یابد.
بستهبندیهای بازشونده نسبت به بستهبندیهای نوع تَنگ، مستقیمتر با ضخامت نوار تعامل دارند. انتهای تاخوردهٔ نوار باید بدون گیرکردن از بدنهٔ بستهبندی عبور کند. نواری که کمی ضخیمتر باشد، تا را سفت کرده و بستن را دشوار میسازد. نواری که کمی نازکتر باشد، اجازه میدهد بستهبندی بهصورت شل بسته شود. این پنجرهٔ باریک دلیل آن است که بستهبندیهای بازشونده اغلب با نوارهایی تطبیق داده میشوند که ضخامت مشخصی دارند.
بستهبندیهای پروانهای: ظاهری تمیز، چالشهای همزمانسازی
بستبند پروانهای از نظر پیچیدگی بین بستبند سوزنی و بستبند خودکار قرار دارد. این بستبند از دو برگ تا شونده تشکیل شده که در وسط به هم میرسند و روی یکدیگر قفل میشوند. نتیجهٔ این طراحی، ظاهری تمیزتر در دور انگشتری و بستهشدنی آگاهانهتر نسبت به بستبند سوزنی است.
چالش اصلی در تولید، همزمانسازی است. هر دو برگ باید در یک نقطهٔ مشخص از چرخهٔ بستهشدن با هم فعال شوند. اگر یکی از برگها زودتر از دیگری قفل شود، بستبند ممکن است از بیرون بسته به نظر برسد، در حالی که در واقع تنها نیمهقفل شده است. این نوع خرابی ظریف است و در بازرسی بصری به راحتی قابل تشخیص نیست، زیرا از بیرون بستبند کاملاً جایگذاریشده به نظر میرسد. اما بعداً خود را به صورت بازشدن ناگهانی بستبند تحت بار یا نیاز به فشار دوم برای بستهشدن نشان میدهد.
بستبندهای پروانهای معمولاً پنجرهٔ تنگتری برای نصب نسبت به بستبندهای سوزنی دارند، زیرا نوار باید از میان هر دو برگ عبور کند. ضخامت انتهای نوار و کیفیت پرداخت لبهها در اینجا اهمیت بیشتری دارد؛ و نواری که با یک طراحی خاص بستبند پروانهای سازگان دارد، ممکن است با طراحی دیگری حتی با وجود تطابق ابعاد اسمی، سازگان نداشته باشد.
| نوع بند قلابی | بهترین ترکیب نوارهای مناسب | تمرکز اصلی تولید | حالت متداول خرابی |
|---|---|---|---|
| بکلت دندهدار | چرم، لاستیک، محدودهٔ وسیعی از ضخامتها | عرض زبانه، موقعیت سوراخها، لبهٔ قاب | کشیدگی سوراخها، لغزش نوارها |
| بست تزریق | چرم با ضخامت مشخص، نوارهای مقاوم در برابر سایش | همراستایی مفصل، درگیری قفل | تاشدگی سفت، قفل نرم |
| بکل باترفلایی | چرم با ضخامت متوسط، نوارهای بدون برجستگی و صاف | هماهنگی برگها، فاصلهٔ نوارها | قفل نیمهبسته، بازشدن خودکار |
موردی که نوع قلاب با نمونهها همخوانی داشت اما با تولید انبوه همخوانی نداشت
در یکی از موارد ناشناسسازیشده، مجموعهای از بندها با قلاب پروانهای روی سه نوع پرداخت چرم استفاده شده بود. نمونههای اولیه بهطور کامل موفقیتآمیز بودند. قلاب در همهی نمونهها با صدایی یکنواخت بسته میشد و انتهای بندها بدون گیر کردن از روی برگهها عبور میکردند.
در یک تولید بعدی الگویی مشاهده شد. در یکی از پرداختها، قلاب برای بسته شدن نیاز به فشار دوم داشت. در پرداخت دیگر، تحت بار سبکی باز میشد. ابعاد قلاب در تمام واحدهای بررسیشده در محدودهی مجاز بود. ضخامت انتهای بند در میان روشهای مختلف دباغی تغییر کرده بود، اما این تغییر در محدودهی مشخصات خود تأمینکنندهی بند بود. هیچیک از این دو قطعه خارج از محدودهی مجاز نبودند؛ اما ترکیب آنها این مشکل را ایجاد کرد.
علت اصلی این بود که قلاب پروانهای تنها در برابر یک نمونهی تسمه آزمون شده بود، نه در برابر بازهی ضخامتی که در واقع در مجموعه مورد استفاده قرار میگرفت. قلاب از نظر عملکردی مشکلی نداشت؛ روش اعتبارسنجی آن بود که نامناسب بود. راهحل این بود که ابتدا بازهی ضخامت انتهای تسمه تعریف شود، سپس قلاب در سه نقطهی پایین، میانی و بالای آن بازه بررسی شود، پیش از اینکه تطبیق آن با تسمه تأیید گردد. این رویکرد شکستهای ناشی از ترکیب قطعات را شناسایی میکند که با بازرسی جداگانهی هر قطعه قابل تشخیص نیست.
هزینههای ناشی از انتخاب نوع قلاب فراتر از قیمت واحد
در سطح واحد، قلاب تانگ معمولاً ارزانترین گزینه است، قلاب پروانهای در میانه قرار دارد و قلاب بازشونده گرانترین است. این رتبهبندی دقیق است، اما ناقص نیز میباشد. هزینهای که در طول عمر محصول اهمیت دارد، شامل بازگشتها، شکایات و نرخ جایگزینی تسمهاست که هر نوع قلاب بهدنبال دارد.
یک بستبند مماسی که پس از چند ماه باعث لغزش نوار میشود، درخواست تعویض ایجاد میکند. یک بستبند بازشونده با قفل نرم، شکایتی دربارهٔ باز شدن ناگهانی بستبند ایجاد میکند. یک بستبند پروانهای با مشکل همگامسازی، شکایتی دربارهٔ بسته نشدن مناسب بستبند ایجاد میکند. هر یک از این موارد هزینهای دارد که در مقایسهٔ قیمت واحد نمایان نمیشود.
انتخاب مناسب به این بستگی دارد که نوار چگونه باید پوشیده شود، چقدر طول میکشد تا فرسوده شود و اینکه احساس بستن بستبند چقدر برای جایگاه محصول اهمیت دارد. برای نوارهای استفادهٔ روزانه، عمر طولانیتر بستبند بازشونده اغلب هزینهٔ بالاتر آن را توجیه میکند. برای نوارهای مد که بهطور مکرر عوض میشوند، سادگی بستبند مماسی معمولاً گزینهٔ مناسبتری است. برای مجموعههایی که نیازمند ظاهری تمیز و بستنی آگاهانه هستند، بستبند پروانهای راهحل عملی و متعادلی است.
سفارشهای کوچکحجم از همان استانداردهای کیفیتی پیروی میکنند که سفارشهای بزرگ نیز از آن تبعیت میکنند. طرح بازرسی، سطوح AQL و اندازههای نمونه با تغییر حجم دسته تغییر نمیکنند. آنچه تغییر میکند قیمت هر واحد است، زیرا هزینههای راهاندازی ابزار، آمادهسازی فیکسچرها و برنامهریزی بازرسی هزینههای ثابتی هستند که بر تعداد کمتری قطعه توزیع میشوند. این شیب قیمتی نتیجهای طبیعی از تخصیص هزینههای ثابت است و ارزش دارد که از ابتدا در نظر گرفته شود، بهویژه هنگامی که یک مجموعه ممکن است به بیش از یک نوع بکل نیاز داشته باشد.
تامینکنندهای متخصص در قطعات که این استانداردها را رعایت کند، معمولاً قادر خواهد بود هر نوع بکل را با محدودهی واقعی نوارهایی که واقعاً با آن سازگار است، تطبیق دهد — نه صرفاً با یک نمونهٔ منفرد. این تطبیق همان چیزی است که از شگفتیهای مرحلهٔ پایانی جلوگیری میکند؛ شگفتیهایی که زمانی رخ میدهند که نوع بکل و مشخصات نوار بهصورت جداگانه تأیید میشوند.
برای پروژههایی که نوع بستبند باید با جنس نوار، محدوده ضخامت و احساس بستهشدن هماهنگ باشد، همکاری با تأمینکنندهای که سیستم کنترل کیفیت خود را بر اساس این تطبیقها طراحی کرده است، احتمال بروز مشکلات غیرمنتظره در مراحل پایانی را کاهش میدهد. بوریوا، مخفف شرکت فناوری دقیق باورویهوا (دونگقوآن) محدودیت، یک واحد تولیدی تمرکزشده بر اجزای تشکیلدهنده با بیش از ۲۰٬۰۰۰ مترمربع فضای کاری دارد که شامل ماشینکاری چندمحوره، فرزکاری توسط ماشینهای کنترل عددی، قالبزنی، صیقلکاری خودکار و بازرسی ابعادی در مراحل ورودی، درحالتولید و خروجی میشود. جریانهای کاری بر اساس هر پروژه جداگانه سازماندهی میشوند و دسترسی به فایلهای CAD بر اساس نقش شغلی کارکنان کنترل میشود. تیمهایی که روی مشخصات تطبیق بستبند و نوار کار میکنند، خوشامدیدند تا نیازهای خود را مطرح کنند.