
 EN
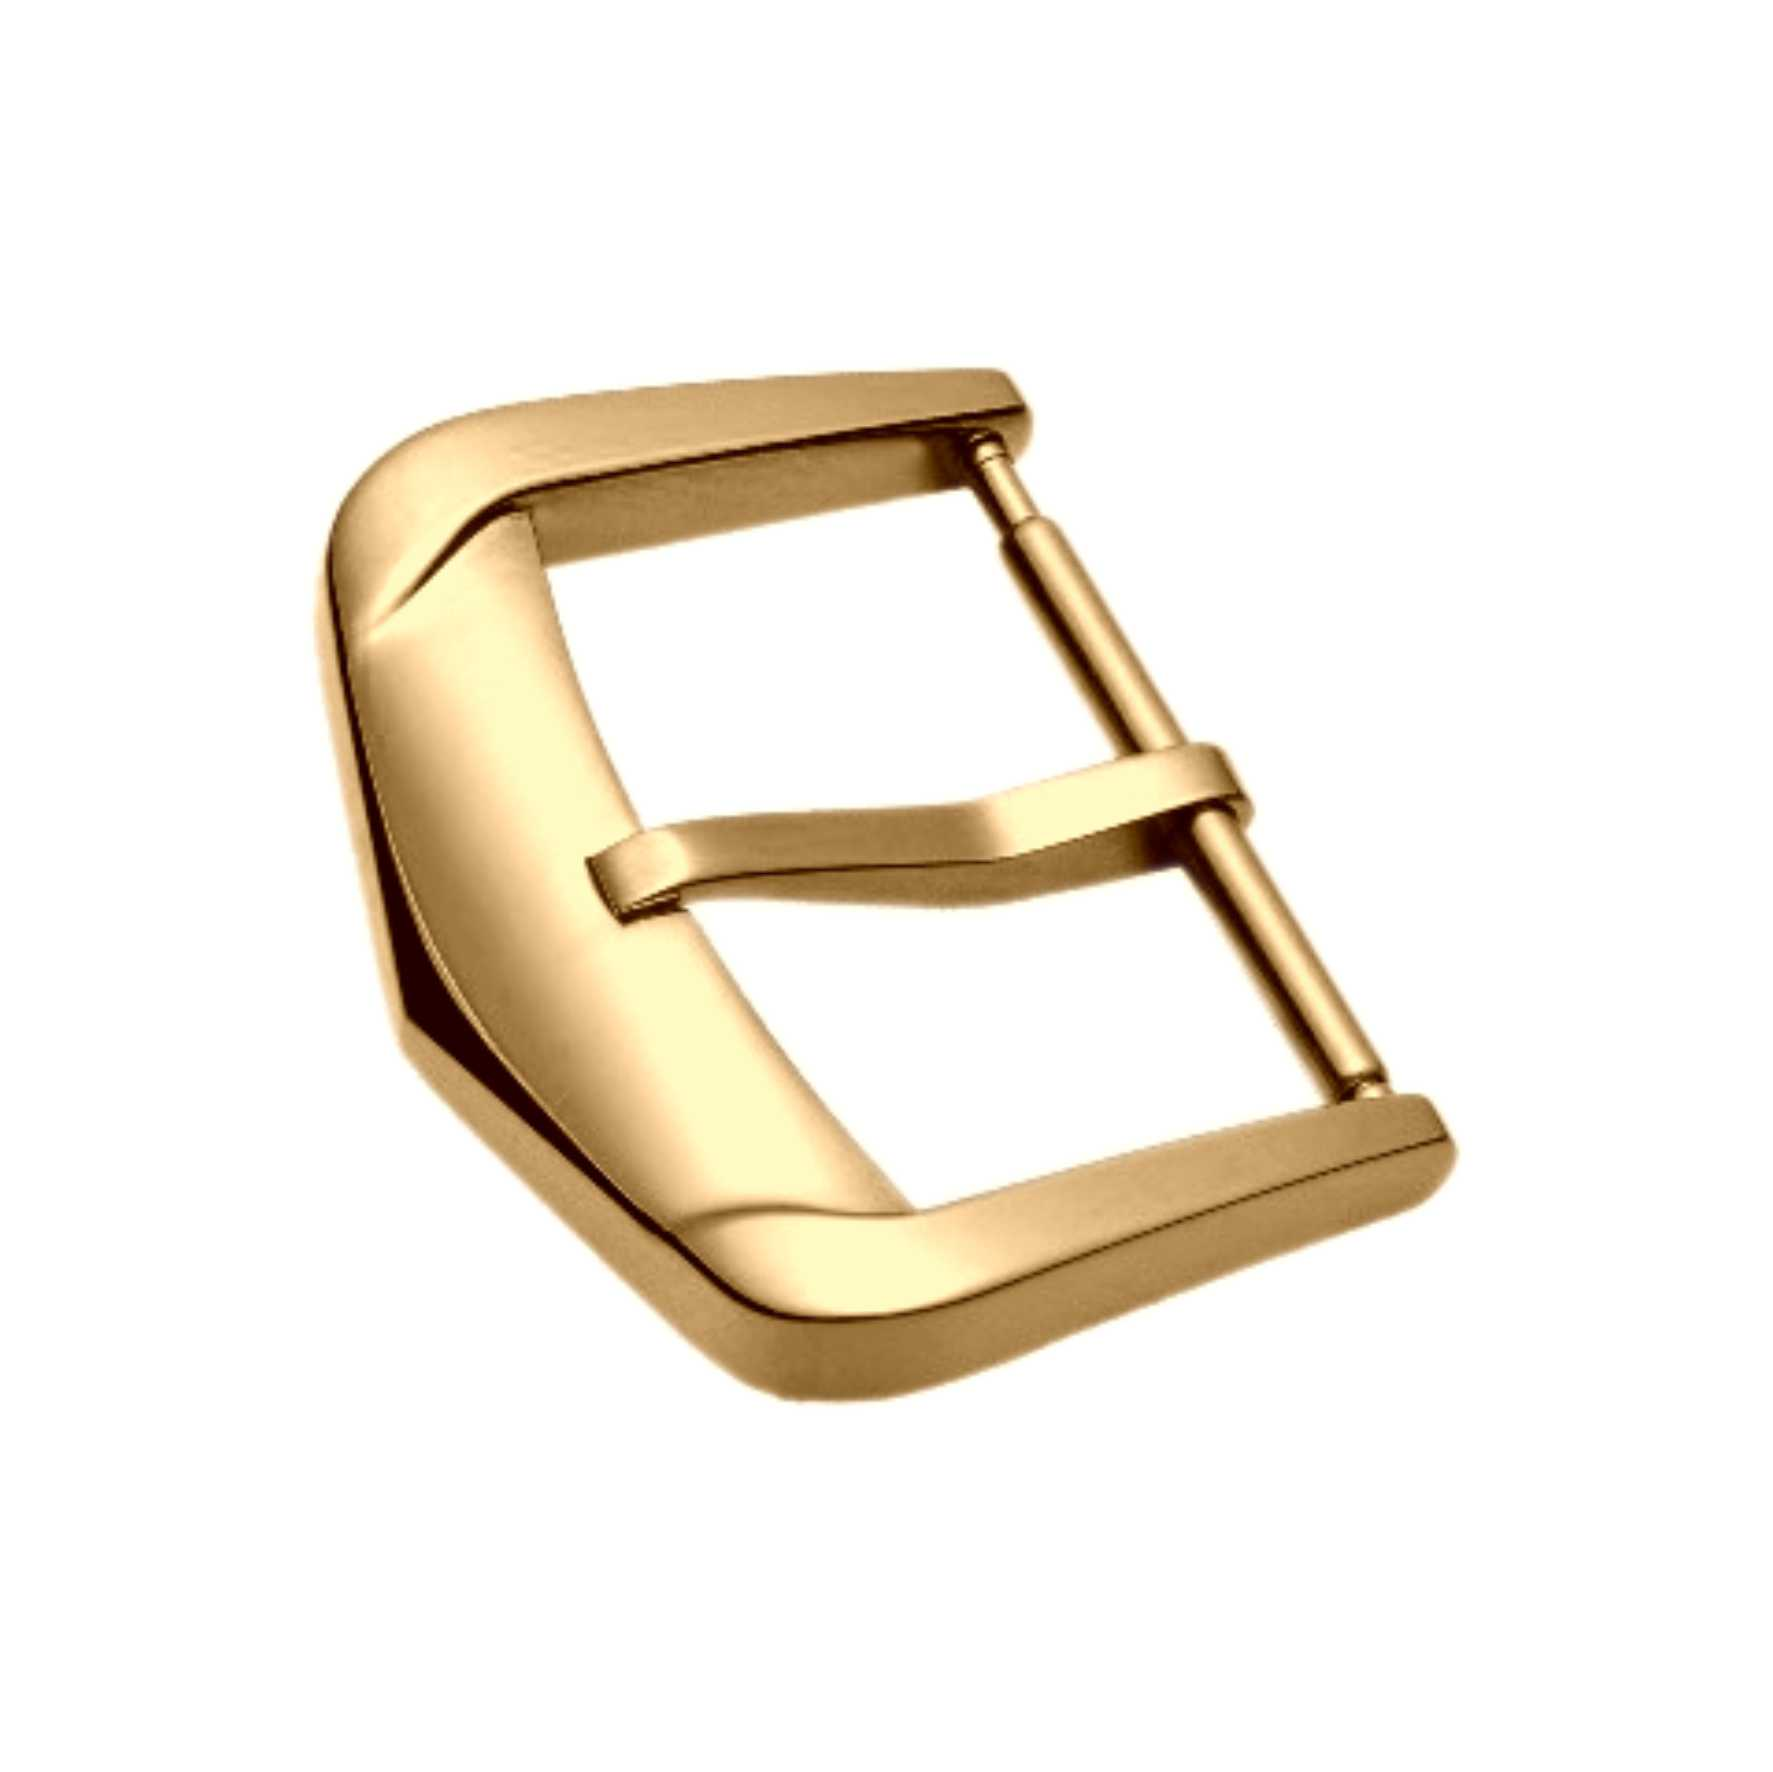
اندازهی بکل به نظر سؤالی حلشده میآید. عرض رِمپ ثابت است، بکل باید با آن هماهنگ باشد و طرح نیز ساده است. اما وقتی نمونهها میرسند، بکل روی یک رِمپ مناسب میآید و روی دیگری نه، و گفتوگو تبدیل به بحثی دربارهی این میشود که تحمل کدام طرف اشتباه است.
مشکل اصلی این است که اندازهی بکل تنها یک بعد نیست؛ بلکه مجموعهای کوچک از ابعاد است که با هم تعامل دارند: فاصلهی داخلی بین گوشهای بکل، عرض زبانه، موقعیت میله و ضخامت انتهای رِمپ که باید از داخل بکل عبور کند. هر یک از این ابعاد به تنهایی آسان است که کنترل شوند. اما هماهنگی همهی آنها در تمام رِمپهای یک مجموعه، جایی است که مشکلات سازگاری آغاز میشوند.
برای پروژههای ساعت سازنده اصلی (OEM)، معمولاً قلاب در مرحلهای دیرهنگام مشخص میشود. ابتدا نوار طراحی میشود، زیرا هویت بصری را منتقل میکند و قلاب بهعنوان یک جزء سختافزاری در ادامه آن طراحی میشود. این ترتیب قلاب را در موقعیت واکنشی قرار میدهد؛ یعنی باید با هر ضخامتی که انتهای نوار در نهایت داشته باشد، سازگار شود. وقتی ضخامت انتهای نوار در مجموعهای متفاوت باشد، قلابی که برای ضخیمترین نوار مناسب است ممکن است روی نازکترین نوار لرزش داشته باشد. در این حالت، عدم سازگاری ناشی از عیب قلاب نیست، بلکه نتیجهی تصمیمی دربارهی ترتیب طراحی است.
عرض داخلی، عرض نوار و شکافی که تعیینکنندهی تناسب است
معروفترین بعد، عرض داخلی بین گوشهای قلاب و عرض نواری است که باید درون آن جای گیرد. تفسیر سادهلوحانه این است که این دو عدد باید یکسان باشند. اما در عمل، بهطور عمدی شکاف کوچکی پیشبینی میشود، زیرا نواری که بدون هیچ شکافی جا میشود، هنگام خمشدن گیر میکند.
فاصلهٔ بیش از حد زیاد باعث میشود قلاب از مرکز خارج شود، لبهٔ نوار به گوش فشار آورد و کل مجموعه شل به نظر برسد. اگر فاصله کم باشد، نوار را باید با زور وارد کرد که این کار تنشی بر روی دوخت و لبهٔ چرم ایجاد میکند. این فاصله باریکتر از آنچه اکثر افراد انتظار دارند است و با تغییر جنس نوار جابهجا میشود.
نوار چرمی تحت بار کمی فشرده میشود. اما نوار لاستیکی یا سیلیکونی فشرده نمیشود. انتهای زنجیر فلزی نیز رفتار متفاوتی دارد، زیرا اصلاً فشرده نمیشود و لبهٔ پرداختشدهٔ آن باید بدون تماس از کنارهٔ قلاب عبور کند. عرض داخلی واحد قلاب نمیتواند بهطور همزمان برای هر سه نوع نوار مناسب باشد. بههمین دلیل، مجموعههایی که انواع مختلف نوار را ترکیب میکنند، اغلب نیازمند بیش از یک نوع قلاب هستند، حتی اگر طراحی ظاهری آنها یکسان باقی بماند.
| عامل تناسب | محدودهٔ معمولی که باید نظارت شود | مشکلات ناشی از عدم رعایت این عامل |
|---|---|---|
| عرض داخلی در مقابل عرض نوار | نوار با فاصلهٔ تنگ | قفلشدن در حین خمشدن یا حرکت افقی |
| ضخامت انتهای نوار | باید از شکاف در زبانهٔ قلاب عبور کند | بند نمیبندد یا بهصورت شل میبندد |
| عرض زبانه در مقایسه با سوراخهای نوار | کمی کوچکتر از قطر سوراخ | کشیدگی سوراخ یا قفلشدن زبانه |
| موقعیت میله | در راستای عمق گوشواره، در وسط قرار دارد | نوار تحت بار بهصورت مورب قرار میگیرد |
| شعاع لبه گوشواره | شعاع کوچک و یکنواخت | لبه با گذشت زمان در نوار عمیق میشود |
ضخامت انتهای نوار و بستهشدنی که دیرتر انجام میشود
ضخامت انتهای نوار بعد از تأیید قلاب، بیشترین مشکلات مرحلهٔ دیرهنگام را ایجاد میکند، زیرا این اندازه بیشترین احتمال تغییر را دارد. چرم با توجه به روش دباغی و همچنین دستهٔ تولیدی متفاوت است. انتهای نواری که در نمونهٔ اول ضخامتی خاص داشت، در تولیدات بعدی ممکن است بهطور قابلتوجهی ضخیمتر باشد و قلابی که قبلاً بهراحتی بسته میشد، ناگهان مقاومت میکند.
مکانیزم آن هندسی است. انتهای نوار باید دور میله خم شده و از زیر زبانه عبور کند. اگر ضخامت ترکیبی در محل خم از فاصلهٔ موجود بیشتر باشد، بستهشدن سفت میشود. اگر این ضخامت بسیار کمتر از فاصلهٔ موجود باشد، زبانه نوار را بهدرستی فشار نمیدهد و قلاب شل احساس میشود. پنجرهٔ قابلاستفاده اغلب تنها کسری از یک میلیمتر است و به این بستگی دارد که انتهای نوار چگونه بریده یا تا شده باشد.
این جا است که تعیین قلاب پیش از نهاییشدن روبان، خطر ایجاد میکند. قلابی که بر اساس ضخامت اسمی روبان طراحی شده باشد، در مجموعهای که از نظر جنس و پرداخت متفاوت است، رفتار متفاوتی از خود نشان میدهد. راهحل عملی این است که محدودهای برای ضخامت انتهای روبان تعریف شود، نه یک عدد منفرد، و قلاب را در سراسر آن محدوده آزمایش کرد، نه تنها روی یک نمونه.
زبانه، میله و قطعات کوچکی که راحتی را تعیین میکنند
زبانه قطعهای کوچک است که تأثیر بسیار بزرگی بر احساس قلاب دارد. عرض آن باید کمی کمتر از قطر سوراخ روبان باشد. اگر عرض زیاد باشد، زبانه گیر میکند، بهویژه روی چرمهای ضخیمتر. اگر عرض کم باشد، سوراخ روبان بهمرور زمان کشیده میشود و محکمی اتصال کم میشود. سوراخی که پس از ماهها استفاده بهصورت بیضیشکل تغییر یافته است، معمولاً ناشی از مشکل عرض زبانه است که دیرتر آشکار شده است.
محل قرارگیری میله به دلیل دلیلی مشابه اهمیت دارد. این میله انتهای نوار را ثابت نگه میدارد و موقعیت آن نسبت به عمق گوشهای بکل تعیین میکند که آیا نوار بهصورت صاف قرار میگیرد یا به یک سمت کشیده میشود. اگر میله کمی خارج از مرکز تنظیم شود، نوار تحت بار بهصورت مورب قرار میگیرد و کاربر آن را بهعنوان کشش نامتعادل روی مچ احساس میکند.
شعاع لبهی گوشهای بکل کمترین بحثشدهترین و بیشترین احساسشدهترین جزء است. لبهی تیز گوش با گذشت زمان به نوار آسیب میزند، بهویژه در پوستهای نرم. شعاع مناسب، فشار را پخش کرده و اجازه میدهد نوار بدون آسیب حرکت کند. این یک جزء اجرایی است، نه یک بعد اندازهگیریشده، و وقتی تمرکز بر اعداد باشد، اغلب از آن غفلت میشود. همچنین یکی از اولین چیزهایی است که کاربر پس از ماهها استفاده متوجه آن میشود.
مورد سازگاری که فقط در دستهبندی ظاهر شد
در یک مورد ناشناسسازیشده، مجموعهای از بندها با سه نوع پرداخت چرم و یک طراحی واحد قلاب برای استفاده در همهی آنها طراحی شده بود. نمونههای اولیه موفقیتآمیز بودند. قلاب در تمامی نمونهها بهصورت تمیز و بدون مشکل بسته میشد. اما در یک تولید بعدی، الگویی از بستهشدن سفت در یک نوع پرداخت و بستهشدن شل در نوع دیگر مشاهده شد.
ابعاد قلاب در تمامی واحدهای بررسیشده در محدودهی مجاز بود. ضخامت انتهای بند بین فرآیندهای مختلف دباغی تغییر کرده بود که این تغییر در محدودهی مشخصات خود تأمینکنندهی بند نیز قرار داشت. هیچیک از این دو قطعه خارج از محدودهی مجاز نبودند؛ اما ترکیب آنها خارج از محدوده بود. علت اصلی این بود که قلاب تنها در برابر یک نمونهی واحد بند اعتبارسنجی شده بود، نه در برابر کل بازهی ضخامتی که مجموعهی واقعی از آن استفاده میکرد.
این اصلاح، بازطراحی نبود. بلکه تغییری در روش اعتبارسنجی سازگانپذیری بود: ابتدا محدوده ضخامت انتهای نوار تعیین میشود، سپس قلاب در سراسر این محدوده—در پایینترین، میانی و بالاترین مقدار—بررسی میشود. این رویکرد شکستهای ناشی از ترکیب قطعات را شناسایی میکند که با بازرسی جداگانه هر قطعه قابل تشخیص نیستند. همچنین این روش گفتوگوی مربوط به تحملها بین تأمینکنندگان نوار و قلاب را عینی میکند، زیرا هر دو طرف بر اساس یک محدوده مشترک کار میکنند نه بر اساس مقادیر اسمی جداگانه.
چرا انتخاب اندازه قلاب بر روی زنجیره تأمین اثر موجی دارد
تصمیمات مربوط به اندازه قلاب بعدی در زنجیره تأمین دارند که اغلب نادیده گرفته میشوند. مجموعهای که از یک قلاب واحد در تعداد زیادی نوار استفاده میکند، هزینههای قالبگیری را کاهش میدهد و مدیریت موجودی را سادهتر میکند. در مقابل، مجموعهای که برای تطبیق با ضخامت و جنس نوار به چندین نوع مختلف قلاب نیاز دارد، هزینههای قالبگیری را افزایش داده و سفارش را بین انواع مختلف تقسیم میکند.
این ترازدهی واقعی است و همیشه به نفع کاهش تعداد انواع مختلف حل نمیشود. یک بند تنظیمکنندهٔ واحد که برای اکثر نوارها مناسب است اما نه برای همه، باعث ایجاد مشکل سازگاری میشود که در قالب بازگشت کالا و شکایات مشتریان خود را نشان میدهد. استفاده از چندین نوع بند تنظیمکننده در ابتدا هزینهٔ بیشتری دارد اما این مشکل را کاهش میدهد. اینکه کدام گزینه بهتر است، بستگی به گسترهٔ عرض نوارها و میزان وابستگی مجموعه به ظاهری یکنواخت دارد.
همچنین ملاحظهای از سوی تأمینکنندگان وجود دارد. تخصصیترین تأمینکنندگان قطعات که این استانداردها را رعایت میکنند، معمولاً میتوانند در مورد اینکه در کدام موارد استفاده از یک بند تنظیمکنندهٔ واحد عملی است و در کدام موارد افزودن یک نوع دوم از نظر اقتصادی توجیهپذیر است، راهنمایی کنند. این راهنمایی بر اساس آگاهی از گسترهٔ عرض نوارها، ترکیب مواد و الزامات پرداخت نهایی است، نه صرفاً بر اساس طرح بند تنظیمکننده.
سفارشهای کوچک حجمی نیز از همان استانداردهای کیفیتی سفارشهای بزرگ پیروی میکنند. طرح بازرسی و سطوح AQL با تغییر اندازه دسته تغییر نمیکنند. آنچه تغییر میکند، قیمت هر واحد است؛ زیرا هزینههای راهاندازی ابزار و برنامهریزی بازرسی، هزینههای ثابتی هستند که بر تعداد کمتری از قطعات توزیع میشوند. این شیب قیمتی پدیدهای عادی است و ارزش دارد که در ابتدا برای آن برنامهریزی شود—بهویژه زمانی که یک مجموعه ممکن است به بیش از یک نوع بکل نیاز داشته باشد.
برای پروژههایی که اندازهٔ بستها باید با عرض نوار، ضخامت انتهای نوار و رفتار ماده در سراسر مجموعهای هماهنگ باشد، همکاری با تأمینکنندهای که سیستم کنترل کیفیت خود را بر این تعاملات بنا کرده است، شانس بروز مشکلات غیرمنتظره در مراحل پایانی را کاهش میدهد. بوریوا، که مخفف شرکت فناوری دقیق باوروهوا (دونگقوان) میباشد، یک واحد تولیدی تخصصی در زمینهٔ قطعات دارد که مساحت آن از ۲۰٬۰۰۰ مترمربع بیشتر است و فرآیندهای ماشینکاری چندمحوره، فرزکاری توسط ماشینهای کنترل عددی، قالبزنی، صیقلکاری خودکار و بازرسی ابعادی را در مراحل ورود مواد اولیه، در حین تولید و پیش از ارسال محصول پوشش میدهد. جریانهای کاری بر اساس پروژهها جداگانه سازماندهی شدهاند و دسترسی به فایلهای CAD نیز بر اساس نقش شغلی کارکنان کنترل میشود. تیمهایی که روی مشخصات سازگاری بستها و نوارها کار میکنند، خوشامدیدند تا نیازهای خود را مطرح نمایند.