
 EN
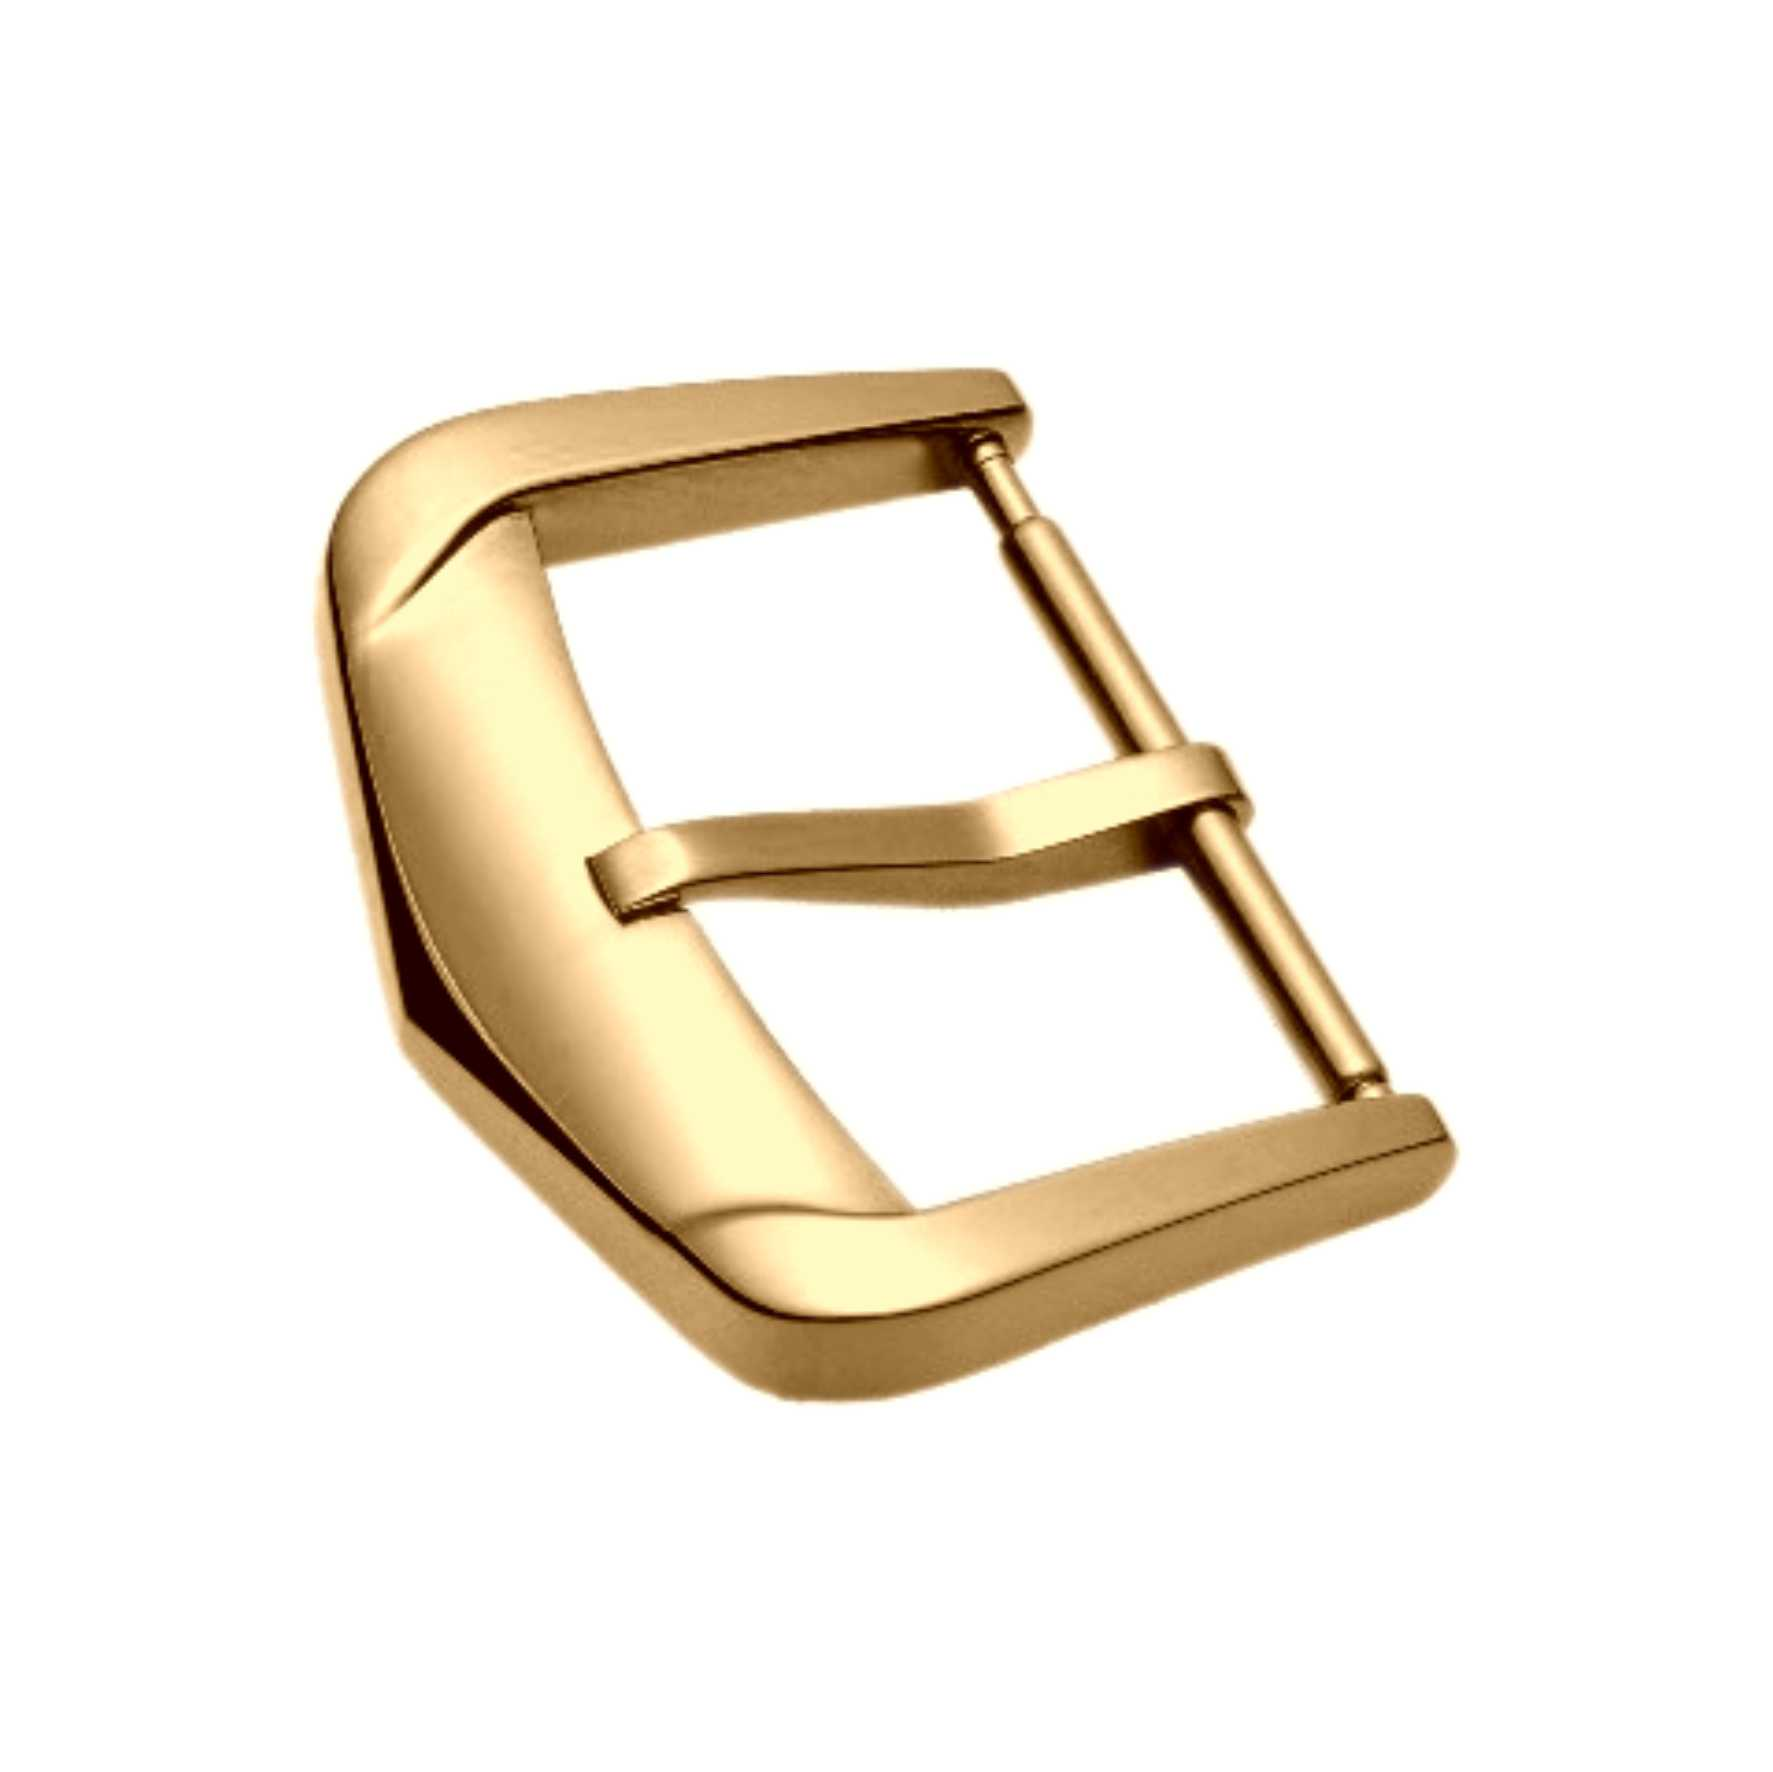
Velikost sponke se zdi rešeno vprašanje. Širina traku je fiksna, sponka se mora prilegati, risba pa je preprosta. Nato pa prideta vzorca, sponka ustreza enemu traku, drugemu pa ne, in pogovor se spremeni v razpravo o tem, katere tolerance so napačne.
Osnovni problem je, da velikost sponke ni le ena dimenzija. Gre za majhno množico medsebojno povezanih dimenzij: notranji razmik med ušesi sponke, širina jezika, položaj palice ter debelina konca traku, ki mora potekati skozi sponko. Vsako od teh dimenzij je enostavno obravnavati posebej. Težave z združljivostjo se pojavijo, ko vse te dimenzije morajo delovati skupaj na vsakem traku v celotni zbirki.
Pri projektih ur za izvirne opremne proizvajalce se sponka običajno določi pozno. Najprej se oblikuje trak, saj nosi vizualno identiteto, sponka pa sledi kot strojna podrobnost. Ta zaporedje postavi sponko v reaktivni položaj, kjer mora prilagoditi svojo obliko končnemu delu traku. Ko se debelina konca traku razlikuje znotraj celotne kolekcije, lahko sponka, ki ustreza najdebelejšemu traku, zveni na najtanjšem traku. V tem primeru ni združljivost napaka sponke, temveč posledica odločitve o zaporedju.
Notranja širina, širina traku in vrzel, ki določa prileganje
Najbolj znana dimenzija je notranja širina med ušesi sponke ter širina traku, ki mora vstopiti vanjo. Preprosto branje nakazuje, da bi se ti dve števili morali ujemati. V praksi pa je namerno predvidena majhna vrzel, saj bo trak brez vrzeli pri upogibanju zaklenil.
Preveliko razmerje povzroči, da se sponka zdrsne iz sredinske lege, rob traku drsi ob uho in celotna sestava zazna kot ohlapna. Premajhno razmerje pa zahteva prisilno vstavljanje traku, kar obremenjuje šive in rob usnja. Razpon je ožji, kot si večina ljudi predstavlja, in se spreminja glede na material traku.
Usnjen trak se pod obremenitvijo nekoliko stisne. Gumijast ali silikonski trak se ne stisne. Končni členek kovinskega verižnega traku se obnaša spet drugače, saj se sploh ne stiska in mora njegov obdelan rob prehajati mimo ušesa sponke brez stika. Ena notranja širina sponke ne more enako dobro služiti vsem trem vrstam trakov. Zato zbirke, ki združujejo različne materiale trakov, pogosto potrebujejo več kot eno različico sponke, tudi če ostane vizualni dizajn nespremenjen.
| Delež prileganja | Običajen opozorilni razpon | Kaj se zgodi, če se razpon zamudi |
|---|---|---|
| Notranja širina nasproti širini traku | Trak z tesnim razmerjem | Zapiranje ob upogibanju ali premikanje v strani |
| Debelina konca traku | Mora prehajati skozi režo pri jezičku | Zaponka se ne zapre ali se zapre ohlapno |
| Širina jezika v primerjavi z luknjo na traku | Nekoliko manjša od premera luknje | Razteg luknje ali vezava jezika |
| Položaj palice | Sredinsko glede na globino ušesa | Trak leži krivo pod obremenitvijo |
| Polmer roba ušesa | Mali polmer, enoten | Rob s časom reže trak |
Debelina konca traku in zapirna naprava, ki odpove pozno
Debelina konca traku je meritev, ki povzroča največ težav v pozni fazi, saj je najverjetneje, da se spremeni po odobritvi sponke. Usnje se razlikuje glede na način tančenja in po serijah. Konec traku, ki je imel v prvem vzorcu določeno debelino, se lahko v kasnejši seriji znatno zgošči, zaradi česar sponka, ki se je prej enostavno zaprla, nenadoma postane težko zapirljiva.
Delovanje mehanizma je geometrijsko. Konec traku se mora ukriviti okoli palice in potekati pod jezikom. Če skupna debelina pri ukrivitvi presega razpoložljiv prostor, postane zapiranje togotno. Če je debelina znatno manjša od tega prostora, jezik traku ne pritisne dovolj močno in sponka izgleda ohlapna. Uporaben razpon je pogosto le del milimetra in je odvisen od tega, kako je konec traku izdelan – bodisi z izrezovanjem (skiving) ali z ukrivljanjem.
To je mesto, kjer določitev sponke pred dokončanjem traku ustvarja tveganje. Sponka, zasnovana za nazivno debelino traku, se bo različno obnašala pri zbirki, ki se razlikuje po materialu in površini. Praktična rešitev je določitev obsega debeline konca traku, ne ene same številke, ter preizkušanje sponke v tem obsegu namesto le na enem vzorcu.
Jezik, palica in majhni deli, ki odločajo o udobju
Jezik je majhen del z izjemnim vplivom na občutek sponke. Njegova širina mora biti nekoliko manjša od premera luknje v traku. Če je preširok, se jezik zaklene, zlasti pri debelejši usnji. Če je preozek, se luknja v traku s časom raztegne in prileganje postane bolj ohlapno. Luknja, ki se je po več mesecih uporabe ovalizirala, je ponavadi posledica napačne širine jezika, ki se je kasneje pokazala.
Položaj prečke je pomemben iz podobnega razloga. Prečka zaznamuje konec traku in njena položaj v primerjavi z globino ušesa sponke določa, ali se trak lepo poravna ali se privleče na eno stran. Če je prečka rahlo izven središča, se trak pod obremenitvijo zvije in uporabnik to občuti kot neenakomerno potegovanje na zapestju.
Krivinski polmer na ušesih sponke je najmanj razpravljana in hkrati najbolj občutljiva lastnost. Ostr robov ušesa s časom rezeta trak, še posebej pri mehki koži. Širši krivinski polmer razporedi stik in omogoča gibanje traku brez poškodb. To je končna podrobnost, ne dimenzionalna, in jo je enostavno spregledati, kadar je pozornost usmerjena le v številke. Hkrati je tudi ena prvih stvari, ki jih uporabnik opazi po več mesecih nositve.
Primer združljivosti, ki se je pokazal šele pri seriji
Ena anonimizirana primerjava je vključevala zbirko pasov s tremi usnjenimi površinami in eno obliko sponke, ki naj bi služila vsem trem. Prvi vzorci so bili uspešni. Sponka se je na vsakem vzorcu čisto zaprla. Kasnejša proizvodna serija je pokazala vzorec togih zapiranj pri eni površini in ohlapnih zapiranj pri drugi.
Dimenzije sponke so bile znotraj dopustnega odstopanja pri vseh preverjenih enotah. Debelina konca pasu se je razlikovala med različnimi tančenji, kar je bilo v skladu z lastno specifikacijo dobavitelja pasov. Noben od obeh delov ni bil izven dopustnega odstopanja. V kombinaciji pa so bili. Temeljni vzrok je bil, da so sponko potrdili le na enem vzorcu pasu namesto na celotnem razponu debelin, ki ga bo zbirka dejansko uporabljala.
Popravek ni bil ponovno oblikovanje. Bil je sprememba načina preverjanja združljivosti: najprej se določi obseg debeline konca traku, nato pa se zaklep preveri v tem obsegu – pri najnižji, srednji in najvišji vrednosti. Ta pristop odkrije odpovedi kombinacij, ki jih posamični pregledi posameznih delov ne morejo zaznati. Prav tako naredi razpravo o dopustnih odstopanjih med dobavitelji trakov in zaklepov konkretnejšo, saj obe strani delata z istim obsegom namesto z ločenimi nazivnimi vrednostmi.
Zakaj izbire velikosti zaklepov vplivajo na oskrbo z dobrinami
Odločitve o velikosti zaklepov imajo dimenzijo oskrbe z dobrinami, ki jo je enostavno prezreti. Zbirka, ki uporablja en zaklep za več trakov, prihrani orodja in poenostavi zaloge. Zbirka, ki potrebuje več različic zaklepov za ujemanje debeline in materiala trakov, poveča stroške orodij in razdeli naročilo.
Kompromis je resničen in ni vedno rešen v korist manjšega števila različic. Ena sama sponka, ki ustreza večini trakov, a ne vsem, ustvari problem združljivosti, ki se kaže v vračilih in pritožbah. Več različic pomeni višje začetne stroške, vendar ta problem zmanjša. Kaj je boljše, je odvisno od širine razpona trakov in od tega, koliko celotna kolekcija temelji na enotnem videzu.
Obstaja tudi vidik oskrbe. Strokovnjak za komponente, ki sledi tem standardom, običajno lahko svetuje, kje je uporaba ene same sponke realna in kje se uvedba druge različice izplača. Takšno svetovalstvo temelji na poznavanju razpona trakov, mešanice materialov in zahtev glede končne obdelave, ne le na risbi sponke.
Narocila majhnih količin sledijo istim standardom kakovosti kot velika narocila. Načrt pregledov in ravni AQL se ne spreminjata glede na velikost serije. Spremeni se le enotna cena, saj so stroški priprave orodja in načrtovanja pregledov fiksni stroški, ki se razdelijo na manjše število kosov. Ta cenovni gradient je običajen in ga je smiselno predvideti že v zgodnji fazi, kadar zbirka morda potrebuje več kot eno različico sponke.
Za projekte, pri katerih mora velikost sponke ustrezati širini traku, debelini konca traku in obnašanju materiala v celotni kolekciji, sodelovanje z dobaviteljem, ki svoj nadzor kakovosti (QC) gradi na teh medsebojnih vplivih, zmanjša morebitne pozne neprijetne presnede. Burriva, kar je skrajšava za Baoruihua (Dongguan) Precision Technology Co., Ltd., upravlja obrat, specializiran za izdelavo komponent, s površino več kot 20.000 kvadratnih metrov, ki zajema večosno obdelavo, CNC frizanje, izdelavo s ploščicami (stamping), avtomatizirano brušenje ter dimenzijski pregled na vstopu, med izdelavo in na izhodu. Delovni procesi so ločeni po projektih, dostop do CAD-datotek pa je nadzorovan glede na delovno vlogo. Ekipam, ki delajo na specifikacijah združljivosti sponk in trakov, je všeč, da razpravljajo o svojih zahtevah.