
 EN
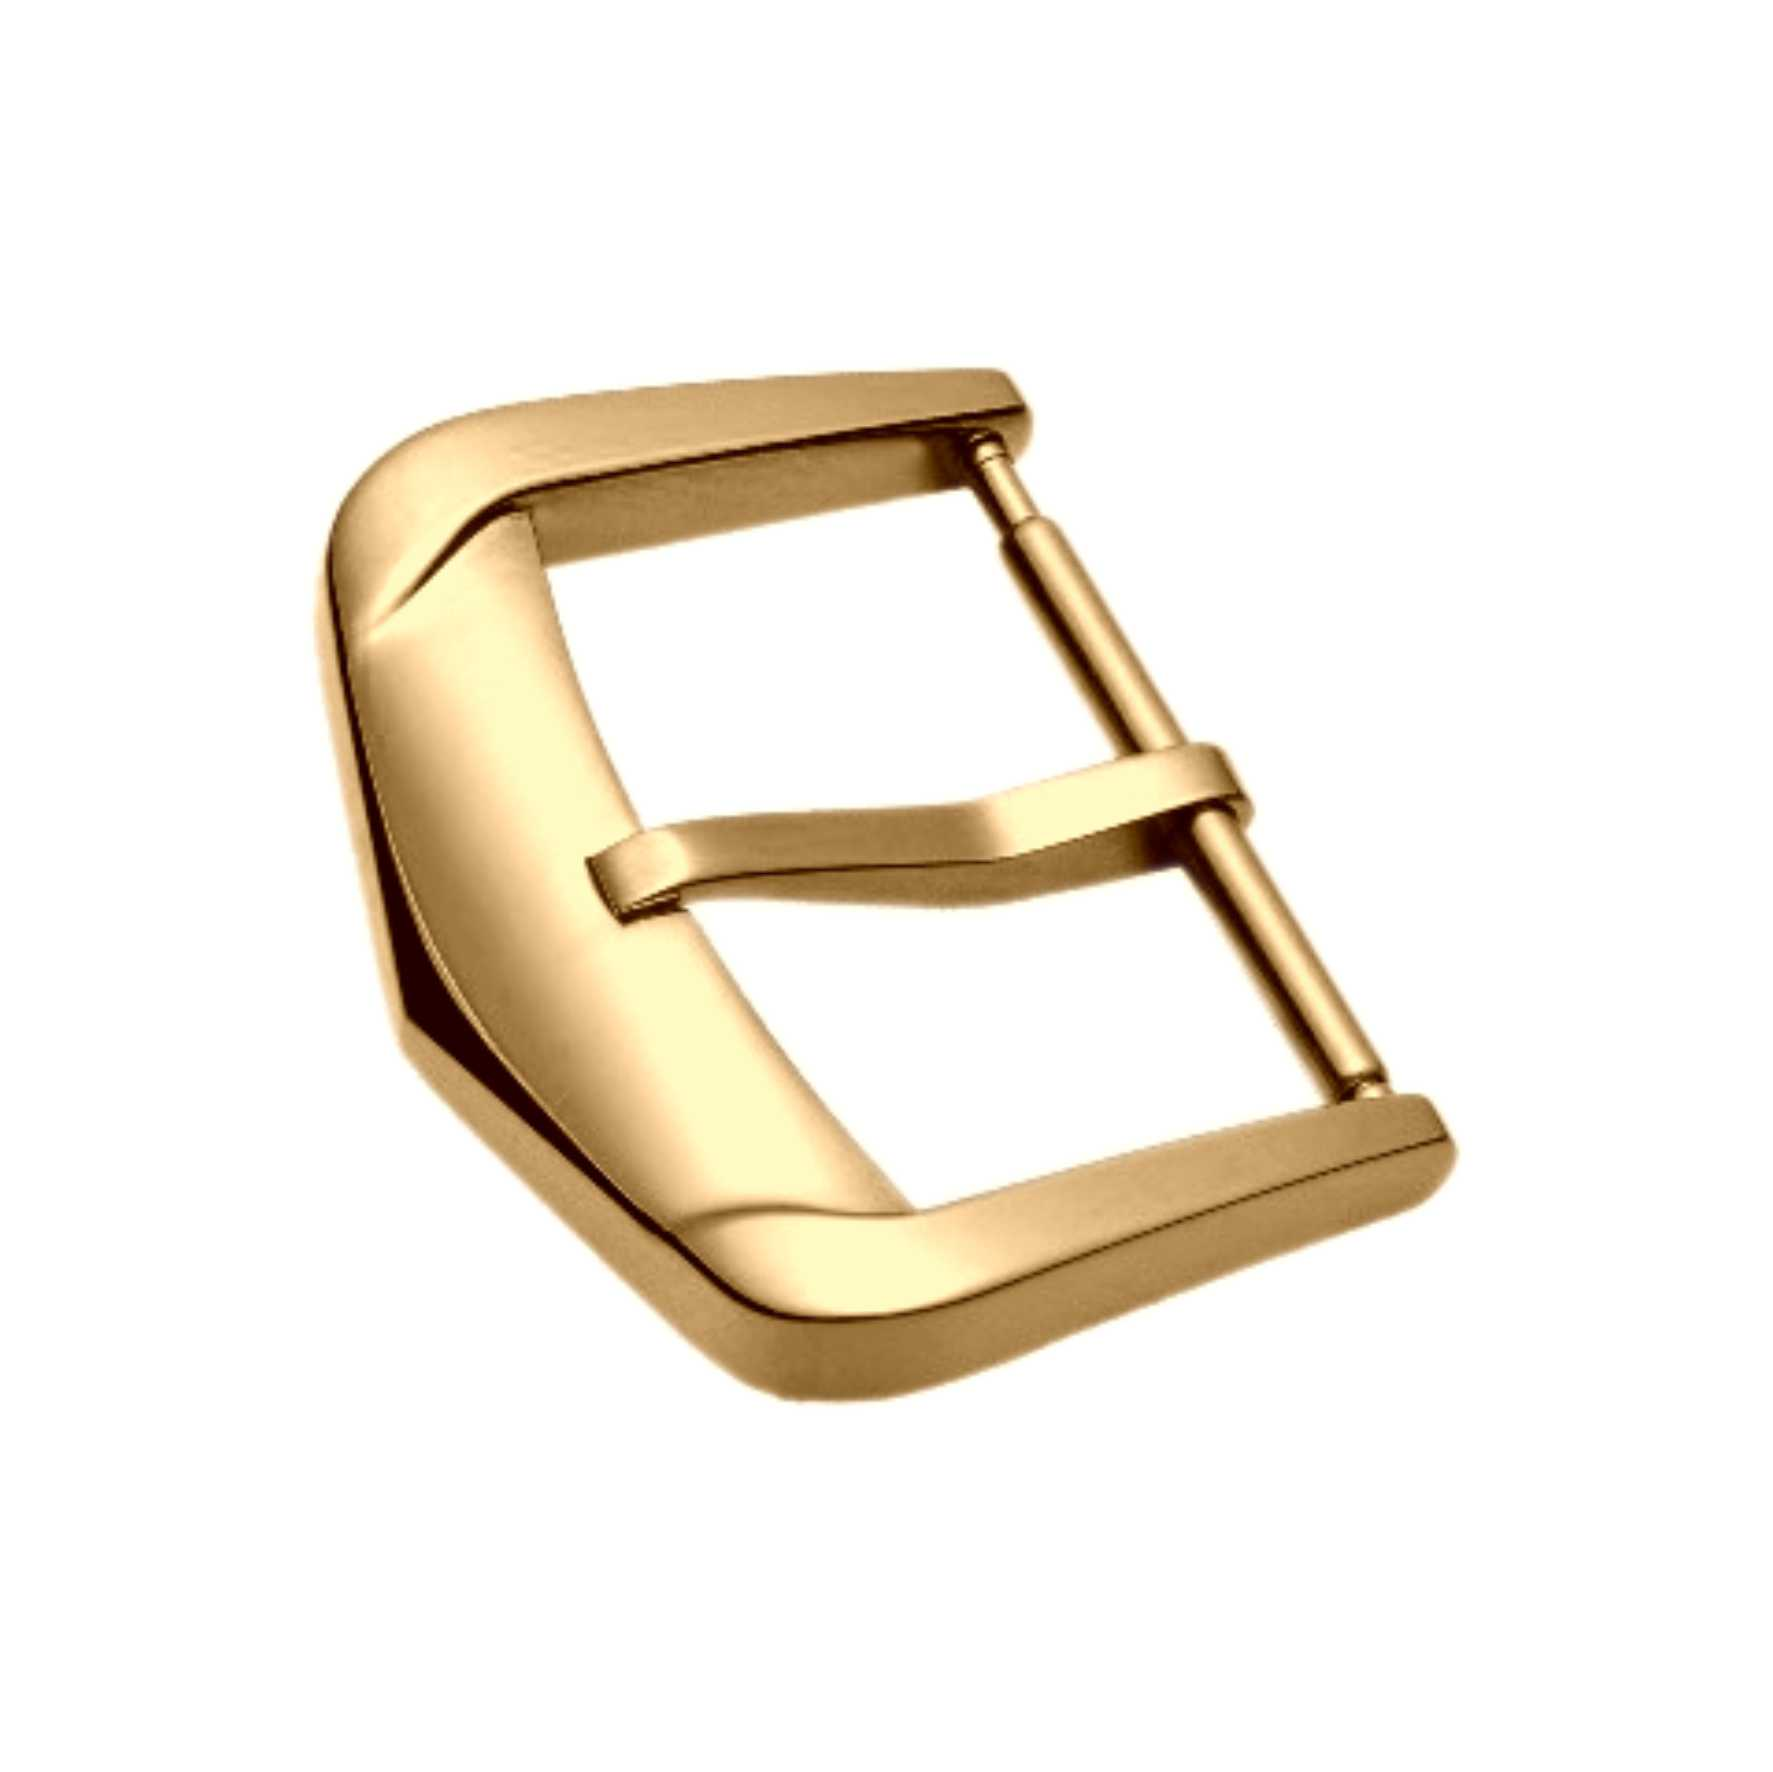
Το μέγεθος της κλασίδας φαίνεται να είναι ένα επιλυμένο θέμα. Το πλάτος του ριμπονιού είναι σταθερό, η κλασίδα πρέπει να ταιριάζει ακριβώς, και το σχέδιο είναι απλό. Στη συνέχεια φτάνουν τα δείγματα, η κλασίδα ταιριάζει σε ένα ριμπονάκι αλλά όχι σε άλλο, και η συζήτηση μετατρέπεται σε μια διαφωνία για το ποια ανοχή είναι λανθασμένη.
Το βασικό πρόβλημα είναι ότι το μέγεθος της κλασίδας δεν είναι μία μόνο διάσταση. Είναι ένα μικρό σύνολο διαστάσεων που αλληλεπιδρούν: η εσωτερική απόσταση μεταξύ των «αυτιών» της κλασίδας, το πλάτος της γλώσσας, η θέση της ράβδου και το πάχος του άκρου του ριμπονιού που πρέπει να περάσει από την κλασίδα. Καθεμία από αυτές είναι εύκολο να διαχειριστεί μεμονωμένα. Η δυσκολία αρχίζει όταν πρέπει να λειτουργούν όλες μαζί, σε κάθε ριμπονάκι μιας συλλογής.
Για τα προγράμματα ρολογιών OEM, η κλασπ ρυθμίζεται συνήθως αργά. Η λουρίδα σχεδιάζεται πρώτη, επειδή μεταφέρει την οπτική ταυτότητα, και η κλασπ ακολουθεί ως λεπτομέρεια υλικού. Αυτή η σειρά τοποθετεί την κλασπ σε αντιδραστική θέση, όπου πρέπει να προσαρμόζεται σε ό,τι τελικά αποδειχθεί να είναι το πάχος του άκρου της λουρίδας. Όταν το πάχος του άκρου της λουρίδας διαφέρει σε μια συλλογή, η κλασπ που λειτουργεί με την παχύτερη λουρίδα μπορεί να κουνιέται στη λεπτότερη. Η συμβατότητα, σε αυτήν την περίπτωση, δεν είναι ελάττωμα της κλασπ. Είναι μια απόφαση σειράς.
Εσωτερικό Πλάτος, Πλάτος Λουρίδας και το Κενό που Καθορίζει την Εφαρμογή
Η πιο γνωστή διάσταση είναι το εσωτερικό πλάτος μεταξύ των αυτιών της κλασπ και το πλάτος της λουρίδας που πρέπει να χωρέσει μέσα του. Η απλοϊκή ερμηνεία είναι ότι οι δύο αριθμοί θα πρέπει να ταιριάζουν. Στην πράξη, προστίθεται εσκεμμένα μια μικρή ανοχή, επειδή μια λουρίδα που ταιριάζει χωρίς καμία ανοχή θα κολλήσει όταν κάμπτεται.
Πολύ μεγάλη χαλαρότητα και η κλασίδα γλιστράει εκτός κέντρου, η άκρη του ιμάντα τρίβεται στο αυτί, και ολόκληρη η διάταξη αισθάνεται χαλαρή. Πολύ μικρή χαλαρότητα και ο ιμάντας πρέπει να εισαχθεί με βία, γεγονός που δημιουργεί τάση στις ραφές και στην άκρη του δέρματος. Το εύρος είναι στενότερο από ό,τι περιμένουν οι περισσότεροι άνθρωποι, και μετακινείται ανάλογα με το υλικό του ιμάντα.
Ένας δερμάτινος ιμάντας συμπιέζεται ελαφρώς υπό φόρτιση. Ένας ελαστικός ή σιλικόνης ιμάντας δεν συμπιέζεται. Ένας μεταλλικός βραχιόλος με άκρο σύνδεσης συμπεριφέρεται διαφορετικά, καθώς δεν συμπιέζεται καθόλου και η επεξεργασία της άκρης του πρέπει να περνάει από το αυτί της κλασίδας χωρίς επαφή. Μία μόνη εσωτερική πλάτος κλασίδας δεν μπορεί να εξυπηρετήσει ισότιμα και τα τρία υλικά. Γι’ αυτό το λόγο, συλλογές που συνδυάζουν διαφορετικά υλικά ιμάντων συχνά απαιτούν περισσότερες από μία παραλλαγές κλασίδας, ακόμη και όταν ο οπτικός σχεδιασμός παραμένει ο ίδιος.
| Παράγοντας προσαρμογής | Τυπικό εύρος προσοχής | Τι πηγαίνει στραβά αν παραλειφθεί |
|---|---|---|
| Εσωτερικό πλάτος έναντι πλάτους ιμάντα | Ιμάντας με στενή χαλαρότητα | Περιορισμός κατά την κάμψη ή πλευρική κίνηση |
| Πάχος άκρου ιμάντα | Πρέπει να περνάει ελεύθερα από το κενό στη γλώσσα | Το κλεμπ δεν κλείνει ή κλείνει χαλαρά |
| Πλάτος γλώσσας έναντι διαμέτρου τρύπας ταινίας | Ελαφρώς μικρότερο από τη διάμετρο της τρύπας | Διαστολή τρύπας ή πρόσφυση της γλώσσας |
| Θέση της ράβδου | Κεντραρισμένη σε σχέση με το βάθος του αυτιού | Η ταινία κάθεται στραβά υπό φόρτιση |
| Ακτίνα άκρου αυτιού | Μικρή ακτίνα, ομοιόμορφη | Το άκρο κόβει την ταινία με τον καιρό |
Πάχος άκρου ταινίας και κλείσιμο που αποτυγχάνει αργότερα
Το πάχος άκρου ταινίας είναι η διάσταση που προκαλεί τα περισσότερα προβλήματα σε αργότερο στάδιο, επειδή είναι η διάσταση που είναι πιο πιθανό να αλλάξει μετά την έγκριση του μπουκλέ. Το δέρμα διαφέρει ανάλογα με την τανίνη και την παρτίδα. Ένα άκρο ταινίας που μετρήθηκε με συγκεκριμένο πάχος στο πρώτο δείγμα μπορεί να εμφανιστεί σημαντικά παχύτερο σε μεταγενέστερη παραγωγή, και το μπουκλέ που κλεινόταν ομαλά προηγουμένως θα αντιστέκεται ξαφνικά.
Ο μηχανισμός είναι γεωμετρικός. Το άκρο ταινίας πρέπει να λυγίσει γύρω από τη ράβδο και να περάσει κάτω από τη γλώσσα. Εάν το συνολικό πάχος στην τσάκιση υπερβαίνει το διαθέσιμο κενό, η κλείσιμο γίνεται σκληρό. Εάν είναι πολύ μικρότερο από το κενό, η γλώσσα δεν πιέζει σφιχτά την ταινία και το μπουκλέ δίνει αίσθημα χαλαρότητας. Το χρήσιμο εύρος είναι συχνά μόνο ένα κλάσμα χιλιοστού, και εξαρτάται από το πώς έχει γίνει η λεπτύνση ή η δίπλωση του άκρου ταινίας.
Αυτό είναι το σημείο όπου η προκαθορισμένη επιλογή της ασφάλειας πριν από την τελική διαμόρφωση του ιμάντα δημιουργεί κίνδυνο. Μια ασφάλεια σχεδιασμένη με βάση μια ονομαστική πάχος ιμάντα θα συμπεριφέρεται διαφορετικά σε μια συλλογή που διαφέρει ως προς το υλικό και την επεξεργασία. Η πρακτική λύση είναι να οριστεί ένα εύρος πάχους στο άκρο του ιμάντα, όχι ένας μοναδικός αριθμός, και να δοκιμαστεί η ασφάλεια σε όλο αυτό το εύρος, αντί να δοκιμαστεί μόνο σε ένα δείγμα.
Η γλώσσα, η ράβδος και τα μικρά εξαρτήματα που καθορίζουν την άνεση
Η γλώσσα είναι ένα μικρό εξάρτημα με υπερβολικά μεγάλη επίδραση στο πώς αισθάνεται η ασφάλεια. Το πλάτος της πρέπει να είναι ελαφρώς μικρότερο από τη διάμετρο της τρύπας του ιμάντα. Αν είναι πολύ μεγάλο, η γλώσσα μπλοκάρει, ιδιαίτερα σε παχύτερο δέρμα. Αν είναι πολύ μικρό, η τρύπα του ιμάντα επεκτείνεται με τον καιρό και η εφαρμογή χαλαρώνει. Μια τρύπα που έχει πάρει οβάλ σχήμα μετά από μήνες χρήσης οφείλεται συνήθως σε πρόβλημα πλάτους γλώσσας που εμφανίστηκε αργότερα.
Η θέση της ράβδου έχει σημασία για παρόμοιο λόγο. Η ράβδος αγκυρώνει το άκρο του ιμάντα, και η θέση της σε σχέση με το βάθος των αυτιών της κλεψίδας καθορίζει εάν ο ιμάντας κάθεται ευθύς ή τραβάει προς μία πλευρά. Μία ράβδος που έχει τοποθετηθεί ελαφρώς εκτός κέντρου θα κάνει τον ιμάντα να κάθεται στραβά υπό φόρτιση, και ο χρήστης θα το αισθανθεί ως ανομοιόμορφη έλξη στον καρπό.
Η ακτίνα στις άκρες των αυτιών της κλεψίδας είναι η λιγότερο συζητημένη και η περισσότερο αισθητή. Μία οξεία άκρη στο αυτί κόβει σταδιακά τον ιμάντα, ειδικά σε μαλακό δέρμα. Μία ευρεία ακτίνα διασπείρει την επαφή και επιτρέπει στον ιμάντα να κινείται χωρίς ζημιά. Αυτή είναι μία λεπτομέρεια επεξεργασίας, όχι μία διαστασιακή λεπτομέρεια, και είναι εύκολο να παραλειφθεί όταν η εστίαση είναι στα αριθμητικά δεδομένα. Είναι επίσης ένα από τα πρώτα πράγματα που ο χρήστης παρατηρά μετά από μήνες φόρτωσης.
Μία περίπτωση συμβατότητας που εμφανίστηκε μόνο στην παρτίδα
Μία ανώνυμη περίπτωση αφορούσε μια συλλογή ιμάντων με τρεις επεξεργασίες δέρματος και έναν ενιαίο σχεδιασμό συναρμολόγησης που είχε ως στόχο να χρησιμοποιηθεί για όλες τους. Τα πρώτα δείγματα πέρασαν. Η συναρμολόγηση έκλεινε καθαρά σε κάθε δείγμα. Μια μεταγενέστερη παρτίδα παραγωγής έδειξε ένα μοτίβο δύσκολου κλεισίματος σε μία επεξεργασία και χαλαρού κλεισίματος σε μία άλλη.
Οι διαστάσεις της συναρμολόγησης βρίσκονταν εντός των ορίων ανοχής σε κάθε μονάδα που ελέγχθηκε. Το πάχος του άκρου του ιμάντα είχε μεταβληθεί μεταξύ των διαφόρων ταννινών, κάτι που ήταν εντός των δικών τους προδιαγραφών του προμηθευτή ιμάντων. Κανένα από τα δύο εξαρτήματα δεν βρισκόταν εκτός ορίων ανοχής. Η συνδυασμένη τους χρήση όμως ήταν. Η ριζική αιτία ήταν ότι η συναρμολόγηση είχε επικυρωθεί με βάση ένα μόνο δείγμα ιμάντα, αντί να επικυρωθεί με βάση το πλήρες φάσμα πάχους που θα χρησιμοποιούσε πραγματικά η συλλογή.
Η διόρθωση δεν ήταν μια ανασχεδίαση. Ήταν μια αλλαγή στον τρόπο επικύρωσης της συμβατότητας: πρώτα ορίζεται το εύρος πάχους του άκρου της ταινίας, και στη συνέχεια ελέγχεται η κλεψίδρα σε όλο αυτό το εύρος — στο κατώτερο, στο μεσαίο και στο ανώτερο όριο. Αυτή η προσέγγιση εντοπίζει αποτυχίες που προκύπτουν από συνδυασμούς, οι οποίες δεν μπορούν να εντοπιστούν με επιμέρους ελέγχους των εξαρτημάτων. Επιπλέον, καθιστά σαφή τη συζήτηση για τις ανοχές μεταξύ των προμηθευτών της ταινίας και της κλεψίδρας, επειδή και οι δύο πλευρές εργάζονται με βάση το ίδιο εύρος, αντί να εργάζονται με βάση ξεχωριστές ονομαστικές τιμές.
Γιατί οι επιλογές μεγέθους κλεψίδρας επηρεάζουν την προμήθεια
Οι αποφάσεις για το μέγεθος της κλεψίδρας έχουν μια διάσταση προμηθειών που είναι εύκολο να παραβλεφθεί. Μια συλλογή που χρησιμοποιεί μία και μόνη κλεψίδρα σε πολλές ταινίες εξοικονομεί κόστος καλουπιών και απλοποιεί τη διαχείριση των αποθεμάτων. Αντίθετα, μια συλλογή που απαιτεί διάφορες εκδόσεις κλεψίδρας για να ταιριάζουν στο πάχος και το υλικό των ταινιών αυξάνει το κόστος καλουπιών και διαιρεί την παραγγελία.
Ο συμβιβασμός είναι πραγματικός και δεν επιλύεται πάντα υπέρ του μικρότερου αριθμού εκδόσεων. Ένας μοναδικός ασφαλιστικός γάντζος που ταιριάζει στην πλειονότητα των ιμάντων, αλλά όχι σε όλους, δημιουργεί ένα πρόβλημα συμβατότητας που εκδηλώνεται μέσω επιστροφών και παραπόνων. Οι πολλαπλές εκδόσεις συνεπάγονται μεγαλύτερο αρχικό κόστος, αλλά μειώνουν αυτό το πρόβλημα. Ποια επιλογή είναι καλύτερη εξαρτάται από το εύρος των ιμάντων και από το βαθμό εξάρτησης της συλλογής από μια ενιαία εμφάνιση.
Υπάρχει επίσης μια πλευρά που αφορά την προμήθεια. Ένας ειδικός σε εξαρτήματα που τηρεί αυτά τα πρότυπα μπορεί συνήθως να συμβουλεύσει για τα σημεία όπου ένας μοναδικός ασφαλιστικός γάντζος είναι ρεαλιστικός και για τα σημεία όπου μια δεύτερη έκδοση αποδίδει. Αυτή η συμβουλή βασίζεται στη γνώση του εύρους των ιμάντων, της σύνθεσης των υλικών και των απαιτήσεων για την επεξεργασία της επιφάνειας, όχι μόνο στο σχέδιο του ασφαλιστικού γάντζου.
Οι παραγγελίες μικρού όγκου ακολουθούν τα ίδια πρότυπα ποιότητας με τις μεγάλες. Το σχέδιο επιθεώρησης και τα επίπεδα AQL δεν αλλάζουν με το μέγεθος της παρτίδας. Αυτό που αλλάζει είναι η τιμή ανά μονάδα, διότι η ρύθμιση των εργαλείων και η σχεδίαση της επιθεώρησης είναι σταθερά κόστη που κατανέμονται σε λιγότερα κομμάτια. Αυτή η κλίμακα τιμών είναι φυσιολογική και αξίζει να σχεδιαστεί εκ των προτέρων, όταν μια συλλογή ενδέχεται να χρειαστεί περισσότερες από μία παραλλαγές βελόνας.
Για έργα όπου το μέγεθος του σφεντονιού πρέπει να ταιριάζει με το πλάτος του ιμάντα, το πάχος του άκρου του ιμάντα και τη συμπεριφορά του υλικού σε μια ολόκληρη συλλογή, η συνεργασία με έναν προμηθευτή που δημιουργεί το σύστημα ελέγχου ποιότητάς του γύρω από αυτές τις αλληλεπιδράσεις μειώνει τις καθυστερημένες εκπλήξεις. Η Burriva, συντομογραφία της Baoruihua (Dongguan) Precision Technology Co., Ltd., λειτουργεί εγκατάσταση εξειδικευμένη σε εξαρτήματα με επιφάνεια πάνω από 20.000 τετραγωνικά μέτρα, καλύπτοντας πολυάξονες μηχανικές διαδικασίες, CNC φρεζάρισμα, εμβολοθλάσεις, αυτοματοποιημένη λείανση και διαστασιακό έλεγχο σε όλα τα στάδια: εισερχόμενων, ενδιάμεσων και εξερχόμενων προϊόντων. Οι ροές εργασίας είναι διαχωρισμένες ανά έργο και η πρόσβαση σε αρχεία CAD ελέγχεται βάσει του ρόλου εργασίας. Οι ομάδες που εργάζονται με προδιαγραφές συμβατότητας σφεντονιού και ιμάντα είναι ευπρόσδεκτες να συζητήσουν τις απαιτήσεις τους.
Περιεχόμενα
- Εσωτερικό Πλάτος, Πλάτος Λουρίδας και το Κενό που Καθορίζει την Εφαρμογή
- Πάχος άκρου ταινίας και κλείσιμο που αποτυγχάνει αργότερα
- Η γλώσσα, η ράβδος και τα μικρά εξαρτήματα που καθορίζουν την άνεση
- Μία περίπτωση συμβατότητας που εμφανίστηκε μόνο στην παρτίδα
- Γιατί οι επιλογές μεγέθους κλεψίδρας επηρεάζουν την προμήθεια