
 EN
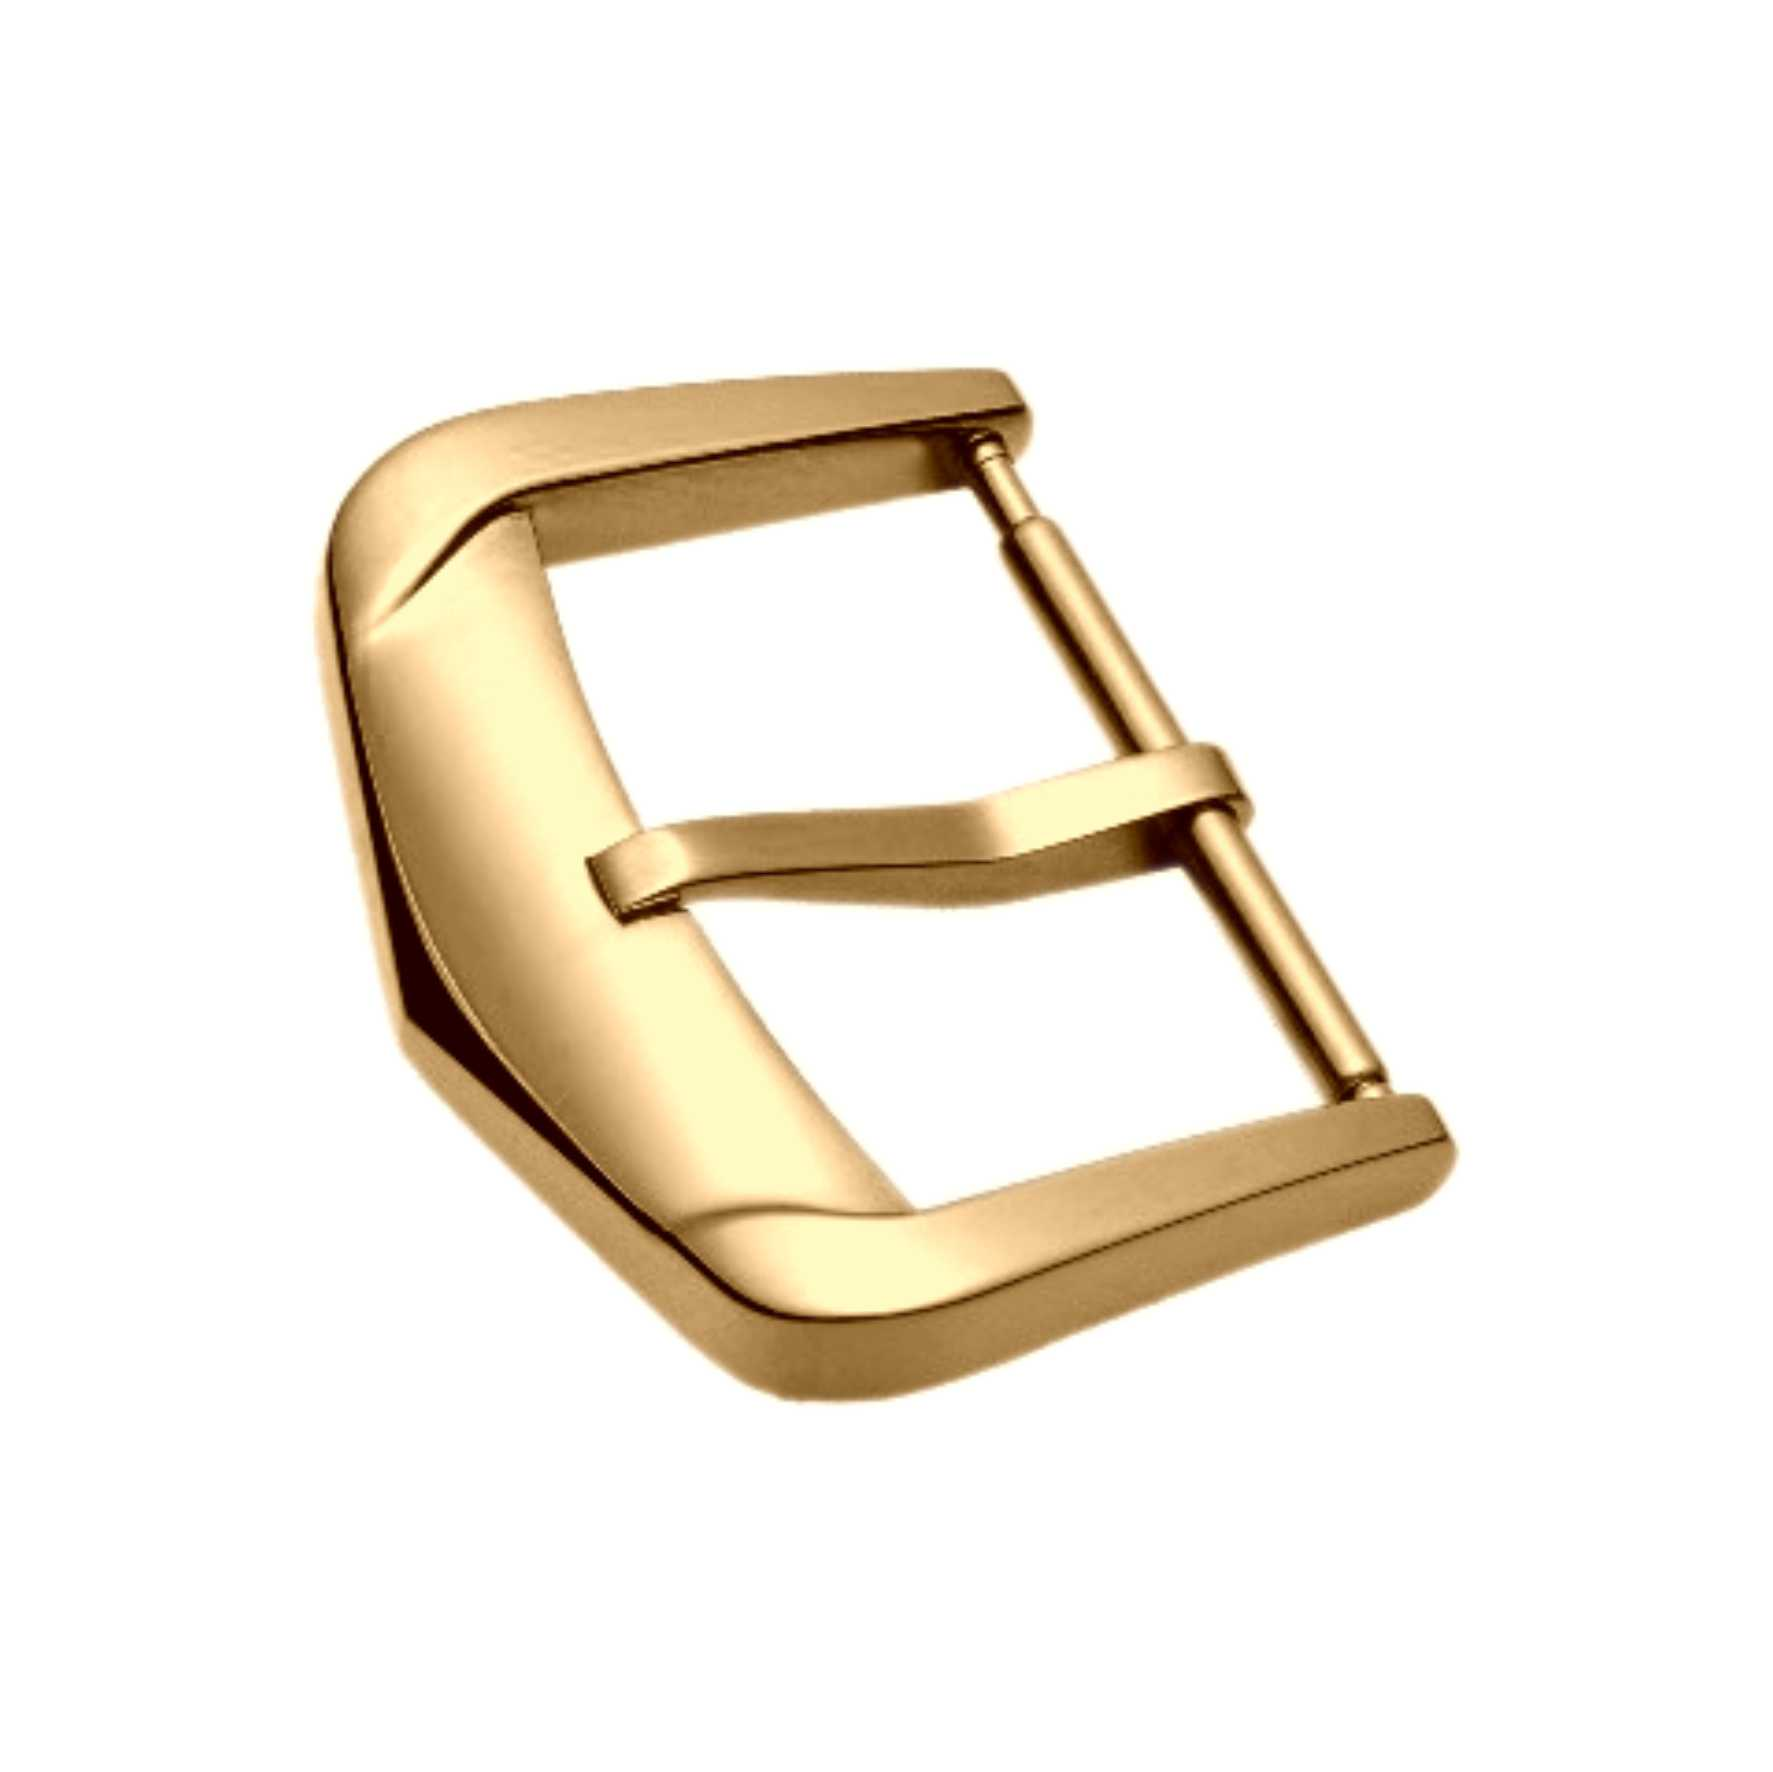
La taille de la boucle semble être une question réglée. La largeur de la sangle est fixe, la boucle doit s’y adapter, et le dessin est simple. Puis les échantillons arrivent : la boucle s’ajuste à une sangle mais pas à une autre, et la conversation se transforme en un débat sur la tolérance défectueuse de l’un ou l’autre.
Le problème fondamental est que la taille d’une boucle ne correspond pas à une seule dimension. Elle implique un petit ensemble de dimensions interdépendantes : l’écart intérieur entre les oreilles de la boucle, la largeur de la languette, la position de la barre et l’épaisseur de l’extrémité de la sangle qui doit passer à travers. Chacune de ces dimensions est facile à maîtriser isolément. Mais faire en sorte qu’elles fonctionnent toutes ensemble, sur chaque sangle d’une collection, c’est là que commencent les problèmes de compatibilité.
Pour les projets de montres OEM, la boucle est généralement spécifiée tardivement. La sangle est conçue en premier lieu, car elle porte l’identité visuelle, et la boucle suit en tant que détail mécanique. Cet ordre place la boucle dans une position réactive, où elle doit s’adapter à ce que la fin de la sangle est devenue. Lorsque l’épaisseur de la fin de la sangle varie au sein d’une collection, la boucle adaptée à la sangle la plus épaisse peut cliqueter sur la sangle la plus fine. Dans ce cas, cette incompatibilité n’est pas un défaut de la boucle : c’est une conséquence d’un choix séquentiel.
Largeur intérieure, largeur de la sangle et espace qui détermine l’ajustement
La dimension la plus familière est la largeur intérieure entre les oreilles de la boucle, ainsi que la largeur de la sangle qui doit s’y loger. Une lecture simpliste suppose que ces deux valeurs doivent coïncider exactement. En pratique, un léger jeu est intentionnellement prévu, car une sangle ajustée sans aucun jeu risquerait de coincer lorsqu’elle fléchit.
Trop de jeu et la boucle glisse hors centre, le bord de la lanière frotte contre l’oreille, et l’ensemble semble trop lâche. Trop peu de jeu et la lanière doit être forcée en place, ce qui sollicite les coutures et le bord du cuir. La marge de tolérance est plus étroite que ce à quoi la plupart des gens s’attendent, et elle varie selon le matériau de la lanière.
Une lanière en cuir se comprime légèrement sous charge. Une lanière en caoutchouc ou en silicone ne se comprime pas. L’attache extrême d’un bracelet en métal se comporte différemment encore, car elle ne se comprime pas du tout et sa finition de bord doit franchir l’oreille de la boucle sans contact. Une seule largeur intérieure de boucle ne peut pas convenir parfaitement aux trois types. C’est pourquoi les collections qui mélangent des matériaux de lanières nécessitent souvent plusieurs variantes de boucle, même lorsque le design visuel reste identique.
| Facteur d’ajustement | Plage typique à surveiller | Ce qui se passe si cette marge est manquée |
|---|---|---|
| Largeur intérieure par rapport à la largeur de la lanière | Lanière à jeu serré | Blocage lors de la flexion ou jeu latéral |
| Épaisseur de l’extrémité de la lanière | Doit franchir le jeu au niveau de la languette | La boucle ne se ferme pas ou se ferme de façon lâche |
| Largeur de la languette par rapport au diamètre des trous de la sangle | Légèrement inférieur au diamètre du trou | Étirement du trou ou coincement de la languette |
| Position de la barre | Centrée par rapport à la profondeur de l’oreille | La sangle se positionne de travers sous charge |
| Rayon du bord de l’oreille | Petit rayon, uniforme | Le bord entame progressivement la sangle |
Épaisseur de l’extrémité de la sangle et fermeture qui échoue tardivement
L’épaisseur de l’extrémité de la sangle est la dimension à l’origine du plus grand nombre de problèmes en phase avancée, car c’est celle qui risque le plus de varier après l’approbation de la boucle. Le cuir varie selon le type de tannage et selon la fournée. Une extrémité de sangle mesurant une certaine épaisseur sur le premier échantillon peut se révéler nettement plus épaisse lors d’une production ultérieure, et la boucle qui se fermait sans effort auparavant résistera soudainement.
Le mécanisme est géométrique. L’extrémité de la sangle doit se plier autour de la barre et passer sous la languette. Si l’épaisseur combinée au niveau du pli dépasse l’espace disponible, la fermeture devient raide. Si cette épaisseur est nettement inférieure à cet espace, la languette ne presse pas fermement la sangle et la boucle donne une impression de jeu. La marge utilisable n’est souvent que d’une fraction de millimètre, et elle dépend de la façon dont l’extrémité de la sangle est ébarbée ou pliée.
C’est ici que la spécification de la boucle avant la finalisation de la sangle crée un risque. Une boucle conçue autour d’une épaisseur nominale de sangle se comportera différemment sur une collection dont les matériaux et finitions varient. La solution pratique consiste à définir une plage d’épaisseurs pour l’extrémité de la sangle, plutôt qu’une valeur unique, et à tester la boucle sur toute cette plage au lieu de la soumettre à un seul échantillon.
La languette, la barre et les petites pièces qui déterminent le confort
La languette est une petite pièce ayant un effet disproportionné sur la sensation procurée par la boucle. Sa largeur doit être légèrement inférieure au diamètre du trou de la sangle. Trop large, elle coince — surtout sur les cuirs épais. Trop étroite, le trou de la sangle s’étire progressivement et le maintien se relâche. Un trou devenu ovale après plusieurs mois d’utilisation résulte généralement d’un problème de largeur de languette qui n’a été détecté qu’avec retard.
La position de la barrette importe pour une raison similaire. La barrette fixe l’extrémité de la sangle, et sa position par rapport à la profondeur des oreilles de boucle détermine si la sangle reste droite ou s’incline sur un côté. Une barrette légèrement décentrée fait que la sangle se tord sous charge, et l’utilisateur la ressent comme une traction inégale au poignet.
Le rayon d’arrondi des oreilles de boucle est le détail le moins évoqué et pourtant le plus sensible. Un bord tranchant des oreilles entame progressivement la sangle, surtout en cuir souple. Un rayon généreux répartit la pression de contact et permet à la sangle de glisser sans dommage. Il s’agit d’un détail de finition, non d’une cote dimensionnelle, facile à négliger lorsque l’attention se porte uniquement sur les chiffres. C’est aussi l’un des premiers éléments qu’un utilisateur remarque après plusieurs mois d’utilisation.
Un cas de compatibilité qui n’est apparu qu’en série
Un cas anonymisé concernait une collection de bracelets avec trois finitions en cuir et un seul modèle de boucle destiné à les servir toutes. Les premiers échantillons ont été approuvés. La boucle se fermait correctement sur chaque échantillon. Une série de production ultérieure a révélé un phénomène de fermeture raide sur une finition et de fermeture lâche sur une autre.
Les dimensions de la boucle étaient conformes aux tolérances sur chaque unité vérifiée. L’épaisseur de l’extrémité des bracelets avait varié entre les différentes tanneries, ce qui restait dans les spécifications propres au fournisseur de bracelets. Aucune des deux pièces n’était hors tolérance. Leur combinaison, si. La cause racine était que la boucle avait été validée sur un seul échantillon de bracelet, et non sur toute la gamme d’épaisseurs que la collection utiliserait effectivement.
La solution n’était pas une refonte. Il s’agissait d’un changement dans la manière de valider la compatibilité : définir d’abord la plage d’épaisseur de l’extrémité de la sangle, puis vérifier le fermoir sur toute cette plage, à l’extrémité basse, au milieu et à l’extrémité haute. Cette approche permet de détecter les défaillances combinées que les inspections individuelles des pièces ne peuvent pas révéler. Elle rend aussi concrète la discussion sur les tolérances entre les fournisseurs de sangles et ceux de fermoirs, car les deux parties travaillent à partir de la même plage, et non plus à partir de valeurs nominales distinctes.
Pourquoi les choix de taille de fermoir ont des répercussions sur l’approvisionnement
Les décisions concernant la taille des fermoirs comportent une dimension approvisionnement facile à négliger. Une collection utilisant un seul type de fermoir sur de nombreuses sangles permet de réduire les coûts d’outillage et simplifie la gestion des stocks. En revanche, une collection nécessitant plusieurs variantes de fermoir pour s’adapter à l’épaisseur et au matériau des sangles augmente les coûts d’outillage et fragmente la commande.
Le compromis est réel, et il n’est pas toujours résolu en faveur d’un nombre réduit de variantes. Une seule boucle adaptée à la plupart des sangles, mais pas à toutes, crée une « traîne » de compatibilité qui se manifeste par des retours et des réclamations. Plusieurs variantes coûtent davantage au départ, mais réduisent cette traîne. La solution optimale dépend de l’étendue de la gamme de sangles et du degré de dépendance de la collection à une apparence cohérente.
Il existe également un facteur lié à l’offre. Un spécialiste des composants respectant ces normes peut généralement conseiller sur les cas où l’usage d’une seule boucle est réaliste, et sur ceux où l’introduction d’une deuxième variante s’avère rentable. Ce conseil repose sur la connaissance de la gamme de sangles, de la composition des matériaux et des exigences en matière de finition, et non uniquement sur le plan technique de la boucle.
Les commandes de faible volume respectent les mêmes normes de qualité que les commandes importantes. Le plan d’inspection et les niveaux AQL ne varient pas en fonction de la taille du lot. Ce qui change, c’est le prix unitaire, car la mise en place des outillages et la planification des inspections constituent des coûts fixes répartis sur un nombre moindre de pièces. Ce gradient de prix est normal et il est utile de l’anticiper dès le début, notamment lorsqu’une collection pourrait nécessiter plusieurs variantes de boucle.
Pour les projets où la taille de la boucle doit correspondre à la largeur de la sangle, à l’épaisseur de son extrémité et au comportement du matériau sur l’ensemble d’une collection, collaborer avec un fournisseur dont le contrôle qualité (QC) est conçu autour de ces interactions permet de réduire les imprévus tardifs. Burriva, abréviation de Baoruihua (Dongguan) Precision Technology Co., Ltd., exploite un site spécialisé dans les composants, couvrant plus de 20 000 m², et proposant des capacités d’usinage multi-axes, de fraisage CNC, d’estampage, de polissage automatisé ainsi que d’inspection dimensionnelle aux stades des entrées, en cours de production et des sorties. Les flux de travail sont séparés par projet, et l’accès aux fichiers CAO est restreint selon le rôle professionnel. Les équipes travaillant sur les spécifications de compatibilité entre boucles et sangles sont invitées à discuter de leurs besoins.
Table des matières
- Largeur intérieure, largeur de la sangle et espace qui détermine l’ajustement
- Épaisseur de l’extrémité de la sangle et fermeture qui échoue tardivement
- La languette, la barre et les petites pièces qui déterminent le confort
- Un cas de compatibilité qui n’est apparu qu’en série
- Pourquoi les choix de taille de fermoir ont des répercussions sur l’approvisionnement