
 EN
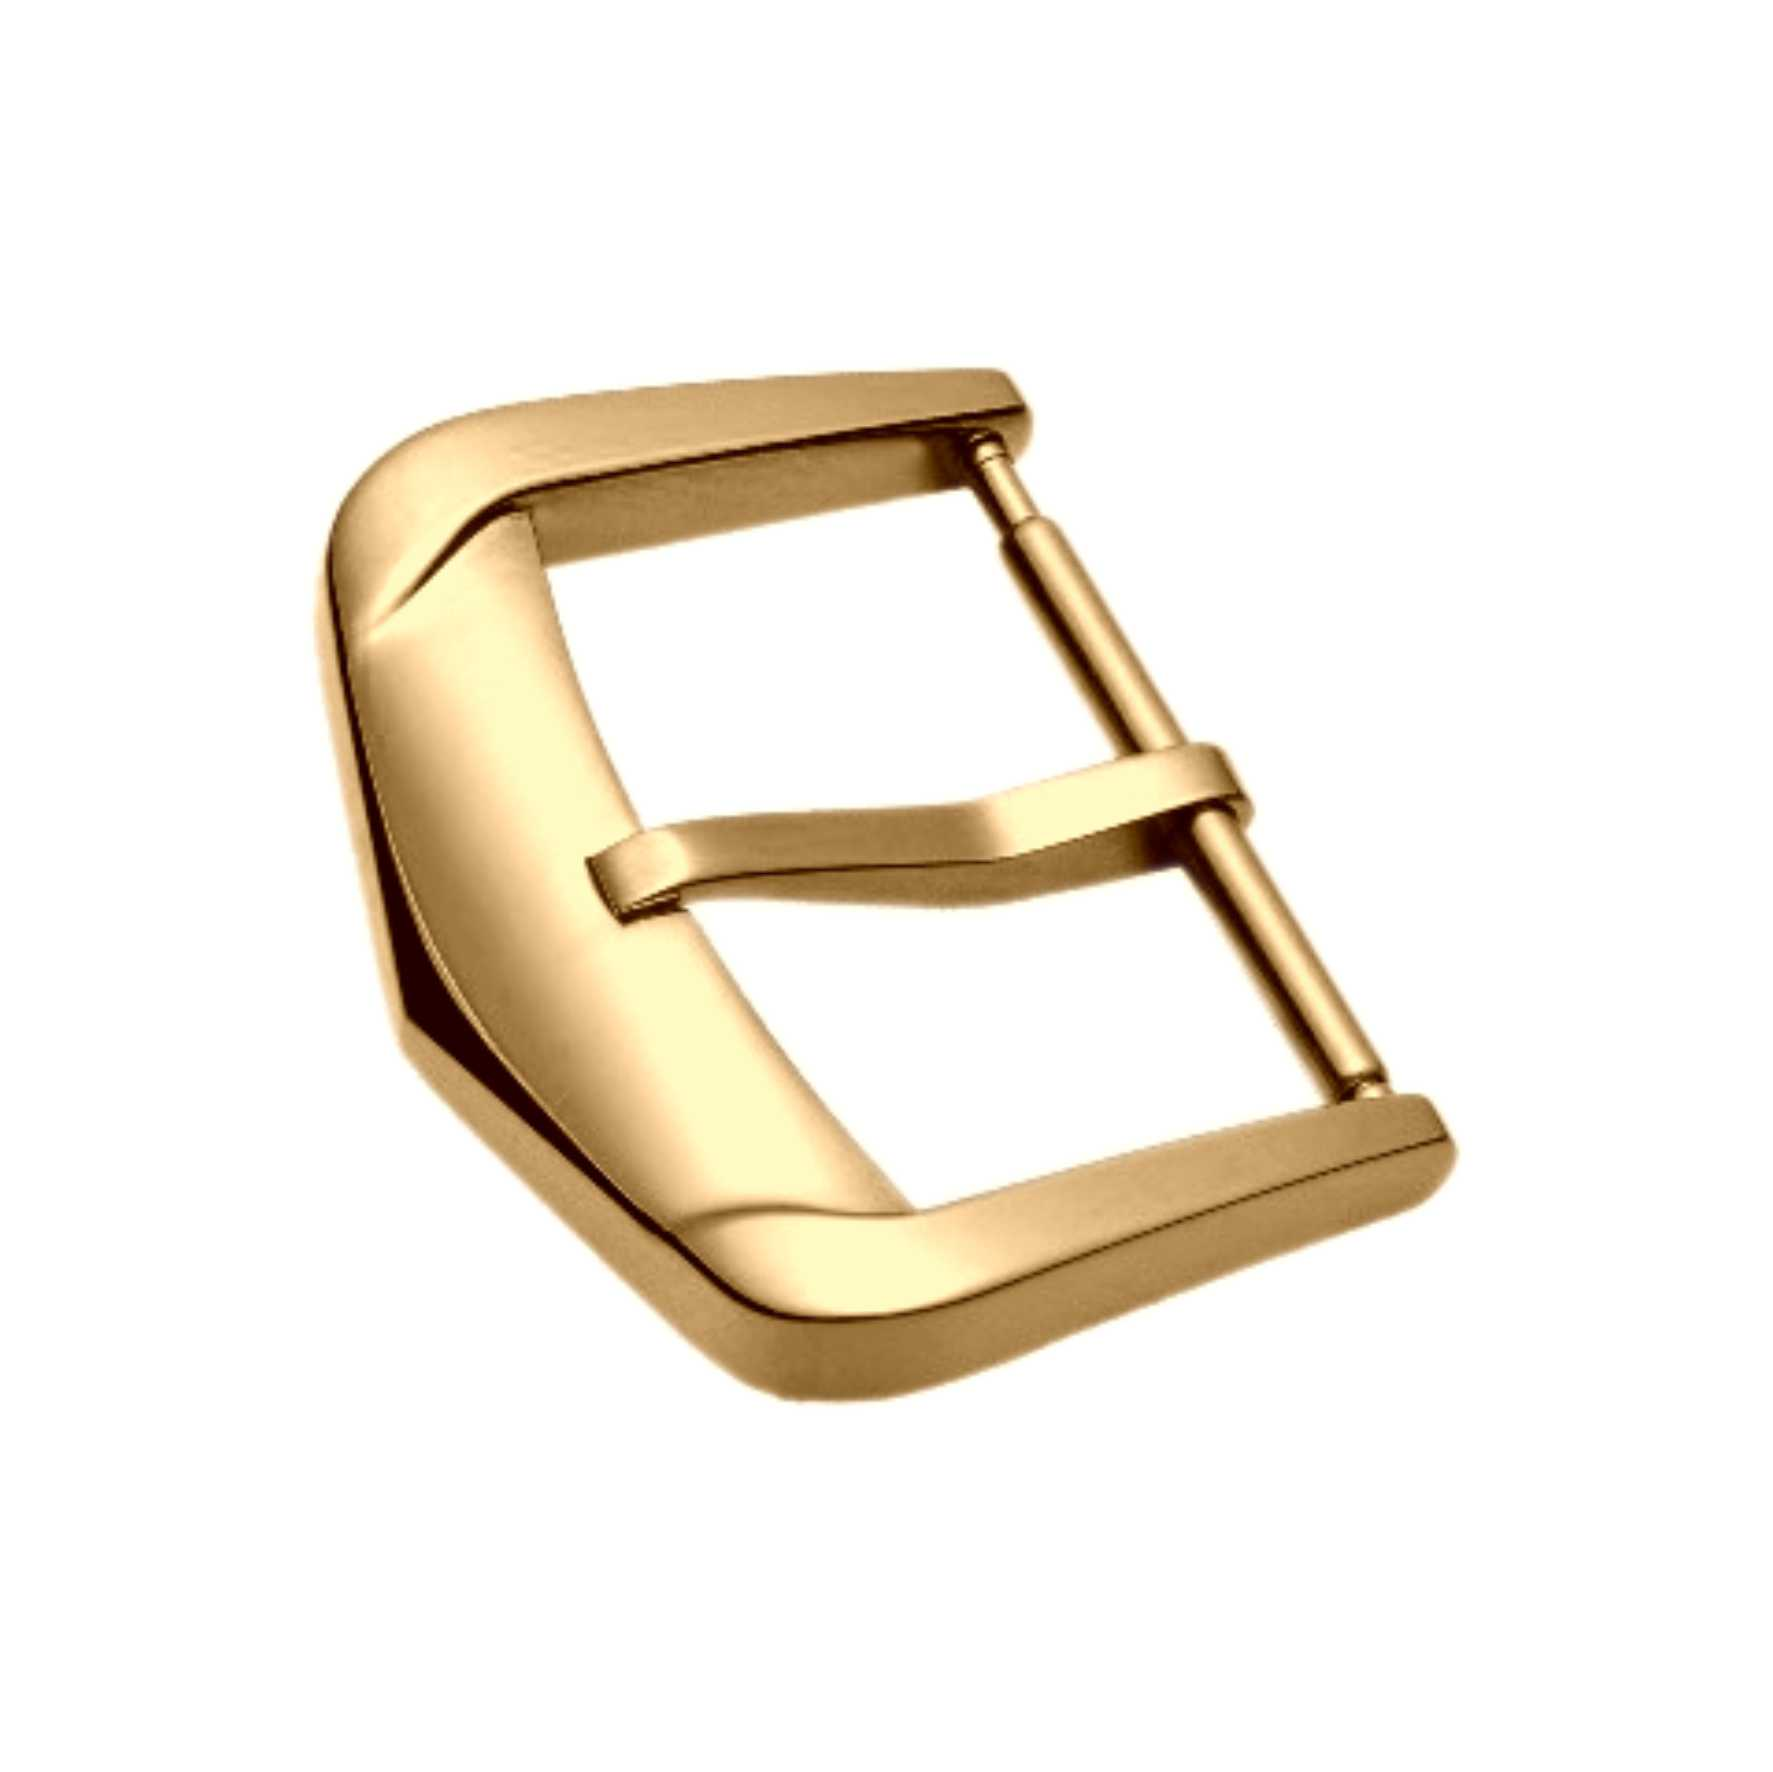
Bälteshakens storlek verkar vara en avgjord fråga. Rembredden är fast, och skärmen måste anpassas därefter – ritningen är enkel. Men sedan anländer provexemplaren, och skärmen passar en rem men inte en annan, och samtalet förvandlas till en debatt om vem som har fel toleranser.
Den underliggande orsaken är att bälteshakens storlek inte är en enda dimension. Den består av en liten uppsättning dimensioner som påverkar varandra: det inre avståndet mellan skärmens öron, tungans bredd, stångens position och tjockleken på remens ände som måste passera genom skärmen. Varje enskild dimension är lätt att hantera separat. Att få alla dessa att fungera tillsammans över varje rem i en samling är dock där kompatibilitetsproblem uppstår.
För OEM-klockprojekt specificeras vanligtvis spännan sent. Remen designas först eftersom den bär den visuella identiteten, och spännan följer som en hårdvarudetalj. Den ordningen placerar spännan i en reaktiv position, där den måste anpassas till vad remänden blev. När remändens tjocklek varierar inom en samling kan den spänna som fungerar för den tjockaste remmen skramla på den tunnaste. Kompatibilitet är i det fallet inte ett fel med spännan. Det är ett beslut om sekvensering.
Inre bredd, rembredd och avståndet som avgör passformen
Den mest kända måttenheten är den inre bredden mellan spännöronen och rembredden som måste sitta inuti dem. Den naiva tolkningen är att de två siffrorna ska stämma överens. I praktiken byggs dock medvetet en liten spelrum in, eftersom en rem som sitter perfekt utan något spel kommer att fastna när den böjs.
För stort avstånd och spännan glider ur centrum, remkanten gnider mot örat och hela monteringen känns löst. För litet avstånd och remmen måste tryckas in med våld, vilket utsätter sömmen och läderkanten för spänning. Toleransfönstret är smalare än de flesta förväntar sig, och det skiftar beroende på remmaterialet.
En läderrem komprimeras något under belastning. En gummi- eller silikonrem gör inte det. En metallarmbandets ändlänk beter sig återigen annorlunda, eftersom den inte komprimeras alls och dess kantfinish måste passera förbi spännörsan utan att nudda den. En enda innerbredd på spännan kan inte tjäna alla tre lika väl. Därför kräver samlingar som kombinerar olika remmaterial ofta fler än en spännvariant, även om den visuella designen förblir densamma.
| Passningsfaktor | Vanligt observationsintervall | Vad går fel om det missas |
|---|---|---|
| Innerbredd jämfört med rembredd | Tillpassad rem med litet spel | Kläm vid böjning eller spel från sida till sida |
| Remändens tjocklek | Måste passera gapet vid tungans ände | Spännen stängs inte, eller stängs löst |
| Tungans bredd jämfört med remhålets diameter | Litet under hålets diameter | Hålets sträckning eller tungans fastsittning |
| Stångens position | Centrerad i förhållande till örats djup | Remmen sitter snett under belastning |
| Örats kantens radie | Liten radie, konsekvent | Kanten skär in i remmen med tiden |
Remändens tjocklek och spännan som misslyckas sent
Remändens tjocklek är den måttdimension som orsakar flest problem i sena skeden, eftersom den är den som mest sannolikt förändras efter att spännan godkänts. Läder varierar beroende på gervningsmetod och tillverkningsparti. En remände som mätte en viss tjocklek i det första provet kan komma in märkbart tjockare i en senare produktion, och spännan som tidigare stängdes smidigt kommer plötsligt att motstå stängning.
Mekanismen är geometrisk. Remänden måste böjas runt stången och passera under tungans undersida. Om den sammanlagda tjockleken vid vecken överskrider det tillgängliga avståndet blir stängningen styv. Om den ligger långt under detta avstånd trycker inte tungan fast remmen ordentligt och spännan känns löst. Det användbara utrymmet är ofta bara en bråkdel av en millimeter och beror på hur remänden är skivad eller veckad.
Detta är där risken uppstår om spännan anges innan remmen är slutgiltigt fastställd. En spänne som är utformad för en nominell remtjocklek kommer att bete sig olika i en samling som varierar i material och yta. Den praktiska lösningen är att definiera ett intervall för remändens tjocklek, inte ett enskilt värde, och att testa spännan över hela detta intervall istället för mot en enda provrem.
Tungan, stången och de små delar som avgör komforten
Tungan är en liten del med en oproportionerligt stor effekt på hur spännan känns. Dess bredd måste ligga något under remhålens diameter. För bred och tungan fastnar, särskilt på tjockare läder. För smal och remhålet sträcks ut med tiden, vilket leder till en lösare passform. Ett hål som blivit ovalt efter flera månaders användning är oftast ett tecken på att tungans bredd var felaktig – ett problem som inte uppenbarade sig förrän sent.
Placeringen av stången är lika viktig av samma anledning. Stången fixerar remens ände, och dess placering i förhållande till spännets örondjup avgör om remen ligger rakt eller dras åt ett håll. En stång som är placerad lätt excentriskt gör att remen ligger snett under belastning, och användaren uppfattar det som en ojämn dragkraft på handleden.
Kantens radie på spännets öron är den minst diskuterade men mest känsbara detaljen. En skarp kant på örat skär in i remen med tiden, särskilt på mjuk läder. En generös radie sprider kontaktytan och låter remen röra sig utan skada. Detta är en slutförandedetalj, inte en måttdetalj, och det är lätt att hoppa över den när fokus ligger på måtten. Den är också en av de första sakerna som en användare märker efter månader av bruk.
Ett kompatibilitetsfall som endast uppenbarade sig i serietillverkningen
Ett anonymiserat fall handlade om en remkollektion med tre läderfinisher och en enda spännestruktur avsedd att passa alla av dem. Första prototypexemplaren godkändes. Spännestrukturen stängdes renligen på varje provexemplar. En senare produktionsomgång visade ett mönster av styva stängningar på en finish och lösa stängningar på en annan.
Spännestrukturens mått låg inom toleransen för varje kontrollerad enhet. Remändens tjocklek hade skiftat mellan olika garvmetoder, vilket var inom remleverantörens egna specifikationer. Ingen av delarna var utanför toleransen. Kombinationen var det däremot. Orsaken var att spännestrukturen hade validerats mot ett enda remprov i stället för mot hela tjockleksintervallet som kollektionen faktiskt skulle använda.
Lösningen var inte en omformning. Det var en förändring av hur kompatibiliteten validerades: definiera först tjockleksintervallet för remänden, sedan kontrollera spännan över hela intervallet – vid det lägsta värdet, mitt i intervallet och vid det högsta värdet. Detta tillvägagångssätt upptäcker kombinationsfel som enskilda delinspektioner inte kan avslöja. Det gör också toleransdiskussionen mellan leverantörerna av remmar och spännor konkret, eftersom båda parter arbetar utifrån samma intervall istället för från separata nominella värden.
Varför val av spännstorlek påverkar inköpsprocessen
Beslut om spännstorlek har en inköpsdimension som lätt kan överlookas. En samling som använder samma spänna på många olika remmar sparar på verktygskostnader och förenklar lagerhållningen. En samling som kräver flera olika spännvarianter för att anpassas till remmarnas tjocklek och material ökar verktygskostnaderna och delar upp beställningen.
Kompromissen är verklig, och den löses inte alltid till förmån för färre varianter. En enda spänne som passar de flesta remmar men inte alla skapar en kompatibilitetsproblematik som visar sig i returer och klagomål. Flera varianter kostar mer från början men minskar denna problematik. Vilken lösning som är bättre beror på hur brett remmarnas måttspektrum är och hur mycket samlingen bygger på en konsekvent utseende.
Det finns också en leverantörsrelaterad övervägande. En komponentexpert som följer dessa standarder kan vanligtvis ge råd om där en enda spänne är realistisk och där en andra variant betalar sig själv. Detta råd grundar sig på kunskap om remmarnas måttspektrum, materialblandningen och ytbehandlingskraven, inte bara på spännens ritning.
Små volymorder följer samma kvalitetsstandarder som stora. Inspektionsplanen och AQL-nivåerna ändras inte med partiets storlek. Vad som ändras är styckpriset, eftersom verktygsinställning och inspektionsplanering är fasta kostnader som sprids över färre enheter. Den prisgradienten är normal, och det är värt att planera för den tidigt om en samling kan behöva fler än en spännbygelvariant.
För projekt där spännremens storlek måste anpassas till rembredden, remändens tjocklek och materialbeteendet i en hel samling är det fördelaktigt att samarbeta med en leverantör vars kvalitetskontroll är utformad kring dessa interaktioner, vilket minskar risken för sena överraskningar. Burriva, förkortning av Baoruihua (Dongguan) Precision Technology Co., Ltd., driver en komponentinriktad anläggning med mer än 20 000 kvadratmeter golvarea, där fleraxlig bearbetning, CNC-fräsning, stansning, automatiserad polering samt dimensionell inspektion genomförs vid inkommande, pågående och utgående produktionssteg. Arbetsflödena är separerade per projekt, och tillträdet till CAD-filer regleras efter arbetsroll. Team som arbetar med specifikationer för kompatibilitet mellan spännremsklämmor och remmar är välkomna att diskutera sina krav.