
 EN
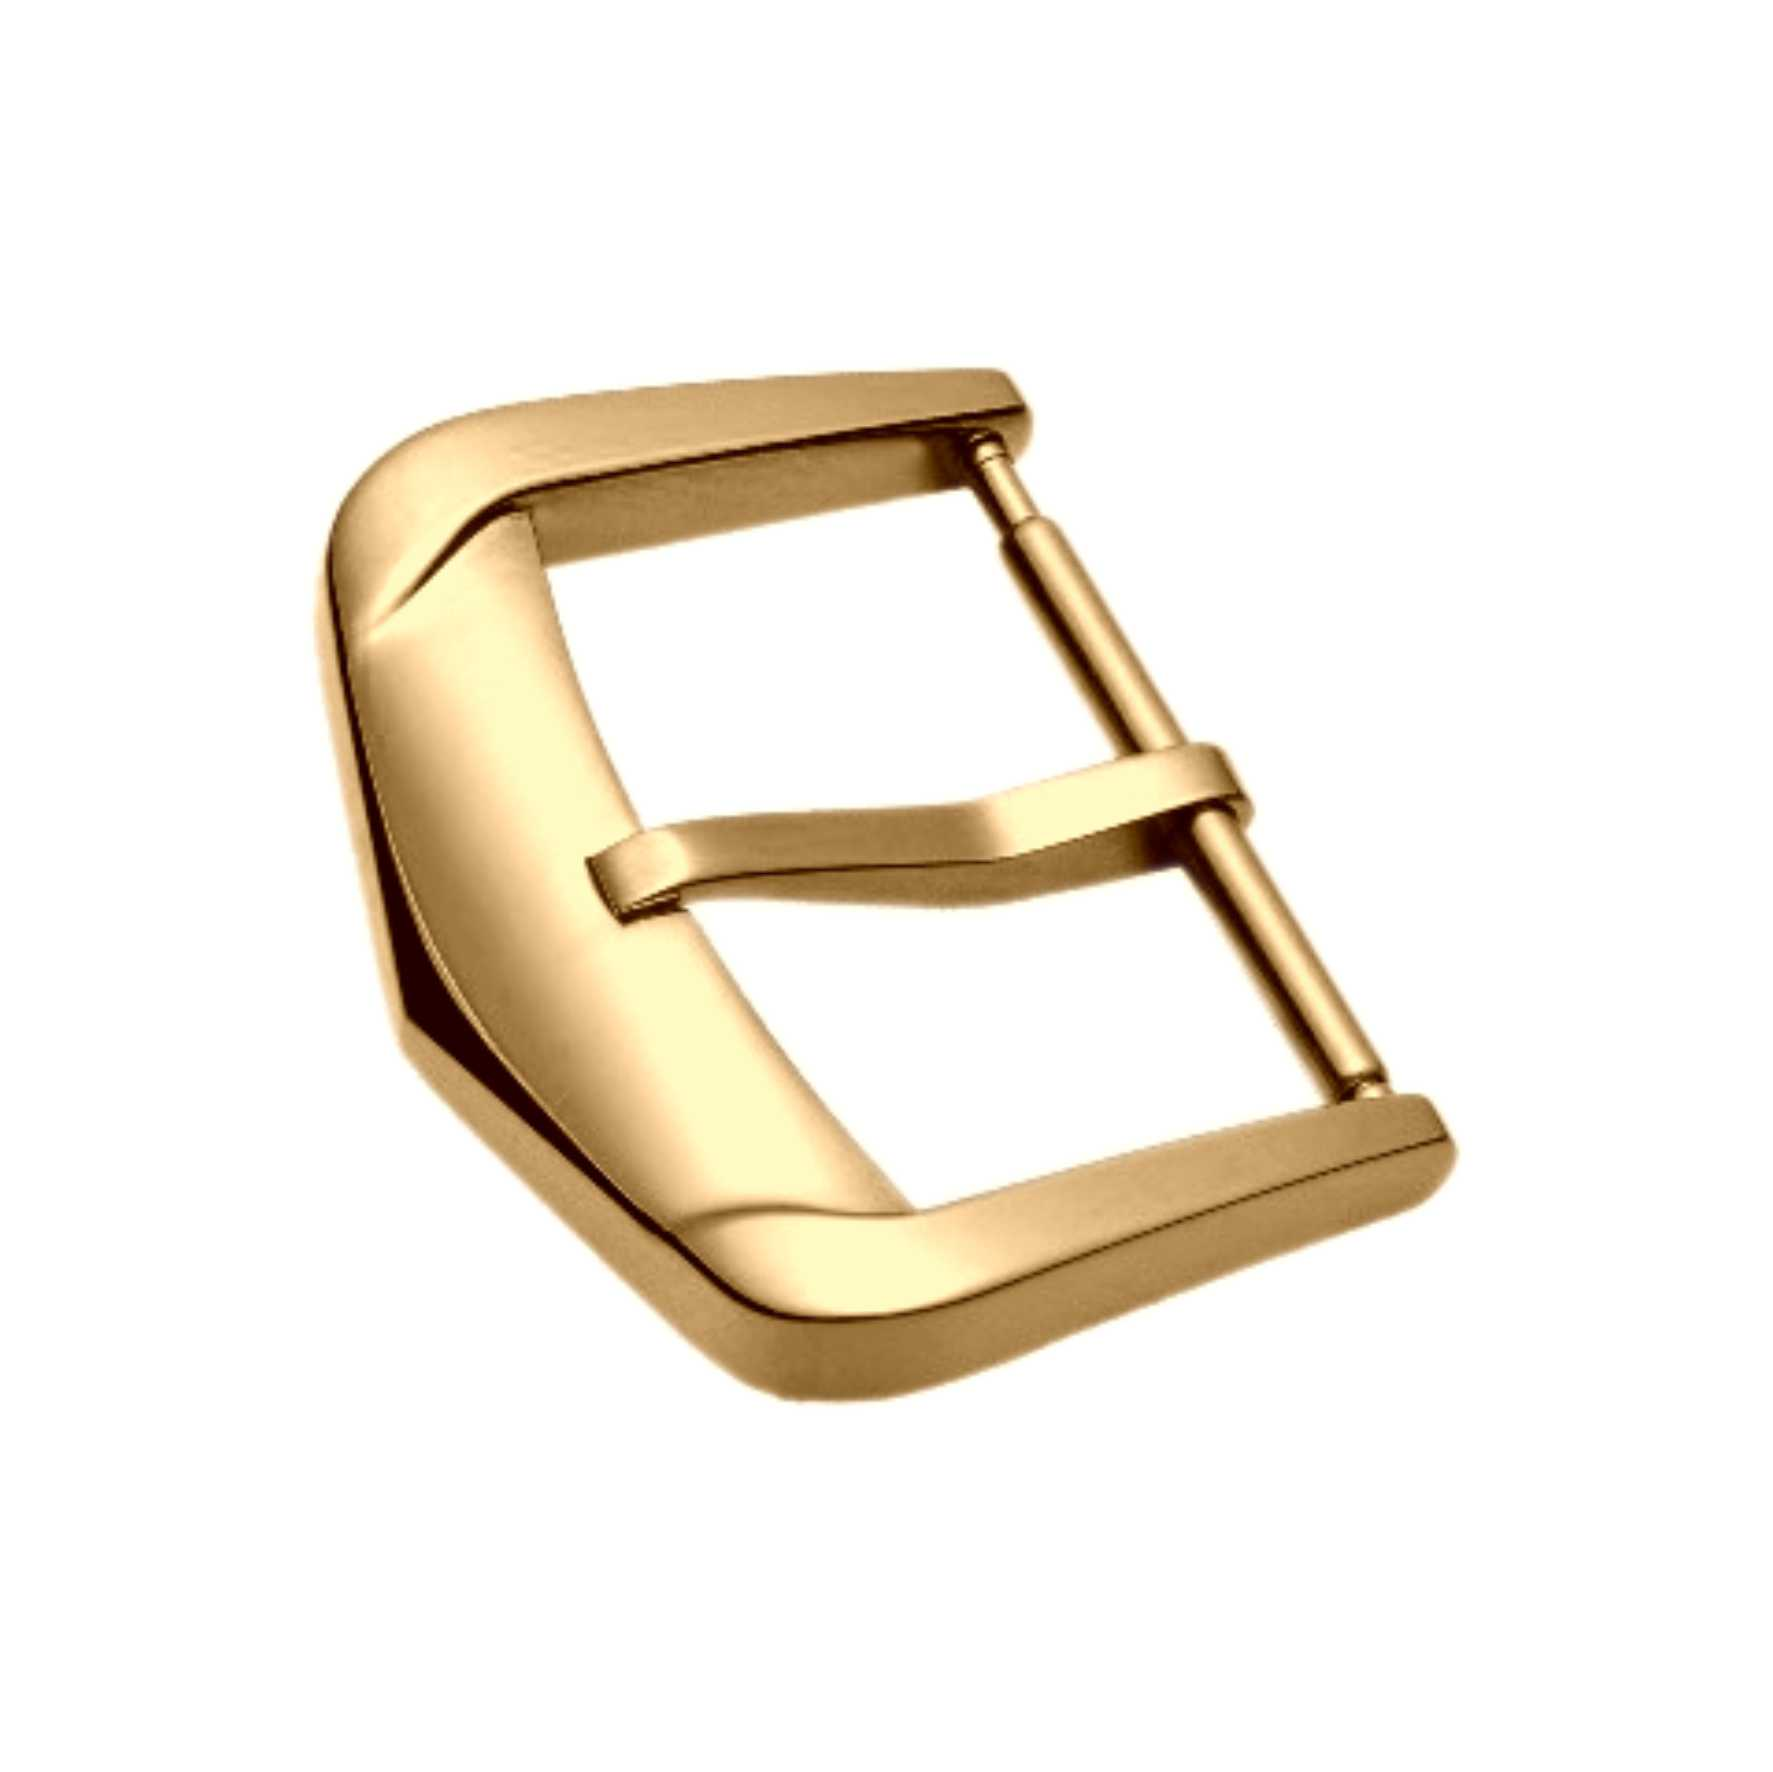
バックルのサイズについては、すでに決まった話だと思われていました。ストラップの幅は固定されており、それに合わせてバックルのサイズも決まり、図面作成も単純なものでした。ところが、サンプルが届くと、あるストラップにはぴったり合うのに別のストラップには合わないという事態が発生し、議論は「どちらの公差設定が間違っているか」という方向へと進んでしまいました。
根本的な問題は、「バックルのサイズ」というものが単一の寸法ではない点にあります。実際には、バックルの耳同士の内側隙間、舌部(タング)の幅、バーの位置、そしてバックルを通すストラップ先端部の厚み——といった、互いに影響し合う複数の寸法から構成されています。それぞれの寸法を個別に管理するのは容易ですが、コレクション全体のすべてのストラップにおいて、これらすべてが正確に整合するようにすることは、互換性問題の始まりです。
OEM向けウォッチプロジェクトでは、通常、バックルの仕様が後回しにされます。視覚的アイデンティティを担うのはストラップであるため、まずストラップのデザインが先行し、その後でバックルがハードウェアのディテールとして決定されるのです。この順序により、バックルは受動的な立場に置かれ、既に決まってしまったストラップ端部の形状や寸法に合わせざるを得なくなります。たとえば、コレクション全体でストラップ端部の厚みにばらつきがある場合、最も厚いストラップに対応できるバックルは、最も薄いストラップではガタツキを生じてしまいます。このような互換性の問題は、バックル自体の欠陥ではなく、単に開発工程上の順序決定によるものです。
内幅・ストラップ幅・そしてフィット感を決める隙間
最もよく知られた寸法は、バックルのイヤー(耳部)間の内幅と、その内側に収まるストラップの幅です。一見すると、この二つの数値は一致すべきだと考えがちですが、実際には意図的にわずかな余裕(クリアランス)が設けられています。なぜなら、ゼロクリアランスでぴったり収まるストラップは、曲げたときに動きが固くなり、スムーズな着脱が妨げられるからです。
クリアランスが大きすぎると、バックルがセンターからずれて滑り落ち、ストラップの端が耳にこすれ、全体が緩く感じられます。小さすぎると、ストラップを無理に押し込む必要があり、ステッチやレザーの端に過度な負荷がかかります。このクリアランスの許容範囲は、多くの人が予想するよりも狭く、ストラップの素材によっても変化します。
レザーストラップは荷重下でわずかに圧縮されます。一方、ゴムやシリコン製ストラップは圧縮しません。金属ブレスレットのエンドリンクはさらに異なる挙動を示し、まったく圧縮せず、そのエッジ仕上げがバックルのイヤー部分と接触しないよう隙間を確保する必要があります。したがって、単一のバックル内幅では、この3種類のストラップを均等に適切に収容することはできません。これが、複数の素材のストラップを混在させるコレクションにおいて、見た目が同一であっても、バックルのバリエーションを複数用意する必要がある理由です。
| フィット要因 | 通常確認すべき範囲 | 見落とした場合の問題点 |
|---|---|---|
| バックル内幅 vs ストラップ幅 | クリアランスが極めて狭いバンド | 屈曲時の締め付け、または左右への遊び |
| ストラップ端部の厚み | 舌部の隙間を確実に通過させる必要あり | バックルが閉じない、または緩く閉じる |
| 舌部の幅とストラップの穴の大きさ | 穴の直径よりわずかに小さい | 穴の伸びや舌部の引っかかり |
| バーの位置 | 耳部の深さに対して中央に配置 | 荷重時にストラップが斜めに当たる |
| 耳部エッジの曲率半径 | 曲率半径が小さく、均一 | 長期間使用によりエッジがストラップを切り込む |
ストラップ端部の厚みと、後工程で不具合が発生する留め具
ストラップ端部の厚みは、バックルの承認後に最も変化しやすく、そのため後工程で問題が発生しやすい寸法です。革はなめし方やロットによって厚みが異なります。最初のサンプルではある厚みだったストラップ端部が、後のロットでは明らかに厚くなってしまうことがあります。その結果、これまでスムーズに閉じていたバックルが、急に閉じにくくなるのです。
この現象のメカニズムは幾何学的です。ストラップ端部はバーを巻き繞んで舌の下を通過しなければなりません。折り曲げ部における合計厚みが確保された隙間を上回ると、留め具の操作性が硬くなります。逆に、隙間に対して十分に余裕があると、舌がストラップをしっかり押さえることができず、留め具が緩く感じられます。実用可能な厚み範囲は、しばしば0.1ミリメートル未満という非常に狭いものであり、これはストラップ端部のスカイブ加工や折り方によって大きく左右されます。
ストラップの仕様が確定する前にバックルを指定すると、リスクが生じます。名目上のストラップ厚さを基準に設計されたバックルは、素材や仕上げによって厚さが異なる製品群において、実際の挙動が大きく異なります。実用的な対策として、ストラップ端部の厚さを単一の数値ではなく、ある範囲で定義し、その範囲全体に対してバックルの性能を検証することが重要です。単一のサンプルのみで評価するのは不十分です。
舌部、バー、そして快適性を左右する小さな部品
舌部は小さな部品ですが、バックルの装着感に大きな影響を与えます。その幅は、ストラップの穴径よりわずかに小さく設定する必要があります。幅が大きすぎると、特に厚手のレザーで舌部が引っかかりやすくなります。逆に小さすぎると、長期間使用するうちにストラップの穴が伸びてフィット感が緩んでしまいます。数カ月の使用後に穴が楕円形に変形してしまう場合、それは遅れて顕在化した舌部の幅の問題であることがほとんどです。
同様の理由で、バーの位置が重要です。バーはストラップの端を固定する役割を果たしており、その位置とバックルのイヤー(突起部)の深さとの関係によって、ストラップがまっすぐ装着されるか、片側に引っ張られるかが決まります。バーがわずかに中心からずれていると、荷重がかかった際にストラップが斜めにずれ、ユーザーは手首に不均一な引っ張りを感じることになります。
バックルのイヤー部分のエッジ半径は、最も議論されず、しかし最も実感される要素です。鋭いエッジは、特に柔らかいレザー製のストラップに対して、長期間の使用で徐々に切り込みを入れていきます。十分な半径を設けることで接触面積が広がり、ストラップが損傷を受けずに滑らかに動くようになります。これは寸法ではなく仕上げのディテールであり、設計時に数値的な精度に集中していると、つい見落とされがちです。また、実際に数か月間使用した後にユーザーが最初に気づくポイントの一つでもあります。
量産になって初めて明らかになった互換性の問題
ある匿名の事例では、3種類のレザーフィニッシュと1種類のバックルデザインを用いたストラップコレクションが対象でした。このバックルは、すべてのフィニッシュに対応するよう設計されていました。初期試作品(ファーストアーティクル)は合格しました。すべてのサンプルでバックルはスムーズに閉じました。しかし、その後の量産ロットでは、あるフィニッシュではバックルの閉じが硬く、別のフィニッシュでは緩いという傾向が見られました。
検査したすべてのユニットにおいて、バックルの寸法は公差内でした。一方、ストラップ端部の厚みは、なめし工程の違いによりばらつきが生じていましたが、これはストラップサプライヤー自身の仕様範囲内でした。個々の部品はいずれも公差外ではありませんでした。しかし、それらを組み合わせた際には問題が発生しました。根本原因は、バックルの検証が単一のストラップサンプルに対してのみ行われ、実際のコレクションで使用される全厚み範囲をカバーしていなかったことにありました。
この対策は再設計ではありませんでした。互換性の検証方法を変更したものです。具体的には、まずストラップ端部の厚さ範囲を定義し、その範囲内でバックルを検査するという手法を採用しました。つまり、厚さ範囲の下限値、中央値、上限値の3点でバックルの適合性を確認します。このアプローチにより、個別の部品検査では見逃されがちな組み合わせ不具合を確実に検出できます。また、ストラップとバックルのサプライヤー間における公差に関する議論を具体化することも可能になります。なぜなら、両者がそれぞれ異なる公称値ではなく、同一の厚さ範囲を基準として作業できるためです。
バックルサイズの選択が調達に及ぼす影響
バックルのサイズ決定には、見落とされがちな調達上の側面があります。複数のストラップで同一のバックルを共用するコレクションでは、金型費用の削減や在庫管理の簡素化が可能です。一方、ストラップの厚さや素材に応じて複数のバックルバリエーションが必要となるコレクションでは、金型コストが増加し、発注数量も分割されることになります。
このトレードオフは現実のものであり、必ずしもバリエーション数を減らす方向で解決されるわけではありません。ほとんどのストラップに適合するが、すべてには対応できない単一のバックルを採用すると、返品や苦情という形で互換性に関する課題が残ります。一方、複数のバリエーションを用意すれば、初期コストは高くなりますが、こうした課題は軽減されます。どちらが優れているかは、対応するストラップの幅(サイズ・形状の範囲)や、製品シリーズ全体の統一された外観への依存度によって異なります。
サプライチェーン側の観点からも検討が必要です。こうした基準を熟知した部品の専門業者は、通常、単一のバックルで対応可能なケースと、第2のバリエーションを追加することでコスト回収が見込めるケースを的確にアドバイスできます。ただし、そのアドバイスは、バックルの図面だけでなく、対応するストラップの範囲、使用素材の組み合わせ、仕上げの要件といった要素を総合的に把握した上で初めて可能になります。
少量注文でも、品質基準は大量注文と同一です。検査計画およびAQL(許容品質限界)レベルはロットサイズに応じて変更されません。変化するのは単価のみで、これは金型のセットアップや検査計画といった固定費が、少ない数量に按分されるためです。このような価格の勾配は通常の現象であり、特に1つのコレクションで複数のバックル仕様が必要になる可能性がある場合には、早い段階からその点を考慮した計画立案が重要です。
バックルのサイズをストラップ幅、ストラップ端部の厚さ、および素材の挙動に合わせる必要があるプロジェクトでは、こうした相互作用を品質管理(QC)の中心に据えるサプライヤーと連携することで、開発後期における予期せぬ課題を減らすことができます。ブルリーヴァ社(正式名称:宝瑞華(東莞)精密科技有限公司)は、2万平方メートルを超える敷地面積を有する部品専門の生産施設を運営しており、多軸加工、CNCフライス加工、プレス成形、自動研磨、および入荷時・工程中・出荷前の寸法検査に対応しています。作業フローはプロジェクト単位で分離されており、CADファイルへのアクセス権限は担当業務に応じて制御されています。バックルとストラップの互換性仕様に関する検討を進めるチームは、ぜひご要件をお聞かせください。