
 EN
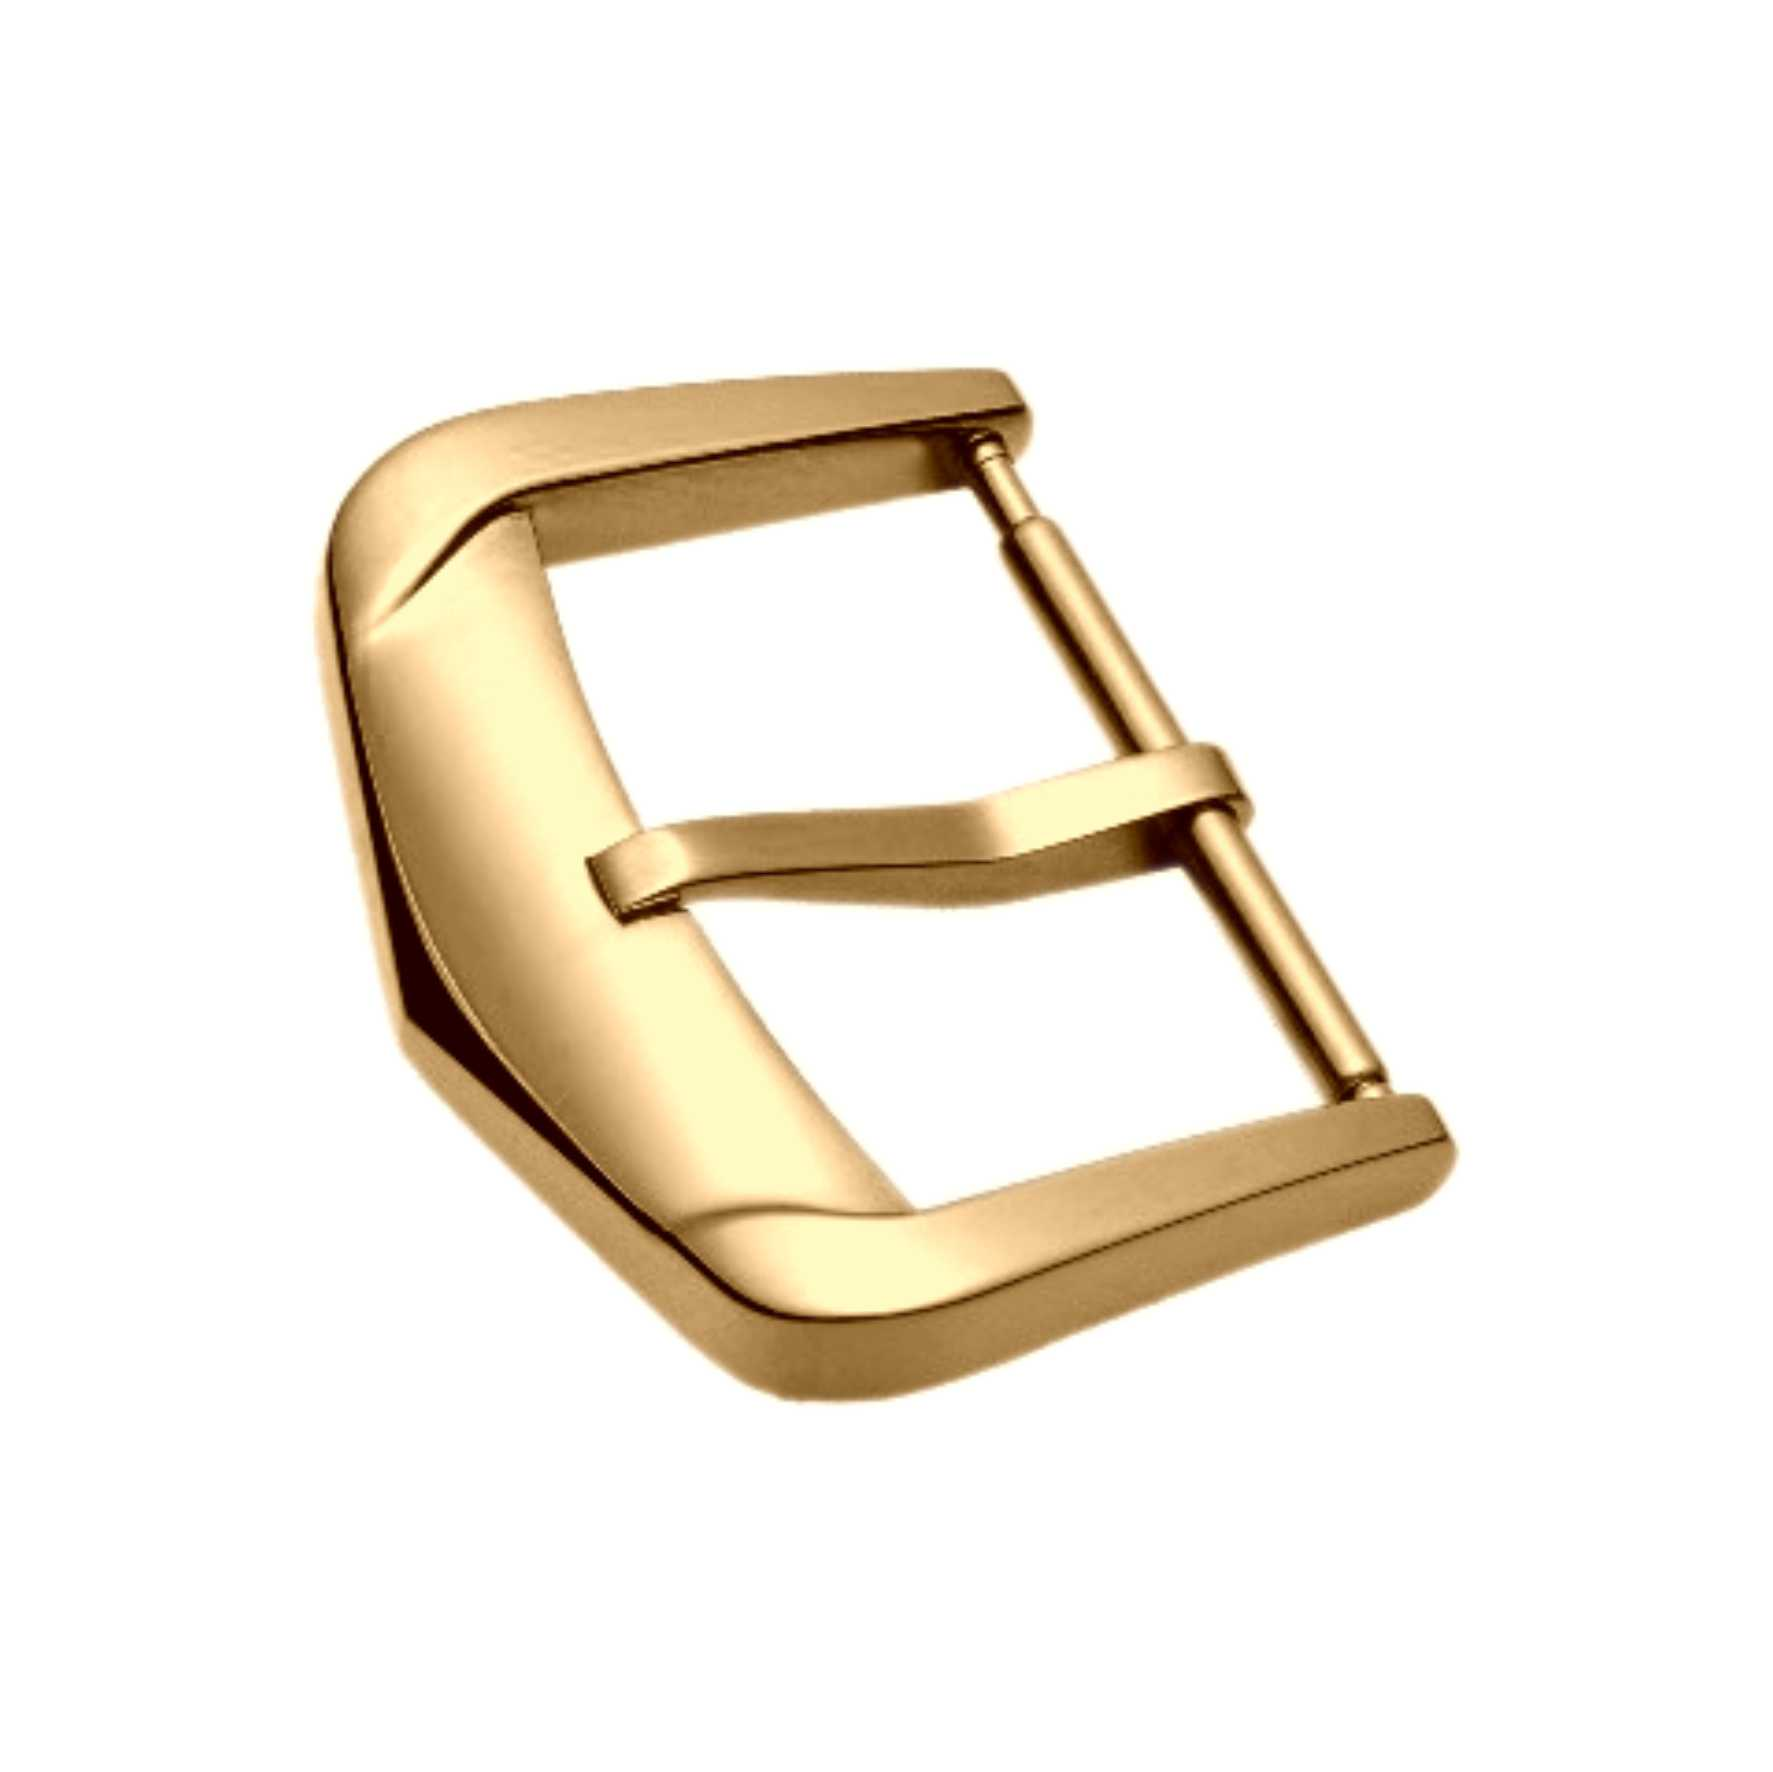
বাকলের আকার নিয়ে প্রশ্নটি যেন চূড়ান্ত হয়ে গেছে। স্ট্র্যাপের প্রস্থ নির্দিষ্ট, বাকলটি তার সাথে মিলতে হবে, এবং ড্রয়িংটিও সহজ। কিন্তু তারপর নমুনাগুলো আসে, বাকলটি একটি স্ট্র্যাপে ফিট করে কিন্তু অন্যটিতে করে না, এবং কথোপকথনটি একটি বিতর্কে পরিণত হয়—কার টলারেন্স ভুল।
মূল সমস্যাটি হলো যে বাকলের আকার কোনো একক মাত্রা নয়। এটি একটি ছোট্ট সেট যার মধ্যে কয়েকটি মাত্রা পরস্পরের সাথে যুক্ত: বাকলের কানদুটির মধ্যবর্তী অভ্যন্তরীণ ফাঁক, টাংয়ের প্রস্থ, বারের অবস্থান, এবং স্ট্র্যাপের শেষ প্রান্তের পুরুত্ব যা বাকলের মধ্য দিয়ে পাস করতে হবে। প্রতিটি মাত্রা আলাদাভাবে নিয়ন্ত্রণ করা সহজ। কিন্তু কোনো সংগ্রহের প্রতিটি স্ট্র্যাপের জন্য সবগুলো মাত্রাকে একসাথে কাজ করানোই হলো সামঞ্জস্য সংক্রান্ত সমস্যার শুরু।
ওইএম ওয়াচ প্রকল্পের জন্য, বাকলটি সাধারণত পরে নির্দিষ্ট করা হয়। স্ট্র্যাপটি প্রথমে ডিজাইন করা হয়, কারণ এটি দৃশ্যমান পরিচয় বহন করে, আর বাকলটি হার্ডওয়্যার বিশদ হিসেবে পরে যোগ করা হয়। এই ক্রমটি বাকলকে প্রতিক্রিয়াশীল অবস্থানে রাখে, যেখানে এটি স্ট্র্যাপের প্রান্তটি যা-ই হোক না কেন তা গ্রহণ করতে বাধ্য হয়। যখন কোনো সংগ্রহে স্ট্র্যাপের প্রান্তের পুরুত্ব ভিন্ন হয়, তখন সবচেয়ে মোটা স্ট্র্যাপের জন্য উপযুক্ত বাকলটি সবচেয়ে পাতলা স্ট্র্যাপের উপর দুলতে পারে। সেই ক্ষেত্রে, সামঞ্জস্য বাকলের ত্রুটি নয়; এটি একটি ক্রম নির্ধারণের সিদ্ধান্ত।
অভ্যন্তরীণ প্রস্থ, স্ট্র্যাপের প্রস্থ এবং ফিট নির্ধারণকারী ফাঁক
সবচেয়ে পরিচিত মাত্রা হলো বাকলের কান দুটির মধ্যবর্তী অভ্যন্তরীণ প্রস্থ এবং এর মধ্যে স্থাপন করার জন্য প্রয়োজনীয় স্ট্র্যাপের প্রস্থ। সহজ ব্যাখ্যা হলো যে এই দুটি সংখ্যা মিলে যাওয়া উচিত। ব্যবহারে, ছোট্ট একটি ফাঁক জানা-সারায় তৈরি করা হয়, কারণ শূন্য ফাঁকে ফিট হওয়া স্ট্র্যাপটি নমন করলে আটকে যাবে।
অত্যধিক ফাঁক থাকলে বাকলটি কেন্দ্র থেকে সরে যায়, স্ট্র্যাপের প্রান্ত কানের সঙ্গে ঘষাঘষি করে এবং সমগ্র অ্যাসেম্বলিটি ঢিলে মনে হয়। অপরদিকে, ফাঁক খুব কম হলে স্ট্র্যাপটিকে জোর করে ঢোকাতে হয়, যা সেলাই এবং চামড়ার প্রান্তের উপর চাপ সৃষ্টি করে। এই ফাঁকের পরিসর অধিকাংশ মানুষের ধারণা অপেক্ষা সংকীর্ণ, এবং এটি স্ট্র্যাপের উপাদান অনুযায়ী পরিবর্তিত হয়।
চামড়ার স্ট্র্যাপ ভার বহন করার সময় সামান্য সংকুচিত হয়। রাবার বা সিলিকনের স্ট্র্যাপ সংকুচিত হয় না। আবার, ধাতব ব্রেসলেটের শেষ লিঙ্কটি আলাদা আচরণ করে, কারণ এটি সম্পূর্ণরূপে সংকুচিত হয় না এবং এর প্রান্তের সমাপ্তি বাকলের কানের সঙ্গে স্পর্শ না করে পরিষ্কারভাবে অতিক্রম করতে হয়। একটি একক বাকলের অভ্যন্তরীণ প্রস্থ তিনটি স্ট্র্যাপ উপাদানের সমানভাবে সেবা দিতে পারে না। তাই বিভিন্ন স্ট্র্যাপ উপাদান মিশ্রিত সংগ্রহগুলিতে প্রায়শই একাধিক বাকল ভ্যারিয়েন্ট প্রয়োজন হয়, যদিও দৃশ্যমান ডিজাইন অপরিবর্তিত থাকে।
| ফিট ফ্যাক্টর | সাধারণত পর্যবেক্ষণ করার পরিসর | ভুল করলে কী সমস্যা হয় |
|---|---|---|
| অভ্যন্তরীণ প্রস্থ বনাম স্ট্র্যাপের প্রস্থ | কঠিন ফিটের ব্যান্ড | নমনীয়তার সময় বাঁধা বা পাশাপাশি দোলন |
| স্ট্র্যাপের শেষ অংশের পুরুত্ব | জিহ্বার ফাঁক অতিক্রম করতে হবে | বাকল বন্ধ হবে না, অথবা ঢিলেঢালে বন্ধ হবে |
| জিহ্বার প্রস্থ বনাম স্ট্র্যাপ ছিদ্র | ছিদ্রের ব্যাসের থেকে সামান্য কম | ছিদ্রের প্রসারণ অথবা জিহ্বার আটকানো |
| বারের অবস্থান | কানের গভীরতার সাপেক্ষে কেন্দ্রীভূত | লোডের অধীনে স্ট্র্যাপ তির্যকভাবে বসে |
| কানের প্রান্তের ব্যাসার্ধ | ছোট ব্যাসার্ধ, সুসঙ্গত | সময়ের সাথে সাথে প্রান্ত স্ট্র্যাপকে কেটে ফেলে |
স্ট্র্যাপ শেষের পুরুত্ব এবং দেরিতে ব্যর্থ হওয়া ক্লোজার
স্ট্র্যাপ শেষের পুরুত্ব হলো সেই মাত্রা যা সবচেয়ে বেশি দেরিতে সমস্যা সৃষ্টি করে, কারণ এটি বাকল অনুমোদনের পরে পরিবর্তিত হওয়ার সম্ভাবনা সবচেয়ে বেশি। চামড়ার ট্যানিং পদ্ধতি এবং ব্যাচ অনুযায়ী এর পুরুত্ব ভিন্ন হয়। প্রথম নমুনায় যে স্ট্র্যাপ শেষের পুরুত্ব একটি নির্দিষ্ট মান ছিল, পরবর্তী উৎপাদন চক্রে তা স্পষ্টভাবে বেশি পুরু হয়ে আসতে পারে, ফলে আগে সহজে বন্ধ হওয়া বাকলটি হঠাৎ করে বন্ধ হতে বাধা দেবে।
এই যান্ত্রিক প্রক্রিয়াটি জ্যামিতিক। স্ট্র্যাপ শেষটি দণ্ডের চারপাশে বাঁকতে হবে এবং জিহ্বার নীচ দিয়ে পাস করতে হবে। যদি ভাঁজের স্থানে সম্মিলিত পুরুত্ব উপলব্ধ ফাঁকের চেয়ে বেশি হয়, তবে ক্লোজারটি কঠিন হয়ে যায়। আবার যদি তা ফাঁকের চেয়ে অনেক কম হয়, তবে জিহ্বা স্ট্র্যাপকে দৃঢ়ভাবে চাপ দেবে না এবং বাকলটি ঢিলে মনে হবে। ব্যবহারযোগ্য পরিসর প্রায়শই মাত্র কয়েক মিলিমিটারের একটি ভগ্নাংশ হয়ে থাকে, এবং এটি নির্ভর করে স্ট্র্যাপ শেষটি কীভাবে স্কাইভ করা হয়েছে বা ভাঁজ করা হয়েছে তার উপর।
এখানে স্ট্র্যাপটি চূড়ান্ত করার আগে বাকলটি নির্দিষ্ট করা ঝুঁকি তৈরি করে। একটি নমুনা স্ট্র্যাপ পুরুত্বের উপর ভিত্তি করে ডিজাইন করা বাকল বিভিন্ন উপাদান ও ফিনিশ বিশিষ্ট স্ট্র্যাপের সংগ্রহে ভিন্ন আচরণ করবে। ব্যবহারিক সমাধান হলো একটি স্ট্র্যাপ প্রান্তের পুরুত্বের পরিসীমা নির্ধারণ করা—একটি একক সংখ্যা নয়—এবং বাকলটি ঐ পরিসীমার মধ্যে পরীক্ষা করা, একটি নমুনার বিরুদ্ধে নয়।
জিহ্বা, বার এবং সেই ছোট অংশগুলি যা আরামদায়কতা নির্ধারণ করে
জিহ্বা একটি ছোট অংশ, কিন্তু বাকলের অনুভূতির উপর এর প্রভাব অত্যন্ত বড়। এর প্রস্থ স্ট্র্যাপ গর্তের ব্যাসের থেকে সামান্য কম হতে হবে। খুব বেশি প্রস্থের ক্ষেত্রে জিহ্বা আটকে যায়, বিশেষ করে ঘন চামড়ায়। আর খুব কম প্রস্থের ক্ষেত্রে স্ট্র্যাপ গর্তটি সময়ের সাথে সাথে প্রসারিত হয় এবং ফিট ঢিলে হয়ে যায়। মাস ধরে ব্যবহারের পর গর্তটি যদি ডিম্বাকার হয়ে যায়, তবে সাধারণত তা জিহ্বার প্রস্থের সমস্যা, যা পরে প্রকাশ পায়।
বারের অবস্থান একই কারণে গুরুত্বপূর্ণ। বারটি স্ট্র্যাপের প্রান্তকে আঁকড়ে ধরে, এবং বাকলের কানের গভীরতার সাপেক্ষে এর অবস্থান নির্ধারণ করে যে স্ট্র্যাপটি সোজা বসবে নাকি একদিকে টান দেবে। কেন্দ্র থেকে সামান্য বিচ্যুত হওয়া বার লোডের অধীনে স্ট্র্যাপকে বাঁকা করে দেবে, এবং ব্যবহারকারী এটিকে কবজিতে অসম টান হিসেবে অনুভব করবেন।
বাকলের কানের প্রান্তের বক্রতা সবচেয়ে কম আলোচিত কিন্তু সবচেয়ে বেশি অনুভূত। একটি ধারালো কানের প্রান্ত সময়ের সাথে সাথে স্ট্র্যাপকে কেটে ফেলে, বিশেষ করে নরম চামড়ায়। একটি পর্যাপ্ত বক্রতা স্পর্শ বিস্তৃত করে এবং স্ট্র্যাপকে ক্ষতি ছাড়াই সরাতে দেয়। এটি একটি সমাপ্তি-সংক্রান্ত বিবরণ, মাত্রাগত নয়, এবং যখন মনোযোগ সংখ্যাগুলির উপর কেন্দ্রিত হয় তখন এটি সহজেই এড়িয়ে যাওয়া যায়। এটি আরও একটি বিষয় যা মাস ধরে ব্যবহারের পর ব্যবহারকারী প্রথমে লক্ষ্য করেন।
একটি সামঞ্জস্যতা কেস যা শুধুমাত্র ব্যাচে দেখা দিয়েছিল
একটি অজ্ঞাতনাম কেসে তিনটি চামড়ার ফিনিশ এবং সমস্ত ফিনিশের জন্য একটি একক বাকল ডিজাইন সহ একটি স্ট্র্যাপ কালেকশন জড়িত ছিল। প্রথম নমুনা পাস করেছিল। প্রতিটি নমুনায় বাকলটি সাফভাবে বন্ধ হয়েছিল। পরবর্তী উৎপাদন চক্রে একটি ফিনিশে কঠিন বন্ধ হওয়া এবং অন্য একটি ফিনিশে ঢিলে বন্ধ হওয়ার প্যাটার্ন দেখা গিয়েছিল।
পরীক্ষা করা প্রতিটি ইউনিটে বাকলের মাত্রা টলারেন্সের মধ্যে ছিল। স্ট্র্যাপের প্রান্তের পুরুত্ব বিভিন্ন ট্যানিং-এর মধ্যে পরিবর্তিত হয়েছিল, যা স্ট্র্যাপ সরবরাহকারীর নিজস্ব স্পেসিফিকেশনের মধ্যেই ছিল। কোনো অংশই টলারেন্স থেকে বাইরে ছিল না। কিন্তু সংমিশ্রণটি ছিল। মূল কারণ ছিল যে, বাকলটি কালেকশনে ব্যবহৃত হবে এমন পূর্ণ পুরুত্ব পরিসরের বনাম নয়, বরং একটি একক স্ট্র্যাপ নমুনার বনাম যাচাই করা হয়েছিল।
সমাধানটি নতুন করে ডিজাইন করা হয়নি। এটি ছিল সামঞ্জস্যপূর্ণতা যাচাইয়ের পদ্ধতির পরিবর্তন: প্রথমে স্ট্র্যাপের প্রান্তের পুরুত্বের পরিসর নির্ধারণ করা, তারপর সেই পরিসরের মধ্যে—নিম্ন প্রান্ত, মধ্যবিন্দু এবং উচ্চ প্রান্ত—বাকলটি পরীক্ষা করা। এই পদ্ধতি এমন সংমিশ্রণ-ভিত্তিক ব্যর্থতা ধরা দেয় যা পৃথক অংশের পরীক্ষায় ধরা পড়ে না। এছাড়া, এটি স্ট্র্যাপ ও বাকল সরবরাহকারীদের মধ্যে সহনশীলতা নিয়ে আলোচনাকে স্পষ্ট করে তোলে, কারণ উভয় পক্ষই আলাদা নমুনা মানের বদলে একই পরিসরের উপর কাজ করে।
কেন বাকলের আকার নির্বাচন সরবরাহ প্রক্রিয়ায় প্রভাব ফেলে
বাকলের আকার নির্ধারণের সাথে সরবরাহ সংক্রান্ত একটি দিক রয়েছে যা সহজেই উপেক্ষা করা হয়। একটি সংগ্রহে অনেকগুলো স্ট্র্যাপের জন্য একটি একক বাকল ব্যবহার করলে টুলিং খরচ কমে এবং ইনভেন্টরি পরিচালনা সহজ হয়। অন্যদিকে, যদি স্ট্র্যাপের পুরুত্ব ও উপাদানের সাথে মেল রাখতে একাধিক বাকল ভেরিয়েন্ট প্রয়োজন হয়, তবে টুলিং খরচ বাড়ে এবং অর্ডারটি বিভক্ত হয়।
বাস্তব বাণিজ্যিক সমঝোতা রয়েছে, এবং এটি সর্বদা কম ভ্যারিয়েন্টের পক্ষে সমাধান হয় না। অধিকাংশ স্ট্র্যাপের সাথে মানানসই হয় এমন একটি বাকল যা সকল স্ট্র্যাপের সাথে মানানসই হয় না, তা ফেরত ও অভিযোগ হিসেবে প্রকাশ পাওয়া সামঞ্জস্যহীনতার সৃষ্টি করে। একাধিক ভ্যারিয়েন্ট প্রাথমিকভাবে বেশি খরচ সৃষ্টি করে কিন্তু ঐ সৃষ্ট সামঞ্জস্যহীনতা কমায়। কোনটি ভালো হবে তা নির্ভর করে স্ট্র্যাপের পরিসরের উপর এবং সংগ্রহটি কতটা একটি সুসঙ্গত চেহারার উপর নির্ভরশীল।
সরবরাহ-পক্ষের দিক থেকেও একটি বিবেচনা রয়েছে। এই মানদণ্ডগুলি মেনে চলা একজন উপাদান বিশেষজ্ঞ সাধারণত একটি একক বাকল কখন বাস্তবসম্মত এবং কখন দ্বিতীয় ভ্যারিয়েন্ট নিজেকে প্রতিফলিত করে, সে বিষয়ে পরামর্শ দিতে পারেন। এই পরামর্শ শুধুমাত্র বাকলের আঁকা নয়, বরং স্ট্র্যাপের পরিসর, উপাদানের মিশ্রণ এবং ফিনিশ প্রয়োজনীয়তা সম্পর্কে জ্ঞানের উপর নির্ভর করে।
ছোট পরিমাণের অর্ডারগুলিও বড় অর্ডারগুলির মতোই একই মানের মানদণ্ড মেনে চলে। নমুনা পরীক্ষার পরিকল্পনা এবং গ্রহণযোগ্য গুণগত সীমা (একিউএল) এর মাত্রা ব্যাচের আকারের সাথে পরিবর্তিত হয় না। যা পরিবর্তিত হয়, তা হলো একক দাম, কারণ টুলিং সেটআপ এবং পরীক্ষার পরিকল্পনা হলো স্থির খরচ, যা কম সংখ্যক পণ্যের উপর বিস্তৃত হয়। এই দাম হ্রাসের প্রবণতা স্বাভাবিক, এবং যখন কোনো সংগ্রহে একাধিক বাকল ভ্যারিয়েন্টের প্রয়োজন হতে পারে, তখন তা আগে থেকে পরিকল্পনা করা মূল্যবান।
যেসব প্রকল্পে বাকলের আকার স্ট্র্যাপের প্রস্থ, স্ট্র্যাপের প্রান্তের পুরুত্ব এবং সমগ্র সংগ্রহের জন্য উপাদানের আচরণের সঙ্গে মিলে যাওয়া আবশ্যিক, সেসব ক্ষেত্রে যে সরবরাহকারী এই সমস্ত পারস্পরিক ক্রিয়াকে কেন্দ্র করে তার মান নিয়ন্ত্রণ (কিউসি) পদ্ধতি গড়ে তোলে, তার সঙ্গে কাজ করলে পরবর্তী সময়ে অপ্রত্যাশিত সমস্যা কমে যায়। বুরিভা—যা বাওরুইহুয়া (ডংগুয়ান) প্রিসিশন টেকনোলজি কোং, লিমিটেড-এর সংক্ষিপ্ত রূপ—একটি উপাদান-কেন্দ্রিক সুবিধা পরিচালনা করে, যার মোট আয়তন ২০,০০০ বর্গমিটারের বেশি; এখানে বহু-অক্ষ মেশিনিং, সিএনসি মিলিং, স্ট্যাম্পিং, স্বয়ংক্রিয় পলিশিং এবং আগত, প্রক্রিয়াধীন ও প্রস্তুত পণ্যের মাত্রিক পরীক্ষা-নিরীক্ষা সম্পন্ন হয়। প্রতিটি প্রকল্পের জন্য কাজের প্রবাহ আলাদা রাখা হয় এবং সিএডি ফাইলে প্রবেশাধিকার চাকরির ভূমিকা অনুযায়ী নিয়ন্ত্রিত হয়। বাকল ও স্ট্র্যাপের সামঞ্জস্যতা সংক্রান্ত বিশেষীকরণে কাজ করা দলগুলি তাদের প্রয়োজনীয়তা নিয়ে আলোচনা করতে স্বাগত।