
 EN
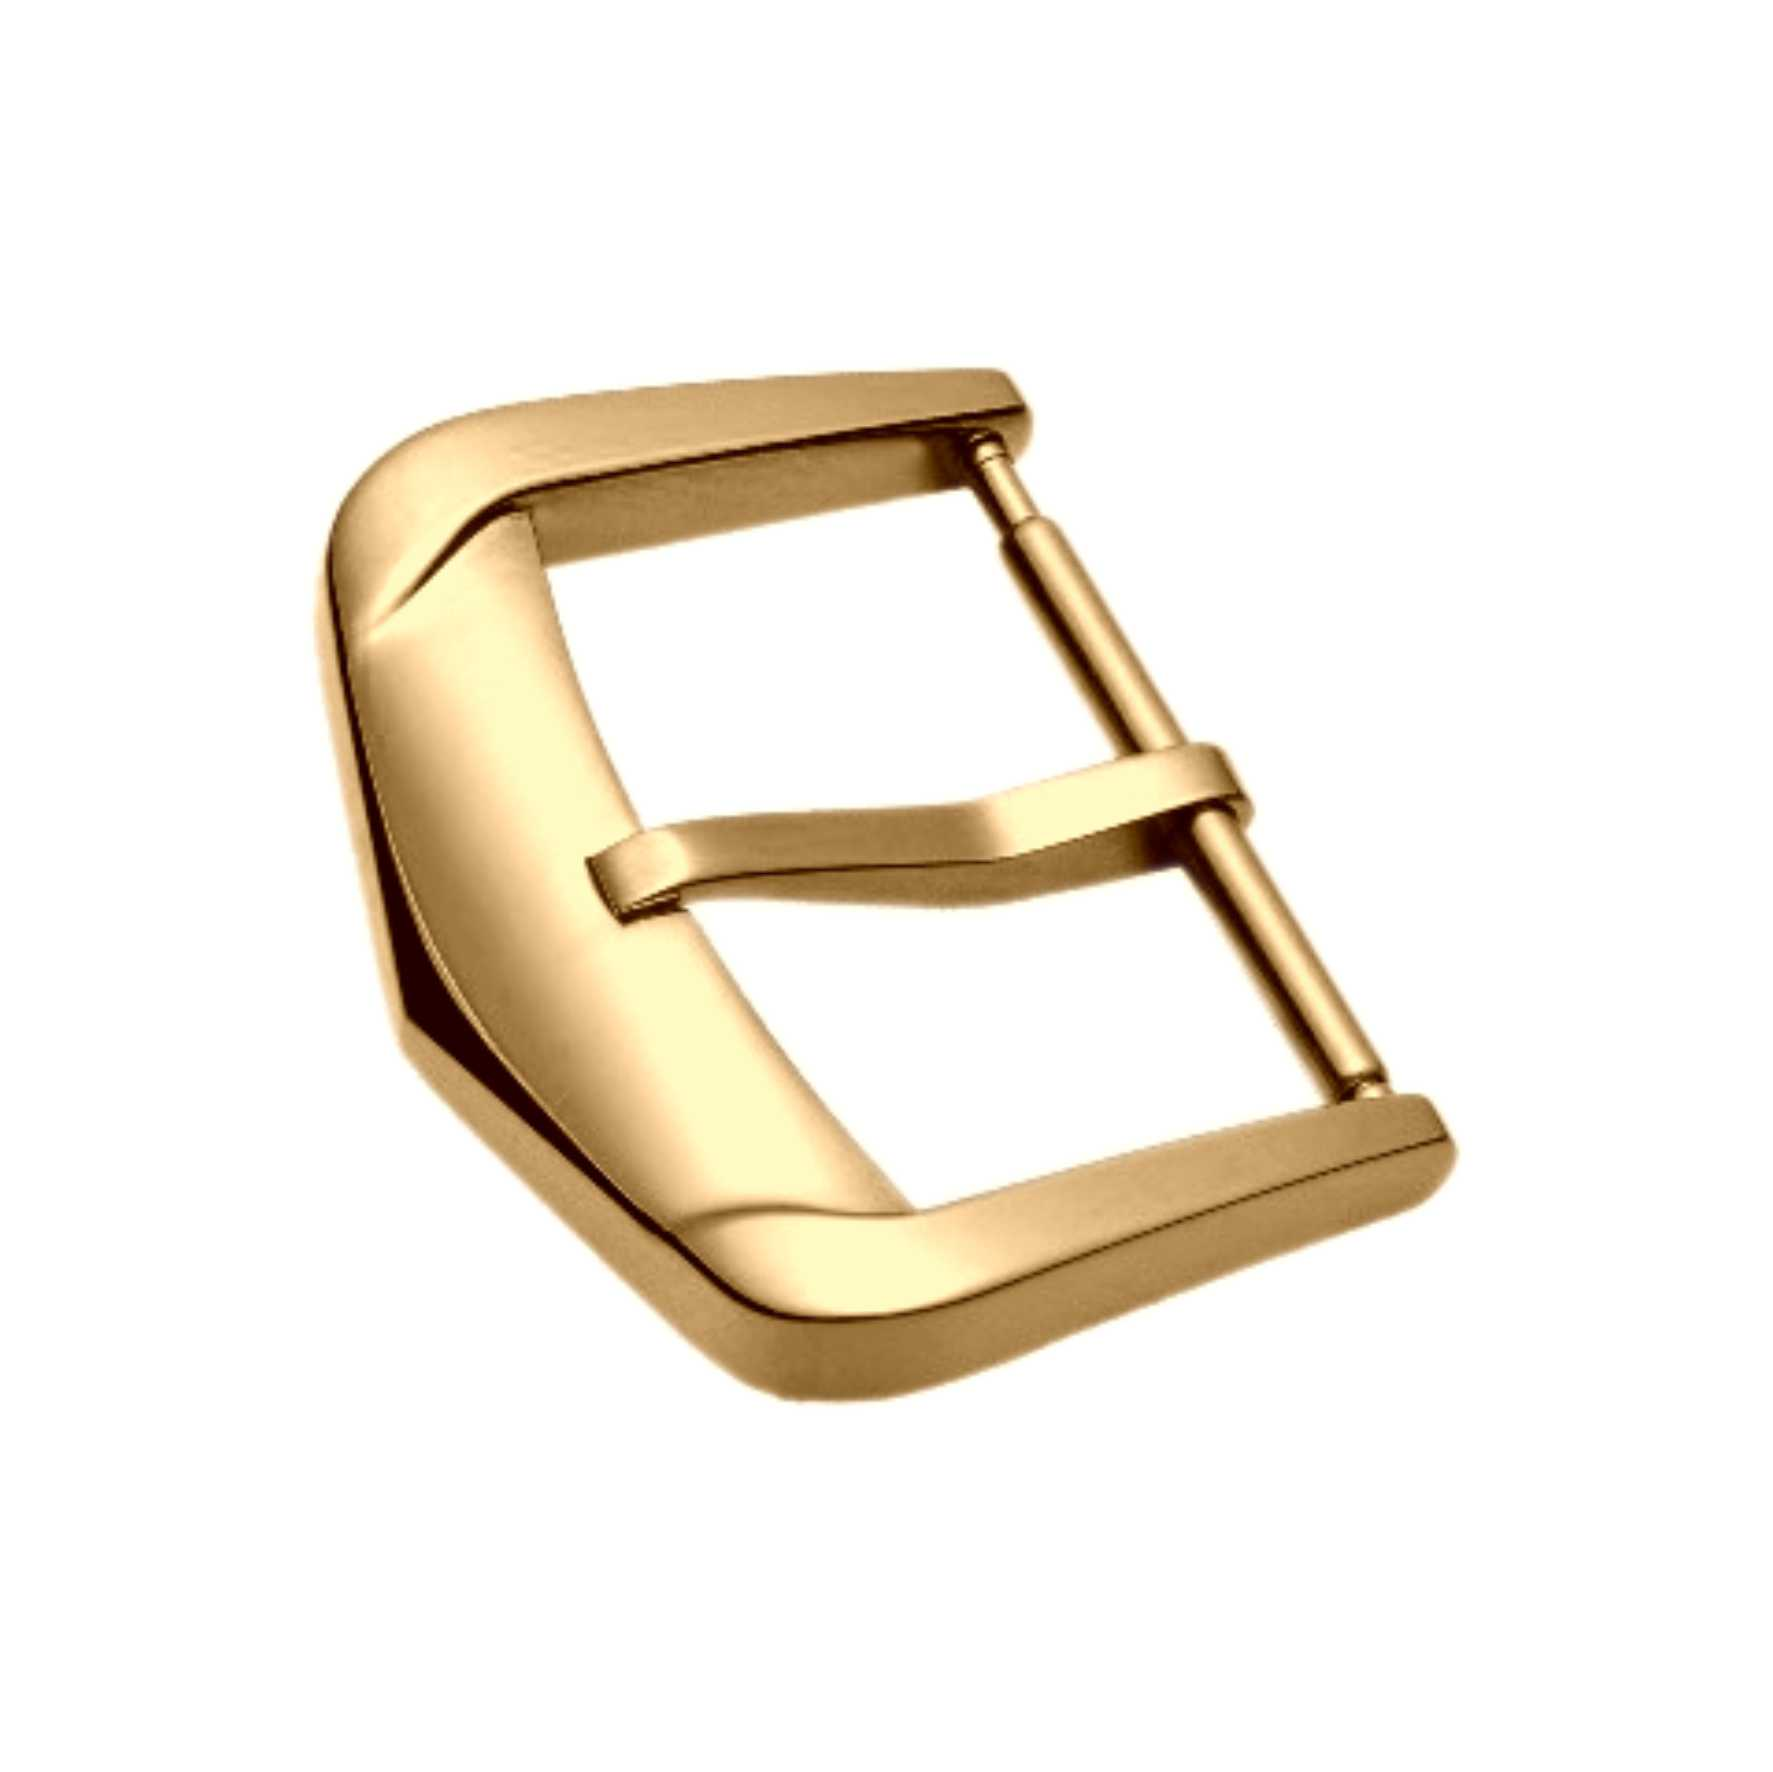
De gespmaat lijkt een afgeronde kwestie. De bandbreedte is vastgesteld, de gesp moet daarop aansluiten en de technische tekening is eenvoudig. Dan komen de monsters binnen: de gesp past op de ene band, maar niet op de andere, en het gesprek verandert in een discussie over wiens toleranties onjuist zijn.
De kernproblematiek is dat de gespmaat niet één enkele afmeting is. Het betreft een kleine reeks onderling samenhangende afmetingen: de binnengap tussen de gesporen, de breedte van de tong, de positie van de dwarsstang en de dikte van het banduiteinde dat erdoorheen moet passeren. Elk van deze afmetingen is eenvoudig te beheersen als afzonderlijk element. Maar ervoor zorgen dat ze allemaal samenwerken – over elke band in een collectie heen – is waar compatibiliteitsproblemen ontstaan.
Bij OEM-horlogeprojecten wordt de gesp meestal pas laat gespecificeerd. Het horlogebandje wordt eerst ontworpen, omdat het de visuele identiteit draagt, en de gesp volgt als een hardware-detail. Deze volgorde plaatst de gesp in een reactieve positie, waarbij deze moet aansluiten op wat het uiteinde van het bandje is geworden. Wanneer de dikte van het banduiteinde varieert binnen een collectie, kan de gesp die geschikt is voor het dikste bandje rammelen op het dunste bandje. Compatibiliteit is in dat geval geen gebrek aan de gesp, maar een gevolg van de keuze voor deze volgorde.
Binnenbreedte, bandbreedte en de spleet die de pasvorm bepaalt
De meest bekende afmeting is de binnenbreedte tussen de oren van de gesp en de bandbreedte die daarbinnen moet passen. De oppervlakkige interpretatie is dat deze twee waarden identiek moeten zijn. In de praktijk wordt echter bewust een kleine speelruimte ingebouwd, want een bandje dat precies zonder speelruimte past, blijft vastzitten wanneer het buigt.
Te veel speling en de gesp schuift uit het midden, de rand van het bandje wrijft tegen het oor en de gehele constructie voelt los. Te weinig speling en het bandje moet met kracht worden ingevoerd, wat spanning veroorzaakt op de stiksels en de leren rand. Het bereik is smaller dan de meeste mensen verwachten en verschuift afhankelijk van het bandmateriaal.
Een leren band comprimeert licht onder belasting. Een rubberen of siliconen band niet. Een metalen armband met eindlink gedraagt zich weer anders, omdat deze helemaal niet comprimeert en de afwerking van de rand moet passeren door de ooropening van de gesp zonder contact. Een enkele binnenbreedte van de gesp kan niet alle drie optimaal bedienen. Daarom vereisen collecties met gemengde bandmaterialen vaak meer dan één variant van de gesp, zelfs als het visuele ontwerp gelijk blijft.
| Pasvormfactor | Typisch bereik om in de gaten te houden | Wat er misgaat bij foutieve keuze |
|---|---|---|
| Binnenbreedte versus bandbreedte | Band met strakke pasvorm | Klemming bij buiging of zijwaartse speelruimte |
| Dikte van het uiteinde van het bandje | Moet de opening bij de tong vrijlaten | De gesp sluit niet of sluit los |
| Tongbreedte versus riemgat | Iets kleiner dan de gatdiameter | Gatrekkings- of tongverstijvingsverschijnsel |
| Balkpositie | Gecentreerd ten opzichte van de oordepth | Riem zit scheef onder belasting |
| Oorrandstraal | Kleine straal, consistent | Rand snijdt na verloop van tijd in de riem |
Dikte van het riemeind en de sluiting die laat faalt
De dikte van het riemeind is de afmeting die de meeste problemen in een laat stadium veroorzaakt, omdat deze het meest kans maakt om te veranderen nadat de gesp is goedgekeurd. Leer verschilt per looimethode en per partij. Een riemeind dat bij de eerste steekproef één bepaalde dikte had, kan bij een latere productierun merkbaar dikker zijn, waardoor de gesp die eerder soepel sloot plotseling weerstand biedt.
Het mechanisme is geometrisch. Het riemeind moet zich om de stang buigen en onder de tong doorlopen. Als de gecombineerde dikte op de vouwplaats de beschikbare opening overschrijdt, wordt de sluiting stijf. Als de dikte ver onder de opening ligt, drukt de tong het riem niet stevig genoeg vast en voelt de gesp los aan. Het bruikbare bereik is vaak slechts een fractie van een millimeter en hangt af van hoe het riemeind is afgewerkt (bijvoorbeeld geslepen of gevouwen).
Dit is waar het specificeren van de gesp vóór de definitieve vaststelling van het riempje risico’s met zich meebrengt. Een gesp die is ontworpen voor een nominale riempjedikte gedraagt zich anders binnen een collectie waarbij materiaal en afwerking variëren. De praktische oplossing is om een diktebereik voor het uiteinde van het riempje te definiëren, niet één enkel getal, en de gesp te testen over dat hele bereik in plaats van aan de hand van één enkel monster.
De tong, de stang en de kleine onderdelen die het draagcomfort bepalen
De tong is een klein onderdeel met een buitensporig grote invloed op het gevoel van de gesp. De breedte moet iets kleiner zijn dan de diameter van het gat in het riempje. Te breed, en de tong blijft haken, vooral bij dikker leer. Te smal, en het gat in het riempje rek uit na verloop van tijd, waardoor de pasvorm losser wordt. Een ovaalvormig geworden gat na maanden gebruik is meestal een probleem met de breedte van de tong dat pas laat tot stand kwam.
De positie van de stang is om een soortgelijke reden belangrijk. De stang verankert het uiteinde van de band, en haar positie ten opzichte van de diepte van de gespschouder bepaalt of de band recht ligt of naar één kant trekt. Een stang die licht uit het midden is geplaatst, zorgt ervoor dat de band onder belasting scheef komt te liggen, en de gebruiker voelt dit als een ongelijkmatige trekkracht op de pols.
De afrondingsstraal aan de gespschouders is het minst besproken maar het meest gevoelde detail. Een scherpe schouderkant snijdt na verloop van tijd in de band, vooral bij zacht leer. Een ruime afrondingsstraal verspreidt het contactoppervlak en laat de band bewegen zonder schade toe te brengen. Dit is een afwerkingsdetail, geen dimensioneel detail, en het is gemakkelijk om over te slaan wanneer de focus ligt op de maten. Het is ook één van de eerste dingen die een gebruiker na maanden gebruik opmerkt.
Een compatibiliteitsgeval dat pas in de batch naar voren kwam
Eén geanonimiseerd geval betrof een riemcollectie met drie lederen afwerkingen en één gespontwerp, bedoeld om alle drie te bedienen. De eerste exemplaren slaagden. De gesp sloot netjes op elk monster. Een latere productierun toonde een patroon van stijve sluitingen bij één afwerking en losse sluitingen bij een andere.
De afmetingen van de gesp lagen binnen de tolerantie bij elk gecontroleerd exemplaar. De dikte van het riemeind was veranderd tussen verschillende looiwijzen, wat binnen de eigen specificatie van de riemleverancier viel. Geen van beide onderdelen lag buiten de tolerantie. De combinatie wel. De oorzaak was dat de gesp was gevalideerd tegen één enkel riemmonster in plaats van tegen het volledige bereik van riemdiktes dat de collectie daadwerkelijk zou gebruiken.
De oplossing was geen herontwerp. Het was een wijziging in de manier waarop compatibiliteit werd gevalideerd: definieer eerst het diktebereik van het riemuiteinde, en controleer vervolgens de gesp over dat bereik – bij de ondergrens, in het midden en bij de bovengrens. Deze aanpak detecteert combinatiefouten die individuele onderdeelinspecties niet kunnen opsporen. Daarnaast maakt het de tolerantiebespreking tussen leveranciers van riemen en gespen concreet, omdat beide partijen werken met hetzelfde bereik in plaats van met afzonderlijke nominale waarden.
Waarom keuzes voor gespgrootte doorwerken in de inkoop
Beslissingen over gespgrootte hebben een inkoopdimensie die gemakkelijk over het hoofd wordt gezien. Een collectie die één enkele gesp gebruikt voor veel riemen bespaart op gereedschap en vereenvoudigt de voorraadbeheersing. Een collectie die meerdere gespvarianten nodig heeft om te passen bij verschillende riemdiktes en -materialen, vergt meer gereedschap en verdeelt de bestelling.
De afweging is reëel en wordt niet altijd ten gunste van minder varianten opgelost. Een enkele gesp die past bij de meeste banden, maar niet bij alle, veroorzaakt een compatibiliteitsprobleem dat zich uit in retouren en klachten. Meerdere varianten kosten meer aanvankelijk, maar verminderen dat probleem. Welke optie beter is, hangt af van de breedte van het bandenspectrum en van hoe sterk de collectie afhankelijk is van een consistente uitstraling.
Er is ook een overweging vanuit het aanbodperspectief. Een componentenspecialist die deze normen naleeft, kan doorgaans adviseren waar een enkele gesp realistisch is en waar een tweede variant zichzelf terugverdient. Dat advies is gebaseerd op kennis van het bandenspectrum, de materiaalsamenstelling en de afwerkingseisen, en niet alleen op de tekening van de gesp.
Kleine bestellingen voldoen aan dezelfde kwaliteitsnormen als grote bestellingen. Het inspectieplan en de AQL-niveaus wijzigen niet met de partijgrootte. Wat wel verandert, is de stukprijs, omdat de gereedschapsopzet en het inspectieplan vaste kosten zijn die worden verdeeld over minder stuks. Deze prijsgradiënt is normaal en het is verstandig om hier vroegtijdig rekening mee te houden wanneer een collectie mogelijk meer dan één gespvariant nodig heeft.
Voor projecten waarbij de gespmaat moet overeenkomen met de riembreedte, de dikte van het riemeind en het materiaalgedrag binnen een volledige collectie, vermindert samenwerken met een leverancier wiens kwaliteitscontrole is gebaseerd op deze onderlinge interacties de kans op laatse verrassingen. Burriva, een afkorting van Baoruihua (Dongguan) Precision Technology Co., Ltd., beschikt over een componentgerichte productiefaciliteit van meer dan 20.000 vierkante meter, waar meervoudige bewerkingsprocessen plaatsvinden: meervoudig-assige bewerking, CNC-freesbewerking, stansen, geautomatiseerd polijsten en dimensionele inspectie in alle fasen – bij ontvangst, tijdens de productie en bij aflevering. Werkstromen zijn per project gescheiden en toegang tot CAD-bestanden wordt beheerd op basis van functie. Teams die werken aan specificaties voor compatibiliteit tussen gespen en riemen zijn van harte welkom om hun eisen te bespreken.
Inhoudsopgave
- Binnenbreedte, bandbreedte en de spleet die de pasvorm bepaalt
- Dikte van het riemeind en de sluiting die laat faalt
- De tong, de stang en de kleine onderdelen die het draagcomfort bepalen
- Een compatibiliteitsgeval dat pas in de batch naar voren kwam
- Waarom keuzes voor gespgrootte doorwerken in de inkoop