
 EN
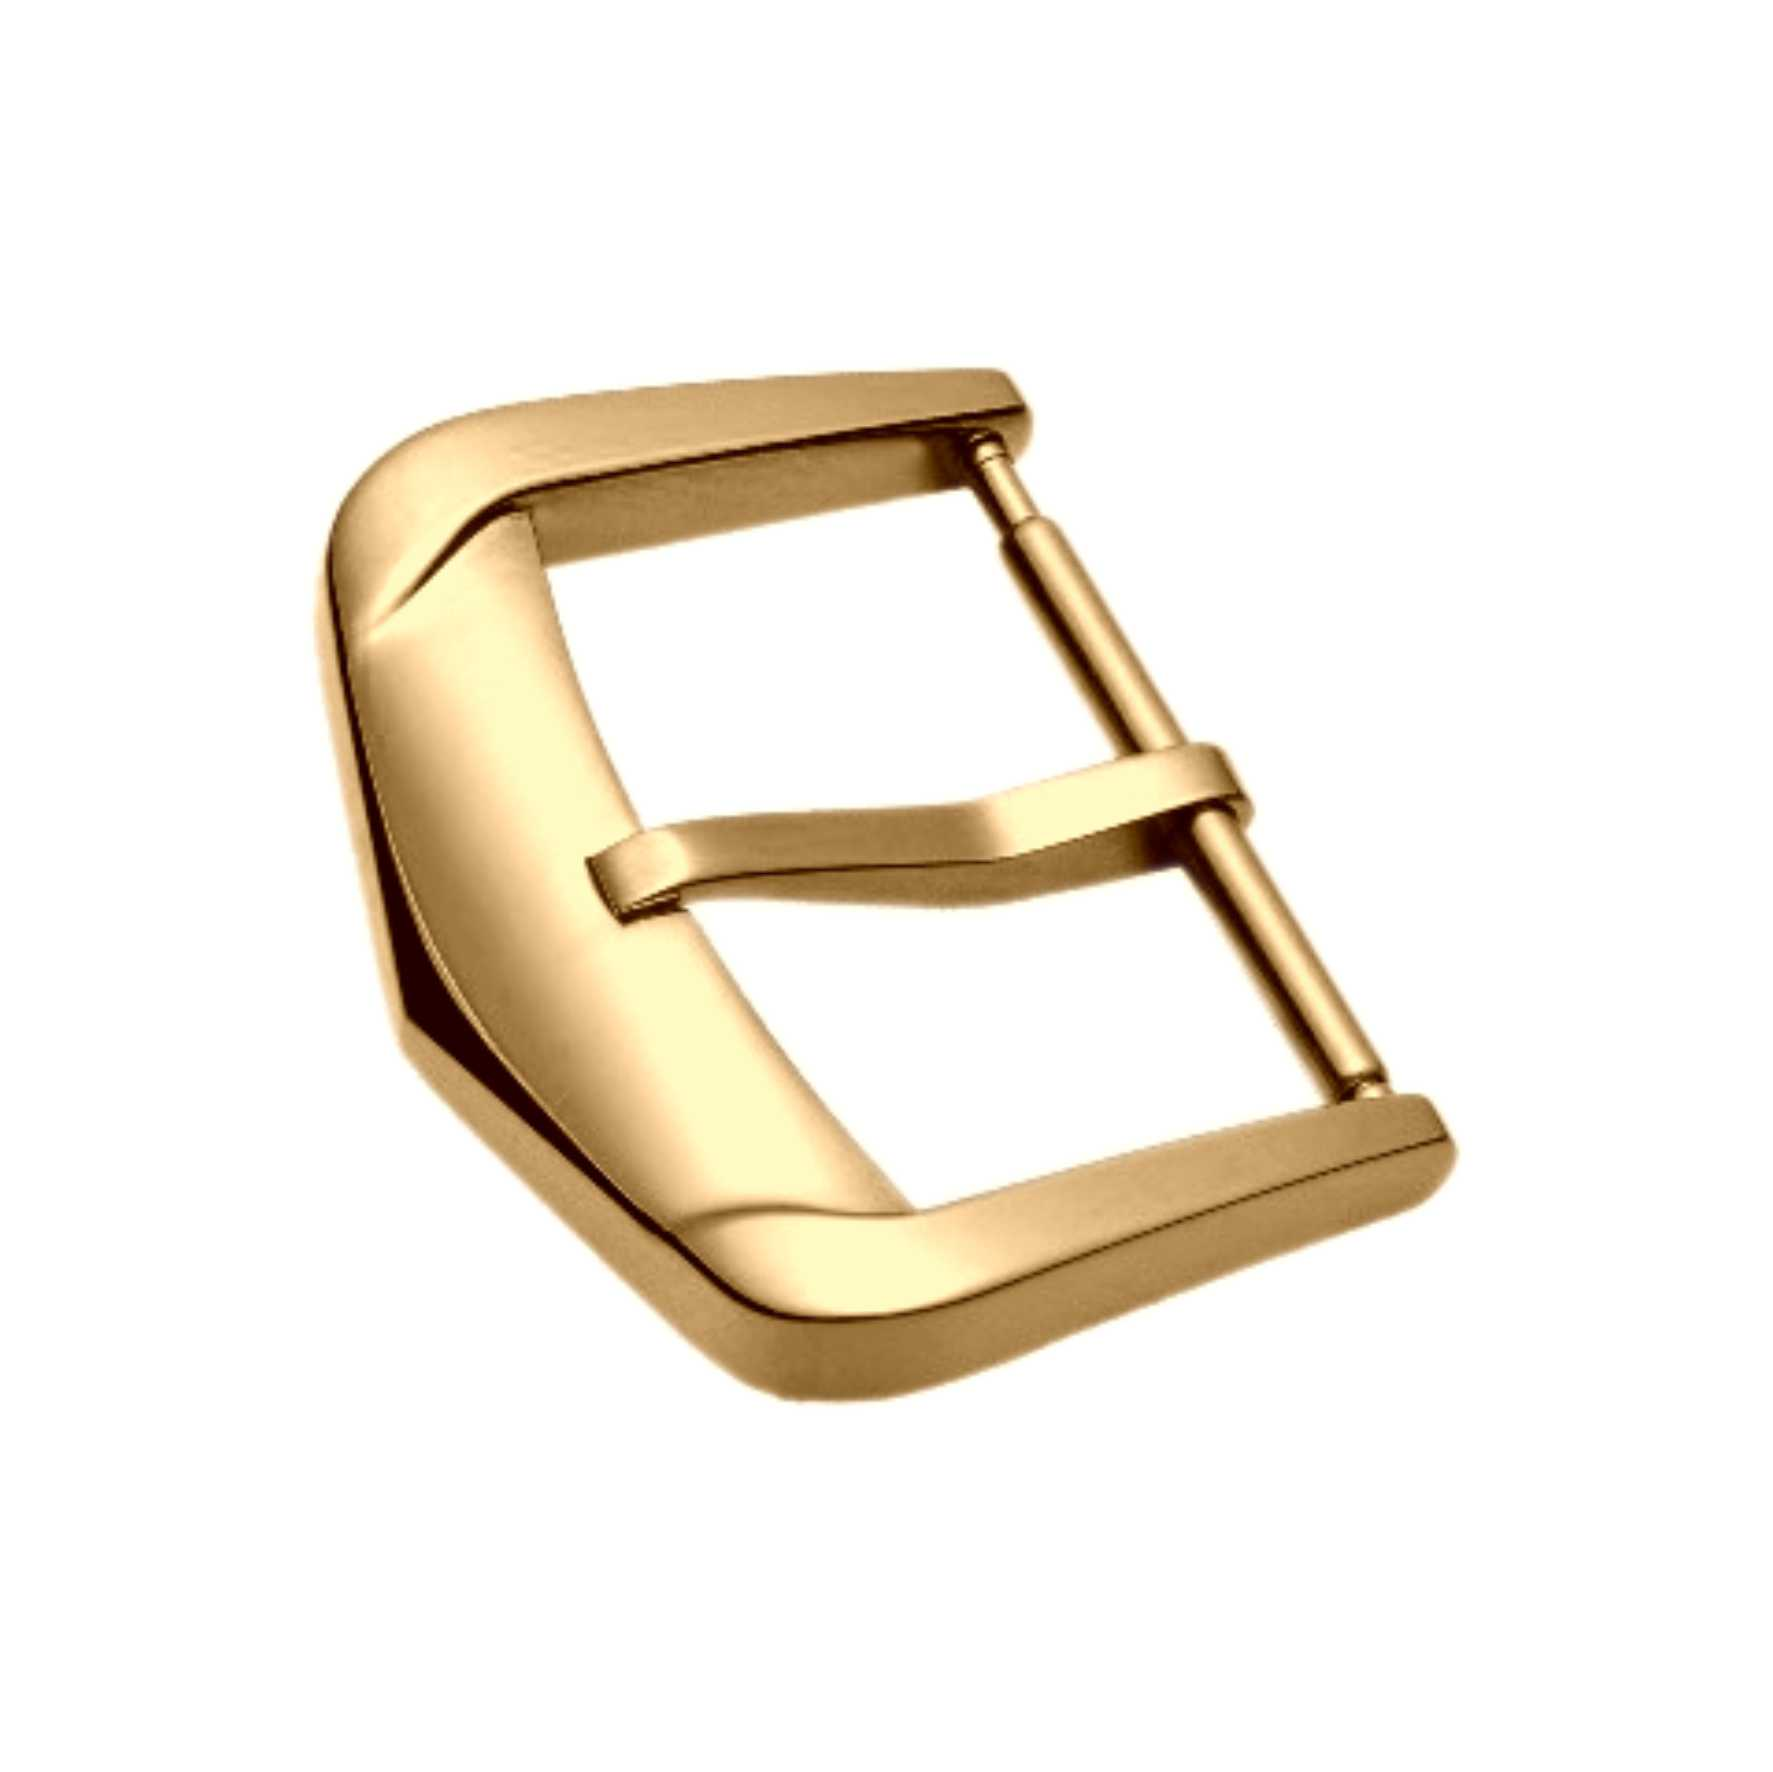
பக்கல் அளவு என்பது ஒரு தீர்மானிக்கப்பட்ட வினாவாகத் தோன்றுகிறது. இணைப்பு அகலம் நிலையானது, பக்கல் அதற்கு ஏற்றவாறு இருக்க வேண்டும், மேலும் வரைபடம் எளிதாக உள்ளது. பின்னர் மாதிரிகள் வந்து சேரும்; ஒரு இணைப்பில் பக்கல் பொருந்தும், மற்றொன்றில் பொருந்தாது; இதனால் யாருடைய அனுமதி வரம்பு தவறு என்று விவாதம் தொடங்கும்.
அடிப்படைப் பிரச்சினை என்னவென்றால், பக்கல் அளவு என்பது ஒரே அளவு அல்ல. அது சில சிறிய அளவுகளின் தொகுப்பாகும், அவை ஒன்றுடன் ஒன்று தொடர்புடையவை: பக்கல் செவிகளுக்கு இடையேயான உள் இடைவெளி, நாக்கின் அகலம், கம்பியின் நிலை, மேலும் அதன் முனை பக்கல் வழியாகச் செல்ல வேண்டிய இணைப்பின் தடிமன். இவற்றில் ஒவ்வொன்றையும் தனித்தனியாக கட்டுப்பாட்டில் வைத்திருப்பது எளிது. ஆனால் ஒவ்வொரு இணைப்பிலும் இவை அனைத்தும் ஒன்றிணைந்து செயல்படுவதை உறுதிப்படுத்துவதுதான் இணைக்கும் தன்மையின் பிரச்சினைகளுக்கு வழிவகுக்கிறது.
ஓஇஎம் கடிகாரத் திட்டங்களுக்கு, பக்கல் பொறியமைப்பு பொதுவாக பின்னர் குறிப்பிடப்படுகிறது. விசுவாச அடையாளத்தை ஏற்றும் ஸ்டிராப் முதலில் வடிவமைக்கப்படுகிறது, அதன் பின்னர் பக்கல் ஒரு ஹார்ட்வேர் விவரமாக வருகிறது. அந்த வரிசைமுறை பக்கலை பிரதிபலிக்கும் நிலையில் வைக்கிறது, அதாவது ஸ்டிராப் முடிவின் என்ன ஆகியுள்ளதோ அதற்கு ஏற்றவாறு பக்கல் சரிசெய்ய வேண்டும். ஒரு தொகுப்பில் ஸ்டிராப் முடிவின் தடிமன் மாறுபடும்போது, மிக தடிமனான ஸ்டிராப்புக்கு பொருத்தமான பக்கல், மிக மெல்லிய ஸ்டிராப்பில் அதிர்வு ஏற்படுத்தும். அந்த நிலையில், பொருத்தம் என்பது பக்கலின் குறைபாடு அல்ல; அது வரிசைமுறை முடிவு.
உள் அகலம், ஸ்டிராப் அகலம், மற்றும் பொருத்தத்தை தீர்மானிக்கும் இடைவெளி
மிகவும் பழக்கமான அளவு, பக்கல் காதுகளுக்கு இடையேயான உள் அகலம் மற்றும் அதில் பொருந்த வேண்டிய ஸ்டிராப் அகலம் ஆகும். எளிய விளக்கம் இரண்டு எண்களும் ஒத்திருக்க வேண்டும் என்பதாகும். ஆனால் நடைமுறையில், சிறிய இடைவெளி நோக்கம் பொருத்தமாகவே உருவாக்கப்படுகிறது, ஏனெனில் பூஜ்ஜிய இடைவெளியில் பொருந்தும் ஸ்டிராப், அது வளையும்போது சிக்கிக்கொள்ளும்.
மிகையான இடைவெளி காரணமாக பக்கல் துளை மையத்திலிருந்து வழிந்து செல்கிறது, கயிற்றின் ஓரம் செவியைத் தொட்டு உரசுகிறது, மேலும் முழு அமைப்பும் தளர்வாக உணரப்படுகிறது. குறைவான இடைவெளியில் கயிற்றை வலியுறுத்தி உள்ளே தள்ள வேண்டியிருக்கிறது, இது தையல் மற்றும் தோல் ஓரத்தின் மீது அழுத்தத்தை ஏற்படுத்துகிறது. இந்த இடைவெளி பெரும்பாலானோர் எதிர்பார்ப்பதைவிடக் குறுகியதாக உள்ளது, மேலும் கயிற்றுப் பொருளைப் பொறுத்து இது நகர்கிறது.
தோல் கயிறு சுமையின் கீழ் சிறிது சுருங்கும். ரப்பர் அல்லது சிலிக்கான் கயிறு அவ்வாறு சுருங்காது. உலோக கைக்கடிகார வளையத்தின் முனை இணைப்பு மீண்டும் வேறுவிதமாக நடந்துகொள்கிறது, ஏனெனில் அது முற்றிலும் சுருங்காது, மேலும் அதன் ஓர முடிவு பக்கல் துளையின் செவியைத் தொடாமல் தெளிவாக வெளியே வர வேண்டும். ஒரே பக்கல் உள் அகலம் இம்மூன்று கயிறுகளையும் சமமாக ஏற்றுக்கொள்ள முடியாது. எனவே, பல்வேறு கயிறு பொருள்களைக் கொண்ட தொகுப்புகளில், காட்சியின் வடிவமைப்பு ஒரே மாதிரியாக இருந்தாலும், பல பக்கல் வகைகள் தேவைப்படுகின்றன.
| பொருத்துத்தன்மை காரணி | கவனிக்க வேண்டிய பொதுவான வரம்பு | தவறுதலின் விளைவுகள் |
|---|---|---|
| உள் அகலம் மற்றும் கயிற்றின் அகலம் | கடுமையான இடைவெளி கயிறு | வளைவின் போது இறுக்கம் அல்லது பக்கவாட்டு அசைவு |
| கயிற்றின் முனை தடிமன் | நாக்கின் இடைவெளியைத் தெளிவாகக் கடக்க வேண்டும் | பெல்ட் மூடப்படாது அல்லது தளர்வாக மூடப்படும் |
| நாக்கின் அகலம் மற்றும் பட்டை துளை | துளை விட்டத்தை சற்று குறைவாக | துளை நீட்சி அல்லது நாக்கு பிணைப்பு |
| கம்பி நிலை | செவியின் ஆழத்திற்கு ஒப்பிடும்போது மையத்தில் | சுமையின் கீழ் பட்டை சாய்வாக அமரும் |
| செவியின் ஓரத்தின் வளைவு ஆரம் | சிறிய வளைவு ஆரம், ஒருமைத்தன்மை கொண்டது | ஓரம் நேரத்துடன் பட்டையில் வெட்டும் |
கயிற்று முனையின் தடிமன் மற்றும் பின்னர் தோல்வியடையும் மூடுதல்
கயிற்று முனையின் தடிமன் என்பது பின்னர் ஏற்படும் பிரச்சனைகளை ஏற்படுத்தும் அளவு, ஏனெனில் இது காப்பு அங்கீகரிக்கப்பட்ட பின்னர் மாறக்கூடிய அளவு ஆகும். தோல் தயாரிப்பு முறை மற்றும் தயாரிப்பு தொகுதி ஆகியவற்றைப் பொறுத்து மாறுபடும். முதல் மாதிரியில் ஒரு குறிப்பிட்ட தடிமனைக் கொண்டிருந்த கயிற்று முனை, பின்னர் வந்த தொகுதியில் தெளிவாக தடிமனாக இருக்கலாம்; அதனால் முன்பு சுலபமாக மூடிய காப்பு இப்போது திடீரென மூட முடியாமல் போகலாம்.
இந்த இயக்கம் வடிவவியல் அடிப்படையில் அமைந்துள்ளது. கயிற்று முனை கம்பியைச் சுற்றிவந்து, நாக்கின் கீழே செல்ல வேண்டும். மடிப்பின் இரு பக்கங்களின் கூட்டுத் தடிமன் கிடைக்கும் இடைவெளியை விட அதிகமாக இருந்தால், மூடுதல் கடினமாகிவிடும். அது இடைவெளியை விட குறைவாக இருந்தால், நாக்கு கயிற்றை உறுதியாக அழுத்தாது, காப்பு தளர்ந்து உணரப்படும். பயன்பாட்டுக்கு ஏற்ற இடைவெளி பெரும்பாலும் மில்லிமீட்டரின் பின்னூறாவது பங்கு மட்டுமே ஆகும்; இது கயிற்று முனை எவ்வாறு குறைத்து அல்லது மடிக்கப்படுகிறது என்பதைப் பொறுத்தது.
இது பட்டையை இறுதியாக்குவதற்கு முன்பாக பக்கல் பொருத்தியை குறிப்பிடுவதால் ஏற்படும் அபாயம். ஒரு பட்டையின் சாதாரண தடிமனைச் சுற்றியே வடிவமைக்கப்பட்ட பக்கல் பொருத்தி, பொருள் மற்றும் முடிவு ஆகியவற்றில் மாறுபாடுகளைக் கொண்ட பட்டைத் தொகுப்பில் வேறுபட்ட விதமாகச் செயல்படும். நடைமுறை தீர்வு என்பது ஒரு குறிப்பிட்ட எண்ணை விட பட்டை முனையின் தடிமன் வரம்பை வரையறுத்து, அந்த வரம்பிற்குள் பக்கல் பொருத்தியைச் சோதிப்பதாகும்; ஒரு மாதிரியின் மீது மட்டும் சோதிப்பது அல்ல.
நாக்கு, கம்பி மற்றும் சுவாசிப்பை தீர்மானிக்கும் சிறிய பாகங்கள்
நாக்கு என்பது சிறிய பாகமாக இருந்தாலும், பக்கல் பொருத்தியின் உணர்வை மிகப் பெரிய அளவில் பாதிக்கிறது. அதன் அகலம் பட்டைத் துளையின் விட்டத்திற்கு சற்றுக் கீழே இருக்க வேண்டும். அதிகமாக இருந்தால், நாக்கு சிக்கிக்கொள்ளும், குறிப்பாக தடிமனான தோலில். குறைவாக இருந்தால், பட்டைத் துளை நேரத்துடன் நீண்டு, பொருத்தம் தளரும். மாதங்கள் பலவற்றிற்குப் பிறகு அண்டவடிவில் (ஒவால்) மாறிய துளை பொதுவாக நாக்கின் அகலத்தின் பிரச்சனையாகும்; இது பிற்காலத்தில் தான் தெரியும்.
காரணம் ஒன்றே ஆகும், பார் நிலையின் முக்கியத்துவம். பார் ஸ்டிராப் முடிவை உறுதிப்படுத்துகிறது, மேலும் அதன் நிலை பக்கிள் செவியின் ஆழத்தைப் பொறுத்து ஸ்டிராப் நேராக அமருமா அல்லது ஒரு பக்கம் இழுக்கப்படுமா என்பதை தீர்மானிக்கிறது. மையத்திலிருந்து சிறிது விலகிய பார் அமைப்பு, சுமையின் கீழ் ஸ்டிராப்பை சாய்வாக வைத்திருக்கும், மேலும் பயனர் அதை கைமீது சமமற்ற இழுப்பாக உணர்வார்.
பக்கிள் செவிகளின் ஓர வளைவு மிகக் குறைவாக விவாதிக்கப்படுகிறது, ஆனால் அதிகமாக உணரப்படுகிறது. கூரிய செவி ஓரம், குறிப்பாக மென்மையான லெதரில், நேரத்துடன் ஸ்டிராப்பை வெட்டும். பெரிய வளைவு தொடர்பை பரவலாக்கி, ஸ்டிராப்பை சேதமின்றி நகர அனுமதிக்கிறது. இது அளவுரு விவரம் அல்ல, முடிவுரு விவரம்; எண்களில் கவனம் செலுத்தும்போது இதை எளிதில் தவறவிடலாம். மேலும், மாதங்கள் பல பயன்பாட்டிற்குப் பின் பயனர் இதை முதலில் கவனிப்பார்.
தொகுதியில் மட்டுமே தெரிய வந்த ஒரு ஒத்துழைப்பு வழக்கு
ஒரு மறைமுக வழக்கில், மூன்று தோல் முடிவுகளுடன் மற்றும் அனைத்து மாதிரிகளுக்கும் பொருந்தும் ஒரே பக்கல் வடிவமைப்புடன் கூடிய ஒரு பட்டைத் தொகுப்பு ஈடுபட்டது. முதல் மாதிரிகள் வெற்றிகரமாக சோதனையில் தேர்ச்சி பெற்றன. ஒவ்வொரு மாதிரியிலும் பக்கல் சரியாக மூடப்பட்டது. பின்னர் உற்பத்தி செய்யப்பட்ட தொகுப்பில், ஒரு முடிவில் கடினமான மூடுதலும், மற்றொன்றில் தளர்வான மூடுதலும் காணப்பட்டன.
சரிபார்க்கப்பட்ட ஒவ்வொரு அலகின் பக்கல் அளவுகளும் தர வரம்பிற்குள் இருந்தன. பட்டை முனையின் தடிமன் பல்வேறு தானிங் செயல்முறைகளுக்கு இடையே மாறியிருந்தது, இது பட்டை வழங்குநரின் சொந்த தர வரையறைக்குள் இருந்தது. இரண்டு பாகங்களும் தர வரையறையிலிருந்து விலகவில்லை. ஆனால் இவற்றின் சேர்வு விலகியிருந்தது. அடிப்படைக் காரணம், பக்கல் ஒரே ஒரு பட்டை மாதிரியின் மீது சரிபார்க்கப்பட்டதால், தொகுப்பு உண்மையில் பயன்படுத்தும் முழு தடிமன் வரம்பின் மீது சரிபார்க்கப்படவில்லை.
சரிசெய்வது மீண்டும் வடிவமைத்தல் அல்ல. அது ஒத்துழைப்புத் தன்மையை எவ்வாறு சரிபார்க்கிறோம் என்பதில் மாற்றம்: முதலில் ஸ்டிராப் முனையின் தடிமன் வரம்பை வரையறுத்து, பின்னர் அந்த வரம்பில் பக்கிள் சரிபார்க்கப்படுகிறது – குறைந்த முனை, நடுவில் மற்றும் அதிக முனை ஆகிய மூன்று புள்ளிகளிலும். இந்த அணுகுமுறை தனித்தனியாக பாகங்களை ஆய்வு செய்வதால் தவற விடப்படும் கலவைத் தவறுகளைக் கண்டறிகிறது. மேலும், ஸ்டிராப் மற்றும் பக்கிள் வழங்குநர்களுக்கு இடையேயான தரவரம்பு பற்றிய பேச்சை உறுதியாக்குகிறது, ஏனெனில் இரு தரப்பினரும் தனித்தனியான பெயரளவு மதிப்புகளின் பதிலாக ஒரே வரம்பை அடிப்படையாகக் கொண்டு பணியாற்றுகின்றனர்.
பக்கிள் அளவுத் தேர்வுகள் வாங்குதலில் எவ்வாறு அலை போல் பரவுகின்றன
பக்கிள் அளவு முடிவுகளுக்கு வாங்குதல் தொடர்பான ஒரு பரிமாணம் உள்ளது, அது எளிதில் தவறவிடப்படும். பல ஸ்டிராப்களில் ஒரே பக்கிளைப் பயன்படுத்தும் தொகுப்பு கருவிகளுக்கான செலவைக் குறைக்கிறது மற்றும் சரக்கு மேலாண்மையை எளிதாக்குகிறது. ஆனால், ஸ்டிராப் தடிமன் மற்றும் பொருளுக்கு ஏற்றவாறு பல பக்கிள் வகைகளைத் தேவைப்படுத்தும் தொகுப்பு கருவிகளுக்கான செலவை அதிகரிக்கிறது மற்றும் ஆர்டரை பிரிக்கிறது.
இந்த வரையறை உண்மையில் இருக்கிறது, மேலும் இது எப்போதும் குறைந்த வகைகளுக்காகவே தீர்மானிக்கப்படுவதில்லை. பெரும்பாலான ஸ்ட்ராப்களுக்கு பொருந்தும் ஆனால் அனைத்து ஸ்ட்ராப்களுக்கும் பொருந்தாத ஒரே பக்கிள், திருப்பித் தருதல் மற்றும் புகார்கள் என வெளிப்படும் ஒரு பொருத்தமின்மை சிக்கலை ஏற்படுத்துகிறது. பல வகைகள் முதலில் அதிக செலவை ஏற்படுத்துகின்றன, ஆனால் அந்த சிக்கலைக் குறைக்கின்றன. எது சிறந்தது என்பது, ஸ்ட்ராப்களின் அளவு வரம்பு எவ்வளவு அதிகம் என்பதையும், தொகுப்பு ஒரு ஒழுங்கான தோற்றத்தை எவ்வளவு சார்ந்துள்ளது என்பதையும் பொறுத்தது.
மேலும், விநியோகத்துறை கருத்தில் கொள்ள வேண்டிய விஷயமும் உள்ளது. இந்தத் தரத்தைப் பின்பற்றும் ஒரு கூறுகள் வல்லுநர், ஒரே பக்கிள் பயன்பாட்டிற்கு ஏற்றதாக இருக்கும் இடங்களையும், இரண்டாவது வகை பக்கிள் தன்னை நியாயப்படுத்தும் இடங்களையும் பொதுவாக ஆலோசனை வழங்க முடியும். இந்த ஆலோசனை, பக்கிளின் வரைபடத்தை மட்டும் அல்ல, ஸ்ட்ராப்களின் அளவு வரம்பு, பயன்படுத்தப்படும் பொருள்களின் கலவை மற்றும் முடிவுறு முறை தேவைகளையும் அறிந்திருப்பதைச் சார்ந்துள்ளது.
சிறிய அளவு ஆர்டர்கள் பெரிய ஆர்டர்களுக்கு ஏற்றவாறே அதே தர தரத்தைப் பின்பற்றுகின்றன. ஆய்வுத் திட்டமும் AQL மட்டங்களும் தொகுப்பு அளவுடன் மாறுவதில்லை. மாறுவது அலகு விலை மட்டுமே, ஏனெனில் கருவித் தயாரிப்பு மற்றும் ஆய்வுத் திட்டமிடல் ஆகியவை நிலையான செலவுகளாகும், அவை குறைந்த எண்ணிக்கையிலான பொருட்களில் பரவுகின்றன. இந்த விலை சாய்வு இயல்பானது; ஒரு தொகுப்பிற்கு ஒன்றுக்கு மேற்பட்ட பக்குவான் வகைகள் தேவைப்படலாம் என முன்கூட்டியே திட்டமிடுவது பயனுள்ளதாக இருக்கும்.
பட்டை அகலம், பட்டை முனையின் தடிமன் மற்றும் ஒரு தொகுப்பில் பொருளின் நடத்தை ஆகியவற்றுக்கு இணையாக பக்கல் அளவை அமைக்க வேண்டிய திட்டங்களுக்கு, அந்த இடைவினைகளை மையமாகக் கொண்டு தனது தர கட்டுப்பாட்டை (QC) உருவாக்கும் ஒரு வழங்குநருடன் இணைந்து பணியாற்றுவது தாமதமான ஆச்சரியங்களைக் குறைக்கிறது. புருயுஹுவா (டாங்குவான்) பிரிஸிஷன் டெக்னாலஜி கோ., லிட்., என்பதன் சுருக்கமான பெயர் புரிவா, பல-அச்சு இயந்திர வேலை, CNC மில்லிங், ஸ்டாம்பிங், தானியங்கி பாலிஷிங் மற்றும் வரும், செயல்பாட்டின் போது மற்றும் வெளியேறும் நிலைகளில் அளவு ஆய்வு ஆகியவற்றை உள்ளடக்கிய 20,000 சதுர மீட்டருக்கும் மேற்பட்ட தள பரப்பளவுடன் கூறு-மையமாக்கப்பட்ட தொழிற்சாலையை இயக்குகிறது. பணியின் ஓட்டம் திட்டத்தின் அடிப்படையில் பிரிக்கப்பட்டுள்ளது, CAD கோப்புகள் அணுகல் பணியின் பங்கின் அடிப்படையில் கட்டுப்படுத்தப்படுகிறது. பக்கல் மற்றும் பட்டை ஒத்துழைப்பு தன்மை தர வரையறைகளுடன் பணியாற்றும் குழுக்கள் தங்கள் தேவைகளை விவாதிக்க வரவேற்கப்படுகின்றன.
உள்ளடக்கப் பட்டியல்
- உள் அகலம், ஸ்டிராப் அகலம், மற்றும் பொருத்தத்தை தீர்மானிக்கும் இடைவெளி
- கயிற்று முனையின் தடிமன் மற்றும் பின்னர் தோல்வியடையும் மூடுதல்
- நாக்கு, கம்பி மற்றும் சுவாசிப்பை தீர்மானிக்கும் சிறிய பாகங்கள்
- தொகுதியில் மட்டுமே தெரிய வந்த ஒரு ஒத்துழைப்பு வழக்கு
- பக்கிள் அளவுத் தேர்வுகள் வாங்குதலில் எவ்வாறு அலை போல் பரவுகின்றன