
 EN
Защо титанът не е директна замяна
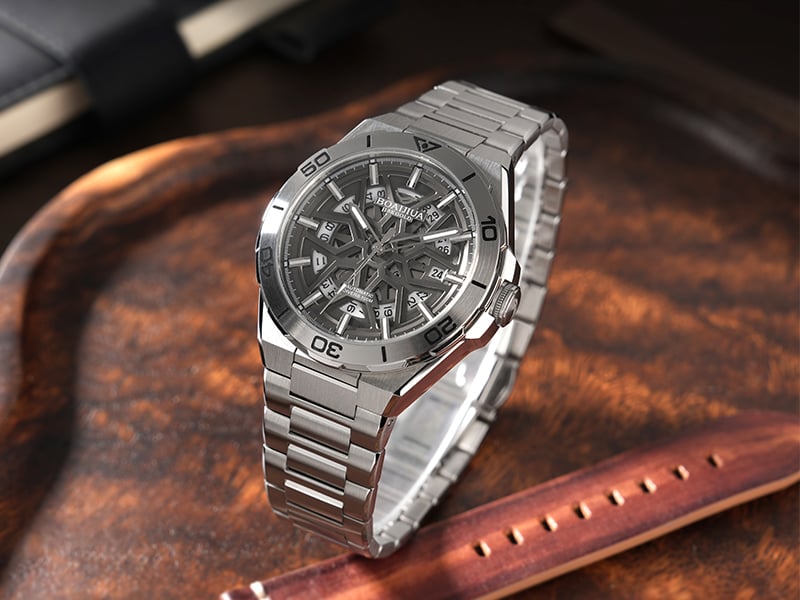
Титановите браслети имат репутация на леки, удобни и устойчиви на корозия. Тази репутация е заслужена, но се плаща с цена, която много марки недооценяват. Титанът не е просто директна замяна на неръждаемата стомана в производствения процес. Неговите механични и топлинни свойства принуждават фабриките да преразгледат скоростите на рязане, инструментите и дори температурата в помещението. Браслет, който изглежда прост в CAD файл, може да се превърне в производствен кошмар, когато първите пръти достигнат фрезата. Разбирането на тези предизвикателства преди окончателното избиране на титанов дизайн спестява месеци проби и грешки.
Свойства на материала, които усложняват машинната обработка и формоването
Съотношението на якостта към теглото на титана е отлично, но тази якост работи срещу машинистите. Металът има ниска топлопроводност, поради което топлината, генерирана по време на рязане, не се разсейва бързо. Тя се концентрира в рязещия ръб, което ускорява износването на инструмента и може да причини изгаряне на повърхността. Титанът също има относително нисък модул на еластичност, което означава, че се деформира повече под действието на рязащите сили. Тази деформация води до вибрации, лошо качество на повърхността и отклонения в размерите. И чистият титан, и често срещаните сплави изискват по-ниски скорости и по-остри инструменти в сравнение с неръждаемата стомана.
| Имот | неръждаема стомана марка 316L | Титанов клас 5 |
|---|---|---|
| Термична проводимост | Умерен | Ниска |
| Модул на упругостта | По-високо | По-ниско |
| Скорост на обработка | По-бързо | По-бавно |
| Износване на инструмента | Нормален | Ускорено |
| Склонност към задиране | Ниска | Високо |
Борбата срещу залепването и износването по време на сглобяване
При сглобяването на титанови гривни галванозата е една от най-упоритите проблеми. Когато две титанови повърхности се плъзгат една спрямо друга под налягане, те могат да се микросварят и да се разкъсват, което води до образуване на неравности, които се усилват при движение. Това е особено проблемно в областта на връзките между звена и в затварящите механизми.
Стоманените гривни рядко страдат от същата степен на галваноза, тъй като материала формира стабилен оксиден слой, който намалява триенето. Оксидният слой на титана е по-тънък и по-лесно се нарушава. Производителите често използват смазки с твърда пленка, анодирани покрития или вградени елементи от различен метал, за да намалят галванозата. Всяко от тези решения добавя разходи и усложнява производствения процес. Гривна, която успешно минава първоначалните тестове за сглобяване, все още може да стане по-стегната след седмици носене, ако са използвани несъвместими материали.
Повърхностна обработка на титан без загуба на неговия характер
Довършаването на титана е различно изкуство от довършаването на стомана. Чистенето с четка и полирането могат да дадат привлекателни резултати, но титанът има тенденция да се размазва, а не да се реже чисто. Полирани съставки, които работят добре върху неръждаема стомана, може да оставят мътно оформление върху титан.
Пясъчното пръскане създава равномерна матова текстура, която скрива малки драскотини, но също така задържа замърсяващи вещества, ако не се почисти правилно. Анодизирането е популярна опция за добавяне на цвят, но оксидният слой е тънък и може да се изтрие чрез абразия. PVD-покритията се прилепват добре към титана, макар цветът на покритието да може да се промени в зависимост от подготовката на основата. Всеки етап от довършаването трябва да бъде проверен върху действителни производствени части, тъй като лабораторните проби често се държат по-различно от частите, които са били машинно обработени, тумбленета и сглобени.
Предизвикателства при контрола на качеството, специфични за титана
Контролът на качеството за титанови гривни изисква допълнително внимание към размерите и цялостта на повърхността. Титанът проявява еластично възстановяване след огъване, което означава, че оформените звена може да не запазят предвидения ъгъл. Инспекторите трябва да проверяват не само крайните размери, но и остатъчните напрежения, които по-късно могат да предизвикат деформация.
Изпитанието със солен разтвор според ASTM B117 е по-малко релевантно за титан, тъй като той устойчиво се противопоставя на атаката на хлориди, но това не означава, че титанът е имунен към всички видове корозия. Галванична корозия може да възникне, когато титанът влезе в контакт с други метали в присъствието на електролит, например пот. Гривна, която комбинира титанови звена със стоманени пинове от неръждаема стомана, създава галванична двойка, която може да ускори корозията на по-малко благородния метал. Фабриките, които разбират този риск, ще посочват изолиращи шайби или съвместими материали.
Полезен пример идва от производствена серия гривни в Южна Европа. Титановите звена преминаха размерните проверки, но се провалиха след сглобяването. Шпилките бяха от различен доставчик с леко различни допуски. Несъответствието предизвика люфт, задиране и оплаквания. Основната причина беше входящият контрол, а не самият титан.
Балансиране на разходите, производителността и очакванията към бранда
Производството на титанови гривни е по-скъпо от това на еквивалентните от неръждаема стомана. Суровината е по-скъпа, машинната обработка отнема повече време, инструментите се износват по-бързо, а добивът при финиширането е по-нисък. Брандовете, които избират титан заради неговата лекота и корозионна устойчивост, трябва да приемат тези компромиси или рискуват да разочароват клиентите си с продукт, който изглежда премиум, но се усеща грубо.
Указването на титан за цялата гривна, без да се взема предвид закопчалката, е честа грешка. Закопчалките изпитват високо триене, затова титановата закопчалка може да изисква допълнителни конструктивни особености. Най-успешните проекти с титан започват с ясно разбиране на това, кои части най-много се възползват от титана, и кои части могат да останат от стомана или друг сплав. Точно този вид вземане на решения е мястото, където опитните производствени партньори добавят стойност.
Резултатите от производството на титанови гривни зависят от това колко добре са съгласувани свойствата на материала, параметрите за машинна обработка, мерките за предотвратяване на галване, финишната обработка и критериите за инспекция – от първоначалния чертеж до крайната опаковка в картонена кутия. Burriva, съкратено от Baoruihua (Dongguan) Precision Technology Co., Ltd., се специализира в производството на компоненти за часовници по OEM модел от производствената си база в Дунгуан, като разполага с вътрешни капацитети за производство на циферблати, корпуси, гривни и карабини. Производството на гривни включва фрезоване с ЧПУ, шампиране, автоматизирано полиране и контрол на размерите, както и функционални проверки на сглобените гривни. За обсъждане на техническите спецификации за титанови гривни, изискванията към инструментите или критериите за одобрение, свържете се с Burriva.
Съдържание
- Защо титанът не е директна замяна
- Свойства на материала, които усложняват машинната обработка и формоването
- Борбата срещу залепването и износването по време на сглобяване
- Повърхностна обработка на титан без загуба на неговия характер
- Предизвикателства при контрола на качеството, специфични за титана
- Балансиране на разходите, производителността и очакванията към бранда