
 EN
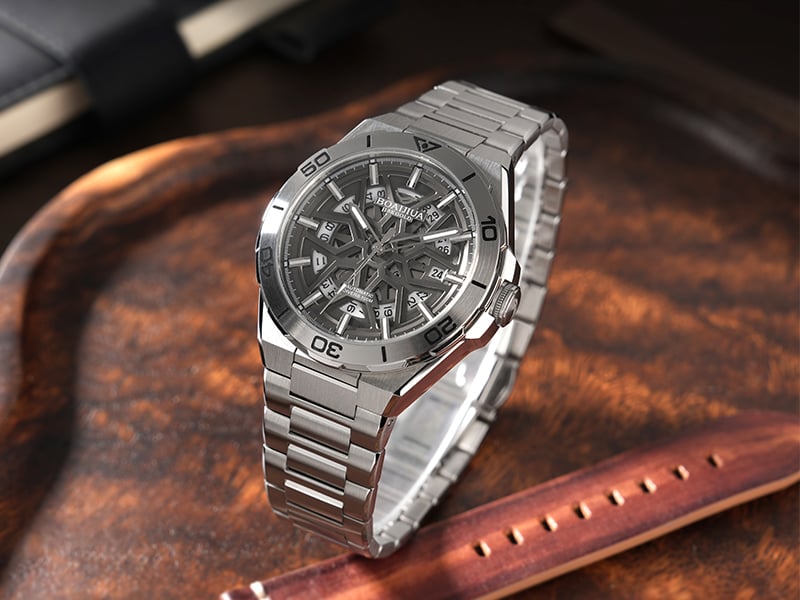
チタニウムは「そのまま置き換えられる素材」ではない
チタニウム製ブレスレットは、軽量で快適な着け心地と優れた耐食性で知られています。その評価は確かに正当なものですが、その代償として発生する課題を多くのブランドが過小評価しています。製造ラインにおいて、チタニウムはステンレス鋼の単純な代替素材ではありません。その機械的・熱的特性により、工場側は切削速度や工具選定、さらには作業環境の室温に至るまで、あらゆる工程を見直さざるを得ません。CAD上で見た目には単純に見えるブレスレットでも、実際に材料が工作機械に投入された瞬間から、予期せぬ生産上の課題が次々と浮上する可能性があります。こうした課題を、チタニウム採用の設計決定前に十分に理解しておくことで、数か月に及ぶ試行錯誤を回避できます。
機械加工および成形を困難にする材料特性
チタンの比強度は非常に優れていますが、この強さが工作機械オペレーターにとって逆に障害となります。チタンは熱伝導率が低いため、切削中に発生した熱が素早く放散されず、切削刃先に集中します。その結果、工具の摩耗が加速し、加工面の焼けを引き起こすことがあります。また、チタンの弾性率は比較的低く、切削力によってより大きく変形(たわみ)やすくなります。このたわみが振動(チャタリング)を招き、表面粗さの悪化や寸法のばらつきを引き起こします。純チタンおよび代表的なチタン合金のいずれも、ステンレス鋼と比べて低速での加工と、より鋭利な工具を必要とします。
| 財産 | 316Lステンレス鋼 | Grade 5 チタン |
|---|---|---|
| 熱伝導性 | 中程度 | 低 |
| 弾性率 | 高機能 | 低い |
| 機械加工速度 | 迅速に | 遅い |
| 金型の摩耗 | 通常 | 加速された |
| ガリング傾向 | 低 | 高 |
組立時のガリングおよび摩耗との闘い
チタン製ブレスレットの組立において、ガリングは最も頑固な問題の一つです。圧力をかけた状態でチタン同士の表面が互いに滑ると、微小な溶着が生じて剥離し、粗さを伴う傷ができます。この傷は使用とともに悪化します。特にリンク部やクラスプ機構では、この問題が顕著です。
ステンレス鋼製ブレスレットでは、ガリングがこれほど深刻になることはめったにありません。これは、ステンレス鋼が安定した酸化被膜を形成し、摩擦を低減するためです。一方、チタンの酸化被膜は薄く、容易に破壊されます。メーカーは、乾式潤滑フィルム、陽極酸化処理による被膜、あるいは異種金属の挿入部などによってガリングを抑制しようとします。しかし、いずれの対策もコストと製造工程の複雑さを増加させます。初期の組立試験を通過したブレスレットでも、素材の組み合わせが不適切だと、数週間の着用後に硬さ(可動性の低下)が生じることがあります。
チタンの個性を損なわず、表面仕上げを行う
チタニウムの仕上げは、ステンレス鋼の仕上げとは異なる技術を要します。ブラッシングやポリッシングで美しい仕上がりを得ることも可能ですが、チタニウムはきれいに切削されるよりも、むしろ表面が伸びてスメア(なじみ)やすくなります。ステンレス鋼には効果的なポリッシュ剤でも、チタニウムでは白く濁ったような外観を生じることがあります。
サンドブラスト処理は均一なマットな質感を付与し、小さな傷を隠す効果がありますが、適切に洗浄しないと異物が付着したまま残留するリスクがあります。アルマイト処理(陽極酸化処理)は色付けに広く用いられますが、生成される酸化皮膜は非常に薄く、摩擦による摩耗で剥がれやすくなります。PVDコーティングはチタニウムへの密着性が良好ですが、下地の前処理状態によって最終的な色調が変化することがあります。各仕上げ工程は、実際の量産部品を用いて検証する必要があります。というのも、試験室でのサンプルと、実際に切削・トゥンブリング・組立を経た部品では、挙動が大きく異なることが多いためです。
チタニウム特有の品質管理上の課題
チタン製ブレスレットの品質管理では、寸法および表面の完全性に特に注意を払う必要があります。チタンは曲げ加工後のスプリングバックが大きいため、成形されたリンクが意図した角度を保持しないことがあります。検査担当者は、最終的な寸法だけでなく、後に変形を引き起こす可能性のある残留応力も確認しなければなりません。
ASTM B117に基づく塩水噴霧試験は、塩化物に対する耐食性が高いためチタンにはあまり関係がありませんが、だからといってチタンがすべての腐食に対して無敵であるわけではありません。電解質(例:汗)の存在下で、チタンが他の金属と接触すると、電気化学的腐食(ギャルバニック腐食)が発生する可能性があります。チタン製リンクとステンレス鋼製ピンを混在させたブレスレットでは、このような電気化学的カップルが形成され、貴金属でない方の金属(この場合はステンレス鋼)の腐食が加速されるおそれがあります。こうしたリスクを理解している工場では、絶縁ワッシャーや互換性のある材料を明示的に指定します。
有用な事例として、南欧で行われたブレスレットの生産ロットがあります。チタン製リンクは寸法検査を通過しましたが、組立後に不具合が発生しました。ピンは別のサプライヤーから調達されたもので、わずかに異なる公差を持っていました。この不一致により、遊びやガリング(金属のこすれ傷)、そして顧客からの苦情が発生しました。根本原因は、チタン素材そのものではなく、入荷検査にありました。
コスト、性能、ブランド期待のバランスを取る
チタン製ブレスレットは、ステンレス鋼製の同等品と比べて製造コストが高くなります。原材料費が高く、機械加工に時間がかかり、工具の摩耗も速く、仕上げ工程での歩留まりも低くなります。重量の軽さや耐食性を理由にチタンを採用するブランドは、こうしたトレードオフを受け入れる必要があります。そうでなければ、高級感のある外観ながら手触りが粗い製品を顧客に提供することになり、期待を裏切ることになります。
ブレスレット全体にチタンを用いる際、クラスプ(留め具)を考慮しないのはよくある誤りです。クラスプは高い摩擦にさらされるため、チタン製のクラスプには追加の設計工夫が必要になる場合があります。最も成功するチタン活用プロジェクトは、チタンの恩恵を最も受けられる部品と、ステンレス鋼や他の合金のままでよい部品を明確に見極めることから始まります。こうした判断こそが、経験豊富な製造パートナーが価値を発揮する場なのです。
チタン製ブレスレットの品質は、最初の設計図面から最終梱包段階に至るまで、材料特性、機械加工条件、ガリング防止対策、仕上げ工程、検査基準がどれだけ適切に整合しているかに大きく左右されます。バリーバ社(正式名称:宝瑞華(東莞)精密技術有限公司)は、中国・東莞に拠点を置くOEM向け時計部品メーカーで、文字盤、ケース、ブレスレット、バックルなど、一貫した自社生産体制を整えています。ブレスレットの製造には、CNCフライス加工、プレス成形、自動研磨、寸法検査に加え、組立後の機能検査も実施しています。チタン製ブレスレットの仕様、金型要件、承認基準などについてご相談がある場合は、バリーバ社までお気軽にお問い合わせください。