
 EN
டைட்டானியம் ஒரு நேரடி மாற்றுப் பொருள் அல்ல
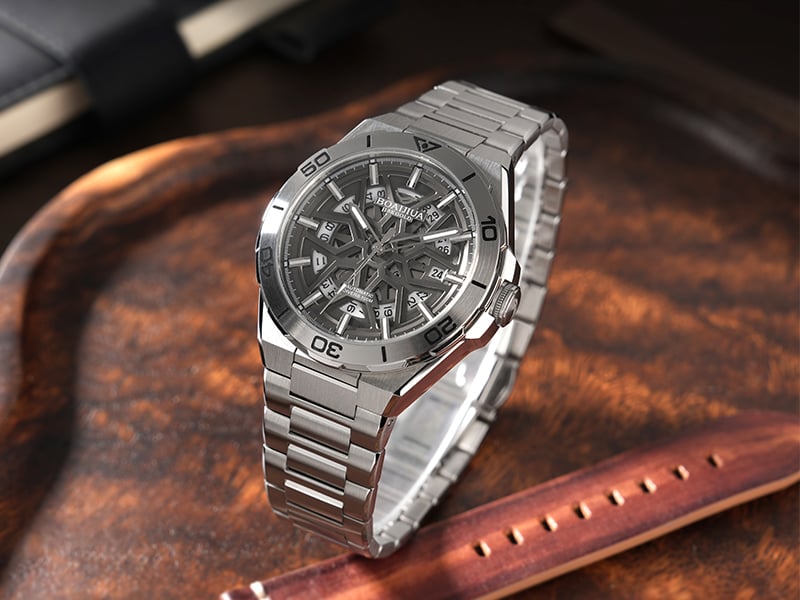
டைட்டானியம் கைச்சுறுக்குகள் எடை குறைவான சுவாசிப்பு மற்றும் துரு எதிர்ப்பு ஆகியவற்றிற்காக புகழ் பெற்றவை. இந்தப் புகழ் நியாயமானது, ஆனால் இது பல பிராண்டுகள் மதிப்பிடாத செலவை ஏற்படுத்துகிறது. டைட்டானியம் ஸ்டெயின்லெஸ் ஸ்டீலை உற்பத்தி வரிசையில் நேரடியாக மாற்றும் பொருள் அல்ல. அதன் இயற்பியல் மற்றும் வெப்ப பண்புகள் தொழிற்சாலைகளை வெட்டு வேகங்கள், கருவிகள் மற்றும் அறை வெப்பநிலை ஆகியவற்றை மீண்டும் மதிப்பீடு செய்ய வைக்கின்றன. CAD கோப்பில் எளிதாகத் தோன்றும் ஒரு கைச்சுறுக்கு, முதல் வில்லைகள் மில்லில் வந்தவுடன் உற்பத்தி சிக்கலாக மாறிவிடலாம். டைட்டானியம் வடிவமைப்பை ஏற்றுக்கொள்வதற்கு முன்பாக இந்த சவால்களைப் புரிந்துகொள்வது, மாதங்கள் நீண்ட சோதனை மற்றும் பிழை திருத்தத்தைத் தவிர்க்கிறது.
இயந்திரத் துலக்கம் மற்றும் வடிவமைத்தலைச் சிக்கலாக்கும் பொருள் பண்புகள்
டைட்டானியத்தின் வலிமை-எடை விகிதம் சிறப்பானது, ஆனால் அந்த வலிமை இயந்திர வேலைக்கு எதிராகச் செயல்படுகிறது. இந்த உலோகத்தின் வெப்பக் கடத்துத்திறன் குறைவாக உள்ளது, எனவே வெட்டும்போது உருவாகும் வெப்பம் விரைவாக சிதறாது. அது வெட்டு ஓரத்தில் குவிகிறது, இது கருவியின் தேய்மானத்தை முடுக்குகிறது மற்றும் மேற்பரப்பில் எரிவதை ஏற்படுத்தலாம். டைட்டானியத்தின் நெகிழ்வு மாடுலஸ் ஒப்பீட்டளவில் குறைவாக உள்ளது, அதாவது வெட்டு விசைகளுக்கு அது அதிகமாக வளைகிறது. அந்த வளைவு குழப்பத்தை (chatter), மோசமான மேற்பரப்பு முறையை மற்றும் அளவு மாற்றத்தை ஏற்படுத்துகிறது. தூய டைட்டானியம் மற்றும் பொதுவான கலவைகள் இரண்டும் ஸ்டெயின்லெஸ் ஸ்டீலை விட மெதுவான வேகங்கள் மற்றும் கூர்மையான கருவிகளை தேவைப்படுத்துகின்றன.
| செயல்பாடு | 316L ஸ்டெயின்லெஸ் ஸ்டீல் | கிரேட் 5 டைட்டானியம் |
|---|---|---|
| வெப்பச்செல்லுமை | சரி | குறைவு |
| அலச்சத்தின் அளவு | மேலும் | குறைவான |
| மெஷினிங் வேகம் | வேகமான | மெதுவானது |
| கருவி அழிவு | Normal | முடுக்கப்பட்ட |
| காலிங் போக்கு (Galling tendency) | குறைவு | உயர் |
கூட்டுதலின் போது காலிங் மற்றும் தேய்மானத்தை எதிர்த்துப் போராடுதல்
டைட்டானியம் கடிகார கழுத்துப்பட்டை கூட்டுதலில் மிகவும் நிலையான சிக்கல்களில் ஒன்று காலிங் ஆகும். இரண்டு டைட்டானியம் பரப்புகள் அழுத்தத்தின் கீழ் ஒன்றுக்கொன்று உராயும்போது, அவை நுண்ணிய வெல்டிங் செய்து பிளவுபடும், இது இயக்கத்துடன் மோசமாகும் முட்டுகளை உருவாக்கும். இது குறிப்பாக இணைப்பு மூட்டுகள் மற்றும் பிடிப்பு ஏற்பாடுகளில் பிரச்சனையை ஏற்படுத்தும்.
ஸ்டெயின்லெஸ் ஸ்டீல் கழுத்துப்பட்டைகள் பொதுவாக இந்த அளவு காலிங்கை எதிர்கொள்வதில்லை, ஏனெனில் இந்த பொருள் உராய்வைக் குறைக்கும் நிலையான ஆக்ஸைடு அடுக்கை உருவாக்கும். டைட்டானியத்தின் ஆக்ஸைடு அடுக்கு மெல்லியது மற்றும் எளிதில் குறைந்துவிடும். தயாரிப்பாளர்கள் பொதுவாக உலர் திரவ திரவ திரவியங்கள், ஆனோடைஸ்டு மூடுதல்கள் அல்லது வேறுபட்ட உலோக செருகுதல்களைப் பயன்படுத்தி காலிங்கைக் குறைக்கின்றனர். ஒவ்வொரு தீர்வும் செலவையும் சிக்கலையும் அதிகரிக்கிறது. ஆரம்ப கூட்டுதல் சோதனைகளை வெற்றிகரமாகக் கடந்த ஒரு கழுத்துப்பட்டை, தவறான பொருள் இணைப்பு பயன்படுத்தப்பட்டால், வாரங்கள் பல அணிந்த பின்னும் விறைப்பு ஏற்படலாம்.
டைட்டானியத்தின் மேற்பரப்பை அதன் தனித்தன்மையை இழக்காமல் முடிக்கும் முறை
டைட்டானியத்தை முடிப்பது என்பது ஸ்டீலை முடிப்பதிலிருந்து வேறுபட்ட தொழில்முறையாகும். தூவல் மற்றும் பாலிஷ் செய்வதன் மூலம் கவர்ச்சிகரமான விளைவுகளை அடையலாம், ஆனால் டைட்டானியம் தெளிவாக வெட்டப்படுவதை விட மிகவும் பரவும் பண்புடையதாக இருக்கிறது. ஸ்டெயின்லெஸ் ஸ்டீலில் நன்றாக வேலை செய்யும் பாலிஷ் கலவைகள் டைட்டானியத்தில் மங்கிய தோற்றத்தை ஏற்படுத்தலாம்.
மணல் வெட்டுதல் (சாண்ட்ப்ளாஸ்டிங்) சிறிய கீறல்களை மறைக்கும் ஒரு சீரான மேட் உரையை உருவாக்குகிறது, ஆனால் அது சரியாக சுத்தம் செய்யப்படாவிட்டால் மாசுகளை சிக்க வைக்கிறது. நிறம் சேர்ப்பதற்கு ஆனோடைசிங் ஒரு பிரபலமான விருப்பமாகும், ஆனால் ஆக்ஸைடு அடுக்கு மெல்லியதாக இருந்து, தேய்மானத்தால் அழிக்கப்படலாம். PVD பூச்சுகள் டைட்டானியத்தில் நன்றாக ஒட்டுகின்றன, ஆனால் அடிப்படை மேற்பரப்பு தயாரிப்பு முறையைப் பொறுத்து பூச்சு நிறம் மாறலாம். ஒவ்வொரு முடிப்பு நடவடிக்கையும் உண்மையான உற்பத்தி பாகங்களில் சரிபார்க்கப்பட வேண்டும், ஏனெனில் ஆய்வக மாதிரிகள் பொதுவாக இயந்திரத்தால் வெட்டப்பட்ட, துண்டுகளாக மாற்றப்பட்ட மற்றும் கூட்டப்பட்ட பாகங்களிலிருந்து வேறுபட்ட விதத்தில் நடந்துகொள்ளும்.
டைட்டானியத்திற்கு மட்டுமே உரிய தரக் கட்டுப்பாட்டு சவால்கள்
டைட்டானியம் கழுத்துப்பட்டைகளுக்கான தரக் கட்டுப்பாடு அளவுகள் மற்றும் மேற்பரப்பு ஒருமைப்பாடு ஆகியவற்றில் கூடுதல் கவனத்தை நாடுகிறது. வளைத்த பின் டைட்டானியத்தின் சுருங்கும் பண்பு (ஸ்பிரிங்பேக்) என்பதால், உருவாக்கப்பட்ட இணைப்புகள் தேவையான கோணத்தை பராமரிக்காமல் இருக்கலாம். ஆய்வாளர்கள் இறுதி அளவுகளை மட்டுமல்லாமல், பின்னர் விரிவாக்கத்திற்கு வழிவகுக்கக்கூடிய மீதமுள்ள முறுக்கு விசைகளையும் ஆய்வு செய்ய வேண்டும்.
ASTM B117 படி உப்பு மூழ்கு சோதனை டைட்டானியத்திற்கு குறைவாக பொருத்தமானது, ஏனெனில் அது குளோரைடு தாக்கத்தை நன்றாக எதிர்க்கிறது; ஆனால் இதனால் டைட்டானியம் அனைத்து வகையான துருத்தலுக்கும் தடையில்லை என்று அர்த்தமல்ல. ஒரு மின்பகுளியின் (எ.கா., வியர்வை) முன்னிலையில் டைட்டானியம் பிற உலோகங்களுடன் தொடர்பில் இருந்தால், கல்வானிக் துருத்தல் ஏற்படலாம். டைட்டானியம் இணைப்புகளுடன் ஸ்டெயின்லெஸ் ஸ்டீல் பின்களை கலந்த கழுத்துப்பட்டை ஒரு கல்வானிக் இணைப்பை உருவாக்குகிறது, இது குறைந்த முனைவு உலோகத்தின் துருத்தலை வேகப்படுத்தலாம். இந்த அபாயத்தை புரிந்துகொண்ட தொழிற்சாலைகள் மின்காப்பு வாஷர்கள் அல்லது ஒத்திசைவான பொருட்களை குறிப்பிடும்.
ஒரு பயனுள்ள எடுத்துக்காட்டு, தெற்கு ஐரோப்பாவில் ஒரு கைச்சிலம்பு உற்பத்தி வரிசையிலிருந்து வருகிறது. டைட்டானியம் இணைப்புகள் அளவு சோதனைகளை வெற்றிகரமாகக் கடந்தன, ஆனால் கூட்டுதலுக்குப் பின்னர் தோல்வியடைந்தன. முள்கள் வேறொரு வழங்குநரிடமிருந்து வந்தன, அவை சிறிது வேறுபட்ட துல்லிய அளவுகளைக் கொண்டிருந்தன. இந்த பொருத்தமின்மை காரணமாக இடைவெளி, தேய்மானம் மற்றும் வாடிக்கையாளர் புகார்கள் ஏற்பட்டன. இதன் அடிப்படைக் காரணம் வரும் பொருட்களை ஆய்வு செய்வதில் ஏற்பட்ட குறைபாடு ஆகும்; டைட்டானியம் தனியாக அல்ல.
செலவு, செயல்திறன் மற்றும் பிராண்ட் எதிர்பார்ப்புகளை சமன் செய்தல்
டைட்டானியம் கைச்சிலம்புகளை உற்பத்தி செய்வது ஸ்டெயின்லெஸ் ஸ்டீல் கைச்சிலம்புகளை விட அதிக செலவு கொண்டது. மூலப்பொருள் விலை அதிகம், இயந்திர செயல்பாடு நீண்ட நேரம் எடுக்கிறது, கருவிகள் வேகமாக தேய்ந்து போகின்றன, மேலும் முடிவுறு முறையில் பயனுள்ள வெளியீடு குறைவாக உள்ளது. டைட்டானியத்தை அதன் எடை மற்றும் துரு எதிர்ப்புத் தன்மைக்காக தேர்ந்தெடுக்கும் பிராண்டுகள், இந்த வரையறுக்கப்பட்ட பரிமாற்றங்களை ஏற்றுக்கொள்ள வேண்டும், அல்லது பிரீமியம் தோற்றமுள்ள ஆனால் மோசமான உணர்வைத் தரும் தயாரிப்புடன் வாடிக்கையாளர்களை ஏமாற்றும் அபாயத்தை எதிர்கொள்ள வேண்டும்.
முழு கைப்பட்டி முழுவதும் டைட்டானியத்தைப் பயன்படுத்துவதைக் குறிப்பிடுவது, கிளாஸ்பைக் கருத்தில் கொள்ளாமல், ஒரு பொதுவான தவறு. கிளாஸ்புகள் அதிக உராய்வைச் சந்திக்கின்றன, எனவே டைட்டானியம் கிளாஸ்புக்கு கூடுதல் வடிவமைப்பு அம்சங்கள் தேவைப்படலாம். மிகச் சிறந்த டைட்டானியம் திட்டங்கள், டைட்டானியத்தின் பயன்பாடு மிகவும் பயனுள்ளதாக இருக்கும் பாகங்கள் எவை என்பதையும், ஸ்டீல் அல்லது வேறு ஒரு கலவையில் இருந்தே இருக்க வேண்டிய பாகங்கள் எவை என்பதையும் தெளிவாகப் புரிந்துகொள்வதிலிருந்து தொடங்குகின்றன. இத்தகைய முடிவெடுப்பு செயல்முறையில் அனுபவம் வாய்ந்த உற்பத்தி பங்குதாரர்கள் மதிப்பைச் சேர்க்கின்றனர்.
டைட்டானியம் கைப்பட்டைகளின் வெளியீடுகள், முதல் வரைபடத்திலிருந்து இறுதி அட்டைப் பெட்டிவரை பொருளின் பண்புகள், இயந்திர செயல்பாட்டு அளவுகள், காலிங் தடுப்பு, முடிவுரு செயல்முறைகள் மற்றும் ஆய்வு தரநிலைகள் ஆகியவற்றின் பொருத்தம் போன்றவற்றைச் சார்ந்துள்ளன. புரிவா, இது பாவுருஹுவா (டாங்குவான்) பிரிஸிஷன் டெக்னாலஜி கோ., லிட்., என்பதன் சுருக்கம், டாங்குவானில் உள்ள தனது உற்பத்தி மையத்திலிருந்து ஓஇஎம் கடிகார பாகங்களை உற்பத்தி செய்வதில் நிபுணத்துவம் பெற்றுள்ளது; இது டயல்கள், கேஸ்கள், கைப்பட்டைகள் மற்றும் பக்கிள்கள் ஆகியவற்றை உள்ளடக்கிய தனிப்பயன் உற்பத்தி வசதிகளைக் கொண்டுள்ளது. கைப்பட்டை உற்பத்தி சிஎன்சி மில்லிங், ஸ்டாம்பிங், தானியங்கி பாலிஷிங் மற்றும் அளவுரு ஆய்வு ஆகியவற்றை ஒன்றிணைக்கிறது, மேலும் கூட்டப்பட்ட கைப்பட்டைகளின் செயல்பாட்டு சோதனைகளும் மேற்கொள்ளப்படுகின்றன. டைட்டானியம் கைப்பட்டைகளின் தன்மைகள், கருவிகள் தேவைகள் அல்லது ஒப்புதல் தரநிலைகள் பற்றி விவாதிக்க, புரிவாவைத் தொடர்பு கொள்ளவும்.
உள்ளடக்கப் பட்டியல்
- டைட்டானியம் ஒரு நேரடி மாற்றுப் பொருள் அல்ல
- இயந்திரத் துலக்கம் மற்றும் வடிவமைத்தலைச் சிக்கலாக்கும் பொருள் பண்புகள்
- கூட்டுதலின் போது காலிங் மற்றும் தேய்மானத்தை எதிர்த்துப் போராடுதல்
- டைட்டானியத்தின் மேற்பரப்பை அதன் தனித்தன்மையை இழக்காமல் முடிக்கும் முறை
- டைட்டானியத்திற்கு மட்டுமே உரிய தரக் கட்டுப்பாட்டு சவால்கள்
- செலவு, செயல்திறன் மற்றும் பிராண்ட் எதிர்பார்ப்புகளை சமன் செய்தல்