
 EN
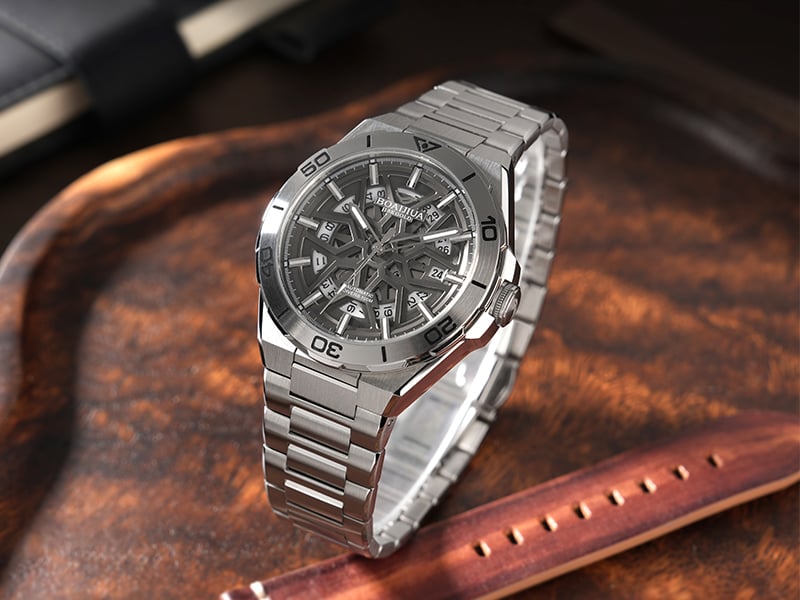
Почему титан не является прямой заменой
Титановые браслеты пользуются репутацией лёгкости, комфорта и устойчивости к коррозии. Эта репутация заслужена, но она имеет свою цену, которую многие бренды недооценивают. Титан — это не прямая замена нержавеющей стали на производственной линии. Его механические и тепловые свойства вынуждают фабрики пересматривать скорости резания, оснастку и даже температуру в помещении. Браслет, который выглядит простым в CAD-файле, может превратиться в производственную проблему, как только первые заготовки поступят на фрезерный станок. Понимание этих трудностей до принятия решения о разработке титановой модели позволяет сэкономить месяцы проб и ошибок.
Свойства материала, усложняющие механическую обработку и формовку
Соотношение прочности титана к его массе превосходно, однако эта прочность создаёт трудности для токарей. У металла низкая теплопроводность, поэтому тепло, выделяемое при резании, не рассеивается быстро. Оно концентрируется в зоне режущей кромки, что ускоряет износ инструмента и может вызвать обгорание поверхности. У титана также относительно низкий модуль упругости, то есть он сильнее деформируется под действием сил резания. Такая деформация приводит к вибрациям (чatter), ухудшению качества поверхности и отклонениям размеров. Как чистый титан, так и распространённые сплавы требуют более низких скоростей резания и более острых инструментов по сравнению с нержавеющей сталью.
| Свойство | нержавеющая сталь марки 316L | Титан Grade 5 |
|---|---|---|
| Теплопроводность | Умеренный | Низкая |
| Модуль упругости | Высокий | Ниже |
| Скорость обработки | Быстрее | Медленнее |
| Износа инструмента | Обычный | Ускоренный |
| Склонность к задиру | Низкая | Высокий |
Борьба с залипанием и износом при сборке
Задирание — одна из самых стойких проблем при сборке браслетов из титана. Когда две титановые поверхности скользят друг по другу под давлением, они могут образовывать микросварные соединения и рваться, создавая шероховатости, которые усугубляются при движении. Особенно это критично в зонах соединения звеньев и механизмов застёжек.
Браслеты из нержавеющей стали редко страдают от задирания в такой степени, поскольку этот материал образует стабильный оксидный слой, снижающий трение. Оксидный слой титана тоньше и легче нарушается. Производители часто используют сухие смазочные плёнки, анодированные покрытия или вставки из разнородных металлов для снижения задирания. Каждое из этих решений увеличивает стоимость и усложняет производство. Браслет, прошедший первоначальные испытания на сборку, может всё равно стать жёстким спустя недели носки, если использована неподходящая комбинация материалов.
Обработка поверхности титана без потери его характера
Отделка титана — это иное ремесло по сравнению с отделкой стали. Щёткование и полировка могут давать привлекательные результаты, однако титан скорее размазывается, чем чисто режется. Полировальные составы, хорошо работающие на нержавеющей стали, могут оставлять на титане мутный оттенок.
Струйная обработка создаёт равномерную матовую текстуру, скрывающую мелкие царапины, но при недостаточной очистке она также задерживает загрязнения. Анодирование — популярный способ придания цвета, однако оксидный слой тонок и может стираться под действием абразивного износа. PVD-покрытия хорошо адгезируют к титану, хотя цвет покрытия может меняться в зависимости от подготовки подложки. Каждый этап отделки должен быть проверен на реальных серийных деталях, поскольку лабораторные образцы часто ведут себя иначе по сравнению с деталями, прошедшими механическую обработку, шлифовку в барабане и сборку.
Задачи контроля качества, специфичные для титана
Контроль качества титановых браслетов требует повышенного внимания к размерам и целостности поверхности. Упругое восстановление титана после изгиба означает, что сформированные звенья могут не сохранять заданный угол. Инспекторы должны проверять не только конечные размеры, но и остаточные напряжения, которые впоследствии могут вызвать деформацию.
Испытание в солевом тумане по стандарту ASTM B117 имеет меньшее значение для титана, поскольку он хорошо устойчив к хлоридной коррозии; однако это не означает, что титан полностью невосприимчив ко всем видам коррозии. Гальваническая коррозия может возникнуть при контакте титана с другими металлами в присутствии электролита, например пота. Браслет, в котором титановые звенья сочетаются со штифтами из нержавеющей стали, создаёт гальваническую пару, способную ускорить коррозию менее благородного металла. Производственные предприятия, осознающие этот риск, указывают необходимость использования изолирующих шайб или совместимых материалов.
Полезный пример приводится на основе производства браслетов в Южной Европе. Звенья из титана прошли контроль размеров, но после сборки оказались непригодными. Штифты поставлялись другим поставщиком и имели несколько иные допуски. Несоответствие вызвало люфт, заедание и жалобы. Коренной причиной стал входной контроль, а не сам титан.
Сбалансированность стоимости, производительности и ожиданий бренда
Производство браслетов из титана обходится дороже, чем аналогичных изделий из нержавеющей стали. Сырьё стоит дороже, механическая обработка занимает больше времени, инструмент быстрее изнашивается, а выход годного при отделке ниже. Бренды, выбирающие титан ради его лёгкости и коррозионной стойкости, должны принимать эти компромиссы; в противном случае они рискуют разочаровать клиентов продуктом, выглядящим премиальным, но ощущающимся грубо.
Указание титана для всей браслетной конструкции без учёта застёжки — распространённая ошибка. Застёжки подвергаются высокому трению, поэтому титановая застёжка может потребовать дополнительных конструктивных особенностей. Наиболее успешные проекты с использованием титана начинаются с чёткого понимания, какие элементы наиболее выигрывают от применения титана, а какие могут остаться выполненными из стали или другого сплава. Именно на этом этапе принятия решений опытные партнёры по производству добавляют ценность.
Результаты производства браслетов из титана зависят от того, насколько точно согласованы свойства материала, параметры обработки, меры по предотвращению заедания, отделка и критерии контроля — от первого чертежа до упаковки в коробку. Компания Burriva (сокращённое название Baoruihua (Dongguan) Precision Technology Co., Ltd.) специализируется на производстве компонентов для часов по заказу OEM с базы в Дунгуане; собственные мощности охватывают циферблаты, корпуса, браслеты и пряжки. Производство браслетов включает фрезерование на станках с ЧПУ, штамповку, автоматическую полировку и контроль геометрических размеров, а также функциональные проверки собранных браслетов. Чтобы обсудить технические характеристики титановых браслетов, требования к оснастке или критерии приёмки, свяжитесь с Burriva.
Содержание
- Почему титан не является прямой заменой
- Свойства материала, усложняющие механическую обработку и формовку
- Борьба с залипанием и износом при сборке
- Обработка поверхности титана без потери его характера
- Задачи контроля качества, специфичные для титана
- Сбалансированность стоимости, производительности и ожиданий бренда