
 EN
Miksi titaani ei ole suora korvaus
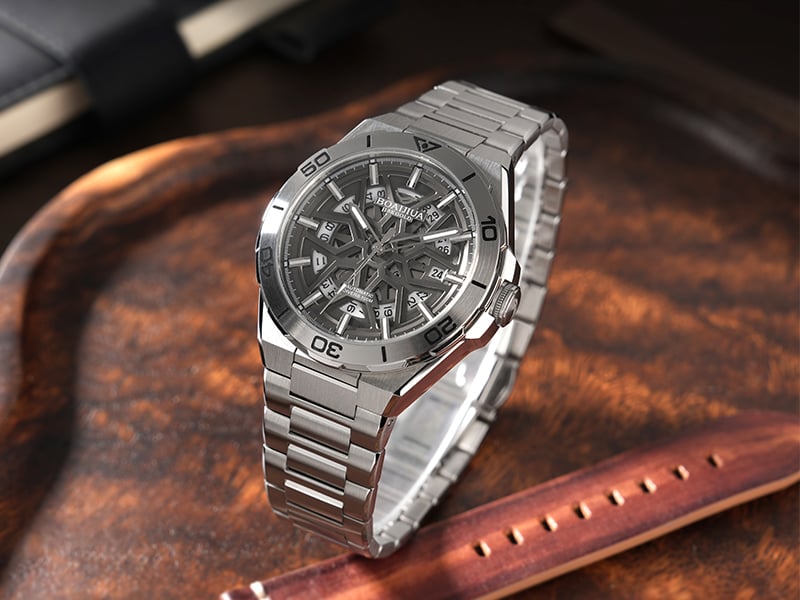
Titaanirannekorut ovat saaneet maineensa kevyestä mukavuudestaan ja korroosionkestävyydestään. Tämä maine on ansaittu, mutta sitä kustannetaan usein aliarvioidulla tavalla. Titaani ei ole suora korvaus ruostumattomalle teräkselle tuotantolinjalla. Sen mekaaniset ja lämmönjohtavuusominaisuudet pakottavat tehdasten uudelleenajattelemaan leikkuunopeuksia, työkaluja ja jopa huoneen lämpötilaa. Rannekoru, joka näyttää yksinkertaiselta CAD-tiedostossa, voi muuttua tuotantohaasteeksi heti kun ensimmäiset tukit pääsevät koneeseen. Näiden haasteiden ymmärtäminen ennen titaanisuunnittelun vahvistamista säästää kuukausia kokeiluja ja virheitä.
Materiaalin ominaisuudet, jotka vaikeuttavat koneistusta ja muovailua
Titaanin lujuus-massasuhde on erinomainen, mutta tämä lujuus vaikeuttaa koneistajien työtä. Metalli johtaa lämpöä huonosti, joten leikkaamisen aikana syntyvä lämpö ei hajaannu nopeasti. Lämpö keskittyy leikkuuteräksen kärkeen, mikä kiihdyttää työkalun kulumista ja voi aiheuttaa pinnan poltumista. Titaanilla on myös suhteellisen alhainen kimmokerroin, mikä tarkoittaa, että se taipuu enemmän leikkausvoimien vaikutuksesta. Tämä taipuminen aiheuttaa värinää, huonoa pintalaatua ja mittojen poikkeamia. Sekä puhtaalla titaanilla että yleisillä seoksilla on käytettävä hitaampia leikkausnopeuksia ja terävämpiä työkaluja kuin ruostumattomassa teräksessä.
| Omaisuus | 316L ruostumaton teräs | Luokan 5 titaani |
|---|---|---|
| Lämpöjohtokyky | Kohtalainen | Alhainen |
| Joustomoduuli | Korkeampi | Alempi |
| Työstön nopeus | Nopeammaksi | Hidas |
| Työkalujen kulusta | Normaali | Kiihdytetty |
| Kitka-aiheinen tarttuvuus | Alhainen | Korkea |
Taistelu kitkakulumaa ja kulumaa vastaan kokoonpanon aikana
Kulumisilmiö on yksi kestävimmistä ongelmista titaanikellorannekeiden kokoonpanossa. Kun kaksi titaanipintaa liukuu toisiaan vasten paineen alaisena, ne voivat mikrohitsata ja repiä toisiaan, mikä aiheuttaa karkeita kohtia, jotka pahenevat liikkeen myötä. Tämä on erityisen ongelmallista linkkiliitosten ja kiinnikkeiden mekanismeissa.
Ruskankestävät teräsrannekkeet kärsivät harvoin yhtä paljon kulumisilmiöstä, koska materiaali muodostaa vakauden omaavan oksidikerroksen, joka vähentää kitkaa. Titaanin oksidikerros on ohuempi ja helpommin häiriintyvä. Valmistajat käyttävät usein kuivia kalvoja voiteluaineina, anodisoituja pinnoitteita tai eri metallien sisällyttämiä osia kulumisilmiön lievittämiseen. Jokainen ratkaisu lisää kustannuksia ja monimutkaisuutta. Ranneke, joka läpäisee alustavat kokoonpanotestit, voi silti jäykistyä viikkojen käytön jälkeen, jos materiaaliparit on valittu väärin.
Titaanin pinnankäsittely ilman sen ominaisuuksien menettämistä
Titaanin viimeistely on eri taito kuin teräksen viimeistely. Harjaaminen ja kiillotus voivat tuottaa houkuttelevia tuloksia, mutta titaani pikemminkin sotkii kuin leikkaa siististi. Ruostumattomalle teräkselle hyvin toimivat kiillotusaineet voivat jättää titaanille sumea ilmeen.
Hiekka-iskut luovat yhtenäisen mattapinnan, joka peittää pienet naarmut, mutta ne voivat myös sitoa kontaminaantteja, ellei niitä puhdisteta asianmukaisesti. Anodointi on suosittu vaihtoehto värin lisäämiseen, mutta oksidikerros on ohut ja sen voi kuluttaa pois kitkalla. PVD-pinnoitteet tarttuvat hyvin titaaniin, vaikka pinnoitteen väri saattaa muuttua riippuen alustan valmistuksesta. Jokainen viimeistelyvaihe on varmistettava todellisilla tuotantokappaleilla, koska laboratonäytteet käyttäytyvät usein eri tavoin kuin koneistetut, tumbletut ja kokoonpannut kappaleet.
Laatutarkastuksen haasteet, jotka liittyvät yksinomaan titaaniin
Titaanikorujen laadunvalvonnassa on kiinnitettävä erityistä huomiota mittoihin ja pinnan eheyyteen. Titaanin taivutuksen jälkeinen kimmoisuus tarkoittaa, että muovattujen linkkien kulma ei välttämättä pysy suunnitellussa asennossa. Tarkastajien on tarkistettava paitsi lopullisia mittoja myös jäännösjännityksiä, jotka voivat aiheuttaa myöhempää vääntymistä.
ASTM B117 -standardin mukainen suolahöyrytestaus on vähemmän merkityksellinen titaanille, koska se kestää kloridihyökkäyksiä hyvin, mutta tämä ei tarkoita, että titaani olisi immuuni kaikelle korroosiolle. Galvaaninen korroosio voi esiintyä, kun titaani koskettaa muita metalleja elektrolyytin läsnä ollessa, kuten hikissä. Kellokoru, jossa yhdistetään titaanilinkkejä ruostumattoman teräksen nasteihin, muodostaa galvaanisen parin, joka voi kiihdyttää vähemmän jalometallisen komponentin korroosiota. Tehtaat, jotka ymmärtävät tämän riskin, määrittelevät eristäviä washereita tai yhteensopivia materiaaleja.
Hyödyllinen esimerkki tulee rannekkeiden tuotannosta Etelä-Euroopassa. Titaaniliitokset läpäisivät mittojen tarkistukset, mutta hajosivat kokoonpanon jälkeen. Niput olivat eri toimittajalta, jonka toleranssit olivat hieman erilaiset. Epäsovitteisuus aiheutti löysän liikkuvuuden, kulumista ja valituksia. Ongelman juurisyy oli saapuvien tavaroiden tarkastus, ei itse titaani.
Kustannusten, suorituskyvyn ja brändin odotusten tasapainottaminen
Titaanirannekkeet ovat kalliimpia valmistaa kuin vastaavat ruostumattomasta teräksestä valmistetut mallit. Raaka-aine on kalliimpi, koneistus kestää pidempään, työkalut kuluvat nopeammin ja viimeistelyssä saavutettava hyväksyttävän laatuinen tuotos on pienempi. Merkit, jotka valitsevat titaanin sen kevyen painon ja korroosionkestävyyden vuoksi, joutuvat hyväksymään nämä kompromissit tai riskaavat pettää asiakkaat tuotteella, joka näyttää premium-luokalta, mutta tunnustaa karkealta.
Titaniumn määrittäminen koko rannekkeen materiaaliksi ilman kiinnikkeen huomioon ottamista on yleinen virhe. Kiinnikkeet kokevat suurta kitkaa, joten titanikiinnike vaatii mahdollisesti lisäsuunnittelua. Onnistuneimmat titaniprojektit alkavat selkeästä ymmärryksestä siitä, mitkä osat hyötyvät eniten titaniasta ja mitkä osat voivat pysyä teräksestä tai muusta seoksesta. Tällaisen päätöksenteon alueella kokemukselliset valmistusparnerit tuovat arvoa.
Titaanikorvasoljen tulokset riippuvat siitä, kuinka hyvin materiaaliominaisuudet, koneistusparametrit, tarttumisen estäminen, viimeistely ja tarkastuskriteerit ovat yhdenmukaisia ensimmäisestä piirroksesta viimeiseen kassiin saakka. Burriva, joka on lyhenne yrityksestä Baoruihua (Dongguan) Precision Technology Co., Ltd., keskittyy OEM-kellokomponentteihin Dongguanissa sijaitsevasta tuotantotukipisteestään, ja sillä on sisäiset kyvykkyydet sekä numeroiden, koteloiden, korvasoljien että kiinnikkeiden valmistukseen. Korvasoljen valmistus yhdistää CNC-jyrsintää, puristusta, automatisoitua kiillotusta ja mittasuuntaista tarkastusta sekä toiminnallisia tarkastuksia kokoonpannuissa korvasoljissa. Jos haluat keskustella titaanikorvasoljen teknisistä vaatimuksista, työkaluvaatimuksista tai hyväksyntäkriteereistä, ota yhteyttä Burrivaan.
Sisällysluettelo
- Miksi titaani ei ole suora korvaus
- Materiaalin ominaisuudet, jotka vaikeuttavat koneistusta ja muovailua
- Taistelu kitkakulumaa ja kulumaa vastaan kokoonpanon aikana
- Titaanin pinnankäsittely ilman sen ominaisuuksien menettämistä
- Laatutarkastuksen haasteet, jotka liittyvät yksinomaan titaaniin
- Kustannusten, suorituskyvyn ja brändin odotusten tasapainottaminen