
 EN
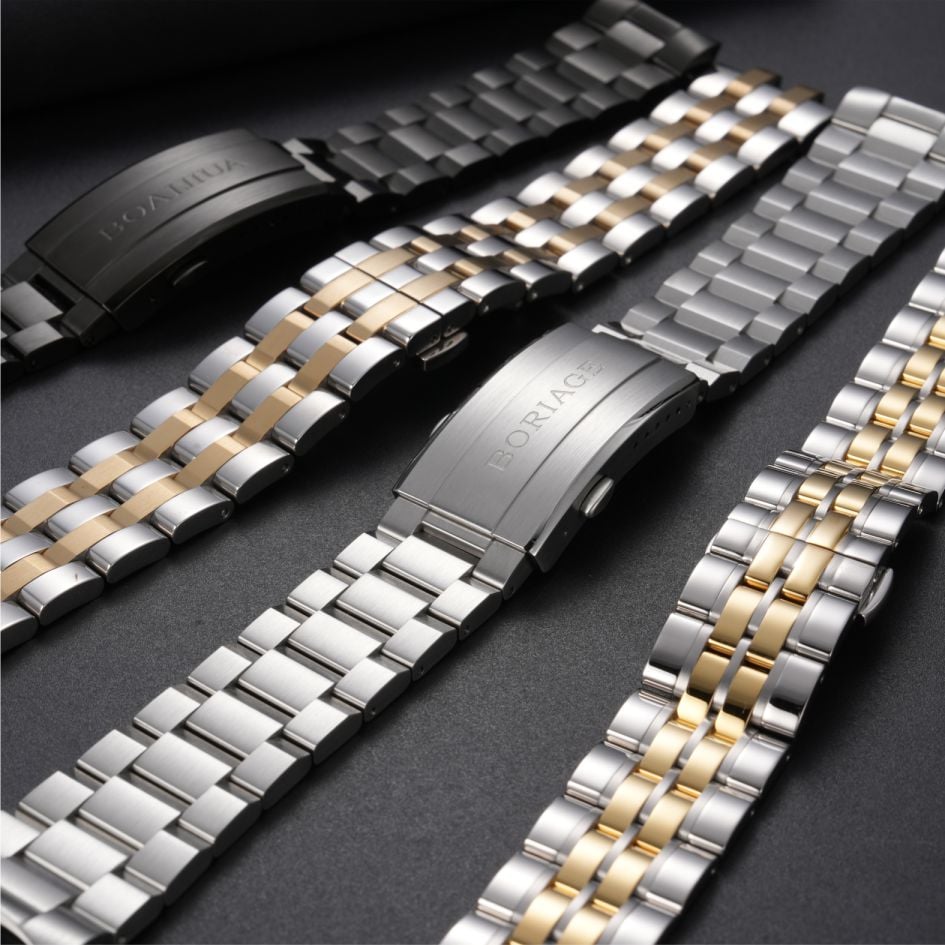
Titan taucht in Uhrenspezifikationen aus einem Grund auf, der wenig mit Marketing zu tun hat. Es ist leicht, korrosionsbeständig und hautverträglich. Am Uhrengehäuse sind diese Eigenschaften angenehm. An einer Schnalle sind sie noch wichtiger, denn die Schnalle liegt den ganzen Tag am Handgelenk und wird wiederholt gedrückt, geöffnet und geschlossen.
Eine Titan-Uhrenschnalle wiegt spürbar weniger als die gleiche Schnalle aus 316L-Edelstahl. Die Dichte beträgt etwa 4,5 g/cm³ für Titan gegenüber 7,9 g/cm³ für Stahl – der Unterschied ist real und lässt sich haptisch wahrnehmen. Eine leichtere Schnalle verändert, wie die Uhr am Handgelenk sitzt, insbesondere bei einem Armband, bei dem die Schließe einen bedeutenden Anteil des Gesamtgewichts trägt.
Korrosionsbeständigkeit ist der zweite Vorteil. Titan bildet eine dünne Oxidschicht auf seiner Oberfläche, die es vor Schweiß, Salzwasser und dem allgemeinen Verschleiß durch den täglichen Gebrauch schützt. Diese Schicht bildet sich nach einem Kratzer erneut, weshalb Titan unter Bedingungen gut abschneidet, die Stahl niedrigerer Güteklasse stumpf machen würden.
Hautkontakt und das hypoallergene Argument
Die Schnalle ist das Bauteil, das am längsten direkten Hautkontakt hat. Dadurch wird die Nickelabgabe zu einer praktischen – nicht nur theoretischen – Sorge. Einige Edelstahlqualitäten geben bei Kontakt mit Schweiß geringe Mengen Nickel ab; bei Trägern mit Nickelallergie zeigt sich das als Reizung unter der Schließe.
Titanium weist dieses Problem nicht in gleichem Maße auf. Es wird im Allgemeinen gut von der Haut vertragen und wird daher oft allein aus diesem Grund gewählt. Die ehrliche Einschränkung lautet: Nicht jedes Titanium ist identisch. Handelsreine Sorten und Legierungen verhalten sich leicht unterschiedlich, und auch die Oberflächenbeschaffenheit beeinflusst, wie das Metall mit der Haut interagiert. Eine raue oder kontaminierte Oberfläche kann Probleme verursachen, die das Grundmaterial an sich nicht hervorrufen würde.
Die Bearbeitung von Titanium ist die Hauptkostentreiberin
Titanium ist bereits auf Material-Ebene teurer als Stahl und zudem aufwendiger zu bearbeiten. Die Gründe liegen in den physikalischen Eigenschaften: Titanium leitet Wärme schlecht, weshalb sich Wärme an der Schneidkante statt im Span oder im Werkstück ansammelt. Das verkürzt die Standzeit der Werkzeuge und erfordert eine sorgfältigere Kontrolle der Schnittgeschwindigkeit sowie der Kühlschmierstoffzufuhr.
Titanium verfestigt sich ebenfalls durch Kaltverformung. Ein leichter Schnitt kann eine verhärtete Schicht hinterlassen, die den nächsten Schnitt für das Werkzeug erschwert. Die Bearbeitungsparameter müssen daher so eingestellt werden, dass diese Schicht durchschnitten und nicht nur überfahren wird – was langsamere Vorschübe und besondere Aufmerksamkeit auf den Werkzeugzustand erfordert.
Der geringere Elastizitätsmodul des Materials – etwa 110 GPa im Vergleich zu rund 200 GPa bei Stahl – stellt eine dritte Herausforderung dar. Titan verformt sich stärker unter Schnittkraft, sodass dünne Abschnitte wie Knickplatten oder Schlossblätter vom Fräser wegfedern können. Spannvorrichtung und Stützung müssen dies berücksichtigen; andernfalls weist das Bauteil eine Taperung auf, die bei der späteren Prüfung entdeckt wird.
| Eigentum | Titan | edelstahl 316L |
|---|---|---|
| Dichte | Etwa 4,5 g/cm³ | Etwa 7,9 g/cm³ |
| Widerstandsmoment | Etwa 110 GPa | Etwa 200 GPa |
| Korrosionsbeständigkeit | Hoch, Oxidschicht bildet sich erneut | Gut, abhängig von Sorte und Oberfläche |
| Hautverträglichkeit | Im Allgemeinen gut verträglich | Nickelfreisetzung möglich bei einigen Sorten |
| Schwierigkeiten bei der Bearbeitung | Höher, Wärme- und Verfestigungseffekte | Niedriger, gut verstanden |
| Material- und Einzelteilkosten | Höher | Niedriger |
Ein Fall, bei dem die Feder nicht zur Stahlversion passte
In einem anonymisierten Fall ging es um eine Titanschnalle, die als direkter Materialersatz für eine bestehende Stahlversion konzipiert war. Die Geometrie wurde übernommen, die Feder ebenfalls – und die ersten Muster sahen korrekt aus.
Die Öffnungskraft jedoch nicht. Die Titanschnalle ließ sich leichter öffnen als die Stahlversion, obwohl die Feder identisch war. Ursache war der Unterschied im Elastizitätsmodul: Dieselbe Feder, die gegen ein Verriegelungsblatt drückte, das stärker durchgebogen wurde, erzeugte eine geringere spürbare Kraft. Die Schnalle war nicht fehlerhaft. Die Feder-Spezifikation war ursprünglich auf Stahl abgestimmt worden und ließ sich nicht einfach übertragen.
Die Korrektur bestand darin, die Federsteifigkeit und die Vorspannung für die Titanversion anzupassen und anschließend die Öffnungskraft über die gesamte Charge erneut zu prüfen. Das ist eine nützliche Erinnerung daran, dass der Austausch des Werkstoffs bei einer Schnalle keine direkte, eins-zu-eins-Ersatzmaßnahme ist. Die Feder, der Riegel und das Scharnier reagieren alle auf die Steifigkeit des Materials, und jedes dieser Komponenten muss neu validiert werden.
Oberflächen- und Farboptionen mit hoher Beständigkeit
Titan lässt sich in einem anderen Spektrum an Oberflächenveredlungen als Stahl bearbeiten. Poliertes Titan weist einen leicht wärmeren Farbton als polierter Stahl auf, und gebürstetes Titan behält ein mattes Erscheinungsbild, das viele Marken für ein Werkzeuguhren-Design bevorzugen. Auch gestrahlte und satinierte Oberflächen sind verbreitet.
Bei der Farbgebung wird Titan besonders interessant – und zugleich anspruchsvoll. Titan kann durch Anodisierung farbig verfärbt werden, ohne dass eine Beschichtung erforderlich ist; die Farbe entsteht also in der Oxidschicht selbst und nicht als zusätzliche Schicht darauf. Dadurch ist die Farbe widerstandsfähiger gegenüber Abnutzung als eine dünne Beschichtung, doch ist das Farbspektrum begrenzt und der Prozess empfindlich gegenüber der Oberflächenvorbereitung.
PVD-Beschichtung wird auch auf Titan eingesetzt, vor allem für dunklere Farbtöne und zur zusätzlichen Kratzfestigkeit. Die gleichen Regeln gelten wie bei Stahl. Der Zustand des Grundmaterials bestimmt das Endergebnis; eine Beschichtung kann keine raue Oberfläche ausgleichen.
Was Titan nicht löst
Es lohnt sich, die Grenzen klar zu benennen. Titan macht eine Schnalle nicht in jedem Sinne robuster. Es weist ein gutes Verhältnis von Festigkeit zu Gewicht auf, ist jedoch nicht härter als Stahl und kratzt im Alltag leichter. Eine Titan-Schnalle, die mit einer harten Oberfläche in Kontakt kommt, zeigt Spuren, die eine gehärtete Stahl-Schnalle widerstehen würde.
Titan ist zudem nicht für jede Preisklasse die richtige Wahl. Material- und Bearbeitungskosten treiben den Einzelpreis nach oben; bei einer Schnalle, die nicht als sichtbares Designmerkmal gedacht ist, mag die Aufpreisforderung daher keinen Mehrwert liefern. Die Entscheidung hängt davon ab, wie die Uhr positioniert ist, wie sich die Schnalle anfühlen soll und wie sehr Gewichtseinsparung am Handgelenk tatsächlich ins Gewicht fällt.
Wo die Beschaffung von Titan-Schnallen praktisch wird
Titanschnallen können entweder von einem einzigen Lieferanten bezogen werden, der Bearbeitung, Oberflächenveredelung und Prüfung übernimmt, oder auf mehrere Spezialisten verteilt werden. Keine der beiden Varianten ist generell besser. Ein einzelner Lieferant erleichtert die Rückverfolgbarkeit von Abweichungen. Ein Mehr-Lieferanten-Setup bietet Zugang zu spezialisierterem Know-how, erfordert jedoch mehr Kompatibilitätsprüfungen durch die Marke.
Kleinvolumen-Aufträge unterliegen denselben Qualitätsstandards wie Großaufträge. Der Prüfplan und die AQL-Werte ändern sich nicht mit der Losgröße. Der Stückpreis ändert sich jedoch, da Titanwerkzeuge und die Planung der Prüfung Fixkosten sind, die sich auf weniger Teile verteilen.
Ein erfahrener Komponentenspezialist, der diese Standards einhält, kann in der Regel genau erklären, wo die Kosten für eine Titanschnalle anfallen und welche Konstruktionsentscheidungen sie beeinflussen. Das ist nützlicher als eine oberflächliche Materialaussage.
Für Projekte, bei denen Titan-Schnallen Gewicht, Hautkontakt und Bearbeitungskosten ausgewogen werden müssen, verringert die Zusammenarbeit mit einem Lieferanten, dessen Qualitätskontrolle sich auf genau diese Faktoren konzentriert, unerwartete Probleme in der späten Entwicklungsphase. Burriva, die Kurzform für Baoruihua (Dongguan) Precision Technology Co., Ltd., betreibt eine komponentenorientierte Produktionsstätte mit einer Fläche von über 20.000 Quadratmetern und bietet Mehrachsen-Bearbeitung, CNC-Fräsen, Stanzen, automatisiertes Polieren sowie dimensionale Prüfung in den Phasen Eingangskontrolle, Zwischenprüfung und Endkontrolle. Die Arbeitsabläufe sind projektspezifisch getrennt, und der Zugriff auf CAD-Dateien erfolgt nach beruflicher Rolle gesteuert. Teams, die an Spezifikationen für Titan-Schnallen arbeiten, sind herzlich eingeladen, ihre Anforderungen zu besprechen.