
 EN
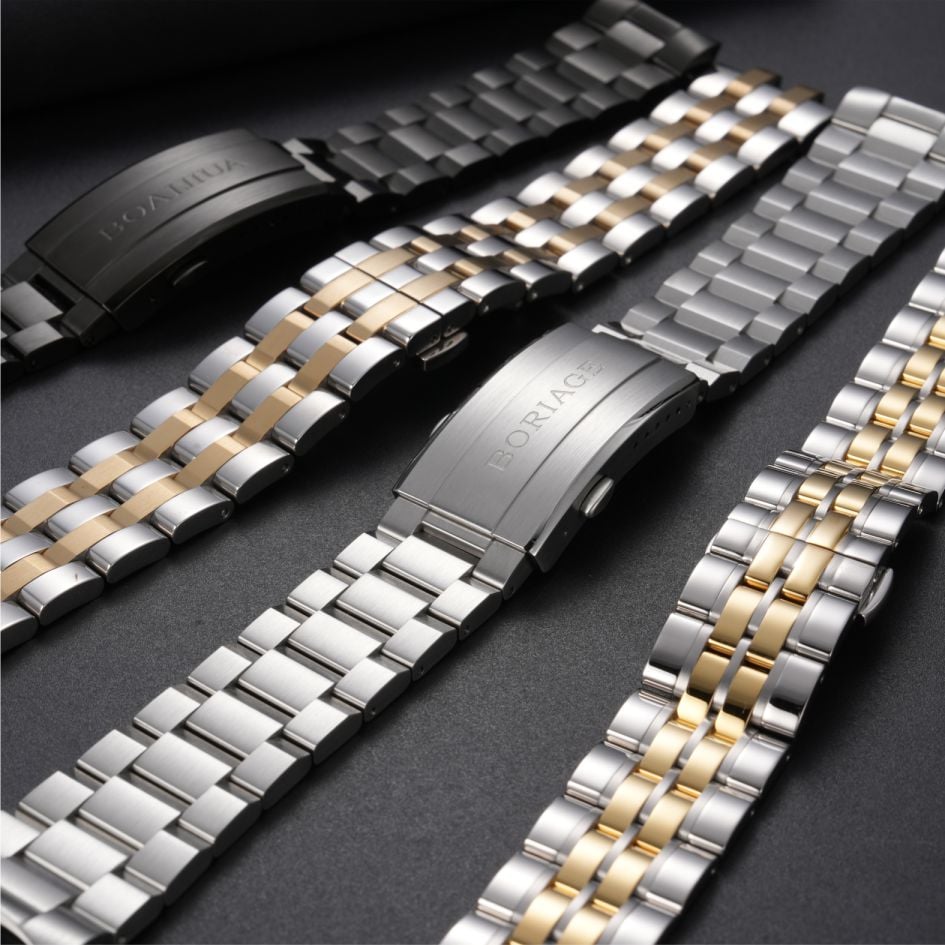
تیتانیوم در مشخصات ساعتها به دلیل دلایلی ظاهر میشود که ارتباط کمی با بازاریابی دارد. این فلز سبک است، در برابر خوردگی مقاومت دارد و رفتار مناسبی در تماس با پوست نشان میدهد. در بدنهی ساعت، این ویژگیها مطلوب هستند. اما در بستهبند (بکل)، اهمیت بیشتری پیدا میکنند، زیرا بستهبند بخشی است که تمام روز روی مچ قرار دارد و مکرراً فشار میآید، باز و بسته میشود.
بستهبند تیتانیومی ساعت بهطور قابلمشاهدهای سبکتر از همان بستهبند ساختهشده از فولاد ضدزنگ ۳۱۶ال است. چگالی تیتانیوم حدود ۴٫۵ گرم بر سانتیمتر مکعب و چگالی فولاد حدود ۷٫۹ گرم بر سانتیمتر مکعب است؛ بنابراین این تفاوت واقعی است و در حس دستی نیز آشکار میشود. بستهبند سبکتر نحوهی قرارگیری ساعت روی مچ را تغییر میدهد، بهویژه در مواردی که ساعت با بازوبند است و بستهبند سهم قابلتوجهی از وزن کلی را به عهده دارد.
مقاومت در برابر خوردگی دومین مزیت است. تیتانیوم لایهای نازک اکسیدی را روی سطح خود تشکیل میدهد که آن را در برابر عرق، آب شور و سایش عمومی استفادهٔ روزانه محافظت میکند. این لایه در صورت خراشیدن دوباره بازسازی میشود؛ به همین دلیل تیتانیوم در شرایطی که فولادهای پایینتر را کدر میکند، عملکرد خوبی دارد.
تماس با پوست و استدلال ضدحساسیت
بکل یکی از قطعاتی است که بیشترین زمان را در تماس مستقیم با پوست میگذراند. این امر آزادسازی نیکل را به یک نگرانی عملی — نه نظری — تبدیل میکند. برخی از درجات فولاد ضدزنگ مقدار کمی نیکل را هنگام تماس با عرق آزاد میکنند و برای افرادی که به نیکل حساسیت دارند، این امر منجر به التهاب زیر بسته میشود.
تیتانیوم این مشکل را به همان شکل ندارد. معمولاً در برابر پوست به خوبی تحمل میشود و اغلب به دلیل همین ویژگی انتخاب میگردد. توجه صادقانه این است که تمام تیتانیومها یکسان نیستند. درجات خالص تجاری و آلیاژهای آن رفتارهای کمی متفاوتی دارند و سطح پرداختشده نیز بر نحوه تعامل فلز با پوست تأثیر میگذارد. سطحی زبر یا آلوده ممکن است باعث ایجاد مشکلاتی شود که ماده اصلی به تنهایی چنین مشکلی ایجاد نمیکند.
ماشینکاری تیتانیوم منشأ هزینههاست
تیتانیوم در سطح ماده گرانتر از فولاد است و ماشینکاری آن نیز گرانتر است. دلایل این امر از نظر فیزیکی است. تیتانیوم هدایت حرارتی ضعیفی دارد، بنابراین گرما در لبه برش تجمع مییابد نه اینکه به براده یا قطعه کار منتقل شود. این امر عمر ابزار را کوتاه میکند و کنترل دقیقتری از سرعت برش و سیال خنککننده را الزامی میسازد.
تیتانیوم همچنین سختشوندهٔ کاری است. برش سبک میتواند لایهای سختشده ایجاد کند که برش بعدی را برای ابزار دشوارتر میسازد. پارامترهای ماشینکاری باید طوری تنظیم شوند که از این لایه عبور کنند نه اینکه روی آن لغزش کنند؛ یعنی سرعت پیشروی کندتر و توجه بیشتر به وضعیت ابزار لازم است.
مدول الاستیسیتهٔ پایینتر این ماده — حدود ۱۱۰ گیگاپاسکال در مقابل حدود ۲۰۰ گیگاپاسکال برای فولاد — چینش سومی را ایجاد میکند. تیتانیوم تحت نیروی برشی بیشتری خم میشود، بنابراین مقاطع نازکی مانند صفحات خمشونده و برگههای قفل ممکن است از ابزار برش فاصله بگیرند. روشهای ثابتکردن و تکیهگاهها باید این پدیده را در نظر بگیرند؛ در غیر این صورت قطعه با شیبی تولید میشود که در بازرسی بعدی کشف خواهد شد.
| اموال | تیتانیوم | 316L استیل ضد زنگ |
|---|---|---|
| چگالی | حدود ۴٫۵ گرم بر سانتیمتر مکعب | حدود ۷٫۹ گرم بر سانتیمتر مکعب |
| مدول | حدود ۱۱۰ گیگاپاسکال | حدود ۲۰۰ گیگاپاسکال |
| مقاوم در برابر خوردگی | بالا، لایهٔ اکسیدی دوباره تشکیل میشود | خوب، بستگی به درجه و پرداخت سطح دارد |
| تحمل پوستی | بهطور کلی تحمل خوبی دارد | آزادسازی نیکل در برخی درجات امکانپذیر است |
| درجهٔ دشواری ماشینکاری | بالاتر، سختشدن حرارتی و کاری | پایینتر، بهخوبی شناختهشده |
| هزینه ماده و هزینه واحد | بالاتر | پایینتر |
موردی که فنر با نسخه فولادی تطابق نداشت
در یک مورد ناشناسسازیشده، یک بند تیتانیومی وجود داشت که بهصورت مستقیم جایگزین نسخه موجود فولادی شده بود. هندسه حفظ شده بود، فنر نیز حفظ شده بود و نمونههای اولیه صحیح بهنظر میرسیدند.
اما نیروی بازشدن مطابقت نداشت. بازکردن بند تیتانیومی سبکتر از نسخه فولادی احساس میشد، حتی با وجود یکسان بودن فنر. علت این تفاوت، تفاوت در مدول الاستیسیته بود. همان فنر، هنگام فشردهشدن علیه صفحه قفلی که انحراف بیشتری داشت، نیروی احساسی کمتری ایجاد کرد. بند معیوب نبود. مشخصات فنر بر اساس فولاد تنظیم شده بود و بهطور مستقیم قابل انتقال به تیتانیوم نبود.
راهحل این بود که نرخ فنر و پیشبارگذاری نسخه تیتانیوم تنظیم شود، سپس نیروی بازشدن را در کل دسته مجدداً بررسی کرد. این یادآوری مفیدی است که جایگزینی مواد در یک بکل معادل تغییر «همانند به همانند» نیست. فنر، قفل و مفصل همگی به سختی ماده واکنش نشان میدهند و هر یک باید مجدداً مورد تأیید قرار گیرند.
گزینههای پایانی و رنگ که مقاومت بالایی دارند
تیتانیوم طیف متفاوتی از پایانیها را نسبت به فولاد میپذیرد. تیتانیوم صیقلیشده تنها کمی گرمتر از فولاد صیقلیشده است و تیتانیوم ماتشده ظاهری بدون براقی دارد که بسیاری از برندها آن را برای زیبایی ساعتهای ابزاری ترجیح میدهند. پایانیهای شوت-بلست (تیرهشده با ذرات ریز) و ساتن نیز رایج هستند.
رنگ جایی است که تیتانیوم جالب میشود و همچنین جایی که پیچیدگیهایش آشکار میگردد. تیتانیوم را میتوان با روش آندایز کردن رنگی کرد بدون اینکه لایهای روی آن اعمال شود؛ یعنی رنگ بخشی از لایه اکسید تشکیلشده روی سطح است نه لایهای جداگانه روی آن. این روش در برابر سایش مقاومت بیشتری دارد تا پوششهای نازک، اما طیف رنگی محدود است و فرآیند آندایز به آمادهسازی دقیق سطح حساس است.
پوششدهی پیویدی همچنین روی تیتانیوم بهکار میرود، عمدتاً برای رنگهای تیرهتر و افزایش مقاومت در برابر خراش. همان قوانینی که برای فولاد اعمال میشوند، برای تیتانیوم نیز صادق است. وضعیت زیرلایه تعیینکنندهٔ ظاهر نهایی است و پوششدهی نمیتواند سطحی ناصاف را اصلاح کند.
مسائلی که تیتانیوم حل نمیکند
ارزش دارد که محدودیتهای آن بهوضوح مشخص شوند. تیتانیوم در همهٔ معانی باعث افزایش استحکام بند نمیشود. اگرچه نسبت استحکام به وزن آن خوب است، اما سختی آن از فولاد کمتر است و در استفادهٔ روزانه بهراحتیتر خراش میخورد. بندی از تیتانیوم که با سطحی سخت تماس پیدا کند، جایهایی را نشان میدهد که بند فولاد سختشده میتواند در برابر آنها مقاومت کند.
تیتانیوم همچنین برای همهٔ سطوح قیمتی مناسب نیست. هزینهٔ مواد و ماشینکاری قیمت هر واحد را افزایش میدهد و برای بندی که قرار نیست ویژگی طراحیشدهای باشد، این افزایش قیمت لزوماً ارزش افزودهای ایجاد نمیکند. انتخاب بستگی دارد به نحوهٔ موقعیتیابی ساعت، حس مطلوب از بند و اینکه کاهش وزن چقدر در عمل روی مچ اهمیت دارد.
جایی که تأمین بندهای تیتانیومی از نظر عملی امکانپذیر میشود
بuckles تیتانیومی میتوانند از یک تأمینکنندهٔ واحد که تمامی مراحل ماشینکاری، پرداخت و بازرسی را انجام میدهد، یا از چند تأمینکنندهٔ متخصص تأمین شوند. هیچیک از این دو روش بهطور کلی برتر نیستند. استفاده از یک تأمینکنندهٔ واحد ردیابی انحرافات را آسانتر میکند. در مقابل، استفاده از چند تأمینکننده دسترسی به تخصصهای تخصصیتری فراهم میکند، اما بار بررسی سازگانی بیشتری را بر دوش برند میگذارد.
سفارشهای کوچکحجم از همان استانداردهای کیفیتی که برای سفارشهای بزرگ اعمال میشود، پیروی میکنند. طرح بازرسی و سطوح AQL با تغییر حجم دسته تغییر نمیکنند. قیمت هر واحد تغییر میکند، زیرا هزینههای ثابت ابزارآلات تیتانیومی و برنامهریزی بازرسی بین تعداد کمتری قطعه تقسیم میشوند.
یک متخصص تجربهدار در زمینهٔ قطعات که این استانداردها را رعایت کند، معمولاً میتواند توضیح دهد که هزینهٔ یک buckle تیتانیومی در کدام بخشها واقع شده و چه انتخابهای طراحیای آن را تحت تأثیر قرار دادهاند. این اطلاعات از یک ادعای سطحی دربارهٔ جنس ماده مفیدتر است.
برای پروژههایی که در آنها بکلهای تیتانیومی باید وزن، تماس با پوست و هزینهی ماشینکاری را متعادل کنند، همکاری با تأمینکنندهای که سیستم کنترل کیفیت خود را بر اساس همین عوامل طراحی کرده است، احتمال بروز شگفتیهای ناخواسته در مراحل پایانی را کاهش میدهد. بوریوا، مخفف شرکت فناوری دقیق باوروهوا (دونگقوان) محدودیت، یک واحد تولیدی تمرکزشده بر اجزا دارد که بیش از ۲۰٬۰۰۰ مترمربع فضای کف را پوشش میدهد و فرآیندهای ماشینکاری چندمحوره، فرزکاری توسط ماشینهای کنترل عددی، قالبزنی، صیقلدهی خودکار و بازرسی ابعادی را در مراحل ورودی، درحالتولید و خروجی انجام میدهد. جریانهای کاری بر اساس هر پروژه جداگانه سازماندهی شدهاند و دسترسی به فایلهای CAD بر اساس نقش شغلی کارکنان کنترل میشود. تیمهایی که روی مشخصات بکلهای تیتانیومی کار میکنند، خوشآمدیدند تا نیازهای خود را مطرح کنند.