
 EN
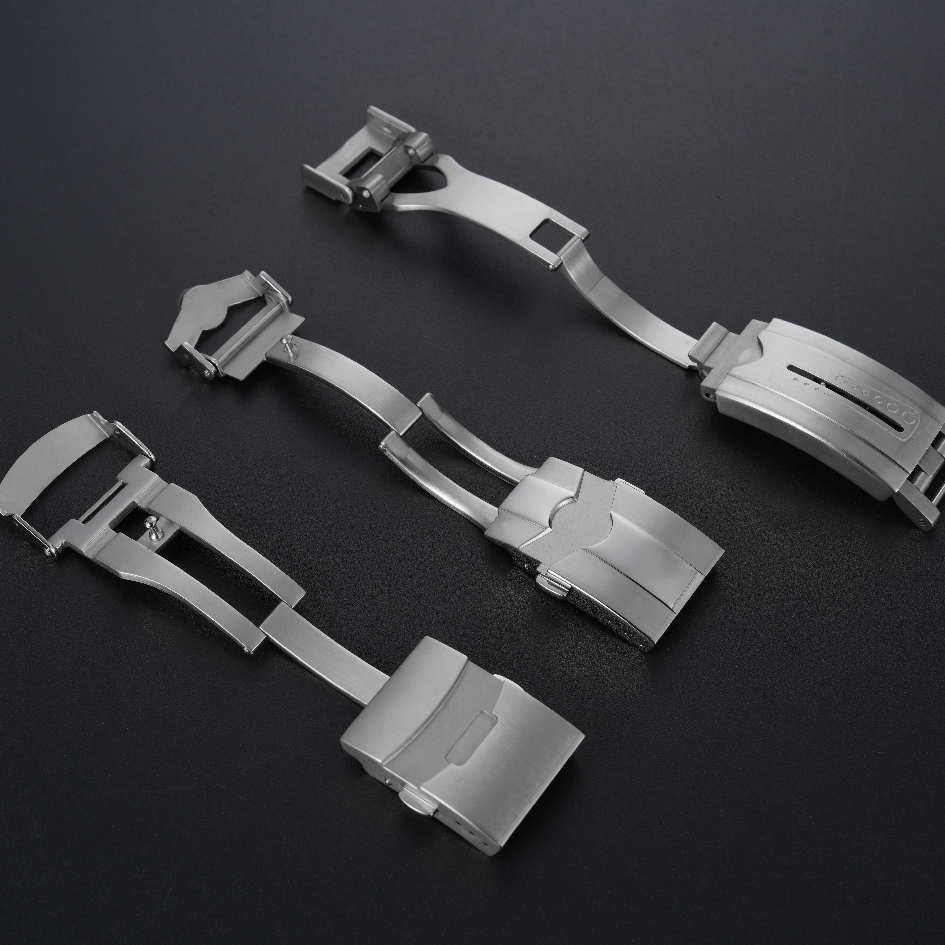
قفلی به دلایل مختلفی از کار میافتد: قفلگیر دیگر درگیر نمیشود، فنر فشار خود را از دست میدهد، سطح آن ساییده میشود یا مفصل آن شل میشود. هر یک از این حالتهای خرابی ریشه در ویژگیهای مادهٔ سازنده دارد. سختی تعیین میکند که سطح چقدر سریع خراشیده میشود. مدولوس کشسانی تعیین میکند که صفحهٔ قفلگیر تا چه حد تحت بار خم میشود. مقاومت در برابر خوردگی تعیین میکند که قطعه در طول ماهها در برابر عرق چگونه رفتار میکند.
بنابراین انتخاب ماده تصمیمی ظاهری نیست. این انتخاب، زمان سایش قفل را پیش از تولید هر واحدی تعیین میکند. دو قفل با هندسهٔ یکسان اما از مواد متفاوت، بهصورت متفاوتی پیر میشوند و این تفاوت بسیار زودتر در دست احساس میشود تا اینکه در برگهٔ مشخصات نمایان گردد.
فولاد ضدزنگ ۳۱۶ ال بهعنوان پایهٔ عملی
فولاد ضدزنگ ۳۱۶ال بهدلیل دلایلی که در تولید نیز معتبرند، استاندارد اولیه برای بستهای ساعت است. این فولاد مقاومت کافی در برابر خوردگی دارد تا با پوست در تماس روزانه باقی بماند، قابلیت دریافت پرداختهای مات و صیقلی را دارد و بهصورت قابلپیشبینی ماشینکاری و قالبگیری میشود. سختی آن در محدودهای قرار دارد که لبه قفل را محکم نگه میدارد بدون اینکه شکننده باشد.
محدودیت اصلی آن سایش است. فولاد ۳۱۶ال فولادی سخت نیست و سطح صیقلی بست با گذشت زمان خطوط ظریفی روی خود ایجاد میکند. این موضوع در پرداخت مات قابلقبول است، زیرا خطوط سایش در آن ادغام میشوند. اما در بستهای با پرداخت آینهای، همان سایش باعث کدرشدن سطح میشود و قطعه قدیمیتر از آنچه هست به نظر میرسد.
مسألهٔ استاندارد دیگر آزادسازی نیکل است. برخی از کاربران به این عنصر حساسیت دارند و فولاد ۳۱۶ال ممکن است در تماس با عرق مقدار کمی نیکل آزاد کند. برای اکثر کاربران این موضوع اهمیتی ندارد. اما برای برندی که هدفش کاربران با پوست حساس است، دلیلی برای بررسی جایگزینها محسوب میشود.
تیتانیوم و ترازدهی مدولوس
بستهای تیتانیومی مشکلات وزن و تماس با پوست را که فولاد ایجاد میکند، حل میکنند. تیتانیوم در حجم یکسان تقریباً ۴۰ درصد سبکتر از فولاد است و معمولاً در برابر پوست واکنش منفی نشان نمیدهد. همچنین بهدلیل لایهای اکسیدی روی سطح خود که پس از خراشها دوباره تشکیل میشود، در برابر خوردگی مقاومت میکند.
جبران این مزیت، در مدولوس الاستیسیته است. مدولوس الاستیسیته تیتانیوم حدود ۱۱۰ گیگاپاسکال است، درحالیکه این مقدار برای فولاد تقریباً ۲۰۰ گیگاپاسکال است؛ بنابراین برگه قفل تیتانیومی تحت بار یکسان بیشتر خم میشود. فنری که برای بست فولادی تنظیم شده، در نسخه تیتانیومی احساس سبکتری دارد مگر اینکه نرخ فنر اصلاح شود. این تغییری طراحی است، نه صرفاً جایگزینی ماده، و باید در کل سری تولید مورد تأیید قرار گیرد.
سطح تیتانیوم نرمتر از فولاد سختشده است. اگرچه در برابر خوردگی مقاومت بیشتری دارد، اما بهراحتی خراش میخورد. بست تیتانیومی که در استفاده روزانه با سطح سختی تماس پیدا کند، نشانههایی از خراش نشان میدهد که بست فولادی آن را تحمل میکند.
| اموال | فولاد ۳۱۶L | تیتانیوم | فولاد پوششدار شده با روش PVD |
|---|---|---|---|
| سختی | متوسط | پایینتر | بالاتر در سطح |
| مقاوم در برابر خوردگی | خوب | بالا | وابسته به سلامت پوشش |
| تحمل پوستی | احتمال آزادسازی نیکل وجود دارد | بهطور کلی تحمل خوبی دارد | همانند زیرلایه |
| قابلیت مشاهده خراش | متوسط | بالاتر | پایینتر تا زمانی که پوشش ساییده شود |
| هزینه واحد | خط پایه | بالاتر | متوسط تا بالا |
پایداری پوشش و سؤال دربارهٔ زیرلایه
پوششدهی با روش PVD اغلب برای بهبود مقاومت در برابر خراش و افزودن رنگ مشخص میشود. این پوشش سختی سطح را افزایش میدهد و لایهای که بهدرستی اعمال شده باشد، در برابر سایش سبک عملکرد بهتری نسبت به سطح فولادی بدون پوشش دارد.
نکتهٔ مهم این است که کیفیت پوشش تنها تا حد کیفیت زیرلایهٔ زیرین آن است. اگر لایهٔ PVD روی سطحی با حفرهها، نشانههای ابزاری یا لبههای نامنظم اعمال شود، این عیوب از طریق پوشش قابل مشاهده خواهند بود نه اینکه پنهان شوند. هنگامی که پوشش در نقطهای با تماس بالا ساییده شود، فولاد زیرین آشکار میشود و رنگ تغییر میکند. این تغییر رنگ قابل مشاهده است و حتی اگر قطعه از نظر ساختاری سالم باشد، بهعنوان سایش تفسیر میشود.
ضخامت پوشش در هر دو انتهای محدوده اهمیت دارد. اگر خیلی نازک باشد، زودتر ساییده میشود؛ اگر خیلی ضخیم باشد، ممکن است لبهای را که برای درگیری قفل باید تیز باقی بماند، گرد کند. محدودهٔ قابل استفاده باریک است و باید روی قطعهٔ پوششدهیشده بررسی شود، نه اینکه از مشخصات فرآیند پیشبینی گردد.
موردی که گواهی مواد با قطعه مطابقت نداشت
در یک مورد ناشناسسازیشده، دستهای از قلابها پس از عبور از بازرسی ورودی، در استفادهٔ عملیاتی زودتر از موعد مورد انتظار دچار سایش سطحی شدند. گواهی مواد درجهٔ صحیح را ذکر کرده بود. بررسیهای سختی روی مواد اولیه در محدودهٔ مشخصات بود.
مشکل در عملیات حرارتی قطعات فشاری بود. یک دسته در دمایی پردازش شده بود که سطح آن را نرمتر از حد مورد نظر مشخصات باقی گذاشت؛ و بررسی سختی روی مواد اولیه این مسئله را تشخیص نداد، زیرا آزمایش مواد اولیه پیش از فشار دادن و عملیات حرارتی انجام شده بود. قطعات از درجهٔ صحیح بودند اما در شرایط نادرستی قرار داشتند.
راهحل این بود که بررسی سختی نهتنها روی مواد اولیهٔ ورودی، بلکه روی قطعهٔ فشاریِ تکمیلشده نیز انجام شود و سوابق عملیات حرارتی به دستهٔ مربوطه پیوند داده شوند. مسئله از جنس مواد نبود، بلکه از ترتیب بازرسی بود.
آنچه انتخاب جنس نمیتواند رفع کند
انتخاب ماده نمیتواند طراحیای را که تنش را در نقطهٔ نادرست وارد میکند، اصلاح کند. لبهٔ قفلی که بسیار نازک باشد، در هر مادهای خراب میشود. جیب فنری که بسیار کوتاه باشد، حس نرمی ایجاد میکند، صرفنظر از درجهٔ فولاد بهکاررفته.
همچنین این امر جایگزین پرداخت سطحی نیز نیست. یک بستهبندی از مادهٔ مناسب، اما با صیقلدهی ضعیف، هنوز هم در دست حس ناتمامی دارد. و بهتنهایی پرسش هزینه را نیز حل نمیکند. تیتانیوم و PVD هزینه اضافه میکنند، و این هزینه تنها زمانی ارزش بازگشت مییابد که بستهبندی قصد داشته باشد ویژگیای قابلمشاهده و بادوام باشد.
برای پروژههایی که در آنها مادهٔ بستبند باید تعادلی بین سایش، تماس با پوست و هزینه برقرار کند، همکاری با تأمینکنندهای که سیستم کنترل کیفیت خود را بر اساس همین عوامل طراحی کرده است، احتمال بروز مشکلات غیرمنتظره در مراحل پایانی را کاهش میدهد. بوریوا، مخفف شرکت فناوری دقیق باوروهوا (دونگقوان) محدودیت، یک واحد تولیدی متمرکز بر اجزای تشکیلدهنده دارد که مساحت آن از ۲۰٬۰۰۰ مترمربع بیشتر است و فرآیندهای ماشینکاری چندمحوره، فرزکاری با کنترل عددی، قالبزنی، صیقلکاری خودکار و بازرسی ابعادی را در مراحل ورودی، درحالتولید و خروجی پوشش میدهد. جریانهای کار بر اساس هر پروژه جداگانه سازماندهی شدهاند و دسترسی به فایلهای CAD بر اساس نقش شغلی کارکنان کنترل میشود. تیمهایی که روی مشخصات مادهٔ بستبند کار میکنند، خوشآمدیدند تا نیازهای خود را مطرح کنند.