
 EN
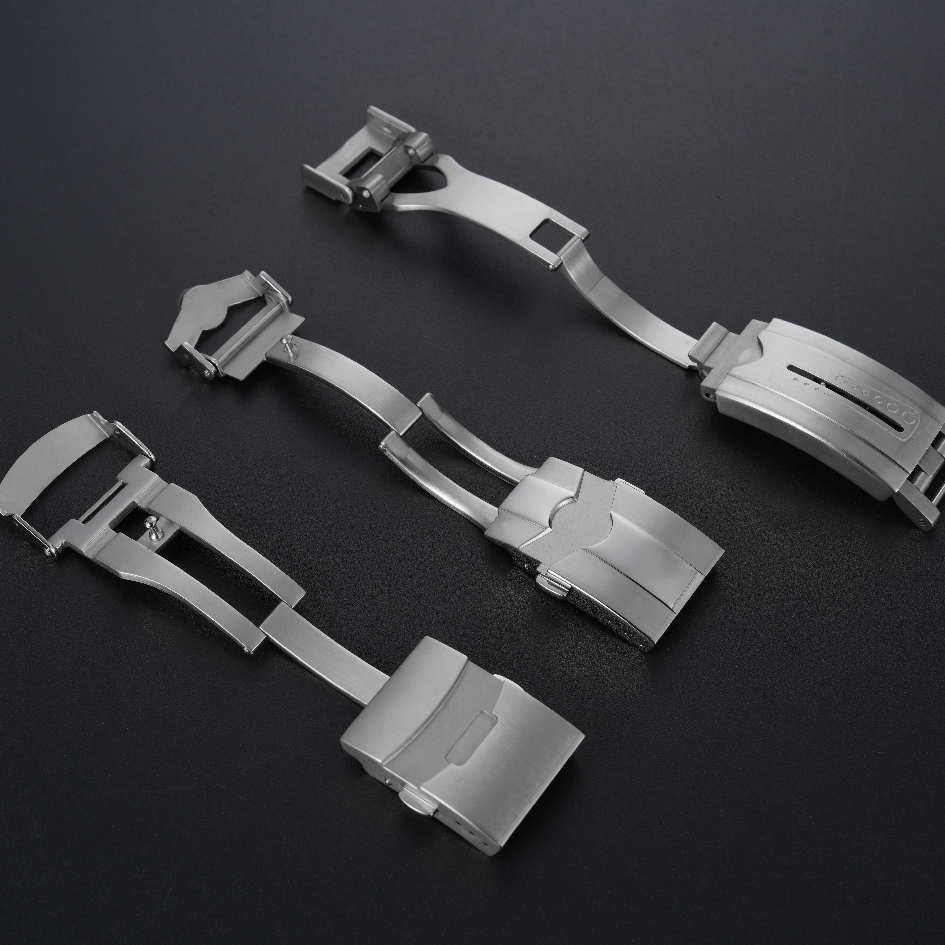
Bir tokanın arızalanmasının birkaç nedeni vardır: kilit çenesi kilitlenmeyi bırakır, yay gerilimini kaybeder, yüzey aşınır ya da menteşe boşluk kazanır. Bu arıza türlerinin her biri, bir malzeme özelliğine dayanır. Sertlik, yüzeyin ne kadar hızlı çizildiğini belirler. Elastisite modülü, bir kilitleme kanadının yük altında ne kadar eğileceğini belirler. Korozyon direnci ise parçanın aylar boyunca ter ile temas halinde nasıl davranacağını belirler.
Dolayısıyla malzeme seçimi estetik bir karar değildir. Tek bir birim üretilmeden önce tokanın aşınma ömrünü belirler. Aynı geometriye sahip ancak farklı malzemelerden yapılmış iki tokanın yaşlanması farklı olur ve bu fark, teknik özellikler sayfasında görünmeden çok önce elle hissedilir.
Pratik Temel Olarak 316L Paslanmaz Çelik
316L paslanmaz çelik, üretimde geçerli olan nedenlerle saat tokaları için temel malzemedir. Günlük cilt teması için yeterince korozyona dayanıklı olup hem fırçalanmış hem de parlatılmış yüzey işlemleriyle uyumludur; ayrıca talaşlı imalat ve kalıp işlemi açısından öngörülebilir davranış sergiler. Sertliği, bir kilit kenarını tutabilen ancak gevrek olmayan bir aralıkta yer alır.
Sınırlama aşınmadır. 316L sert bir çelik değildir ve bir toka üzerinde parlatılmış yüzey zamanla ince çizikler kazanacaktır. Bu durum, çiziklerin görünmezleştiği fırçalanmış yüzeylerde kabul edilebilir düzeydedir. Ancak ayna parlaklıktaki bir tokada aynı aşınma matlaşma olarak algılanır ve parça gerçek yaşından daha yaşlı görünür.
Diğer bir temel sorun nikel salınımıdır. Bazı kullanıcılar bu maddeye karşı duyarlıdır ve 316L, ter ile temas ettiğinde küçük miktarlarda nikel salgılayabilir. Çoğu kullanıcı için bu bir sorun teşkil etmez. Ancak hassas ciltli kullanıcıları hedefleyen bir marka için bu, alternatif malzemeleri değerlendirmenin bir nedenidir.
Titanyum ve Modülüs Karşılıklılığı
Titanyum tokalar, çelikten kaynaklanan ağırlık ve cilt teması sorunlarını çözer. Titanyum, aynı hacimde çelikten yaklaşık %40 daha hafiftir ve genellikle cilde iyi tahammül eder. Ayrıca bir yüzey oksit tabakası aracılığıyla korozyona dirençlidir; bu tabaka çiziklerden sonra yeniden oluşur.
Takas, elastisite modülüdür. Titanyumun elastisite modülü yaklaşık 110 GPa iken çeliğinki yaklaşık 200 GPa’dır; bu nedenle aynı yük altında titanyum kilit kanadı daha fazla bükülür. Çelik tокa için ayarlanmış bir yay, titanyum versiyonda yay sabiti ayarlanmadıkça daha hafif hissedilir. Bu, bir malzeme değişimi değil, bir tasarım değişimidir ve toplu olarak doğrulanmalıdır.
Titanyum, sertleştirilmiş çeliğe kıyasla yüzeyde daha yumuşaktır. Korozyona daha iyi direnç gösterir ancak çizilmeye daha açıktır. Günlük kullanımda sert bir yüzeyle temas eden bir titanyum tока, çelik tokaya kıyasla daha belirgin izler bırakacaktır.
| Mülk | 316L çelik | Titanyum | PVD kaplamalı çelik |
|---|---|---|---|
| Sertlik | Orta düzey | Aşağı | Yüzeyde daha yüksek |
| Korozyon Direnci | İyi | Yüksek | Kaplamanın bütünlüğüne bağlıdır |
| Cilt toleransı | Nikel salınımı mümkündür | Genellikle iyi tolere edilir | Alt tabaka ile aynı |
| Çizik Görünürlüğü | Orta düzey | Daha yüksek | Kaplama aşınana kadar daha düşük |
| Birim maliyet | Başlangıç | Daha yüksek | Orta ila Yüksek |
Kaplama Dayanıklılığı ve Alt Tabaka Sorunu
PVD kaplama, çizilmeye karşı direnci artırmak ve renk eklemek amacıyla sıklıkla belirtilir. Kaplama yüzey sertliğini artırır ve iyi uygulanmış bir katman, hafif aşınmaya karşı kaplanmamış çelik yüzeye kıyasla daha dayanıklıdır.
Ancak kilit nokta, kaplamanın altındaki alt tabakaya bağlı olmasıdır. Çukurlar, takım izleri veya kenar tırtılları olan bir yüzeye uygulanan PVD katmanı, bu kusurları gizlemez; aksine kaplama üzerinden bunları gösterir. Kaplama, yüksek temas noktasında aşınarak yok olduğunda alttaki çelik açığa çıkar ve renk değişimi meydana gelir. Bu renk değişimi görünürdür ve parça yapısal olarak tamamen sağlam olsa bile aşınma olarak algılanır.
Kaplama kalınlığı her iki uçta da önemlidir. Çok inceyse erken aşınır. Çok kalınsa, kilitlenme bağlantısı için keskin kalması gereken bir kenarı yuvarlayabilir. Kullanılabilir aralık dar olup, işlem spesifikasyonundan değil, kaplanmış parçanın kendisinden kontrol edilmelidir.
Malzeme Sertifikasının Parçayla Uyuşmadığı Bir Vaka
Bir anonim vakada, gelen malzeme kontrolünden geçen ve sahada kullanım sırasında beklenenden daha erken yüzey aşınması göstermeye başlayan bir tokalı parti söz konusuydu. Malzeme sertifikasında doğru sınıf belirtilmişti. Ham madde stok üzerinde yapılan sertlik kontrolleri spesifikasyon sınırları içindeydi.
Sorun, preslenmiş parçaların ısıl işlemindediydi. Bir parti, yüzeyin spesifikasyonda öngörülen değerden daha yumuşak kalmasına neden olan bir sıcaklıkta işlenmişti; ancak ham madde stok üzerindeki sertlik kontrolü, presleme ve ısıl işlem öncesi yapıldığı için bu durumu tespit edememişti. Parçalar doğru sınıftaydı ama yanlış koşuldaydı.
Çözüm olarak, yalnızca gelen stok üzerinde değil, tamamlanmış preslenmiş parça üzerinde de bir sertlik kontrolü eklenmesi ve ısıl işlem kaydının partiyi takip etmesi kararlaştırıldı. Sorun malzeme değildi; doğrulama sırasıydı.
Malzeme Seçimiyle Giderilemeyenler
Malzeme seçimi, yanlış noktaya gerilim uygulayan bir tasarımı düzeltmez. Çok ince bir kilit kenarı, hangi malzemeden yapılırsa yapılsın başarısız olur. Çok sığ bir yay yuvası, çelik sınıfı ne olursa olsun yumuşak bir his verir.
Ayrıca yüzey işlemenin yerini de almaz. Kötü parlatılmış bir tokayı doğru malzemeden yapmak, elde tutulduğunda yine de bitmemiş bir görünüm verir. Aynı zamanda maliyet sorusunu tek başına çözmez. Titanyum ve PVD maliyet ekler; ancak bu maliyet yalnızca tokanın görünür ve dayanıklı bir özellik olarak tasarlandığı durumda değer kazanır.
Takma malzemesi için aşınma direnci, cilt teması ve maliyet dengesi gereken projelerde, bu faktörlere odaklanan bir kalite kontrol (QC) sistemiyle çalışan bir tedarikçiyle iş birliği yapmak, geç dönemde ortaya çıkan sürprizleri azaltır. Burriva, Baoruihua (Dongguan) Precision Technology Co., Ltd. şirketinin kısaltmasıdır ve çok eksenli tornalama, CNC frezeleme, presleme, otomatik parlatma ve gelen, süreç içi ve outgoing aşamalarda boyutsal muayene gibi işlemler kapsayan, 20.000 metrekareden fazla alana sahip bileşen odaklı bir tesis işletir. İş akışları proje bazında ayrılmıştır ve CAD dosyasına erişim, görev rolüne göre denetlenir. Takma malzemesi teknik özelliklerini değerlendiren ekipler, ihtiyaçlarını tartışmaya davetlidir.