
 EN
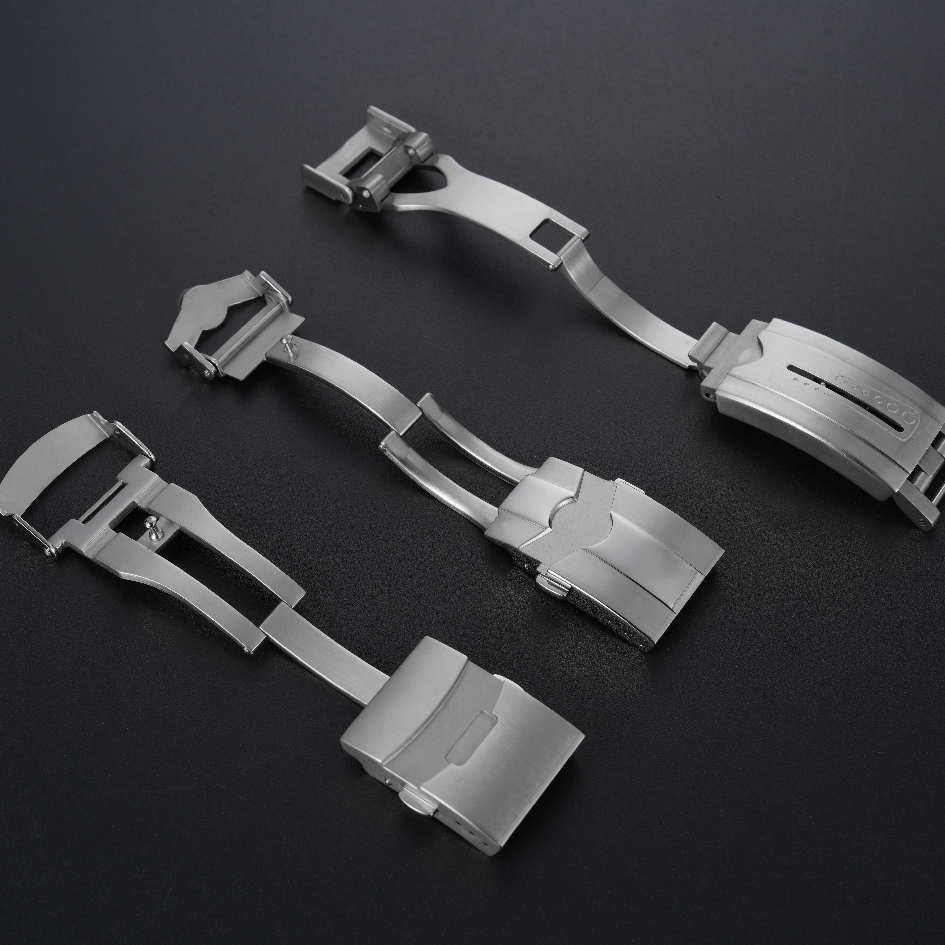
Une boucle cède pour l’une de plusieurs raisons : le loquet cesse de s’engager, le ressort perd de sa tension, la surface s’use jusqu’à la perforation ou la charnière développe du jeu. Chacun de ces modes de défaillance découle d’une propriété du matériau. La dureté détermine la vitesse à laquelle la surface se raye. Le module détermine la déformation subie par une branche du loquet sous charge. La résistance à la corrosion détermine le comportement de la pièce face à la transpiration sur plusieurs mois.
La sélection du matériau n’est donc pas une décision esthétique. Elle règle l’horloge d’usure de la boucle avant même la production d’une seule unité. Deux boucles présentant une géométrie identique mais des matériaux différents vieilliront différemment, et cette différence se fait sentir à la main bien avant d’apparaître sur une fiche technique.
Acier inoxydable 316L comme référence pratique
L’acier inoxydable 316L constitue la référence pour les boucles de montre, pour des raisons qui restent valables en production. Il résiste suffisamment bien à la corrosion pour un contact cutané quotidien, accepte aussi bien les finitions brossées que polies, et se façonne et s’emboutit de façon prévisible. Sa dureté se situe dans une fourchette permettant de conserver un bord de fermeture sans être trop fragile.
La limite réside dans l’usure. L’acier 316L n’est pas un acier dur, et une surface polie sur une boucle accumulera progressivement de fines rayures. Cela reste acceptable avec une finition brossée, où les rayures se fondent dans le grain. Sur une boucle à finition miroir, cette même usure donne une impression de ternissement, et la pièce paraît plus ancienne qu’elle ne l’est réellement.
L’autre problème fondamental concerne la libération de nickel. Certains porteurs y sont sensibles, et le 316L peut libérer de faibles quantités de nickel au contact de la transpiration. Pour la plupart des utilisateurs, cela ne pose aucun problème. Pour une marque ciblant spécifiquement les personnes à peau sensible, cela constitue toutefois une raison de considérer des alternatives.
Le titane et le compromis lié au module d’élasticité
Les fermoirs en titane résolvent les problèmes de poids et de contact cutané associés à l’acier. Le titane est environ 40 % plus léger que l’acier à volume égal et est généralement bien toléré par la peau. Il résiste également à la corrosion grâce à une couche d’oxyde superficielle qui se reforme après des rayures.
Le compromis porte sur le module d’élasticité. Le module d’élasticité du titane est d’environ 110 GPa, contre environ 200 GPa pour l’acier ; ainsi, une languette de fermeture en titane se déforme davantage sous la même charge. Un ressort calibré pour un fermoir en acier paraîtra plus souple dans une version en titane, à moins d’ajuster sa raideur. Il s’agit d’une modification de conception, non d’un simple remplacement de matériau, et elle doit être validée sur l’ensemble du lot.
Le titane est également plus mou en surface que l’acier trempé. Bien qu’il résiste mieux à la corrosion, il s’raye plus facilement. Un fermoir en titane entrant en contact avec une surface dure lors d’une utilisation quotidienne présentera des marques que ne laisserait pas un fermoir en acier.
| Propriété | Acier 316L | Titane | Acier revêtu par dépôt physique en phase vapeur (PVD) |
|---|---|---|---|
| Dureté | Modéré | Moins élevé | Plus élevé en surface |
| Résistance à la corrosion | Bon | Élevé | Dépend de l'intégrité du revêtement |
| Tolérance cutanée | Libération possible de nickel | Généralement bien tolérée | Identique au substrat |
| Visibilité des rayures | Modéré | Supérieur | Plus faible jusqu’à l’usure du revêtement |
| Coût unitaire | Base | Supérieur | Modérée à élevée |
Durabilité du revêtement et question du substrat
Le revêtement PVD est souvent spécifié pour améliorer la résistance aux rayures et ajouter de la couleur. Ce revêtement augmente effectivement la dureté de surface, et une couche bien appliquée résiste mieux à l’abrasion légère qu’une surface en acier non revêtue.
L’ennui est que le revêtement n’est pas meilleur que le substrat sur lequel il repose. Une couche PVD déposée sur une surface présentant des piqûres, des marques d’outils ou des bavures d’arête mettra en évidence ces défauts plutôt que de les masquer. Lorsque le revêtement s’use au niveau d’un point de contact intense, l’acier sous-jacent est exposé et la teinte change. Cette variation est visible et donne l’impression d’usure, même si la pièce reste structurellement intacte.
L’épaisseur du revêtement compte aux deux extrêmes. Trop mince, il s’use prématurément. Trop épais, il peut arrondir une arête qui doit rester nette pour l’engagement du verrou. La marge utilisable est étroite, et elle doit être vérifiée sur la pièce revêtue, et non simplement supposée à partir des spécifications du procédé.
Un cas où le certificat de matière ne correspondait pas à la pièce
Un cas anonymisé concernait une série de fermoirs qui avaient passé l’inspection à la réception, mais qui présentaient une usure superficielle plus précoce que prévu en conditions réelles d’utilisation. Le certificat de matière indiquait la nuance correcte. Les contrôles de dureté effectués sur la matière brute étaient conformes aux spécifications.
Le problème provenait du traitement thermique des pièces embouties. Une série avait été traitée à une température laissant la surface plus tendre que ne le prévoyait la spécification, et le contrôle de dureté sur la matière brute n’avait pas permis de le détecter, car ce contrôle avait été réalisé avant l’emboutissage et le traitement thermique. Les pièces étaient bien de la nuance requise, mais dans un état incorrect.
La solution consistait à ajouter un contrôle de dureté sur la pièce emboutie finie, plutôt que de se limiter au contrôle sur la matière brute à la réception, et à lier le registre du traitement thermique au lot concerné. La matière n’était pas en cause. C’était la séquence de vérification qui posait problème.
Ce que la sélection des matériaux ne peut pas résoudre
Le choix du matériau ne corrige pas un design qui exerce une contrainte au mauvais endroit. Un bord de fermeture trop fin cèdera, quel que soit le matériau utilisé. Une cavité pour ressort trop peu profonde procure une sensation molle, quelle que soit la nuance d’acier.
Il ne remplace pas non plus la finition de surface. Un fermoir en matériau adapté, mais mal poli, paraît tout de même inachevé à la main. Et il ne résout pas à lui seul la question des coûts. Le titane et le dépôt PVD augmentent le coût, et cette surcharge ne génère de valeur que si le fermoir est conçu pour être une caractéristique visible et durable.
Pour les projets où le matériau des fermoirs doit concilier résistance à l’usure, contact cutané et coût, collaborer avec un fournisseur dont le contrôle qualité (CQ) est conçu autour de ces facteurs réduit les imprévus tardifs. Burriva, abréviation de Baoruihua (Dongguan) Precision Technology Co., Ltd., exploite un site spécialisé dans les composants, couvrant plus de 20 000 m², et proposant l’usinage multi-axes, la fraise CNC, le poinçonnage, le polissage automatisé ainsi que l’inspection dimensionnelle aux stades d’entrée, en cours de production et de sortie. Les flux de travail sont séparés par projet, et l’accès aux fichiers CAO est contrôlé selon le rôle professionnel. Les équipes définissant les spécifications des matériaux des fermoirs sont invitées à discuter de leurs besoins.