
 EN
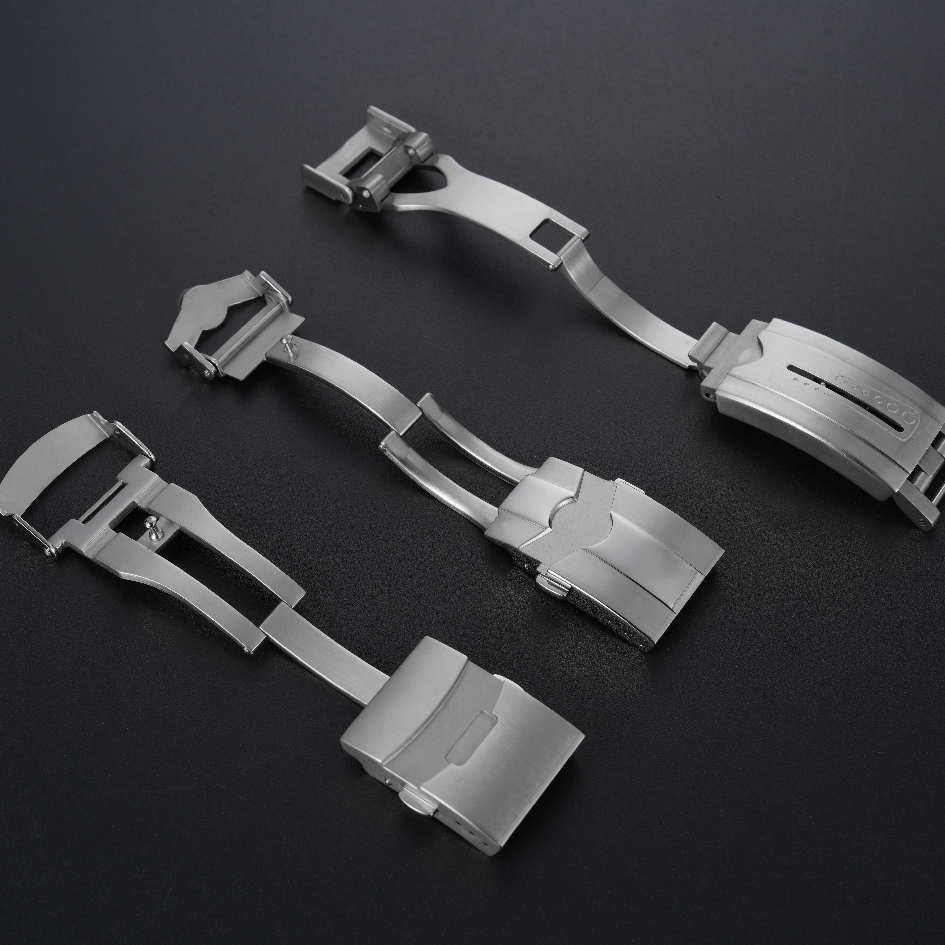
Zapon se odpove zaradi enega od več razlogov: zaklepna kljuka preneha delovati, vzmet izgubi napetost, površina se obrabi ali se v členku pojavi igra. Vsak od teh načinov odpovedi izhaja iz lastnosti materiala. Trdota določa, kako hitro se površina poškoduje. Modul elastičnosti določa, za koliko se zaklepna ploščica upogne pod obremenitvijo. Odpornost proti koroziji določa, kako se del obnaša v stiku z znojem v teku več mesecev.
Izbira materiala zato ni le estetska odločitev. Določa časovni razvoj obrabe zapona še pred izdelavo prve enote. Dva zapona z enako geometrijo, a različnima materialoma, se bosta starala različno, razlika pa se bo občutila v roki že dolgo pred tem, ko se bo pojavila na specifikacijskem listu.
nerjaveča jeklena zlitina 316L kot praktična osnova
nerjavnega jekla 316L se uporablja kot osnova za zaponke ur zaradi razlogov, ki so v proizvodnji ustrezni. Zelo dobro zdrži korozijo za vsakodnevni stik s kožo, sprejme tako mat in leskavo obdelavo ter se obdeluje in izdeluje z zanesljivimi rezultati. Njegova trdota je v območju, ki omogoča, da zaponka ohrani ostro rob zaklepanja, hkrati pa ni krhka.
Omejitev je obraba. Jeklo 316L ni trdo jeklo in leskava površina zaponke s časom nabere drobne praske. To je sprejemljivo pri mati površini, kjer se praske mešajo z ostalo površino. Pri zaponki z ogledalno leskavo površino ista obraba povzroči izgubo leska in del izgleda starejši, kot je v resnici.
Druga osnovna težava je sproščanje niklja. Nekateri nosilci so nanj občutljivi, jeklo 316L pa lahko sprošča majhne količine niklja ob stiku z znojem. Za večino uporabnikov to ni težava. Za blagovno znamko, ki cilja na nosilce z občutljivo kožo, pa je to razlog za razmislek o alternativah.
Titana in kompromis modula
Titanijeve sponke rešijo težave z maso in stikom z kožo, ki jih povzroča jeklo. Titanij je približno 40 odstotkov lažji od jekla pri enaki prostornini in ga koža na splošno dobro prenaša. Prav tako odporno na korozijo zagotavlja površinska oksidna plast, ki se po poškodbah znova obnovi.
Nakazana je razlika v modulu. Elastični modul titanija znaša približno 110 GPa, medtem ko je pri jeklu približno 200 GPa; zato se titanijeva zaklepna ploščica več upogne pod isto obremenitvijo. Vzmet, prilagojena jekleni sponki, bo v titanijevi izvedbi čutila lažje, razen če se ne prilagodi njena togost. To je sprememba oblikovanja, ne le zamenjava materiala, in jo je treba preveriti za celotno serijo.
Titanij je na površini mehkejši od zakaljenega jekla. Čeprav je bolj odporen proti koroziji, se nanj lažje pojavijo drobne poškodbe. Titanijeva sponka, ki se v vsakodnevnem uporabljanju dotika trde površine, bo kazala sledove, ki jih jeklena sponka zdrži.
| Lastnina | 316L jeklo | Titan | PVD-pokrito jeklo |
|---|---|---|---|
| Trdota | Srednje | Nižja | Višja na površini |
| Odpornost proti koroziji | Dobro | Visoka | Odvisno od celovitosti prevleke |
| Toleranca kože | Možna sprostitev niklja | Splošno dobro tolerirano | Enaka kot osnovni material |
| Vidnost brazgotin | Srednje | Višji | Nižja, dokler se premaz ne obrabi |
| Cena na enoto | Osnovna črta | Višji | Zmerna do višja |
Trajnost prevleke in vprašanje podlage
PVD-prevleka se pogosto določi za izboljšanje odpornosti proti praskam in za dodajanje barve. Prevleka res poveča trdoto površine, dobro nanesen sloj pa se oblači bolje kot neprevlečena jeklena površina pri lahki abraziji.
Težava je v tem, da je kakovost prevleke enaka kakovosti podlage pod njo. PVD-sloj na površini z jamicami, sledovi orodja ali ostanki po obdelavi na robu bo te napake pokazal skozi prevleko namesto, da bi jih zakril. Ko se prevleka na točki z visokim stikom obrabi, se izpostavi jeklena podlaga in barva se spremeni. Ta sprememba je vidna in izgleda kot obraba, tudi če je del strukturno v redu.
Debelina prevleke je pomembna na obeh koncih. Pretenka se prehitro obrabi. Predebele pa lahko zaokrožijo rob, ki mora ostati oster za ujemanje zapiralke. Uporaben razpon je ozek in ga je treba preveriti na že prevlečenem delu, ne pa predvidevati iz specifikacije procesa.
Primer, ko potrdilo o materialu ni ustrezalo delu
Ena anonimizirana primerjava je vključevala serijo sponk, ki so prišle skozi vhodni pregled, a so v dejanskem uporabi na terenu pokazale površinsko obrabo prej, kot se je pričakovalo. Potrdilo o materialu je navedlo pravo kakovostno stopnjo. Preizkusi trdote na surovem materialu so bili znotraj predpisanih mej.
Težava je bila v toplotni obdelavi izrezanih delov. Ena serija je bila obdelana pri temperaturi, ki je povzročila, da je bila površina mehkejša, kot je zahtevala specifikacija; preizkus trdote na surovem materialu te napake ni odkril, saj je bil material preizkušen pred izrezovanjem in toplotno obdelavo. Deli so bili prave kakovostne stopnje, a napačnega stanja.
Rešitev je bila dodatna preverjanja trdote končanih izrezanih delov namesto le na vhodnem surovem materialu ter povezava zapisov o toplotni obdelavi z vsako serijo. Material ni bil problem. Težava je bila v zaporedju preverjanj.
Kaj izbor materiala ne more popraviti
Izbira materiala ne popravi oblikovanja, ki obremenjuje napačno točko. Zaklepna robova, ki je pretenka, se bo zlomila v katerem koli materialu. Žep za vzmet, ki je preplitek, bo povzročil mehak občutek ne glede na razred jekla.
Prav tako ne nadomešča končne obdelave površine. Sponka iz pravega materiala z nizko kakovostnim lakanjem še vedno izgleda nedokončana v roki. In sama po sebi ne reši tudi vprašanja stroškov. Titan in PVD povečata stroške, ti stroški pa prinašajo korist le, če je sponka namenjena kot vidna in trpežna funkcija.
Za projekte, pri katerih mora material za zapenjalne elemente uravnotežiti obrabo, stik z kožo in stroške, sodelovanje z dobaviteljem, ki svoj nadzor kakovosti (QC) gradi na teh dejavnikih, zmanjša morebitne pozne presnede. Burriva, kar je skrajšava za Baoruihua (Dongguan) Precision Technology Co., Ltd., upravlja obrat, specializiran za izdelavo komponent, s površino več kot 20.000 kvadratnih metrov, ki zajema večosno obdelavo, CNC frizanje, žigosanje, avtomatizirano brušenje ter dimenzijski pregled na vseh stopnjah – pri vstopu, med izdelavo in pred odhodom. Delovni procesi so ločeni po projektih, dostop do CAD-datotek pa je nadzorovan glede na delovno vlogo. Ekipam, ki razvijajo specifikacije za materiale za zapenjalne elemente, je v veselju, da razpravljajo o svojih zahtevah.