
 EN
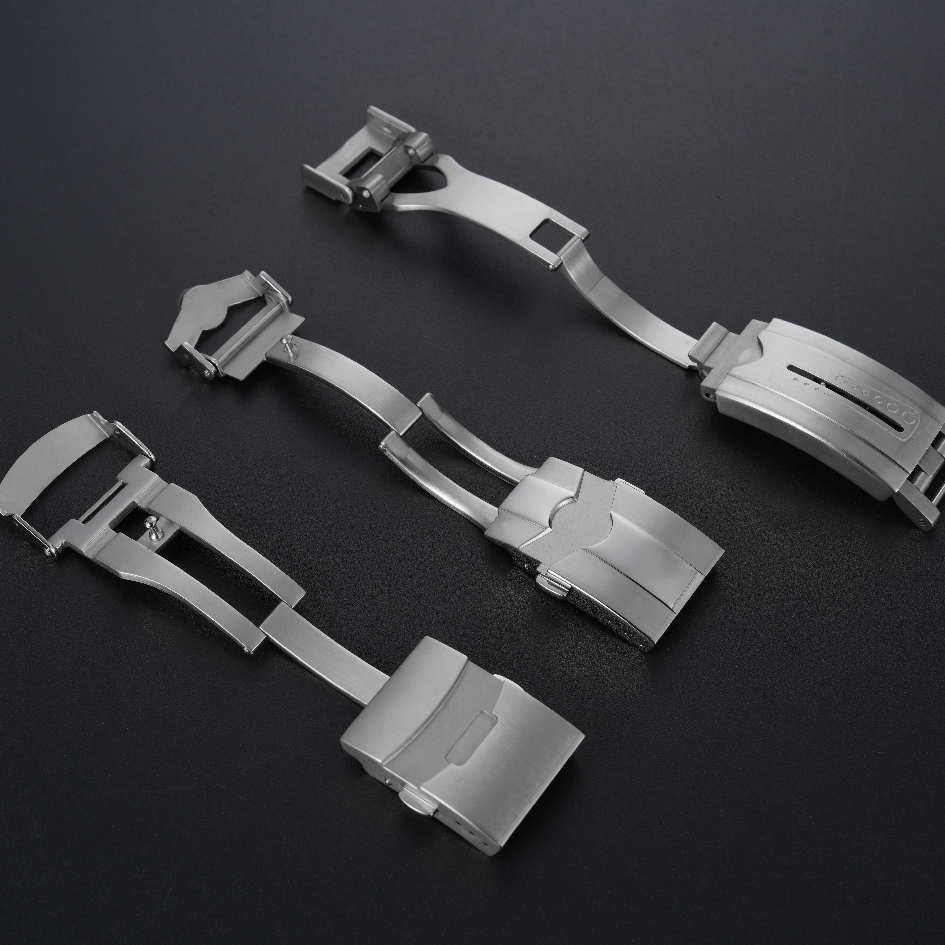
Sponka selže z několika důvodů: západka přestane zapadat, pružina ztratí napětí, povrch se opotřebí nebo se v kloubu vyvine vůle. Každý z těchto způsobů poruchy lze přímo spojit s vlastností materiálu. Tvrdost určuje, jak rychle se povrch poškrábe. Modul pružnosti určuje, o kolik se západkový list prohne pod zátěží. Odolnost proti korozi určuje, jak se součást chová v kontaktu se potem po dobu měsíců.
Výběr materiálu proto není pouze estetické rozhodnutí. Určuje časovou osu opotřebení sponky ještě před tím, než bude vyroben jediný kus. Dvě sponky se stejnou geometrií, ale z různých materiálů, se budou stárnout odlišně – rozdíl je cítit v ruce dlouho předtím, než se projeví v technické specifikaci.
nerezová ocel 316L jako praktický základ
nerezová ocel 316L je základním materiálem pro spony hodinek z důvodů, které se osvědčily v praxi. Dostatečně odolává korozi při každodenním kontaktu se skůní, umožňuje jak matný, tak lesklý povrch a dobře se obrábí i lisuje. Její tvrdost leží v rozmezí, které udrží hranu západky bez toho, aby byla křehká.
Omezením je opotřebení. Ocel 316L není tvrdá a lesklý povrch spony postupně získá jemné rýhy. U matného povrchu je to přijatelné, protože rýhy se do něj „ztratí“. U zrcadlově lesklé spony stejné opotřebení působí jako zmatnutí povrchu a díl vypadá starší, než ve skutečnosti je.
Dalším základním problémem je uvolňování niklu. Někteří nositelé na něj reagují citlivě a 316L může při kontaktu se potem uvolňovat malé množství niklu. Pro většinu uživatelů to není problém. Pro značku zaměřenou na nositele s citlivou pokožkou je to však důvod zvážit alternativy.
Titan a kompromis s modulem
Titanové sponky řeší problémy s hmotností a kontaktem s kůží, které má ocel. Titan je přibližně o 40 procent lehčí než ocel při stejném objemu a obecně je vůči kůži dobře snášen. Navíc odolává korozi díky povrchové oxidové vrstvě, která se po poškrábání znovu tvoří.
Nevýhodou je modul pružnosti. Modul pružnosti titanu činí přibližně 110 GPa oproti přibližně 200 GPa u oceli, takže titanový jazýček zámku se při stejné zátěži více prohne. Pružina naladěná pro ocelovou sponku bude v titanové verzi pociťována jako slabší, pokud není upravena tuhost pružiny. Jedná se o změnu konstrukce, nikoli pouhé nahrazení materiálu, a musí být ověřena ve všech výrobních šaržích.
Titan je na povrchu také měkčí než kalená ocel. I když lépe odolává korozi, snáze se poškrábá. Titanová sponka, která se v běžném používání dotýká tvrdého povrchu, ukáže poškození, kterého by ocelová sponka odolala.
| Vlastnost | ocel 316L | Titán | Ocel s povlakem PVD |
|---|---|---|---|
| Tvrdost | Střední | Nižší | Vyšší na povrchu |
| Odolnost proti korozi | Dobré | Vysoká | Závisí na integritě povlaku |
| Tolerance kůže | Možné uvolňování niklu | Obecně dobře snášeno | Stejné jako podkladový materiál |
| Viditelnost škrábanců | Střední | Vyšší | Nižší, dokud se nesetře povlak |
| Jednotková cena | Základní úroveň | Vyšší | Střední až vyšší |
Trvanlivost povlaku a otázka podkladového materiálu
Povlak aplikovaný metodou PVD se často specifikuje za účelem zlepšení odolnosti proti poškrábání a přidání barvy. Tento povlak skutečně zvyšuje tvrdost povrchu a dobře aplikovaná vrstva vydrží lépe než neopatřený ocelový povrch při mírném opotřebení.
Problém spočívá v tom, že kvalita povlaku je rovnocenná kvalitě podkladového materiálu pod ním. PVD vrstva aplikovaná na povrch s důlky, stopy nástrojů nebo hranovými obrušovacími hranami tyto nedostatky nepřekryje, nýbrž je projeví skrz povlak. Když se povlak opotřebí v místě vysokého kontaktu, odhalí se ocelový podklad a barva se změní. Tato změna je viditelná a vnímá se jako opotřebení, i když je součást strukturálně v pořádku.
Tloušťka povlaku je důležitá na obou koncích spektra. Pokud je příliš tenká, opotřebí se příliš brzy. Pokud je příliš silná, může zaoblit hranu, která musí zůstat ostrá pro zapadnutí zámku. Použitelné rozmezí je úzké a musí být ověřeno na již povlakované součásti, nikoli pouze odhadnuto na základě technologického předpisu.
Případ, kdy certifikát materiálu neodpovídal skutečné součásti
Jeden anonymizovaný případ se týkal šarže spon, které prošly příjmovou kontrolou, ale v provozu se na jejich povrchu objevilo opotřebení dříve, než bylo očekáváno. Certifikát materiálu uváděl správnou třídu. Kontroly tvrdosti na surovém materiálu byly v rámci specifikace.
Problém spočíval v tepelném zpracování vyražených dílů. Jedna šarže byla zpracována při teplotě, která zanechala povrch měkčí, než požadovala specifikace, a kontrola tvrdosti na surovém materiálu tento nedostatek neodhalila, protože surový materiál byl testován před ražením a tepelným zpracováním. Díly měly správnou třídu, ale nesprávný stav.
Řešením bylo zavést kontrolu tvrdosti na hotovém vyraženém dílu místo pouze na příjmovém materiálu a propojit záznam o tepelném zpracování se šarží. Materiál nebyl problémem. Problém byl v posloupnosti ověřování.
Co výběr materiálu opravit nemůže
Výběr materiálu neopraví návrh, který zatěžuje špatný bod. Zámek s příliš tenkou hranou selže v jakémkoli materiálu. Příliš mělká kapsa pro pružinu způsobí měkký pocit bez ohledu na třídu oceli.
Nahrazuje také povrchovou úpravu. Sponka ze správného materiálu s nedostatečným leštěním stále působí nedokončeně při manipulaci rukou. A samotná neřeší otázku nákladů. Titan a PVD zvyšují náklady, avšak tyto náklady přinášejí hodnotu pouze tehdy, je-li sponka určena k tomu, aby byla viditelnou a trvanlivou součástí.
U projektů, kde materiál sponky musí vykazovat rovnováhu mezi odolností proti opotřebení, kontaktu s kůží a cenou, spolupráce se dodavatelem, jehož kontrola kvality je zaměřená právě na tyto faktory, snižuje riziko nepříjemných překvapení v pozdních fázích výroby. Burriva, zkratka pro Baoruihua (Dongguan) Precision Technology Co., Ltd., provozuje výrobní zařízení zaměřené na komponenty o celkové ploše přes 20 000 m², které zahrnuje víceosové obrábění, frézování CNC, stříhání, automatické leštění a kontrolu rozměrů ve všech fázích – při příjmu surovin, během výroby i před expedicí. Pracovní postupy jsou odděleny podle jednotlivých projektů a přístup k CAD souborům je řízen podle pracovní role. Týmy zabývající se specifikacemi materiálu sponky jsou vítány k diskuzi o svých požadavcích.