
 EN
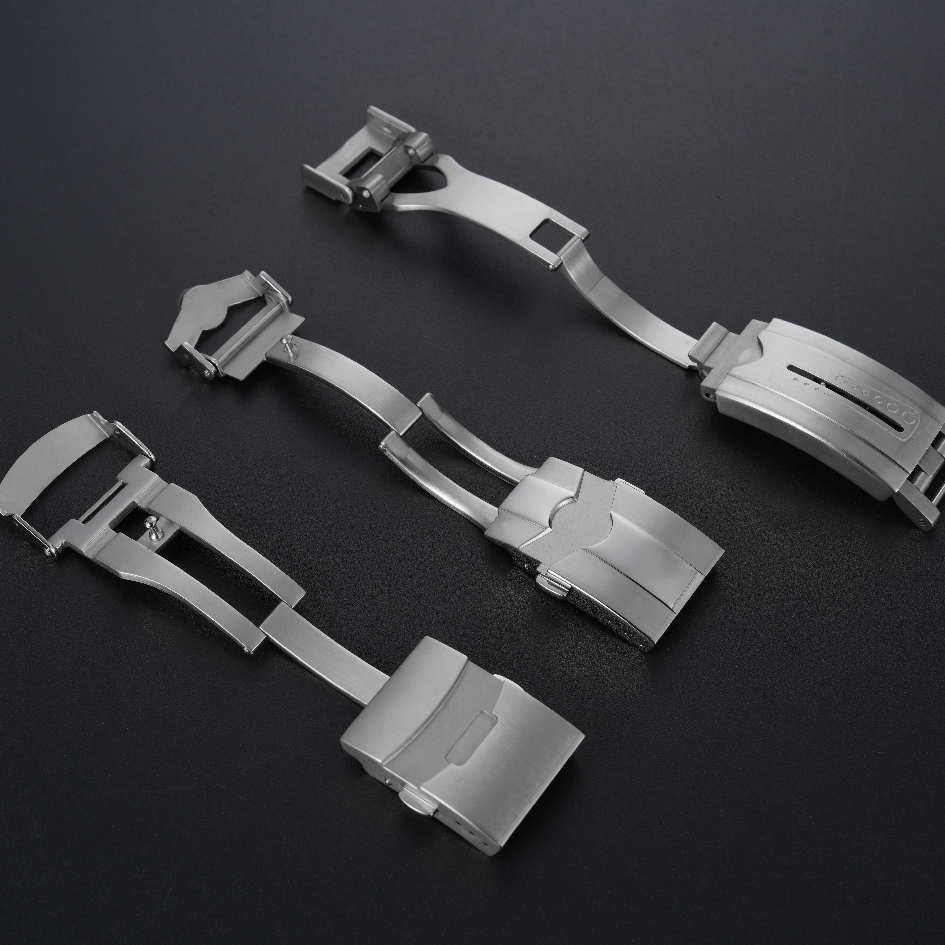
Et spænde svigter af én af flere årsager: lukkeklappen standser med at gribe, fjederen mister spænding, overfladen slites igennem, eller hængslet udvikler spil. Hver af disse fejlmåder kan spores tilbage til en materialeegenskab. Hårdhed afgør, hvor hurtigt overfladen ridser. Elasticitetsmodul afgør, hvor meget en lukkeklappebøjning deformeres under belastning. Korrosionsbestandighed afgør, hvordan komponenten opfører sig over for sved i løbet af måneder.
Materialevalg er derfor ikke en kosmetisk beslutning. Det fastsætter sliduret for spændet, inden der er fremstillet én enkelt enhed. To spænder med identisk geometri, men forskellige materialer, vil aldrer forskelligt, og forskellen er mærkbar i hånden lang tid før den fremgår af en specifikationsliste.
316L rustfrit stål som den praktiske basis
316L rustfrit stål er standarden for urebæltespænder af grunde, der gælder i produktionen. Det er tilstrækkeligt korrosionsbestandigt til daglig hudkontakt, kan behandles med både slibet og poleret overflade og bearbejdes pålideligt med maskiner og stempel. Dets hårdhed ligger inden for et interval, der sikrer, at en låsekanter fastholdes uden at blive skrøbelig.
Begrænsningen er slid. 316L er ikke et hårdt stål, og en poleret overflade på en spænde vil med tiden optage fine ridser. Det er acceptabelt ved en slibet overflade, hvor ridserne smelter sammen. Ved en spejlpoleret spænde læses samme slid som matning, og komponenten ser ældre ud, end den er.
Et andet grundlæggende problem er nikkeludledning. Nogle brugere er følsomme over for det, og 316L kan udlede små mængder, når det kommer i kontakt med sved. For de fleste brugere er dette ikke et problem. For et mærke, der retter sig mod brugere med følsom hud, er det en grund til at overveje alternativer.
Titanium og modulus-kompromiset
Titaniumspænder løser vægt- og hudkontaktproblemerne, som stål medfører. Titan er cirka 40 procent lettere end stål i samme volumen, og det tolereres generelt godt af huden. Det er også korrosionsbestandigt takket være en overfladeoxidlag, der genoprettes efter ridser.
Kompromiset vedrører elasticitetsmodulet. Titans elasticitetsmodul er omkring 110 GPa mod ca. 200 GPa for stål, så et titanspændelåg buer mere under samme belastning. En fjeder, der er afstemt til en stålspænde, vil føles lettere i en titanspænde, medmindre fjederraten justeres. Det er en konstruktionsændring – ikke blot en materialeudskiftning – og den skal valideres for hele partiet.
Titan er også blødere på overfladen end hærdet stål. Det er mere korrosionsbestandigt, men ridser nemmere. En titanspænde, der kommer i kontakt med en hård overflade i daglig brug, vil vise mærker, som en stålspænde ville have undgået.
| Ejendom | 316L-stål | Titanium | PVD-belagt stål |
|---|---|---|---|
| Hårdhed | Moderat | Lavere | Højere på overfladen |
| Korrosionsbestandighed | God | Høj | Afhangigt af belægningens integritet |
| Hudtolerance | Nikkeludledning mulig | Generelt godt tolereret | Samme som underlaget |
| Synlighed af ridser | Moderat | Højere | Lavere, indtil belægningen slites |
| Enhedspris | Baseline | Højere | Moderat til højere |
Belægningsholdbarhed og underlagsspørgsmålet
PVD-belægning specificeres ofte for at forbedre ridsebestandigheden og tilføje farve. Belægningen øger overfladehårdheden, og et velanbragt lag holder bedre mod let slibning end en ubelægget stålflade.
Problemet er, at belægningen kun er lige så god som det underliggende underlag. Et PVD-lag på en overflade med huller, værktøjsmærker eller kantriller vil vise disse fejl gennem belægningen i stedet for at skjule dem. Når belægningen slites igennem på et punkt med høj kontakt, bliver det underliggende stål eksponeret, og farven ændres. Denne ændring er synlig og opfattes som slid, selv når komponenten strukturelt er i orden.
Belægningstykkelsen er afgørende i begge ender. For tynd og den slites for tidligt igennem. For tyk og den kan afrunde en kant, der skal forblive skarp for låsemekanismens funktion. Det brugbare interval er smalt, og det skal kontrolleres på den belagte komponent i stedet for at antages ud fra procesparameterne.
Et tilfælde, hvor materialecertifikatet ikke matchede komponenten
Ét anonymiseret tilfælde omhandlede et parti spænder, der bestod den indgående inspektion og begyndte at vise overfladebeskadigelse tidligere end forventet under feltanvendelse. Materialecertifikatet angav den korrekte kvalitet. Hårdhedschecks på det rå materiale lå inden for specifikationen.
Problemet lå i varmebehandlingen af de stansede dele. Et parti var blevet behandlet ved en temperatur, der efterlod overfladen blødere end specificeret, og hårdhedschecken på det rå materiale opdagede det ikke, fordi materialet blev testet før stansning og varmebehandling. Dele var af den rigtige kvalitet, men i forkert tilstand.
Løsningen var at tilføje en hårdhedscheck på den færdige stansede del i stedet for kun på det indgående råmateriale samt at knytte varmebehandlingsregistreringen til partiet. Materialet var ikke problemet. Verifikationssekvensen var det.
Hvad materialeudvælgelse ikke kan løse
Materialevalg løser ikke et design, der påvirker den forkerte position med spænding. En låsekant, der er for tynd, vil svigte i ethvert materiale. En fjedertaske, der er for lav, giver en blød fornemmelse uanset stålkvaliteten.
Det erstatter heller ikke overfladebehandling. Et spænde i det rigtige materiale med en dårlig polering ser stadig ufærdigt ud i hånden. Og det løser ikke omkostningsspørgsmålet alene. Titanium og PVD øger omkostningerne, og denne omkostning giver kun værdi, hvis spændet er beregnet til at være en synlig og holdbar funktion.
For projekter, hvor spændemateriale skal balancere slid, hudkontakt og omkostninger, reducerer samarbejde med en leverandør, der bygger sin kvalitetskontrol omkring disse faktorer, risikoen for uventede udfordringer i senere faser. Burriva, en forkortelse for Baoruihua (Dongguan) Precision Technology Co., Ltd., driver en komponentfokuseret produktionsfacilitet på over 20.000 kvadratmeter, der dækker flerakse-bearbejdning, CNC-fresning, stansning, automatisk polering samt dimensionel inspektion i indgående, igangværende og udgående faser. Arbejdsprocesser er adskilt efter projekt, og adgang til CAD-filer styres efter jobfunktion. Teams, der arbejder med specifikationer for spændematerialer, er velkomne til at drøfte deres krav.