
 EN
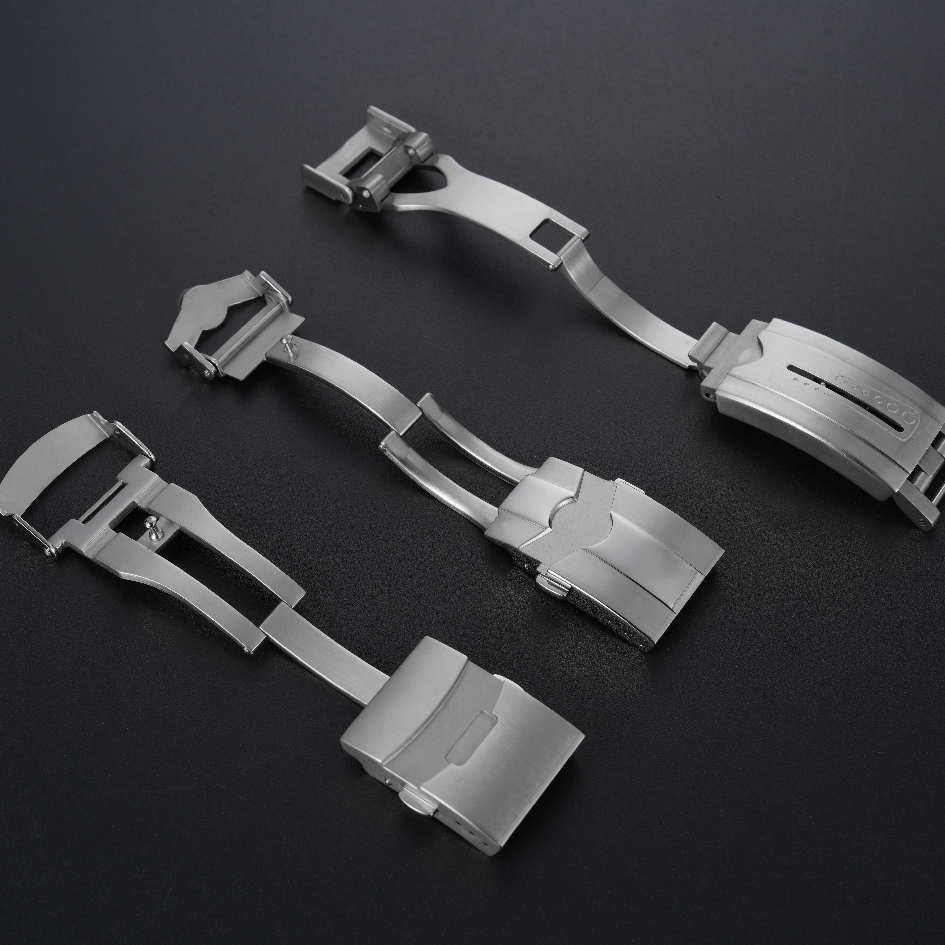
Закопчалката се поврежда поради една от няколкото възможни причини: резето престава да се задържа, пружината губи напрежение, повърхността се износва или шарнирът започва да има люфт. Всеки от тези начини на повреждане се дължи на определено свойство на материала. Твърдостта определя скоростта, с която повърхността се посяга. Модулът на еластичност определя колко се огъва листът на резето под товар. Устойчивостта към корозия определя как ще се държи детайлът при продължителен контакт с пот в продължение на месеци.
Изборът на материал следователно не е само козметичен въпрос. Той определя времето за износване на закопчалката още преди производството на първия екземпляр. Две закопчалки с еднаква геометрия, но изработени от различни материали, ще остаряват по различен начин, а разликата се усеща с ръка дълго преди да стане видима в техническия документ.
неръждаема стомана 316L като практически базов стандарт
стоманата 316L е стандартът за каишките на часовниците поради причини, които се потвърждават в производствените условия. Тя устойчива на корозия достатъчно добре за ежедневен контакт с кожата, приема както матови, така и полирани повърхности и се обработва предсказуемо чрез фрезоване и штампане. Нейната твърдост е в диапазон, който позволява да се запази ръбът на закопчалката, без материалът да става крехък.
Ограничението е свързано с износването. Стоманата 316L не е твърда стомана и полираната повърхност на каишка постепенно се покрива с фини драскотини. Това е приемливо при матова повърхност, където драскотините се сливат с общия вид. При огледално полирана каишка същото износване се проявява като загуба на блясъка и детайлът изглежда по-стар, отколкото всъщност е.
Друг проблем, свързан с този стандарт, е отделянето на никел. Някои потребители са чувствителни към него, а 316L може да отделя малки количества при контакт с потта. За повечето потребители това не представлява проблем. За марка, насочена към хора с чувствителна кожа, това е основание да се разгледат алтернативи.
Титанът и компромисът с модула
Титановите спирали решават проблемите с теглото и контакта с кожата, които възникват при стоманените спирали. Титанът е приблизително с 40 процента по-лек от стоманата при същия обем и обикновено се понася добре от кожата. Освен това той устойчив на корозия благодарение на повърхностен оксиден слой, който се възстановява след драскотини.
Компромисът е в модула на еластичност. Еластичният модул на титана е около 110 GPa, докато при стоманата е около 200 GPa, така че листът на титановата спирала се деформира повече при еднакво натоварване. Пролет, настроена за стоманена спирала, ще изглежда по-лека при титанова версия, освен ако скоростта на пружината не бъде коригирана. Това е промяна в конструкцията, а не просто замяна на материала, и трябва да бъде валидирана за цялата партида.
Повърхностно титанът е по-мек от закалената стомана. Той е по-устойчив на корозия, но по-лесно се драска. Титанова спирала, която се допира до твърда повърхност при ежедневна употреба, ще показва белези, които стоманена спирала би предотвратила.
| Имот | 316L стомана | Титаний | Стомана с PVD-покритие |
|---|---|---|---|
| Твърдост | Умерен | По-ниско | По-високо на повърхността |
| Корозионна устойчивост | Добро | Високо | Зависи от цялостта на покритието |
| Толерантност на кожата | Възможно освобождаване на никел | Обикновено добре понасян | Същото като основния материал |
| Видимост на драскотини | Умерен | По-високо | По-ниско, докато покритието не се износи |
| Единична цена | Базова линия | По-високо | Умерено до високо |
Трайност на покритието и въпросът за подложката
Покритието чрез вакуумно напръскване (PVD) често се изисква, за да се подобри устойчивостта към драскотини и да се добави цвят. Покритието наистина повишава твърдостта на повърхността, а добре нанесен слой понася по-добре лекото триене в сравнение с необработена стоманена повърхност.
Проблемът е, че качеството на покритието е толкова добро, колкото е и подложката под него. PVD-слоят върху повърхност с дупки, следи от инструменти или заострени ръбове ще покаже тези дефекти през покритието, а не ще ги скрие. Когато покритието се износи в точка с високо контактно натоварване, под него се оголва стоманата и настъпва промяна в цвета. Тази промяна е видима и се възприема като износване, дори когато детайлът е структурно изправен.
Дебелината на покритието има значение и при двата крайни случая. Ако е твърде тънко, то се изнася преждевременно. Ако е твърде дебело, може да закръгли ръб, който трябва да остане остър за правилно задействане на закопчалката. Работният диапазон е тесен и трябва да се проверява върху вече покрития детайл, а не да се предполага само по техническата спецификация на процеса.
Случай, при който сертификатът за материала не съответстваше на детайла
Един анонимизиран случай включваше партида от спирачки, които преминаха входящата инспекция и започнаха да показват повърхностно износване по-рано от очакваното при употреба на полето. Сертификатът за материала посочваше правилния клас. Проверките на твърдостта върху суровия материал бяха в рамките на спецификацията.
Проблемът беше в термичната обработка на штампованите части. Една партида беше обработена при температура, която остави повърхността по-мека от предвиденото в спецификацията, а проверката на твърдостта върху суровия материал не я разкри, тъй като материала беше тестван преди штамповането и термичната обработка. Частите бяха от правилния клас, но в неправилно състояние.
Решението беше да се добави проверка на твърдостта върху готовата штампована част, а не само върху входящия суров материал, и да се свърже записът за термичната обработка с партидата. Материалът не беше проблемът. Проблемът беше в последователността на верификацията.
Това, което подборът на материал не може да поправи
Изборът на материал не компенсира дизайн, който прилага напрежение в неподходящата точка. Закопчалка с твърде тънък ръб ще се повреди независимо от материала. Потайна джоб за пружина, която е твърде плитка, ще предизвика меко усещане независимо от класа на стоманата.
Той също не замества повърхностната обработка. Закопчалка от подходящия материал, но с лошо полиране, все още изглежда недовършена в ръката. И не решава самостоятелно въпроса за разходите. Титанът и PVD увеличават разходите, а тези разходи се оправдават само ако закопчалката е предназначена да бъде видима и издръжлива функция.
За проекти, при които материала за спойки трябва да осигурява баланс между износването, контакта с кожата и разходите, сътрудничеството с доставчик, чиято система за контрол на качеството е изградена върху тези фактори, намалява риска от неочаквани проблеми в късния етап. Burriva, съкратено от Baoruihua (Dongguan) Precision Technology Co., Ltd., управлява производствен обект, специализиран в компоненти, с площ над 20 000 квадратни метра, който обхваща многоосова механична обработка, CNC фрезоване, шампиране, автоматизирано полиране и контрол на размерите на входящите, текущите и изходящите продукти. Работните процеси са разделени по проекти, а достъпът до CAD файловете се регулира според служебната роля. Екипите, които работят върху спецификациите на материала за спойки, са добре дошли да обсъдят своите изисквания.