
 EN
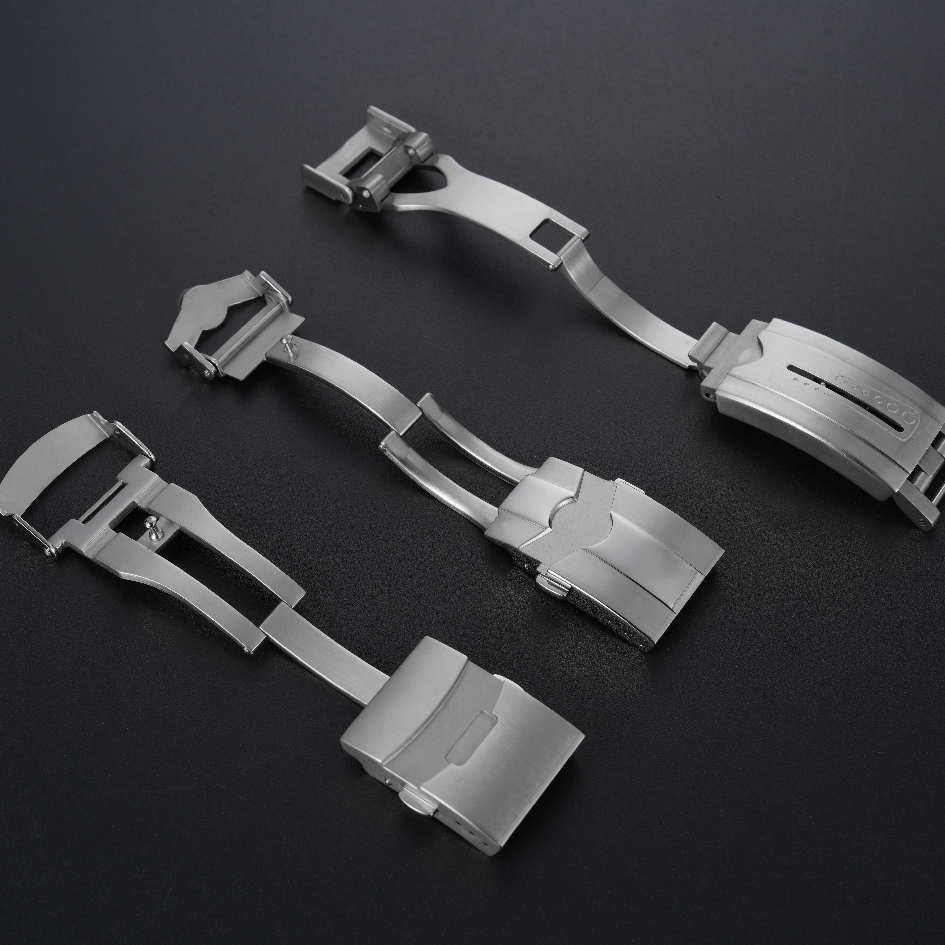
留め具が機能しなくなる原因はいくつかありますが、主に以下のいずれかです:ラッチが噛み合わなくなる、ばねの張力が失われる、表面が摩耗して貫通する、あるいはヒンジにガタツキが生じる。こうしたそれぞれの不具合は、素材の物性に起因しています。硬度は表面の傷つきやすさを決定し、ヤング率(弾性率)はラッチの葉片が荷重下でどれだけたわむかを決定します。耐食性は、長期間にわたって汗にさらされた際の部品の挙動を左右します。
したがって、素材の選定は単なる外観上の判断ではありません。量産開始以前の段階で、留め具の摩耗寿命がすでに決まってしまうのです。形状がまったく同じでも素材が異なる2つの留め具は、異なる速度で劣化し、その差は仕様書に記載されるよりもずっと早く、実際に手に取った際に明らかになります。
実用的な基準としての316Lステンレス鋼
316Lステンレス鋼は、製造現場で実証された理由から、ウォッチのバックル素材として標準的に採用されています。日常的な肌への接触にも十分な耐食性を備え、ブラッシュ仕上げ・ポリッシュ仕上げのどちらにも対応でき、切削加工やプレス成形も安定して行えます。また、その硬度は、ラッチのエッジを保持できる一方で、過度に脆くならないというバランスの取れた範囲にあります。
ただし、摩耗に対する耐性には限界があります。316Lは比較的軟らかい鋼であり、特にポリッシュ仕上げのバックル表面は、使用に伴って微細な傷が付着しやすくなります。ブラッシュ仕上げでは、こうした傷が既存のテクスチャと調和するため問題になりませんが、鏡面仕上げの場合は、同様の摩耗が「くすみ」として目立ち、実際よりも古びた印象を与えてしまいます。
もう一つの標準的な課題はニッケル溶出です。一部のユーザーはニッケルに対して敏感であり、汗との接触によって316Lから微量のニッケルが溶出することがあります。大多数のユーザーにとっては問題となりませんが、敏感肌向けブランドとしては、代替素材の検討を促す要因となります。
チタンと剛性のトレードオフ
チタニウム製の留め具は、ステンレス鋼に伴う重量および肌への負担という課題を解決します。同体積で比較した場合、チタニウムはステンレス鋼より約40%軽量であり、肌への刺激も少ないことが一般的に知られています。また、表面に形成される酸化被膜により耐食性が高く、傷がついてもその被膜は自然に再生されます。
ただし、弾性率(ヤング率)という点ではトレードオフがあります。チタニウムの弾性率は約110 GPaであるのに対し、ステンレス鋼は約200 GPaです。このため、同一荷重下ではチタニウム製のラッチプレートの方が変形量が大きくなります。ステンレス鋼用に設計されたスプリングをチタニウム製留め具にそのまま使用すると、実際には力が弱く感じられるため、スプリング定数の再調整が必要です。これは単なる材質変更ではなく、設計変更であり、ロット全体での検証が必須です。
また、チタニウムは焼入れ処理済みのステンレス鋼と比べて表面硬度が低く、耐食性は優れていますが、傷がつきやすくなります。日常使用において硬い面と接触するチタニウム製留め具は、ステンレス鋼製では残らないような傷跡が目立つことがあります。
| 財産 | 316Lステンレス鋼 | チタン | PVDコーティング鋼材 |
|---|---|---|---|
| 硬度 | 中程度 | 低い | 表面で高い |
| 耐食性 | 良い | 高 | コーティングの健全性に依存 |
| 皮膚適合性 | ニッケル溶出の可能性あり | 一般的に良好な耐性を示す | 基材と同程度 |
| 傷の目立ちやすさ | 中程度 | 高機能 | コーティング摩耗前は低い |
| 単価 | ベースライン | 高機能 | 中程度から高め |
コーティングの耐久性と基材の問題
PVDコーティングは、傷つきにくさを高め、色調を付与するためによく採用されます。このコーティングにより表面硬度が向上し、適切に施された層は、無処理の鋼材表面よりも軽微な摩耗に対して優れた耐性を示します。
ただし、コーティングの性能は、その下にある基材の品質に大きく依存します。凹み、工具痕、エッジのバリなどが存在する表面にPVDコーティングを施しても、これらの欠陥はむしろ目立つようになり、隠すことはできません。また、高接触部でコーティングが摩耗して剥げると、下地の鋼材が露出し、色調が変化します。この色の変化は、部品の構造的強度には何ら問題がない場合でも、視覚的に「摩耗」と認識されてしまいます。
コーティング厚さは、薄すぎても厚すぎても問題があります。薄すぎると早期に摩耗して貫通してしまいます。厚すぎると、ラッチの嵌合に必要な鋭いエッジが丸まってしまうことがあります。実用可能な厚さ範囲は非常に狭く、工程仕様から推定するのではなく、実際にコーティング済みの部品で確認する必要があります。
材質証明書と実際の部品の仕様が一致しなかった事例
ある匿名事例では、入荷検査を通過したバッチの留め具が、実際の使用現場で予定よりも早く表面摩耗を示しました。材質証明書には正しい鋼種が記載されていました。また、原材料の硬度検査結果も仕様範囲内でした。
問題は、プレス加工部品の熱処理にありました。あるバッチが、仕様で想定された表面硬度を確保できない温度で処理されていたのです。しかし、原材料の硬度検査はプレス加工および熱処理前の段階で実施されていたため、この不具合は検出されませんでした。つまり、部品自体は正しい鋼種ではありましたが、所定の状態(熱処理条件)になっていなかったのです。
対策として、原材料への硬度検査に加え、プレス加工後の完成部品に対しても硬度検査を実施するよう手順を改め、さらに熱処理記録を各バッチに紐づけるようにしました。材質そのものに問題はなく、検証の手順に課題がありました。
材料選定では解決できない課題
素材の選択だけでは、応力が不適切な箇所に集中する設計を修正することはできません。例えば、ラッチエッジが薄すぎると、どんな素材でも破損します。また、スプリングポケットが浅すぎると、使用する鋼材のグレードに関係なく、操作感がもたついたものになります。
また、表面処理を代替することもできません。たとえ適切な素材で製造されたクラスプでも、研磨が不十分だと、手に取った際に未完成な印象を与えます。さらに、コスト面の課題を単独で解決することもできません。チタンやPVD処理はコストを上乗せしますが、そのコストが価値として還元されるのは、クラスプが目立つ部位であり、かつ耐久性が求められる仕様である場合に限られます。
クリップの材質において、耐摩耗性、肌触り、コストのバランスが求められるプロジェクトでは、これらの要素を品質管理(QC)の中心に据えるサプライヤーと連携することで、後工程での予期せぬ問題を減らすことができます。ブルリーバ社(正式名称:宝瑞華(東莞)精密科技有限公司)は、2万平方メートルを超える専用工場を有し、多軸加工、CNCフライス加工、プレス成形、自動研磨、および入荷検査・工程内検査・出荷検査における寸法測定に対応しています。各プロジェクトごとに作業フローが分離されており、CADファイルへのアクセス権限は担当者の役割に応じて厳格に管理されています。クリップ材質の仕様策定に携わるチームの方々は、ぜひご要望をお聞かせください。