
 EN
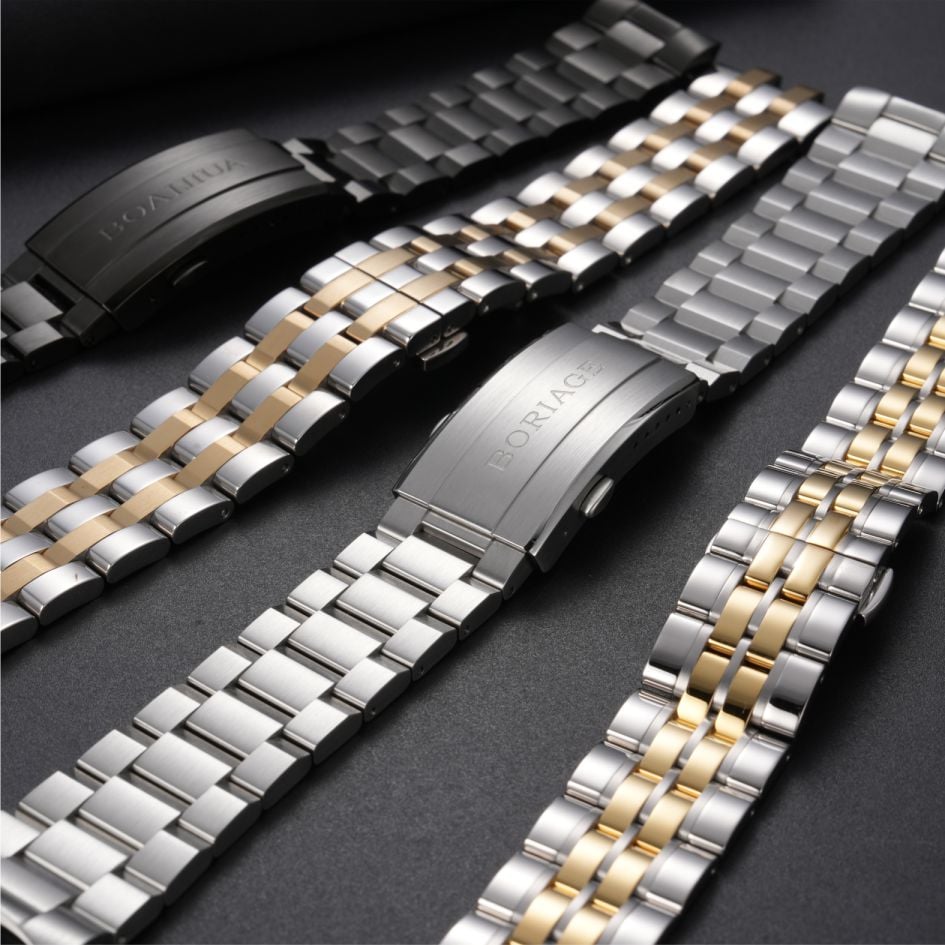
チタニウムが時計の仕様表に記載されるのは、マーケティングとはほとんど関係がない理由によるものです。チタニウムは軽量で、腐食に強く、肌への刺激も少ないという特長があります。時計のケースにおいては、こうした特性は「あると嬉しい」程度のものですが、バックルではさらに重要です。なぜなら、バックルは一日中手首に密着しており、繰り返し押され、開閉される部位だからです。
チタニウム製の時計バックルは、同じ形状の316Lステンレス鋼製バックルと比べて、明らかに軽量です。チタニウムの密度は約4.5 g/cm³であるのに対し、ステンレス鋼は約7.9 g/cm³であり、その差は実際にはっきりと手に感じられます。軽量なバックルは、時計が手首に装着された際のフィット感やバランスを変化させます。特にブレスレットタイプでは、クラスプが全体の重量の大きな割合を占めるため、その影響はより顕著です。
耐食性が2つ目の利点です。チタンは表面に薄い酸化被膜を形成し、汗や海水、日常使用による摩耗から自らを守ります。この被膜は傷ついても再形成されるため、低品質のステンレス鋼では劣化してしまうような環境でも、チタンは長期間にわたってその性能を維持できます。
肌への接触と低アレルゲン性について
バックルは、肌に最も長時間直接触れる部品です。そのため、ニッケル溶出は理論上の問題ではなく、実用上の懸念事項となります。一部のステンレス鋼は汗に触れると微量のニッケルを溶出させますが、ニッケル感受性のある方の場合、これは留め具の下でかゆみや赤みなどの刺激として現れます。
チタンにはそのような問題が同程度には存在しません。一般的に皮膚への適合性が高く、その点だけで選ばれることもよくあります。ただし、すべてのチタンが同じというわけではなく、工業純度(CP)グレードと合金ではわずかに挙動が異なり、また表面仕上げも金属と皮膚との相互作用に影響を与えます。粗い表面や汚染された表面では、素材そのものにはないトラブルが生じることがあります。
チタンの加工がコスト増の主因です
チタンは鋼材と比べて原材料価格自体が高いうえ、加工費用も高くなります。その理由は物理的性質にあります。チタンは熱伝導率が低いため、切削時に発生した熱が切屑やワークピースへと逃げず、刃先に集中してしまいます。これにより工具寿命が短縮されるほか、切削速度や冷却液の使用をより慎重に制御する必要があります。
チタンも加工硬化を起こします。軽い切削でも硬化層が残り、次の切削工程で工具への負荷が高まってしまいます。この硬化層を「滑る」のではなく確実に切り込むよう、切削条件(送り速度など)を設定する必要があります。つまり、送りは遅めにし、工具の状態にも十分な注意を払う必要があります。
チタンの弾性率(約110 GPa)は鋼(約200 GPa)より低く、これが第三の課題です。切削時の力でより大きくたわむため、バックルプレートやラッチリーフなどの薄肉部では、切削工具から部品が跳ね上がる(スプリングバック)ことがあります。そのため、治具やサポートはこの現象を考慮して設計しなければならず、そうでないと検査で後から判明するようなテーパー形状の不良品ができてしまいます。
| 財産 | チタン | 316Lステンレス鋼 |
|---|---|---|
| 画素密度 | 約4.5 g/cm³ | 約7.9 g/cm³ |
| 断面係数 | 約110 GPa | 約200 GPa |
| 耐食性 | 高い(酸化被膜は再形成される) | 良好(グレードおよび表面仕上げにより異なる) |
| 皮膚適合性 | 一般的に良好な耐性を示す | 一部のグレードではニッケル溶出の可能性あり |
| 加工の難しさ | 高め、熱および加工硬化 | 低め、よく理解されている |
| 材料費および単価 | 高機能 | 低い |
スプリングが鋼製版と適合しなかった事例
ある匿名化された事例では、既存の鋼製版から直接材料をチタンに置き換えて設計されたチタン製バックルがありました。形状はそのまま流用され、スプリングも同様に流用されました。試作品は外観上問題なく見えました。
しかし、開口力には問題がありました。スプリングは同一にもかかわらず、チタン製バックルの開口感は鋼製版よりも軽く感じられました。その原因はヤング率の違いにありました。同一のスプリングであっても、たわみ量の大きいラッチリーフに対して圧縮されたため、実際の開口感覚力が低下したのです。このバックルは不良品ではありませんでした。スプリングの仕様は従来の鋼材向けに最適化されていたため、チタン材への流用は成立しなかったのです。
修正は、チタン製バージョンのスプリングレートとプリロードを調整し、その後、ロット全体でオープンフォースを再確認することでした。これは、バックルの材質を変更する際には単純な置き換えではないという重要な教訓です。スプリング、ラッチ、ヒンジのそれぞれが材質の剛性に応答するため、すべての部品について再検証が必要になります。
耐久性のある仕上げとカラーオプション
チタンはステンレス鋼とは異なる種類の仕上げが可能です。研磨仕上げのチタンは、研磨仕上げのステンレス鋼よりもやや温かみのあるトーンを帯びており、ブラッシュ仕上げのチタンはマットな質感を保ちやすく、多くのブランドがツールウォッチ風のデザインに好んで採用しています。また、ビーズブラスト仕上げやサテン仕上げも一般的です。
色に関しては、チタンの特徴が最も顕著に現れる一方で、最も難しい点でもあります。チタンはコーティングを施さずに陽極酸化処理(アノダイズ)によってさまざまな色を付けることが可能で、この色は表面の酸化被膜そのものに由来します。そのため、薄いコーティングに比べて摩耗に対する耐性が高く、長期間にわたって色あせにくいのですが、得られる色の範囲には制限があり、また表面処理の状態に非常に敏感なプロセスです。
PVDコーティングは、主に色調を濃くし、傷つきにくさを高める目的でチタンにも適用されます。ステンレス鋼の場合と同様のルールが適用されます。最終的な外観は基材の状態によって決まり、コーティングでは粗い表面を補正することはできません。
チタンでは解決できない課題
その限界を明確に理解しておくことが重要です。チタンはあらゆる面でバックルの強度を高めるものではありません。比強度(強度/密度)は優れていますが、硬度は鋼より低く、日常使用においては鋼よりも傷がつきやすくなります。硬い表面と接触したチタン製バックルには、硬化鋼製バックルなら耐えられるような傷跡が残ってしまうことがあります。
また、チタンはすべての価格帯に適した素材でもありません。素材費および加工コストが高いため、単価が上昇します。装着時に目立つデザイン要素とならないバックルに対しては、そのプレミアム価格が十分な付加価値を生まない場合があります。この選択は、時計全体のポジショニング、バックルがユーザーに与える質感、そして実際の着用時にどれだけ軽量化が重要であるかという点に依存します。
チタン製バックルの調達が現実的になる場面
チタニウム製バックルは、機械加工、仕上げ、検査を一括で請け負う単一のサプライヤーから調達することも可能ですが、それぞれの工程を専門とする複数のサプライヤーに分けて発注することもできます。どちらの方式が常に優れているとはいえません。単一サプライヤーの場合、品質のばらつきの原因を追跡しやすくなります。一方、複数サプライヤーの場合は、各社のより狭い専門性を活用できますが、ブランド側が互換性確認の負担をより多く負うことになります。
少量ロットの注文でも、大量ロットと同様の品質基準が適用されます。検査計画およびAQL(許容品質限界)レベルは、ロットサイズにかかわらず変更されません。ただし、単価は変動します。これは、チタニウム用の金型や検査計画といった固定費が、少ない数量の製品に按分されるためです。
こうした基準を遵守する経験豊富な部品の専門家であれば、通常、チタニウム製バックルのコスト構造や、どの設計選択がコストに影響を与えるかを明確に説明できます。これは、単に「チタニウム使用」といった表面的な素材アピールよりも、はるかに実用的かつ有益な情報です。
チタン製バックルの重量、肌触り、加工コストのバランスが求められるプロジェクトにおいて、これらの要素を品質管理(QC)の中心に据えるサプライヤーと連携することで、納期直前の予期せぬ問題を減らすことができます。ブルリーバ社(正式名称:宝瑞華(東莞)精密科技有限公司)は、2万平方メートルを超える専用工場を有し、多軸加工、CNCフライス加工、プレス成形、自動研磨、および入荷検査・工程内検査・出荷検査を含む寸法検査に対応しています。各プロジェクトごとに作業フローが分離されており、CADファイルへのアクセス権限は担当業務に応じて厳格に管理されています。チタン製バックルの仕様策定に携わるチームの方々は、ぜひご要望をお聞かせください。