
 EN
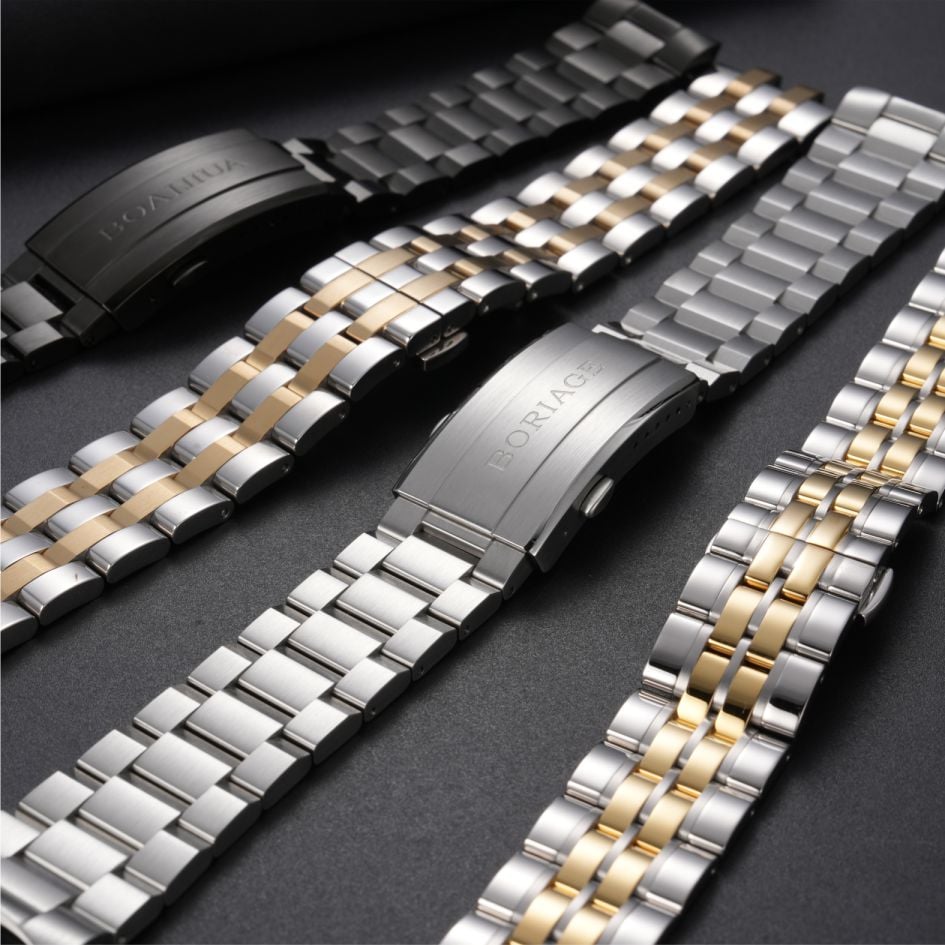
Титан присутствует в технических характеристиках часов не просто так — причина здесь имеет мало общего с маркетингом. Он лёгкий, устойчивый к коррозии и хорошо взаимодействует с кожей. Для корпуса часов эти свойства — приятный бонус. Для застёжки они важнее, поскольку именно застёжка весь день находится в контакте с запястьем и многократно подвергается нажатию, открытию и закрытию.
Застёжка из титана заметно легче, чем аналогичная застёжка из нержавеющей стали марки 316L. Плотность титана составляет примерно 4,5 г/см³, тогда как у стали — около 7,9 г/см³; разница реальна и ощутима на ощупь. Более лёгкая застёжка изменяет посадку часов на запястье, особенно при использовании браслета, где застёжка несёт значительную долю общей массы.
Устойчивость к коррозии — второе преимущество. Титан образует тонкий оксидный слой на своей поверхности, который защищает его от пота, солёной воды и общего износа при повседневном использовании. Этот слой восстанавливается, если он поцарапан, поэтому титан хорошо сохраняется в условиях, которые притупили бы сталь низкого качества.
Контакт с кожей и гипоаллергенный аргумент
Застёжка — это компонент, который находится в наиболее продолжительном прямом контакте с кожей. Поэтому выделение никеля представляет собой практическую, а не теоретическую проблему. Некоторые марки нержавеющей стали выделяют небольшие количества никеля при контакте с потом, и у людей с чувствительностью к никелю это проявляется в виде раздражения под пряжкой.
Титан не обладает этой проблемой в той же степени. Как правило, он хорошо переносится кожей, и именно по этой причине его часто выбирают. Честное предупреждение: не весь титан одинаков. Товарные чистые марки и сплавы ведут себя несколько по-разному, а также влияет отделка поверхности — она определяет, как металл взаимодействует с кожей. Шероховатая или загрязнённая поверхность может вызывать проблемы, которых не было бы у базового материала.
Обработка титана — вот откуда берутся затраты
На уровне исходного материала титан дороже стали, а также дороже обрабатывается. Причины носят физический характер. Титан плохо проводит тепло, поэтому тепло накапливается на режущей кромке, а не переходит в стружку или заготовку. Это сокращает срок службы инструмента и требует более тщательного контроля скорости резания и подачи охлаждающей жидкости.
Титан также подвергается наклёпу. Лёгкий рез может оставить упрочнённый слой, из-за чего следующий проход будет сложнее для инструмента. Параметры обработки должны быть настроены так, чтобы прорезать этот слой, а не скользить по нему, что требует более низких подач и повышенного внимания к состоянию инструмента.
Более низкий модуль упругости материала — около 110 ГПа против примерно 200 ГПа у стали — добавляет третью сложность. Под действием силы резания титан деформируется сильнее, поэтому тонкие элементы, такие как пластины деформации и язычки защёлок, могут отклоняться от режущего инструмента. Крепление и поддержка заготовки должны это учитывать, иначе деталь получится с конусностью, которую выявят при последующем контроле.
| Свойство | Титан | нержавеющая сталь марки 316L |
|---|---|---|
| Плотности | Около 4,5 г/см³ | Около 7,9 г/см³ |
| Модуль | Около 110 ГПа | Около 200 ГПа |
| Стойкость к коррозии | Высокая, оксидный слой восстанавливается | Хорошая, зависит от марки и отделки |
| Толерантность кожи | В целом хорошо переносится | Возможно выделение никеля в некоторых марках |
| Сложность обработки | Выше, тепловое и деформационное упрочнение | Ниже, хорошо изучено |
| Стоимость материала и единицы продукции | Высокий | Ниже |
Случай несоответствия пружины стальной версии
В одном анонимизированном случае использовалась титановая пряжка, спроектированная как прямая замена существующей стальной версии по материалу. Геометрия была сохранена без изменений, пружина также осталась прежней, и первые образцы выглядели корректно.
Сила открытия не соответствовала требованиям. Титановая пряжка ощущалась как более лёгкая в открытии по сравнению со стальной версией, несмотря на идентичность пружин. Причиной стало различие в модулях упругости. Одна и та же пружина, сжимающаяся против защёлки, которая больше прогибалась, обеспечивала меньшую ощущаемую силу. Пряжка не была бракованной. Параметры пружины были подобраны специально под сталь и не применимы к титану.
Решение заключалось в корректировке жёсткости пружины и предварительного натяга для титановой версии, а затем повторной проверке усилия открытия на всей партии. Это полезное напоминание о том, что замена материала на пряжке — не эквивалентная замена. Пружина, защёлка и шарнир по-разному реагируют на жёсткость материала, и каждый из этих элементов требует повторной валидации.
Покрытия и варианты цвета, устойчивые к износу
Титан допускает иной набор отделок по сравнению со сталью. Полированный титан имеет чуть более тёплый оттенок, чем полированная сталь, а матово-шлифованный титан сохраняет глубокий матовый вид, который многие бренды предпочитают для инструментальных часов. Также распространены отделки методом дробеструйной обработки и атласные отделки.
Цвет — это то, где титан становится особенно интересным, но одновременно и сложным. Титан можно анодировать для получения различных цветов без нанесения покрытия: цвет формируется в оксидном слое, а не в виде дополнительного поверхностного слоя. Такой способ обеспечивает лучшую стойкость к износу по сравнению с тонким покрытием, однако диапазон доступных цветов ограничен, а процесс чувствителен к качеству подготовки поверхности.
Покрытие методом вакуумного напыления (PVD) также применяется на титане, главным образом для получения более тёмных оттенков и повышения стойкости к царапинам. Действуют те же правила, что и для стали. Внешний вид готового изделия определяется состоянием основы: покрытие не способно скрыть шероховатую поверхность.
Что титан не решает
Стоит чётко понимать ограничения. Титан не делает пряжку прочнее во всех смыслах. У него высокое соотношение прочности к массе, однако он не твёрже стали и легче царапается в повседневной эксплуатации. Пряжка из титана, соприкасающаяся с твёрдой поверхностью, оставит следы, которых не будет у пряжки из закалённой стали.
Титан также не подходит для всех ценовых сегментов. Стоимость материала и механической обработки повышает цену единицы продукции, а для пряжки, которая не предназначена быть заметным элементом дизайна, премиальная надбавка может не окупиться. Выбор зависит от позиционирования часов, требуемого тактильного ощущения пряжки и реальной важности снижения массы на запястье.
Где закупка титановых пряжек становится практичной
Титановые пряжки можно закупать у одного поставщика, который выполняет механическую обработку, отделку и контроль качества, либо распределять заказы между несколькими узкоспециализированными поставщиками. Ни один из этих вариантов не является универсально предпочтительным. При работе с одним поставщиком проще отслеживать отклонения в параметрах. При работе с несколькими поставщиками бренд получает доступ к более узкой экспертизе, однако на него ложится большая ответственность за проверку совместимости компонентов.
Заказы небольшого объёма соответствуют тем же стандартам качества, что и крупные заказы. План контроля и уровни AQL не зависят от размера партии. Цена за единицу меняется, поскольку затраты на титановый инструмент и планирование контроля являются фиксированными и распределяются на меньшее количество изделий.
Опытный специалист по компонентам, соблюдающий эти стандарты, обычно может объяснить, на какие этапы производства приходятся затраты при изготовлении титановой пряжки и какие конструктивные решения оказывают наибольшее влияние на стоимость. Это полезнее, чем общее заявление о материале.
Для проектов, где титановые пряжки должны обеспечивать баланс между массой, контактом с кожей и стоимостью механической обработки, сотрудничество с поставщиком, чья система контроля качества (QC) ориентирована именно на эти параметры, позволяет избежать неприятных сюрпризов на поздних этапах. Burriva — сокращённое название компании Baoruihua (Dongguan) Precision Technology Co., Ltd. — располагает специализированным производственным комплексом площадью свыше 20 000 кв. м, оснащённым оборудованием для многоосевой обработки, фрезерования на станках с ЧПУ, штамповки, автоматической полировки, а также контроля геометрических параметров на всех стадиях: при входном контроле, в ходе производства и при выходном контроле. Рабочие процессы разделены по проектам, а доступ к CAD-файлам регулируется в зависимости от должностной роли сотрудника. Команды, разрабатывающие технические требования к титановым пряжкам, могут обсудить свои задачи с компанией Burriva.