
 EN
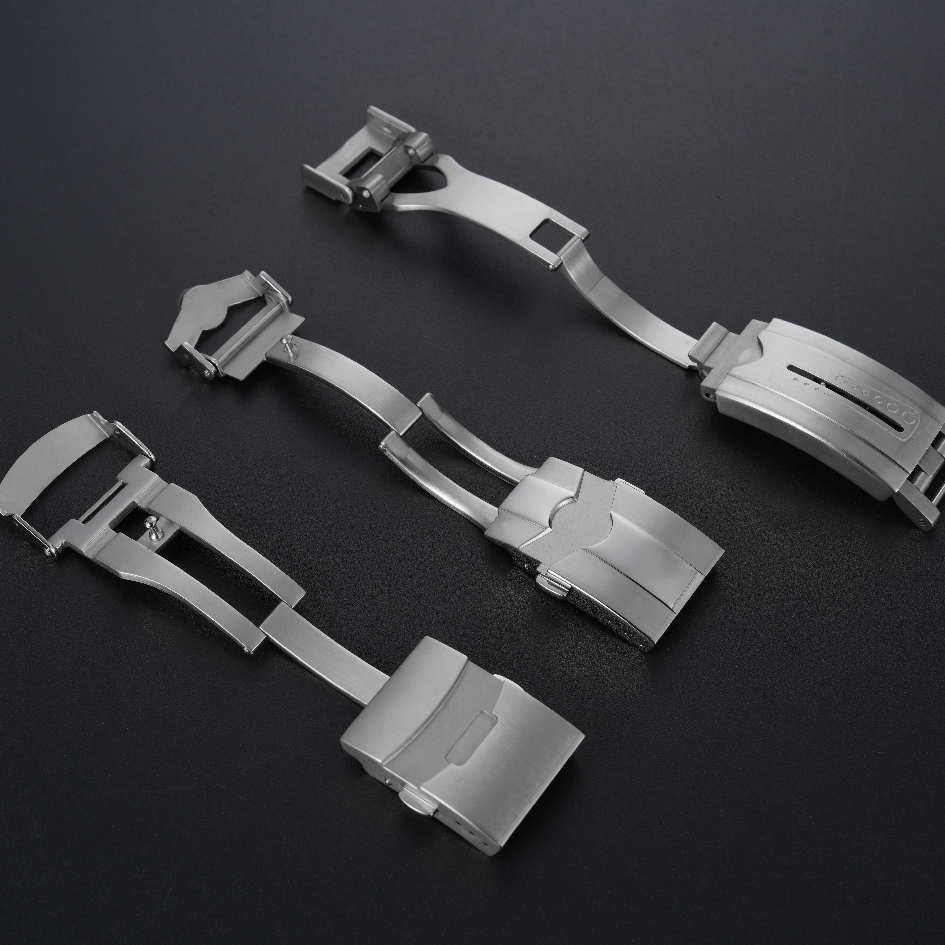
Застёжка выходит из строя по одной из нескольких причин: защёлка перестаёт фиксироваться, пружина теряет упругость, поверхность истирается до сквозного повреждения или в шарнире появляется люфт. Каждый из этих типов отказа связан с определённым свойством материала. Твёрдость определяет скорость образования царапин на поверхности. Модуль упругости определяет величину прогиба язычка защёлки под нагрузкой. Стойкость к коррозии определяет поведение детали при длительном контакте с потом.
Выбор материала — это не косметическое решение. Он задаёт «часы износа» застёжки ещё до выпуска первой единицы продукции. Две застёжки одинаковой геометрии, но выполненные из разных материалов, будут стареть по-разному, и различие ощущается на ощупь задолго до того, как проявится в технической документации.
Нержавеющая сталь марки 316L как практический базовый вариант
Нержавеющая сталь марки 316L является базовым материалом для застёжек часов по причинам, обоснованным в производственных условиях. Она достаточно устойчива к коррозии при ежедневном контакте с кожей, допускает как матовую, так и полированную отделку, а также предсказуемо обрабатывается на станках и штампуется. Её твёрдость находится в диапазоне, который обеспечивает сохранность кромки защёлки без чрезмерной хрупкости.
Ограничение заключается в износе. Сталь 316L не относится к твёрдым сталям, и полированная поверхность застёжки со временем покрывается мелкими царапинами. На матовой отделке такие царапины незаметны и сливаются с общей текстурой. На зеркально полированной застёжке тот же износ проявляется как потускнение, и деталь выглядит старше своего реального возраста.
Другая базовая проблема — высвобождение никеля. Некоторые пользователи чувствительны к нему, а 316L может выделять небольшие количества никеля при контакте с потом. Для большинства потребителей это не представляет проблемы. Однако для бренда, ориентированного на людей с чувствительной кожей, это служит основанием для рассмотрения альтернативных материалов.
Титан и компромисс по модулю
Титановые застёжки решают проблемы веса и контакта с кожей, присущие стальным изделиям. При одинаковом объёме титан примерно на 40 % легче стали и, как правило, хорошо переносится кожей. Кроме того, он устойчив к коррозии благодаря поверхностному оксидному слою, который восстанавливается после царапин.
Компромисс заключается в модуле упругости. Модуль упругости титана составляет около 110 ГПа по сравнению с приблизительно 200 ГПа у стали, поэтому язычок титановой застёжки деформируется сильнее под одинаковой нагрузкой. Пружина, отрегулированная для стальной застёжки, будет ощущаться более слабой в титановом варианте, если не скорректировать жёсткость пружины. Это изменение конструкции, а не простая замена материала, и его необходимо проверить на всей партии.
Поверхность титана также мягче, чем у закалённой стали. Он лучше сопротивляется коррозии, но легче царапается. Титановая застёжка, соприкасающаяся в повседневной эксплуатации с твёрдой поверхностью, будет покрываться следами, которых стальная застёжка избежала бы.
| Свойство | Сталь 316L | Титан | Сталь с PVD-покрытием |
|---|---|---|---|
| Твёрдость | Умеренный | Ниже | Выше на поверхности |
| Стойкость к коррозии | Хорошо | Высокий | Зависит от целостности покрытия |
| Толерантность кожи | Возможно выделение никеля | В целом хорошо переносится | То же, что и у основы |
| Заметность царапин | Умеренный | Высокий | Ниже до износа покрытия |
| Себестоимость единицы продукции | Базовая линия | Высокий | Умеренная до высокой |
Прочность покрытия и вопрос о субстрате
Покрытие методом вакуумного напыления (PVD) часто применяется для повышения стойкости к царапинам и придания цвета. Такое покрытие действительно повышает твёрдость поверхности, а качественно нанесённый слой лучше выдерживает лёгкое абразивное воздействие по сравнению с необработанной стальной поверхностью.
Однако ключевой момент заключается в том, что покрытие не может быть прочнее основы, на которую оно нанесено. Если слой PVD нанесён на поверхность с углублениями, следами инструмента или заусенцами на кромках, эти дефекты проявятся сквозь покрытие, а не будут скрыты им. При износе покрытия в точке высокого контакта обнажается сталь под ним, и цвет меняется. Такое изменение заметно и воспринимается как износ, даже если деталь остаётся полностью работоспособной.
Толщина покрытия важна как при недостатке, так и при избытке. Слишком тонкий слой быстро изнашивается. Слишком толстый может закруглить кромку, которая должна сохранять остроту для надёжного зацепления замка. Рабочий диапазон толщин узок, и его необходимо проверять непосредственно на готовой покрытой детали, а не полагаться исключительно на параметры технологического процесса.
Случай, когда сертификат материала не соответствовал реальной детали
В одном анонимизированном случае партия застёжек, прошедших входной контроль, начала демонстрировать преждевременное поверхностное изнашивание в ходе эксплуатации. В сертификате на материал был указан правильный класс.
Проблема заключалась в термообработке штампованных деталей. Одна партия была обработана при температуре, которая привела к тому, что поверхность получилась мягче, чем требовалось по спецификации; проверка твёрдости исходного проката не выявила этого, поскольку прокат тестировали до штамповки и термообработки. Детали были выполнены из правильного материала, но в неправильном состоянии.
Решение состояло в добавлении проверки твёрдости готовой штампованной детали вместо проверки только входного проката, а также в привязке записи о термообработке к конкретной партии. Проблема не была связана с материалом — она касалась последовательности верификации.
Что подбор материалов исправить не может
Выбор материала не исправит конструкцию, создающую нагрузку в неподходящем месте. Защёлка с чрезмерно тонким краем выйдет из строя независимо от используемого материала. Слишком мелкий карман для пружины обеспечит вялое ощущение при работе, вне зависимости от марки стали.
Он также не заменяет отделку поверхности. Застёжка из подходящего материала, но с некачественным полированием, по-прежнему будет выглядеть недоработанной при тактильном контакте. И он сам по себе не решает вопрос стоимости. Титан и метод PVD увеличивают затраты, а эта дополнительная стоимость оправдана только в том случае, если застёжка предназначена для того, чтобы быть заметным и долговечным элементом.
Для проектов, где материал застёжки должен обеспечивать баланс износостойкости, безопасности при контакте с кожей и стоимости, сотрудничество с поставщиком, чья система контроля качества ориентирована именно на эти параметры, позволяет избежать неприятных сюрпризов на поздних этапах. Burriva — сокращение от Baoruihua (Dongguan) Precision Technology Co., Ltd. — располагает специализированным производственным комплексом площадью свыше 20 000 кв. м, охватывающим многоосевую обработку, фрезерование на станках с ЧПУ, штамповку, автоматизированную полировку, а также контроль геометрических размеров на стадиях входного, текущего и выходного контроля. Рабочие процессы разделены по проектам, а доступ к CAD-файлам регулируется в зависимости от должностной роли. Команды, разрабатывающие технические требования к материалу застёжек, могут обсудить свои задачи с нами.