
 EN
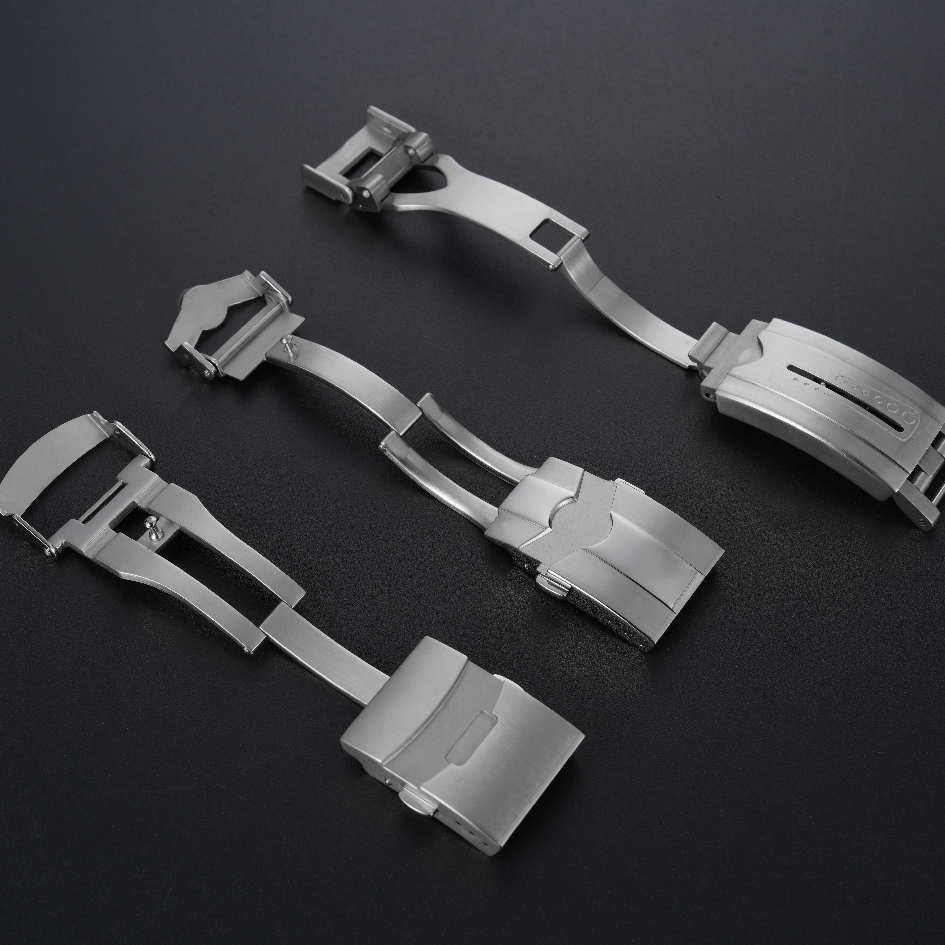
Kaitan gagal karena salah satu dari beberapa alasan: kait tidak lagi mengunci, pegas kehilangan ketegangan, permukaan aus hingga tembus, atau engsel mengalami kendur. Setiap mode kegagalan tersebut berasal dari sifat material tertentu. Kekerasan menentukan seberapa cepat permukaan tergores. Modulus menentukan seberapa besar daun kaitan melengkung di bawah beban. Ketahanan korosi menentukan perilaku komponen terhadap keringat selama berbulan-bulan.
Pemilihan material karenanya bukanlah keputusan estetika semata. Pemilihan ini menetapkan laju keausan kaitan bahkan sebelum satu unit pun diproduksi. Dua kaitan dengan geometri identik namun material berbeda akan menua secara berbeda, dan perbedaan tersebut terasa langsung di tangan jauh sebelum terlihat pada lembar spesifikasi.
Baja Tahan Karat 316L sebagai Acuan Praktis
Baja tahan karat 316L merupakan bahan dasar untuk gesper jam tangan karena alasan-alasan yang tetap relevan dalam proses produksi. Baja ini cukup tahan korosi untuk kontak harian dengan kulit, menerima baik sentuhan finishing berburam maupun mengilap, serta dapat dibentuk dan dicetak secara konsisten. Kekerasannya berada dalam kisaran yang mampu mempertahankan tepi pengait tanpa menjadi rapuh.
Keterbatasannya terletak pada keausan. Baja 316L bukanlah baja keras, sehingga permukaan mengilap pada gesper akan mengalami goresan halus seiring waktu. Hal ini dapat diterima pada finishing berburam, di mana goresan tersebut menyatu dengan tekstur permukaan. Namun, pada gesper berkilap cermin, keausan serupa tampak sebagai kehilangan kilau, sehingga komponen tersebut terlihat lebih tua dari usia sebenarnya.
Masalah dasar lainnya adalah pelepasan nikel. Sebagian pemakai memiliki sensitivitas terhadap zat ini, dan 316L dapat melepaskan sejumlah kecil nikel ketika bersentuhan dengan keringat. Bagi kebanyakan pengguna, hal ini tidak menjadi masalah. Namun, bagi merek yang menargetkan pemakai dengan kulit sensitif, ini menjadi alasan untuk mempertimbangkan alternatif lain.
Titanium dan Pertukaran Modulus
Klip titanium mengatasi masalah berat dan kontak kulit yang dimiliki baja. Titanium kira-kira 40 persen lebih ringan daripada baja dalam volume yang sama, serta umumnya ditoleransi dengan baik oleh kulit. Bahan ini juga tahan korosi berkat lapisan oksida permukaan yang terbentuk kembali setelah tergores.
Komprominya terletak pada modulus elastisitas. Modulus elastisitas titanium sekitar 110 GPa, dibandingkan sekitar 200 GPa untuk baja; sehingga daun pengait titanium mengalami lendutan lebih besar di bawah beban yang sama. Pegas yang disetel untuk pengait baja akan terasa lebih ringan pada versi titanium kecuali laju pegas disesuaikan. Ini merupakan perubahan desain, bukan sekadar penggantian bahan, dan harus divalidasi secara menyeluruh pada seluruh lot.
Permukaan titanium juga lebih lunak dibanding baja yang telah dikeraskan. Meski ketahanan korosinya lebih baik, titanium lebih mudah tergores. Pengait titanium yang bersentuhan dengan permukaan keras dalam penggunaan harian akan menunjukkan bekas goresan yang tidak muncul pada pengait baja.
| Properti | Baja 316L | Titanium | Baja berlapis PVD |
|---|---|---|---|
| Kekerasan | Sedang | Lebih rendah | Lebih tinggi pada permukaan |
| Ketahanan terhadap Korosi | Baik | Tinggi | Bergantung pada integritas lapisan |
| Toleransi kulit | Pelepasan nikel mungkin terjadi | Umumnya ditoleransi dengan baik | Sama seperti substrat |
| Keterlihatan Goresan | Sedang | Lebih Tinggi | Lebih rendah hingga lapisan aus |
| Biaya per Unit | Garis Dasar | Lebih Tinggi | Sedang hingga Lebih Tinggi |
Ketahanan Lapisan dan Pertanyaan tentang Substrat
Lapisan PVD sering ditentukan untuk meningkatkan ketahanan goresan serta menambah warna. Lapisan ini memang meningkatkan kekerasan permukaan, dan lapisan yang diaplikasikan dengan baik tahan lebih lama dibanding permukaan baja tanpa lapisan terhadap abrasi ringan.
Masalahnya, kualitas lapisan hanya sebaik substrat di bawahnya. Lapisan PVD pada permukaan yang memiliki lubang, bekas alat, atau burr di tepi akan memperlihatkan cacat-cacat tersebut melalui lapisan—bukan menyamarkannya. Ketika lapisan aus di titik kontak tinggi, baja di bawahnya terbuka dan warnanya berubah. Perubahan warna ini tampak jelas dan diartikan sebagai tanda keausan, meskipun komponen secara struktural masih utuh.
Ketebalan lapisan penting di kedua ujung spektrum. Terlalu tipis, lapisan akan cepat aus; terlalu tebal, lapisan dapat membulatkan tepi yang harus tetap tajam agar mekanisme penguncian berfungsi optimal. Rentang ketebalan yang layak digunakan sangat sempit, dan harus diperiksa langsung pada komponen berlapis—bukan hanya diasumsikan berdasarkan spesifikasi proses.
Sebuah Kasus di Mana Sertifikat Bahan Tidak Sesuai dengan Komponen
Satu kasus yang telah dianonimkan melibatkan sejumlah kait yang lulus inspeksi penerimaan namun mulai menunjukkan keausan permukaan lebih cepat dari yang diharapkan dalam penggunaan di lapangan. Sertifikat bahan mencantumkan mutu yang benar. Pemeriksaan kekerasan pada bahan baku berada dalam batas spesifikasi.
Masalahnya terletak pada perlakuan panas komponen hasil stamping. Suatu lot diproses pada suhu yang menghasilkan permukaan lebih lunak daripada yang ditentukan dalam spesifikasi, dan pemeriksaan kekerasan pada bahan baku tidak mendeteksi hal ini karena bahan baku diuji sebelum proses stamping dan perlakuan panas. Komponen tersebut memang memiliki mutu yang tepat, tetapi kondisinya salah.
Solusinya adalah menambahkan pemeriksaan kekerasan pada komponen hasil stamping jadi, bukan hanya pada bahan baku masuk, serta mengaitkan catatan perlakuan panas dengan nomor lot. Bahan bukanlah masalahnya. Yang bermasalah adalah urutan verifikasinya.
Apa yang Tidak Dapat Diperbaiki oleh Pemilihan Bahan
Pemilihan bahan tidak memperbaiki desain yang memberikan tekanan pada titik yang salah. Tepi pengait yang terlalu tipis akan gagal, apa pun bahannya. Kantung pegas yang terlalu dangkal akan memberikan kesan lembut, terlepas dari kelas baja yang digunakan.
Pemilihan bahan juga tidak menggantikan proses penyelesaian permukaan. Gesper berbahan tepat namun polesannya buruk tetap terlihat belum selesai saat dipegang. Dan pemilihan bahan tidak secara otomatis menyelesaikan pertanyaan biaya. Titanium dan PVD menambah biaya, serta biaya tambahan tersebut hanya memberikan nilai jika gesper dimaksudkan sebagai fitur yang tampak jelas dan tahan lama.
Untuk proyek di mana bahan gesper harus menyeimbangkan keausan, kontak dengan kulit, dan biaya, bekerja sama dengan pemasok yang membangun sistem pengendalian kualitas (QC) berdasarkan faktor-faktor tersebut dapat mengurangi kejutan di akhir proses. Burriva, singkatan dari Baoruihua (Dongguan) Precision Technology Co., Ltd., mengoperasikan fasilitas khusus komponen seluas lebih dari 20.000 meter persegi, mencakup pemesinan multi-sumbu, frais CNC, stamping, poles otomatis, serta inspeksi dimensi pada tahap penerimaan bahan, proses produksi, dan pengiriman akhir. Alur kerja dipisahkan berdasarkan proyek, dan akses terhadap file CAD dikendalikan berdasarkan peran pekerjaan. Tim yang sedang menentukan spesifikasi bahan gesper dipersilakan berdiskusi mengenai kebutuhan mereka.