
 EN
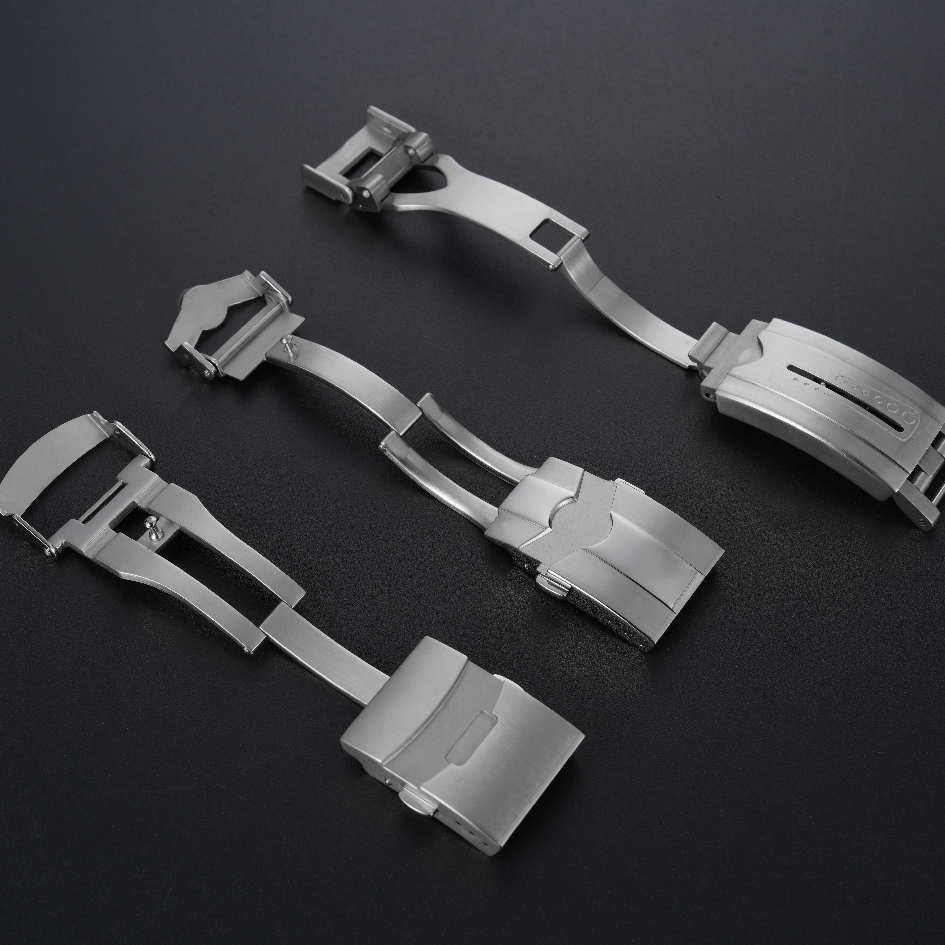
कोई क्लैस्प कुछ ही कारणों से विफल हो जाता है: लैच अपना कार्य करना बंद कर देता है, स्प्रिंग का तनाव कम हो जाता है, सतह घिस जाती है, या कब्जे में ढीलापन आ जाता है। इनमें से प्रत्येक विफलता का मोड सामग्री के गुण से जुड़ा होता है। कठोरता यह तय करती है कि सतह कितनी तेज़ी से खरोंचित होगी। मॉड्यूलस यह तय करता है कि लोड के तहत लैच की पत्ती कितनी मुड़ेगी। संक्षारण प्रतिरोध यह तय करता है कि भाग महीनों तक पसीने के प्रति कैसे व्यवहार करेगा।
इसलिए सामग्री का चयन कोई सौंदर्यपूर्ण निर्णय नहीं है। यह एकल इकाई के उत्पादन से पहले ही क्लैस्प के लिए पहनने की घड़ी निर्धारित करता है। समान ज्यामिति लेकिन भिन्न सामग्री वाले दो क्लैस्प अलग-अलग तरीके से आयु बढ़ाएँगे, और यह अंतर विशिष्टता पत्रक में दिखाई देने से कहीं पहले हाथ में महसूस किया जाएगा।
316L स्टेनलेस स्टील एक व्यावहारिक आधाररेखा के रूप में
316L स्टेनलेस स्टील घड़ी के क्लैप्स के लिए आधारभूत सामग्री है, क्योंकि यह उत्पादन में प्रभावी रूप से काम करता है। यह दैनिक त्वचा संपर्क के लिए पर्याप्त रूप से संक्षारण प्रतिरोधी है, इस पर ब्रश किया गया या पॉलिश किया गया फ़िनिश दोनों लगाया जा सकता है, और इसे मशीन द्वारा काटा या स्टैम्प किया जाना भी विश्वसनीय रूप से संभव है। इसकी कठोरता एक ऐसी सीमा में है जो लैच के किनारे को सुदृढ़ रखती है, बिना भंगुर बने।
इसकी सीमा पहनने से होने वाला क्षरण है। 316L कोई कठोर स्टील नहीं है, और क्लैप्स पर पॉलिश किया गया सतह समय के साथ सूक्ष्म खरोंचें इकट्ठा कर लेगा। ब्रश किए गए फ़िनिश पर यह स्वीकार्य है, क्योंकि खरोंचें वहाँ मिल जाती हैं। लेकिन दर्पण-पॉलिश किए गए क्लैप्स पर वही क्षरण मंदन के रूप में दिखाई देता है, और भाग पुराना लगने लगता है।
दूसरा आधारभूत मुद्दा निकल का मुक्त होना है। कुछ पहनने वालों को इसके प्रति संवेदनशीलता होती है, और 316L पसीने के संपर्क में आने पर थोड़ी मात्रा में निकल मुक्त कर सकता है। अधिकांश उपयोगकर्ताओं के लिए यह कोई समस्या नहीं है। लेकिन यदि कोई ब्रांड संवेदनशील त्वचा वाले पहनने वालों को लक्षित कर रहा हो, तो यह विकल्पों पर विचार करने का कारण है।
टाइटेनियम और मॉड्यूलस का सौदा
टाइटेनियम के क्लैप्स स्टील के वजन और त्वचा-संपर्क के मुद्दों का समाधान करते हैं। एक ही आयतन में टाइटेनियम, स्टील से लगभग ४० प्रतिशत हल्का होता है, और यह आमतौर पर त्वचा के संपर्क में अच्छी तरह सहन किया जाता है। यह एक सतह ऑक्साइड परत के माध्यम से संक्षारण का प्रतिरोध भी करता है, जो खरोंच के बाद पुनः बन जाती है।
इसका एक सौदा-विकल्प (ट्रेड-ऑफ़) मॉड्यूलस है। टाइटेनियम का लोचदार मॉड्यूलस लगभग ११० जीपीए है, जबकि स्टील का लगभग २०० है, इसलिए एक ही भार के तहत टाइटेनियम के लैच लीफ़ में अधिक विक्षेपण होता है। एक स्प्रिंग जो स्टील के क्लैप्स के लिए ट्यून की गई है, टाइटेनियम संस्करण में हल्की महसूस की जाएगी, जब तक कि स्प्रिंग दर को समायोजित नहीं किया जाता है। यह एक डिज़ाइन परिवर्तन है, न कि केवल सामग्री का प्रतिस्थापन, और इसे पूरे बैच में मान्य करना आवश्यक है।
टाइटेनियम सतह पर कठोर स्टील की तुलना में नरम भी होता है। यह संक्षारण के प्रति अधिक प्रतिरोधी है, लेकिन खरोंच के प्रति अधिक संवेदनशील है। दैनिक उपयोग में कोई टाइटेनियम क्लैप्स जो किसी कठोर सतह के संपर्क में आता है, उस पर निशान दिखाई देंगे जिन्हें स्टील का क्लैप्स प्रतिरोधित कर लेता है।
| संपत्ति | ३१६एल स्टील | टाइटेनियम | PVD-लेपित स्टील |
|---|---|---|---|
| कठोरता | मध्यम | नीचे | सतह पर अधिक |
| संक्षारण प्रतिरोध | अच्छा | उच्च | लेप की अखंडता पर निर्भर करता है |
| त्वचा सहनशीलता | निकल मुक्ति संभव | सामान्यतः अच्छी तरह सहन किया जाता है | आधार सामग्री के समान |
| खरोंच की दृश्यता | मध्यम | उच्च | लेपन के पहने जाने तक कम |
| ईकाई लागत | आधार रेखा | उच्च | मध्यम से उच्च |
कोटिंग की स्थायित्व और आधार सतह का प्रश्न
पीवीडी कोटिंग का उपयोग अक्सर खरोंच प्रतिरोध में सुधार करने और रंग जोड़ने के लिए किया जाता है। यह कोटिंग सतह की कठोरता बढ़ाती है, और अच्छी तरह लगाई गई परत हल्के घर्षण के खिलाफ अनकोटेड स्टील सतह की तुलना में बेहतर प्रदर्शन करती है।
समस्या यह है कि कोटिंग की गुणवत्ता उस आधार सतह पर निर्भर करती है जिस पर वह लगाई गई है। गड्ढों, औजार के निशानों या किनारों के बर्र्स वाली सतह पर लगाई गई पीवीडी परत उन दोषों को छिपाने के बजाय उन्हें कोटिंग के माध्यम से दिखाएगी। जब कोटिंग उच्च-संपर्क बिंदु पर पहन जाती है, तो उसके नीचे की स्टील सतह बाहर आ जाती है और रंग बदल जाता है। यह रंग परिवर्तन दृश्यमान होता है और इसे पहने के रूप में पहचाना जाता है, भले ही भाग संरचनात्मक रूप से पूर्ण रूप से ठीक हो।
कोटिंग की मोटाई दोनों छोरों पर महत्वपूर्ण है। बहुत पतली होने पर वह जल्दी पहन जाती है। बहुत मोटी होने पर वह एक ऐसे किनारे को गोल कर सकती है जो लैच एंगेजमेंट के लिए तेज बना रहना चाहिए। उपयोग की जा सकने वाली सीमा संकरी है, और इसे प्रक्रिया विनिर्देश से अनुमानित करने के बजाय कोटेड भाग पर ही जाँचा जाना चाहिए।
एक ऐसा मामला जहाँ सामग्री प्रमाणपत्र भाग से मेल नहीं खाता था
एक गुमनाम मामले में क्लैप्स के एक बैच को शामिल किया गया, जिन्हें आगमन निरीक्षण में पास कर दिया गया था और जो क्षेत्र में उपयोग के दौरान अपेक्षित से पहले सतही क्षरण दिखाने लगे। सामग्री प्रमाणपत्र में सही ग्रेड का उल्लेख किया गया था। कच्चे स्टॉक पर कठोरता जाँच प्रविष्टि सीमा के भीतर थी।
समस्या स्टैम्प किए गए भागों के ऊष्मा उपचार में थी। एक बैच को ऐसे तापमान पर संसाधित किया गया था जिससे सतह विनिर्दिष्ट कठोरता से कोमल हो गई, और कच्चे स्टॉक पर कठोरता जाँच इसे पकड़ नहीं पाई क्योंकि स्टॉक का परीक्षण स्टैम्पिंग और ऊष्मा उपचार से पहले किया गया था। भाग सही ग्रेड के थे, लेकिन गलत स्थिति में थे।
समाधान के रूप में, केवल आगमन स्टॉक पर नहीं, बल्कि पूर्ण स्टैम्प किए गए भाग पर कठोरता जाँच जोड़ी गई, और ऊष्मा उपचार रिकॉर्ड को बैच से जोड़ा गया। सामग्री समस्या नहीं थी। सत्यापन क्रम था।
जो सामग्री चयन सुधार नहीं कर सकता
सामग्री का चुनाव उस डिज़ाइन को ठीक नहीं कर सकता जो गलत बिंदु पर तनाव डालता है। कोई भी सामग्री में बहुत पतला लैच किनारा विफल हो जाएगा। कोई भी स्टील ग्रेड हो, बहुत उथला स्प्रिंग पॉकेट नरम स्पर्श देगा।
यह सतह समाप्ति की जगह भी नहीं ले सकता। किसी भी सही सामग्री का क्लैस्प, अगर उसकी पॉलिश खराब है, तो हाथ में अधूरा लगता है। और यह लागत के प्रश्न को अकेले भी नहीं सुलझा सकता। टाइटेनियम और PVD लागत बढ़ाते हैं, और यह लागत केवल तभी मूल्य लौटाती है जब क्लैस्प को दिखाई देने वाली, टिकाऊ विशेषता के रूप में डिज़ाइन किया गया हो।
उन परियोजनाओं के लिए जहां क्लैस्प सामग्री को पहनने की सुविधा, त्वचा संपर्क और लागत के बीच संतुलन बनाने की आवश्यकता होती है, उन कारकों के आधार पर गुणवत्ता नियंत्रण (क्यूसी) का निर्माण करने वाले आपूर्तिकर्ता के साथ काम करने से देर से आने वाली अप्रत्याशित समस्याओं को कम किया जा सकता है। बुर्रिवा, जो बाओरुइहुआ (डॉनगुआन) प्रिसिज़न टेक्नोलॉजी कंपनी लिमिटेड का संक्षिप्त नाम है, एक घटक-केंद्रित सुविधा संचालित करता है जिसका कुल क्षेत्रफल २०,००० वर्ग मीटर से अधिक है और जिसमें बहु-अक्ष मशीनिंग, सीएनसी फ्रेज़िंग, स्टैम्पिंग, स्वचालित पॉलिशिंग तथा आगत, मध्यवर्ती और निर्गत चरणों में आयामी निरीक्षण शामिल हैं। कार्य प्रवाह परियोजना के आधार पर अलग-अलग किए गए हैं और सीएडी फ़ाइल तक पहुँच नौकरी के दायित्व के आधार पर नियंत्रित की जाती है। क्लैस्प सामग्री के विशिष्टता मानदंडों पर काम करने वाली टीमें अपनी आवश्यकताओं पर चर्चा करने के लिए स्वागत हैं।