
 EN
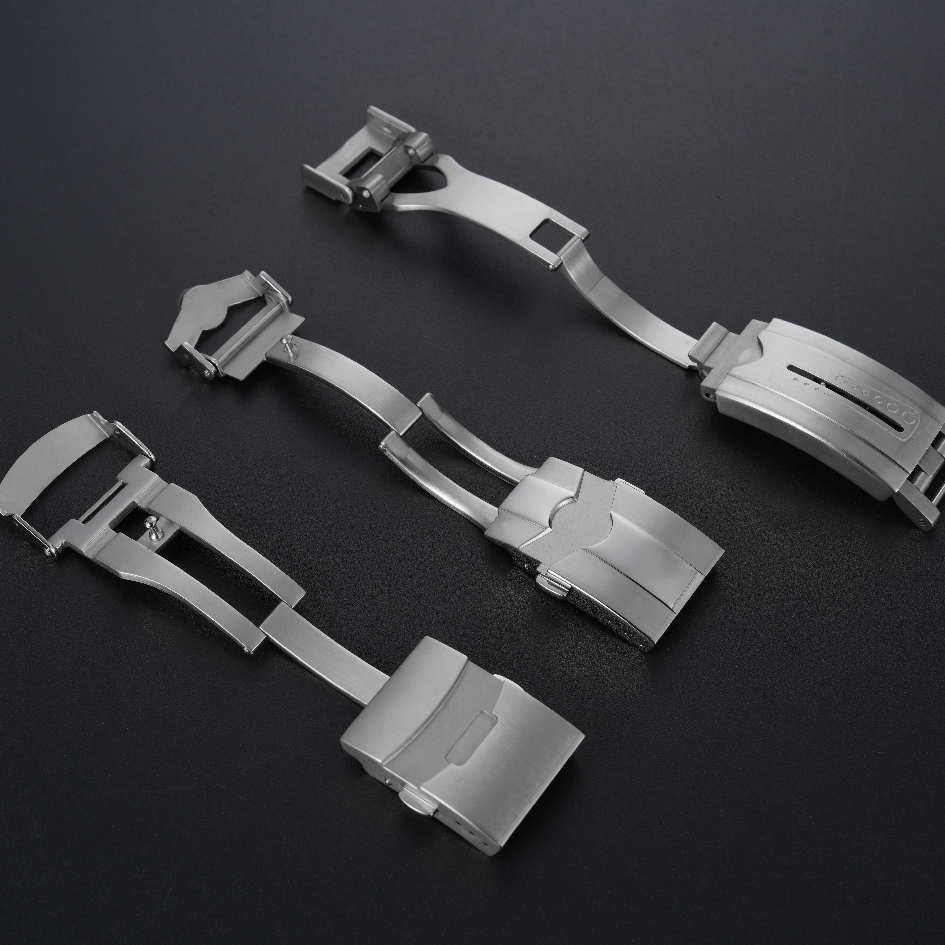
Zaključak ne radi iz nekoliko razloga: zaključak prestaje da se veže, opruga gubi napetost, površina se probija ili šarnica počinje da se igra. Svaki od tih načina neuspjeha se vraća na materijalnu svojstvo. Tvrdoća određuje koliko brzo površina ogreblja. Modulus odlučuje koliko se listova odvijaju pod opterećenjem. Otpornost na koroziju odlučuje kako se dio ponaša protiv znoja mjesecima.
Izbor materijala stoga nije kozmetička odluka. To postavlja sat za nošenje za zamašak prije nego što se proizvede jedna jedinica. Dvije zamaške s identičnom geometrijom i različitim materijalima će se različito stariti, a razlika se pokazuje u ruci mnogo prije nego se pojavi u karticama specifikacija.
316L nerđajući čelik kao praktična osnova
316L nehrđajući čelik je baza za zagrade satova iz razloga koji se zadržavaju u proizvodnji. Odupire koroziji dovoljno dobro za svakodnevni kontakt kože, uzima i četkice i polirani završetak, i strojeva i pečat predvidljivo. Njegova tvrdoća se nalazi u rasponu koji drži ivicu ključa bez krhkoće.
Ograničenje je nošenje. 316L nije tvrdi čelik, a polirana površina na zamašku će s vremenom dobiti fine ogrebotine. To je prihvatljivo na četkicama, gdje se ogrebotine uklapaju. Na zrcalom poliranom zamašku, ista habanje se čita kao otupljenje, a dio izgleda starije nego što je.
Drugi osnovni problem je oslobađanje nikla. Neki korisnici su osjetljivi na njega, a 316L može osloboditi male količine kada dođe u kontakt sa znojem. Za većinu korisnika to nije problem. Za brend koji se odnosi na korisnike osjetljive kože, to je razlog za razmatranje alternativa.
Titanij i modulusna razmjena
Titanijeve zamaške rješavaju probleme s težinom i kontaktom kože koji nosi čelik. Titanij je oko 40 posto lakši od čelika u istom zapreminu i općenito se dobro podnosi na kožu. Također je otporan na koroziju kroz površinski sloj oksida koji se nakon ogrebotina reformiše.
Komercijalna je modul. Elastični modul titana je oko 110 GPa, dok je kod čelika oko 200, tako da se titanijska lopata više odbija pod istim opterećenjem. Izvor prilagođen za čeličnu zamašnicu bit će lakši u titanijskom izdanju ako se brzina opruge ne prilagodi. To je promjena dizajna, a ne zamjena materijala, i mora se provjeriti u cijeloj seriji.
Titanij je također mekši od tvrđavog čelika. Bolje se odupire koroziji, ali lakše se ogrebara. Titanijska zamaška koja dođe u kontakt s tvrdom površinom u svakodnevnoj upotrebi će pokazati tragove koje bi otporna čelična zamaška.
| Imovina | slasti od čelika | Titan | Slastice s PVD premazom |
|---|---|---|---|
| Tvrdoća | Umjereno | Donji | Visoka na površini |
| Otpornost na koroziju | Dobro | Visoko | Ovisi o integritetu premaza |
| Tolerancija kože | Moguće otpuštanje nikla | Općenito dobro tolerisano | Isto kao i podloga |
| Vidljivost ogrebotina | Umjereno | Viši | Spustite ga dok se premaz ne iskoči. |
| Jedinična cijena | Bazna linija | Viši | Umjereno do visoka |
Trajnost premaza i pitanje podloge
PVD premaz često se navodi kako bi se poboljšala otpornost na ogrebotine i dodala boja. Povlačenje povećava tvrdoću površine, a dobro nanesen sloj bolje se drži od nepokrivene čelikove površine protiv blage abrazije.
Problem je u tome što je premaz dobar samo koliko i supstrat ispod. PVD sloj na površini s šupljinama, tragovima alata ili ogrebotinama na rubovima pokazat će te nedostatke kroz premaz umjesto da ih sakrije. Kada se premaz na visokom mjestu kontakta iskoči, čelik ispod se otkriva i boja se mijenja. To pomak je vidljiv i čita kao habanje čak i kada je dio strukturno fino.
Debljina premaza je važna na oba kraja. Previše tanak i brzo se uništava. Previše je debela i može okružiti rub koji mora ostati oštar za zadržavanje. U slučaju da se ne provjeri, to se može učiniti na temelju tehničkih specifikacija.
Slučaj u kojem materijalni dokaz nije odgovarao dijelu
Jedan slučaj uključuje seriju čepova koji su prošli inspekciju i počeli su se nositi ranije nego što se očekivalo u terenskoj upotrebi. U materijalnom potvrdi je navedena ispravna razina. Provjere tvrdoće sirovine su unutar specifikacije.
Problem je bio u toplinskoj obradi pečanih dijelova. Proizvod je bio obrađen na temperaturi koja je ostavila površinu mekšom od predviđene specifikacije, a kontrola tvrdoće sirovine nije ga uhvatila jer je sirovina testirana prije stampiranja i toplinske obrade. Dijelovi su bili prave kvalitete i u pogrešnom stanju.
Popravak je bio dodati provjeru tvrdoće na gotovoj stampiranoj dijelovi umjesto samo na ulaznom zalihu, i povezati zapis toplinske obrade na seriju. Nije bio problem materijal. Sekvenca provjere je bila.
Što materijal ne može popraviti
Izbor materijala ne popravlja dizajn koji stavlja pritisak na pogrešnu točku. Pretanak rub će propasti u svakom materijalu. Proljetni džep koji je previše plitak pružit će mekak osjećaj bez obzira na razinu čelika.
Također ne zamjenjuje površno završetak. Zaključak u pravom materijalu sa lošim poliranjem još uvijek izgleda nedovršen u ruci. I to ne rješava pitanje troškova samo po sebi. Titanij i PVD dodaju troškove, a ti troškovi vraćaju vrijednost samo ako je zamašak namijenjen da bude vidljiva, izdržljiva značajka.
Za projekte gdje materijal za zaklopavanje mora uravnotežiti habanje, kontakt s kožom i troškove, rad s dobavljačem koji gradi svoju QC oko tih čimbenika smanjuje kasna iznenađenja. Burriva, skraćenica za Baoruihua (Dongguan) Precision Technology Co., Ltd., upravlja pogonom usmjerenim na komponente s više od 20.000 kvadratnih metara površine, koji pokriva višeosnu obradnju, CNC frezu, pecanje, automatizirano poliranje i dimenzionalnu inspekciju u svim ulaznim Radni tokovi su odvojeni po projektu, a pristup CAD datotekama kontroliraju se po ulozi posla. Timovi koji rade na specifikacijama materijala za zaključci dobrodošli su razgovarati o svojim zahtjevima.