
 EN
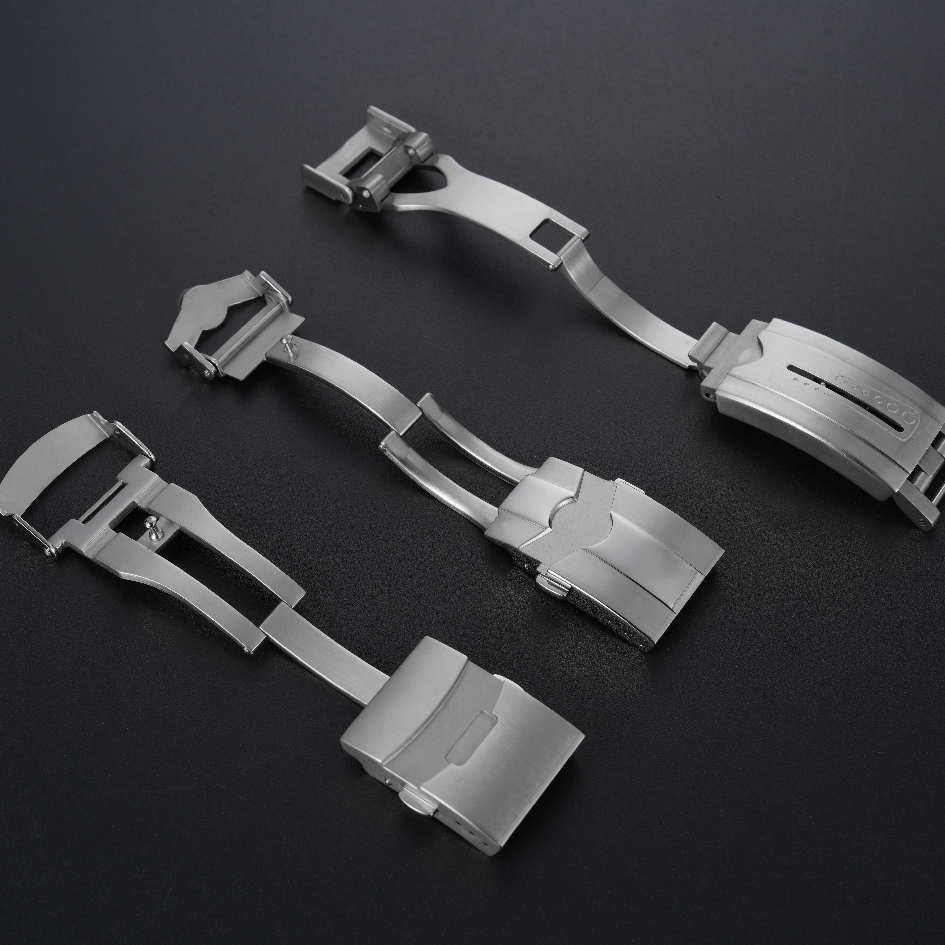
Ang isang kandado ay nabigo dahil sa isa sa mga sumusunod na kadahilanan: ang takip ay tumigil sa pagkakabit, ang paita ay nawalan ng tensyon, ang ibabaw ay nagsuot, o ang bisagra ay nagkaroon ng kaluwangan. Ang bawat uri ng pagkabigo ay nauugnay sa isang katangian ng materyal. Ang kahigpit ay nagdedesisyon kung gaano kabilis ang pagkakasira ng ibabaw. Ang modulus ay nagdedesisyon kung gaano kalaki ang pagyuko ng bahagi ng takip kapag may karga. Ang paglaban sa korosyon ay nagdedesisyon kung paano gagana ang bahagi laban sa pawis sa loob ng ilang buwan.
Kaya naman, ang pagpili ng materyal ay hindi lamang isang estetikong desisyon. Ito ang nagtatakda ng bilis ng pagkasira ng kandado kahit bago pa man gawin ang unang yunit. Ang dalawang kandado na may parehong hugis ngunit iba’t ibang materyal ay magkakaiba ang proseso ng pagtanda, at ang pagkakaiba ay napapansin sa kamay nang maaga—mas maaga kaysa sa anumang dokumento ng teknikal na detalye.
316L Stainless Steel bilang ang praktikal na batayan
ang 316L stainless steel ang pangunahing materyal para sa mga clasp ng relo dahil sa mga kadahilanan na nananatiling epektibo sa produksyon. Ito ay mahusay na tumutol sa pagka-ubos para sa araw-araw na kontak sa balat, kayang tanggapin ang brushed at polished finishes, at madaling i-machine at i-stamp nang pare-pareho. Ang kanyang hardness ay nasa isang saklaw na kaya niyang panatilihin ang gilid ng isang latch nang hindi maging mapagkatiwalaan.
Ang limitasyon nito ay ang pagsuot. Ang 316L ay hindi isang matigas na bakal, at ang isang polished surface sa isang clasp ay magkakaroon ng maliliit na ugat sa paglipas ng panahon. Katanggap-tanggap ito sa isang brushed finish, kung saan ang mga ugat ay nakakamix nang natural. Sa isang mirror-polished clasp, ang parehong pagsuot ay nababasa bilang pagkawala ng kislap, at ang bahagi ay tila luma nang higit pa kaysa aktwal na edad nito.
Ang iba pang pangunahing isyu ay ang paglabas ng nickel. May ilang tagasuot na sensitibo dito, at ang 316L ay maaaring magpalabas ng maliit na halaga kapag nakikipag-ugnayan ito sa pawis. Para sa karamihan ng mga gumagamit, ito ay hindi problema. Ngunit para sa isang brand na nagta-target sa mga tagasuot na may sensitibong balat, ito ay isang dahilan upang isaalang-alang ang mga alternatibo.
Titanium at ang Modulus Trade-Off
Ang mga kandado na gawa sa titanium ay naglulutas ng mga isyu sa timbang at pagkontak sa balat na dala ng bakal. Ang titanium ay humigit-kumulang 40 porsyento na mas magaan kaysa sa bakal sa parehong dami, at karaniwang maayos na tinatanggap ng balat. Ito rin ay tumutol sa korosyon sa pamamagitan ng isang oxide layer sa ibabaw na muling nabubuo matapos ang mga sugat.
Ang kapalit nito ay ang modulus. Ang elastic modulus ng titanium ay humigit-kumulang 110 GPa, samantalang humigit-kumulang 200 ang bakal, kaya ang isang titanium latch leaf ay higit na lumilibot sa ilalim ng parehong load. Ang isang spring na na-tune para sa isang bakal na kandado ay pakiramdam na mas magaan sa bersyon na gawa sa titanium maliban kung i-adjust ang spring rate. Ito ay isang pagbabago sa disenyo, hindi simpleng palitan ng materyales, at kailangang i-validate sa buong batch.
Ang titanium ay mas malambot din sa ibabaw kaysa sa hardened steel. Mas mahusay itong tumutol sa korosyon ngunit mas madaling magkaroon ng mga ugat. Ang isang titanium clasp na nakikipag-ugnayan sa isang matigas na ibabaw sa pang-araw-araw na paggamit ay magpapakita ng mga marka na hindi magagawa ng isang bakal na clasp.
| Mga ari-arian | 316L steel | Titan | PVD-coated steel |
|---|---|---|---|
| Kakatiran | Katamtaman | Mas mababa | Mas mataas sa ibabaw |
| Pagtutol sa Korosyon | Mabuti | Mataas | Depende sa integridad ng coating |
| Toleransya ng balat | Posible ang paglabas ng nickel | Kadalasang maayos na tinatanggap | Kapareho ng substrate |
| Kakikitaan ng Scratch | Katamtaman | Mas mataas | Mas mababa hanggang sa mabura ang coating |
| Gastos sa Yunit | Baseline | Mas mataas | Katamtaman hanggang Mas Mataas |
Kakayahan ng Coating na Tumagal at ang Tanong Tungkol sa Substrate
Ang PVD coating ay madalas itinutukoy upang mapabuti ang pagtutol sa mga ugat at magdagdag ng kulay. Ang coating ay talagang nagpataas ng kahigpit ng ibabaw, at ang isang maayos na inilapat na layer ay mas tumitibay kaysa sa isang hindi nakapaloob na ibabaw ng bakal laban sa maliit na pagsisiklot.
Ang problema ay ang coating ay katulad lamang ng kalidad ng substrate sa ilalim nito. Ang isang PVD layer sa isang ibabaw na may mga butas, mga marka ng kagamitan, o mga dulo na may karayom ay ipapakita ang mga depekto na iyon sa pamamagitan ng coating imbes na itago ang mga ito. Kapag nawala na ang coating sa isang punto na may mataas na kontak, ang bakal sa ilalim ay nabubuksan at ang kulay ay nagbabago. Ang pagbabagong iyon ay nakikita at binabasa bilang pagkasira kahit na ang bahagi ay pa rin kumpleto sa istruktura.
Mahalaga ang kapal ng coating sa parehong dulo. Kung sobrang manipis, agad itong nawawala. Kung sobrang makapal, maaari nitong paikotin ang isang dulo na dapat manatiling matulis para sa tamang pagsasara ng latch. Ang magagamit na saklaw ay napakapitik, at kailangang suriin ito sa bahaging may coating imbes na ipagpalagay mula sa proseso ng teknikal na tuntunin.
Isang Kaso Kung Saan Hindi Sumang-ayon ang Certificate ng Materyales sa Bahagi
Isang na-anonymize na kaso ay kinasasangkutan ng isang batch ng mga clasp na pumasa sa pagsusuri sa pagdating at nagsimulang magpakita ng pagsusuot sa ibabaw nang mas maaga kaysa inaasahan sa aktwal na paggamit. Ang sertipiko ng materyal ay nakalista ang tamang grado.
Ang problema ay nasa heat treatment ng mga stamped part. Isang batch ay naproseso sa temperatura na nag-iwan ng mas malambot na ibabaw kaysa sa inilaan ng specification, at ang pagsusuri sa hardness ng raw stock ay hindi ito nadetekta dahil ang stock ay sinuri bago ang stamping at heat treatment. Ang mga part ay tama ang grado ngunit mali ang kondisyon.
Ang solusyon ay ang pagdaragdag ng pagsusuri sa hardness sa natapos na stamped part imbes na sa incoming stock lamang, at ang pag-uugnay ng record ng heat treatment sa batch. Ang materyal ay hindi ang problema. Ang sequence ng verification ang problema.
Ano ang Hindi Kayang Ayusin ng Pagpili ng Materyal
Ang pagpili ng materyal ay hindi nagpaparesolba ng disenyo na nagdudulot ng stress sa maling punto. Ang isang latch edge na sobrang manipis ay mabibigo sa anumang materyal. Ang isang spring pocket na sobrang panga ay magbibigay ng malambot na pakiramdam kahit anong grado ng bakal ang gamitin.
Hindi rin ito pampalit sa surface finishing. Ang isang clasp na gawa sa tamang materyal ngunit may mahinang polish ay tila hindi pa tapos kapag hinawakan. At hindi rin ito nagso-solve ng tanong tungkol sa gastos nang mag-isa. Ang titanium at PVD ay nagdaragdag ng gastos, at ang gastos na iyon ay magbibigay lamang ng halaga kung ang clasp ay inilaan upang maging isang nakikita at matibay na tampok.
Para sa mga proyekto kung saan ang materyal ng clasp ay kailangang magbalanse sa pagkakaubos, pakikipag-ugnayan sa balat, at gastos, ang pakikipagtulungan sa isang supplier na itinatayo ang kanilang QC sa paligid ng mga kadahilanang iyon ay nababawasan ang mga huling sorpresa. Ang Burriva, na maikli para sa Baoruihua (Dongguan) Precision Technology Co., Ltd., ay nagpapatakbo ng pasilidad na nakatuon sa mga bahagi na may kabuuang sukat na mahigit 20,000 metro kuwadrado, na sumasaklaw sa multi-axis machining, CNC milling, stamping, awtomatikong polishing, at dimensional inspection sa mga yugto ng pagdating, habang ginagawa, at pag-alis. Ang mga workflow ay hiwalay ayon sa proyekto, at ang access sa CAD file ay kinokontrol batay sa tungkulin sa trabaho. Ang mga koponan na nagsusuri ng mga tukoy na katangian ng materyal ng clasp ay malugod na tinatanggap na talakayin ang kanilang mga kailangan.