
 EN
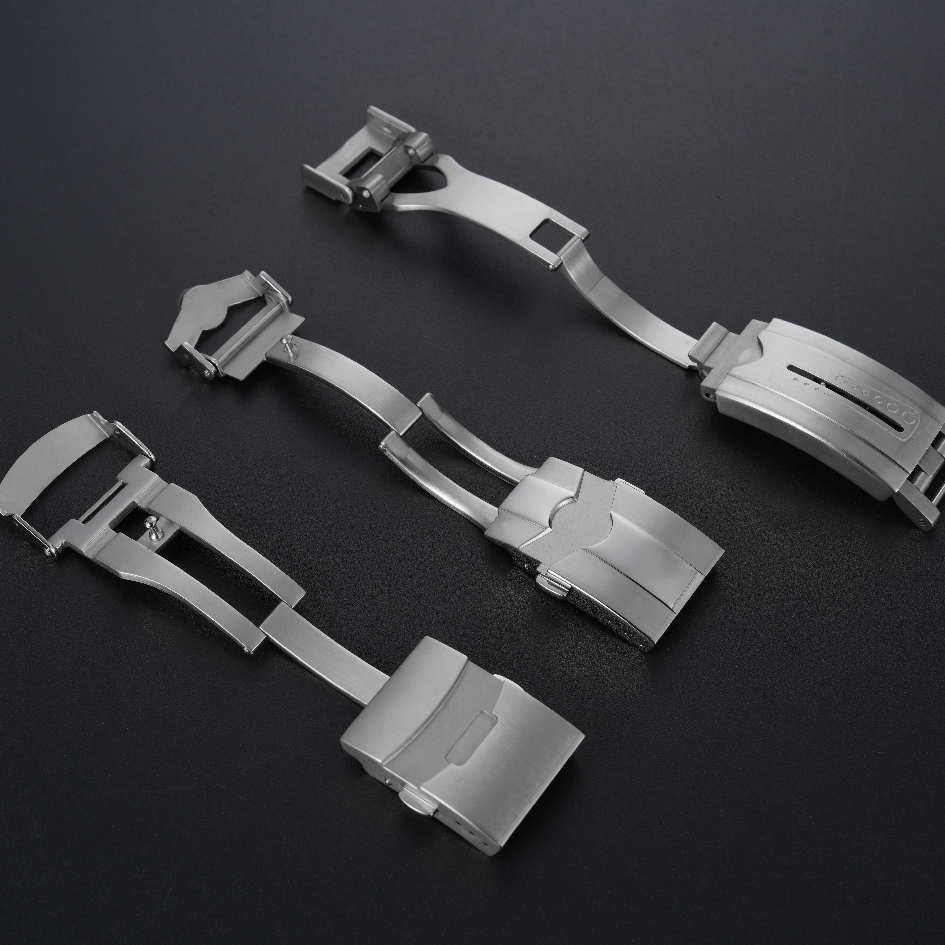
หัวเข็มขัดล้มเหลวได้จากสาเหตุหนึ่งในหลายประการ ได้แก่ ลูกเบี้ยวไม่สามารถล็อกเข้าที่ได้ สปริงสูญเสียแรงดัน ผิวสึกกร่อนจนทะลุ หรือบานพับเกิดความหลวมแต่ละรูปแบบของการล้มเหลวนั้นล้วนเชื่อมโยงกลับไปยังคุณสมบัติของวัสดุ ความแข็งกำหนดอัตราการขีดข่วนของผิว โมดูลัสกำหนดปริมาณการโก่งตัวของแผ่นล็อกภายใต้แรงโหลด ความต้านทานการกัดกร่อนกำหนดพฤติกรรมของชิ้นส่วนเมื่อสัมผัสกับเหงื่อเป็นเวลาหลายเดือน
การเลือกวัสดุจึงไม่ใช่การตัดสินใจเพียงเพื่อความสวยงาม แต่เป็นการกำหนดระยะเวลาการสึกหรอของหัวเข็มขัดตั้งแต่ก่อนผลิตชิ้นแรกออกมาจริง หัวเข็มขัดสองชิ้นที่มีรูปร่างเรขาคณิตเหมือนกันแต่ทำจากวัสดุต่างกัน จะมีอัตราการเสื่อมสภาพไม่เท่ากัน และความแตกต่างนั้นจะสัมผัสได้ด้วยมือก่อนที่จะปรากฏในเอกสารข้อมูลจำเพาะเสียอีก
สแตนเลสสตีลเกรด 316L เป็นมาตรฐานเชิงปฏิบัติ
เหล็กกล้าไร้สนิมเกรด 316L เป็นวัสดุมาตรฐานสำหรับหัวเข็มขัดนาฬิกา เนื่องจากคุณสมบัติที่เหมาะสมต่อการผลิตในเชิงพาณิชย์ มันต้านทานการกัดกร่อนได้ดีพอสำหรับการสัมผัสกับผิวหนังทุกวัน สามารถขัดให้ได้ทั้งพื้นผิวแบบแปรง (brushed) และแบบเงา (polished) และสามารถขึ้นรูปด้วยเครื่องจักรหรือตอกขึ้นรูปได้อย่างแม่นยำ ความแข็งของวัสดุอยู่ในช่วงที่เพียงพอจะรักษาขอบล็อกให้คงรูปโดยไม่เปราะเกินไป
ข้อจำกัดหลักคือการสึกหรอ 316L ไม่ใช่เหล็กที่มีความแข็งสูง ดังนั้นพื้นผิวที่ขัดเงาบนหัวเข็มขัดจึงอาจเกิดรอยขีดข่วนเล็กๆ ตามกาลเวลา ซึ่งถือว่ายอมรับได้ในกรณีของพื้นผิวแบบแปรง เพราะรอยขีดข่วนจะกลมกลืนไปกับพื้นผิวโดยรวม แต่ในกรณีของหัวเข็มขัดที่ขัดเงาจนสะท้อนภาพเหมือนกระจก รอยสึกหรอแบบเดียวกันนี้จะทำให้พื้นผิวดูหมองลง และทำให้ชิ้นส่วนดูเก่ากว่าอายุจริง
อีกประเด็นมาตรฐานหนึ่งคือการปลดปล่อยนิกเกิล ผู้สวมใส่บางรายมีความไวต่อนิกเกิล และ 316L อาจปลดปล่อยนิกเกิลออกมาในปริมาณเล็กน้อยเมื่อสัมผัสกับเหงื่อ สำหรับผู้ใช้ส่วนใหญ่ ปัญหานี้ไม่ส่งผลกระทบ แต่สำหรับแบรนด์ที่มุ่งเน้นผู้บริโภคที่มีผิวไวต่อสาร นี่จึงเป็นเหตุผลสำคัญที่ควรพิจารณาทางเลือกอื่น
ไทเทเนียมกับการแลกเปลี่ยนค่าโมดูลัส
หัวเข็มขัดไทเทเนียมช่วยแก้ปัญหาน้ำหนักและปัญหาการสัมผัสผิวหนังที่เกิดจากเหล็กกล้า ไทเทเนียมมีน้ำหนักเบากว่าเหล็กกล้าประมาณ 40 เปอร์เซ็นต์ในปริมาตรเดียวกัน และโดยทั่วไปแล้วร่างกายจะทนต่อไทเทเนียมได้ดีเมื่อสัมผัสกับผิวหนัง นอกจากนี้ยังต้านทานการกัดกร่อนได้ด้วยชั้นออกไซด์ที่ผิวซึ่งจะก่อตัวขึ้นใหม่หลังจากถูกขีดข่วน
ข้อแลกเปลี่ยนคือโมดูลัสยืดหยุ่น โมดูลัสยืดหยุ่นของไทเทเนียมอยู่ที่ประมาณ 110 กิกะพาสคาล เทียบกับเหล็กกล้าที่ประมาณ 200 กิกะพาสคาล ดังนั้นแผ่นล็อกไทเทเนียมจึงโก่งตัวมากกว่าภายใต้แรงโหลดเดียวกัน สปริงที่ออกแบบมาสำหรับหัวเข็มขัดเหล็กกล้าจะให้ความรู้สึกเบากว่าเมื่อใช้กับหัวเข็มขัดไทเทเนียม เว้นแต่ว่าอัตราการยืดหยุ่นของสปริงจะถูกปรับให้เหมาะสม การปรับเช่นนี้เป็นการเปลี่ยนแปลงในการออกแบบ ไม่ใช่เพียงการเปลี่ยนวัสดุ และจำเป็นต้องตรวจสอบความสม่ำเสมอทั่วทั้งชุดการผลิต
พื้นผิวของไทเทเนียมยังนุ่มกว่าเหล็กกล้าที่ผ่านการชุบแข็ง แม้ไทเทเนียมจะต้านทานการกัดกร่อนได้ดีกว่า แต่ก็ขีดข่วนได้ง่ายกว่า หัวเข็มขัดไทเทเนียมที่สัมผัสกับพื้นผิวแข็งระหว่างการใช้งานประจำวันจึงอาจแสดงรอยขีดข่วน ในขณะที่หัวเข็มขัดเหล็กกล้าจะสามารถต้านทานรอยเหล่านั้นได้
| คุณสมบัติ | เหล็กกล้าเกรด 316L | ไทเทเนียม | เหล็กกล้าเคลือบด้วยเทคนิค PVD |
|---|---|---|---|
| ความแข็ง | ปานกลาง | ต่ำกว่า | สูงกว่าที่ผิว |
| ความต้านทานการกัดกร่อน | ดี | สูง | ขึ้นอยู่กับความสมบูรณ์ของชั้นเคลือบ |
| ความทนทานของผิวหนัง | อาจปล่อยนิกเกิลออกมา | โดยทั่วไปทนได้ดี | เหมือนกับวัสดุพื้นฐาน |
| ความเห็นชัดของรอยขีดข่วน | ปานกลาง | สูงกว่า | ต่ำกว่าจนกว่าชั้นเคลือบจะสึกกร่อน |
| ค่าหน่วย | เส้นฐาน | สูงกว่า | ปานกลางถึงสูง |
ความทนทานของการเคลือบพื้นผิวและคำถามเกี่ยวกับวัสดุพื้นฐาน
การเคลือบด้วยกระบวนการ PVD มักถูกกำหนดให้ใช้เพื่อเพิ่มความต้านทานรอยขีดข่วน และเพื่อเพิ่มสีสัน ชั้นเคลือบดังกล่าวสามารถเพิ่มความแข็งของพื้นผิวได้จริง และหากเคลือบอย่างเหมาะสม ชั้นนั้นจะทนต่อการเสียดสีเบาๆ ได้ดีกว่าพื้นผิวเหล็กที่ไม่ได้รับการเคลือบ
ประเด็นสำคัญคือ คุณภาพของชั้นเคลือบขึ้นอยู่กับคุณภาพของวัสดุพื้นฐานที่อยู่ด้านล่างโดยตรง หากนำชั้น PVD ไปเคลือบบนพื้นผิวที่มีหลุม รอยเครื่องมือ หรือเศษโลหะยื่นออกตามขอบ จะทำให้ข้อบกพร่องเหล่านั้นปรากฏผ่านชั้นเคลือบแทนที่จะถูกปกปิดไว้ เมื่อชั้นเคลือบสึกกร่อนจนทะลุบริเวณที่สัมผัสบ่อย วัสดุเหล็กด้านล่างจะถูกเปิดเผย และสีจะเปลี่ยนไป การเปลี่ยนสีนี้มองเห็นได้ชัด และถูกตีความว่าเป็นสัญญาณของการสึกหรอ แม้ว่าชิ้นส่วนนั้นจะยังคงมีความแข็งแรงเชิงโครงสร้างครบถ้วน
ความหนาของชั้นเคลือบมีความสำคัญทั้งในกรณีที่บางเกินไปและหนาเกินไป ถ้าบางเกินไป จะสึกกร่อนเร็วเกินควร แต่ถ้าหนาเกินไป ก็อาจทำให้ขอบที่ต้องคงความคมเพื่อการล็อกเข้ากับกลไกเกิดมนเกินไป ช่วงความหนาที่ใช้งานได้จึงแคบมาก และจำเป็นต้องตรวจสอบบนชิ้นส่วนที่ผ่านการเคลือบแล้วจริง ไม่ใช่เพียงคาดการณ์จากข้อกำหนดของกระบวนการ
กรณีหนึ่งที่ใบรับรองวัสดุไม่สอดคล้องกับชิ้นส่วนจริง
กรณีหนึ่งที่ไม่เปิดเผยชื่อเกี่ยวข้องกับหัวเข็มขัดจำนวนหนึ่งซึ่งผ่านการตรวจสอบรับเข้ามาแล้ว แต่เริ่มแสดงอาการสึกหรอที่ผิวเร็วกว่าที่คาดไว้เมื่อใช้งานจริงในสนาม ใบรับรองวัสดุระบุเกรดที่ถูกต้อง การตรวจสอบความแข็งของวัตถุดิบอยู่ภายในเกณฑ์ที่กำหนด
ปัญหาเกิดจากกระบวนการอบร้อนชิ้นส่วนที่ถูกตีขึ้นรูป ชุดหนึ่งได้รับการประมวลผลที่อุณหภูมิซึ่งทำให้ผิวมีความแข็งน้อยกว่าที่ข้อกำหนดตั้งใจไว้ และการตรวจสอบความแข็งของวัตถุดิบไม่สามารถตรวจจับข้อบกพร่องนี้ได้ เนื่องจากวัตถุดิบถูกทดสอบก่อนการตีขึ้นรูปและก่อนการอบร้อน ชิ้นส่วนเหล่านี้จึงมีเกรดที่ถูกต้อง แต่มีสภาพที่ไม่ถูกต้อง
แนวทางแก้ไขคือเพิ่มการตรวจสอบความแข็งสำหรับชิ้นส่วนที่ตีขึ้นรูปเสร็จสมบูรณ์ แทนที่จะตรวจสอบเฉพาะวัตถุดิบที่รับเข้ามาเท่านั้น และเชื่อมโยงบันทึกการอบร้อนเข้ากับล็อตที่เกี่ยวข้อง วัสดุไม่ใช่สาเหตุของปัญหา ลำดับการยืนยันต่างหากที่มีข้อบกพร่อง
สิ่งที่การเลือกวัสดุไม่สามารถแก้ไขได้
การเลือกวัสดุไม่สามารถแก้ไขการออกแบบที่สร้างแรงเครียดไว้ที่จุดผิดได้ ขอบของตัวล็อกที่บางเกินไปจะเสียหายไม่ว่าจะทำจากวัสดุใดก็ตาม ช่องสำหรับสปริงที่ตื้นเกินไปจะให้ความรู้สึกนุ่มแม้ใช้เหล็กเกรดสูงก็ตาม
นอกจากนี้ การเลือกวัสดุยังไม่สามารถแทนที่กระบวนการตกแต่งพื้นผิวได้ ตัวล็อกที่ทำจากวัสดุที่เหมาะสมแต่มีผิวขัดไม่ดี ก็ยังดูไม่เสร็จสมบูรณ์เมื่อจับไว้ในมือ และการเลือกวัสดุก็ไม่สามารถแก้ปัญหาเรื่องต้นทุนได้ด้วยตนเอง ไทเทเนียมและเทคโนโลยี PVD เพิ่มต้นทุน ซึ่งต้นทุนนั้นจะคืนค่าได้ก็ต่อเมื่อตัวล็อกถูกออกแบบให้เป็นองค์ประกอบที่มองเห็นได้ชัดเจนและทนทาน
สำหรับโครงการที่วัสดุหัวเข็มขัดต้องสมดุลระหว่างความทนทาน ความปลอดภัยต่อผิวหนัง และต้นทุน การร่วมงานกับผู้จัดจำหน่ายที่ออกแบบระบบควบคุมคุณภาพ (QC) โดยยึดปัจจัยเหล่านี้เป็นหลัก จะช่วยลดความไม่คาดคิดในระยะหลังได้ บริษัทบูร์รีวา (Burriva) ซึ่งย่อมาจาก บริษัทเป่ารุ่ยฮัว (ต่งกวน) เทคโนโลยีความแม่นยำ จำกัด มีโรงงานเฉพาะด้านชิ้นส่วนที่มีพื้นที่กว่า 20,000 ตารางเมตร ครอบคลุมกระบวนการผลิตหลากหลายประเภท ได้แก่ การกลึงหลายแกน การกัดด้วยเครื่อง CNC การตีขึ้นรูป (stamping) การขัดอัตโนมัติ และการตรวจสอบมิติ ทั้งในขั้นตอนรับวัตถุดิบ ระหว่างการผลิต และก่อนจัดส่ง กระบวนการทำงานแยกตามโครงการอย่างชัดเจน และการเข้าถึงไฟล์ CAD ควบคุมตามบทบาทหน้าที่ของแต่ละตำแหน่ง ทีมงานที่กำลังพิจารณาข้อกำหนดวัสดุหัวเข็มขัดยินดีเปิดโอกาสพูดคุยเกี่ยวกับความต้องการเฉพาะของตน