
 EN
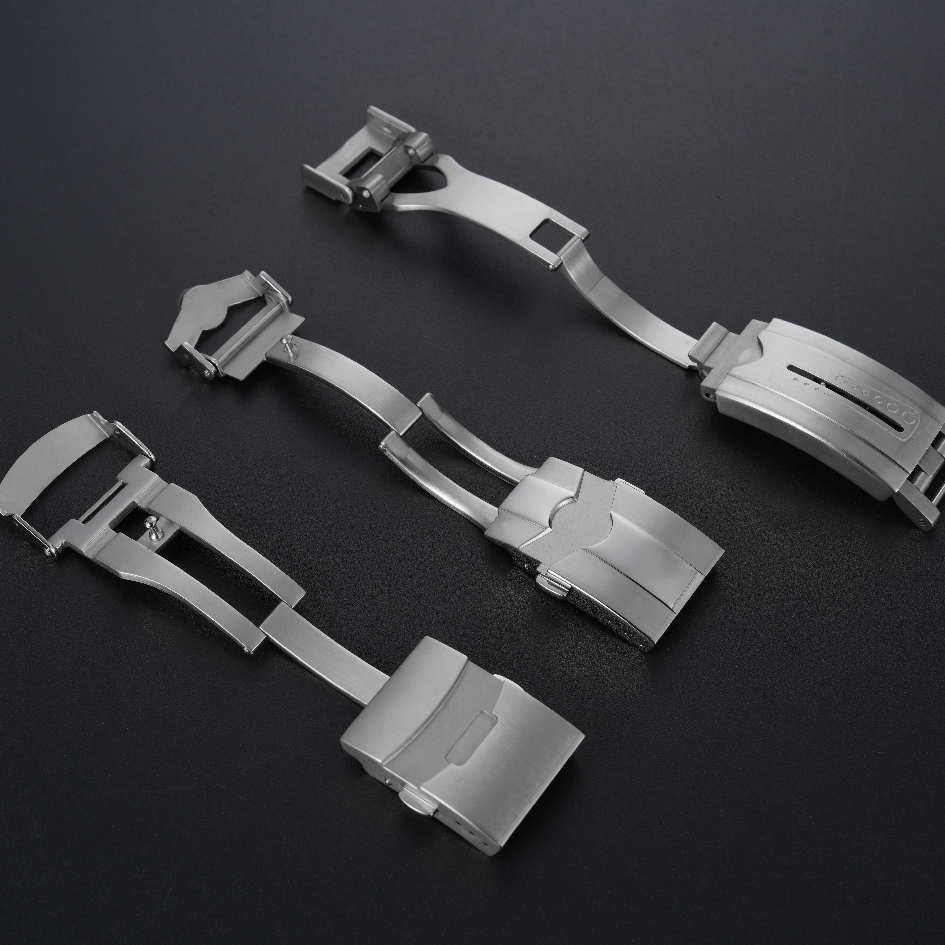
Un cierre falla por una de varias razones: la lengüeta deja de encajar, el resorte pierde tensión, la superficie se desgasta por completo o la bisagra desarrolla holgura. Cada uno de esos modos de fallo se remonta a una propiedad del material. La dureza determina la velocidad con que la superficie se rayará. El módulo determina cuánto se deformará una hoja del cierre bajo carga. La resistencia a la corrosión determina cómo se comportará la pieza frente al sudor durante meses.
La selección del material no es, por tanto, una decisión meramente estética. Establece el cronómetro de desgaste del cierre incluso antes de fabricar la primera unidad. Dos cierres con geometría idéntica pero materiales distintos envejecerán de forma distinta, y esa diferencia se percibe al tacto mucho antes de que aparezca en una hoja de especificaciones.
Acero inoxidable 316L como referencia práctica
El acero inoxidable 316L es la referencia estándar para las hebillas de reloj por razones que se mantienen válidas en producción. Resiste bien la corrosión para el contacto diario con la piel, admite tanto acabados cepillados como pulidos y se mecaniza y estampado de forma predecible. Su dureza se sitúa en un rango que mantiene el borde del cierre sin volverse frágil.
La limitación radica en el desgaste. El 316L no es un acero duro, y una superficie pulida en una hebilla acumulará finas rayaduras con el tiempo. Esto resulta aceptable en un acabado cepillado, donde las rayaduras se integran visualmente. En una hebilla con pulido espejo, ese mismo desgaste se percibe como pérdida de brillo, y la pieza parece más antigua de lo que realmente es.
Otro problema básico es la liberación de níquel. Algunos usuarios son sensibles a él, y el 316L puede liberar pequeñas cantidades al entrar en contacto con el sudor. Para la mayoría de los usuarios esto no representa un problema. Sin embargo, para una marca que apunte a usuarios con piel sensible, constituye una razón para considerar alternativas.
Titanio y la compensación del módulo
Los cierres de titanio resuelven los problemas de peso y contacto con la piel que presenta el acero. El titanio es aproximadamente un 40 % más ligero que el acero en igual volumen y, por lo general, se tolera bien sobre la piel. Además, resiste la corrosión gracias a una capa superficial de óxido que se reforma tras los arañazos.
La contrapartida es el módulo. El módulo elástico del titanio es de aproximadamente 110 GPa, frente a unos 200 GPa del acero; por tanto, una lengüeta de cierre de titanio se desvía más bajo la misma carga. Un resorte calibrado para un cierre de acero se sentirá más ligero en una versión de titanio, a menos que se ajuste su tasa de rigidez. Este cambio corresponde a una modificación de diseño, no a un simple intercambio de material, y debe validarse en toda la partida.
El titanio también es más blando en su superficie que el acero templado. Aunque resiste mejor la corrosión, se araña con mayor facilidad. Un cierre de titanio que entre en contacto con una superficie dura durante el uso diario mostrará marcas que un cierre de acero resistiría.
| Propiedad | Acero 316L | Titanio | Acero con recubrimiento PVD |
|---|---|---|---|
| Dureza | Moderado | Más bajo | Más alto en la superficie |
| Resistencia a la corrosión | Buena | Alto | Depende de la integridad del recubrimiento |
| Tolerancia cutánea | Posible liberación de níquel | Generalmente bien tolerado | Igual que el sustrato |
| Visibilidad de arañazos | Moderado | Más alto | Más bajo hasta que el recubrimiento se desgaste |
| Costo unitario | Línea base | Más alto | Moderado a alto |
Durabilidad del recubrimiento y la cuestión del sustrato
A menudo se especifica un recubrimiento por deposición física en fase vapor (PVD) para mejorar la resistencia a los arañazos y añadir color. El recubrimiento aumenta efectivamente la dureza superficial, y una capa bien aplicada resiste mejor la abrasión ligera que una superficie de acero sin recubrir.
El inconveniente es que el recubrimiento es tan bueno como el sustrato sobre el que se aplica. Una capa PVD depositada sobre una superficie con hoyuelos, marcas de herramienta o rebabas en los bordes mostrará dichos defectos a través del recubrimiento, en lugar de ocultarlos. Cuando el recubrimiento se desgasta por completo en un punto de alto contacto, queda expuesto el acero subyacente y el color cambia. Ese cambio es visible y se percibe como desgaste, incluso cuando la pieza sigue siendo estructuralmente apta.
El espesor del recubrimiento es crítico en ambos extremos: si es demasiado delgado, se desgastará prematuramente; si es demasiado grueso, puede redondear un borde que debe mantenerse afilado para el acoplamiento del pestillo. La ventana de espesores útiles es estrecha y debe verificarse directamente en la pieza recubierta, no asumirse únicamente a partir de las especificaciones del proceso.
Un caso en el que el certificado de material no coincidía con la pieza
Un caso anonimizado implicó un lote de cierres que superó la inspección de entrada y comenzó a mostrar desgaste superficial antes de lo previsto durante su uso en campo. El certificado de material indicaba la calidad correcta. Las comprobaciones de dureza en la materia prima se encontraban dentro de las especificaciones.
El problema residía en el tratamiento térmico de las piezas estampadas. Un lote había sido procesado a una temperatura que dejaba la superficie más blanda de lo previsto en la especificación, y la comprobación de dureza en la materia prima no lo detectó porque dicha materia prima se ensayó antes del estampado y del tratamiento térmico. Las piezas tenían la calidad correcta, pero el estado incorrecto.
La solución consistió en añadir una comprobación de dureza en la pieza estampada terminada, en lugar de realizarla únicamente en la materia prima de entrada, y vincular el registro del tratamiento térmico al lote correspondiente. El material no era el problema; lo era la secuencia de verificación.
Lo que la selección de materiales no puede solucionar
La elección del material no corrige un diseño que genera tensión en el punto equivocado. Un borde de cierre demasiado delgado fallará con cualquier material. Un alojamiento para el resorte demasiado poco profundo dará una sensación blanda independientemente de la calidad del acero.
Tampoco sustituye el acabado superficial. Un cierre fabricado con el material adecuado, pero con un pulido deficiente, sigue luciendo incompleto al tacto. Y tampoco resuelve por sí solo la cuestión del costo. El titanio y el recubrimiento PVD incrementan el costo, y dicho costo solo aporta valor si el cierre está destinado a ser una característica visible y duradera.
Para proyectos en los que el material del cierre debe equilibrar desgaste, contacto con la piel y costo, colaborar con un proveedor cuyo control de calidad se base específicamente en esos factores reduce las sorpresas tardías. Burriva, abreviatura de Baoruihua (Dongguan) Precision Technology Co., Ltd., opera una instalación centrada en componentes con más de 20 000 metros cuadrados de superficie, que abarca mecanizado multieje, fresado CNC, estampado, pulido automatizado e inspección dimensional en las etapas de entrada, proceso y salida. Los flujos de trabajo están segregados por proyecto, y el acceso a los archivos CAD está controlado según el rol laboral. Los equipos que trabajan en las especificaciones del material del cierre pueden consultar libremente sus requisitos.