
 EN
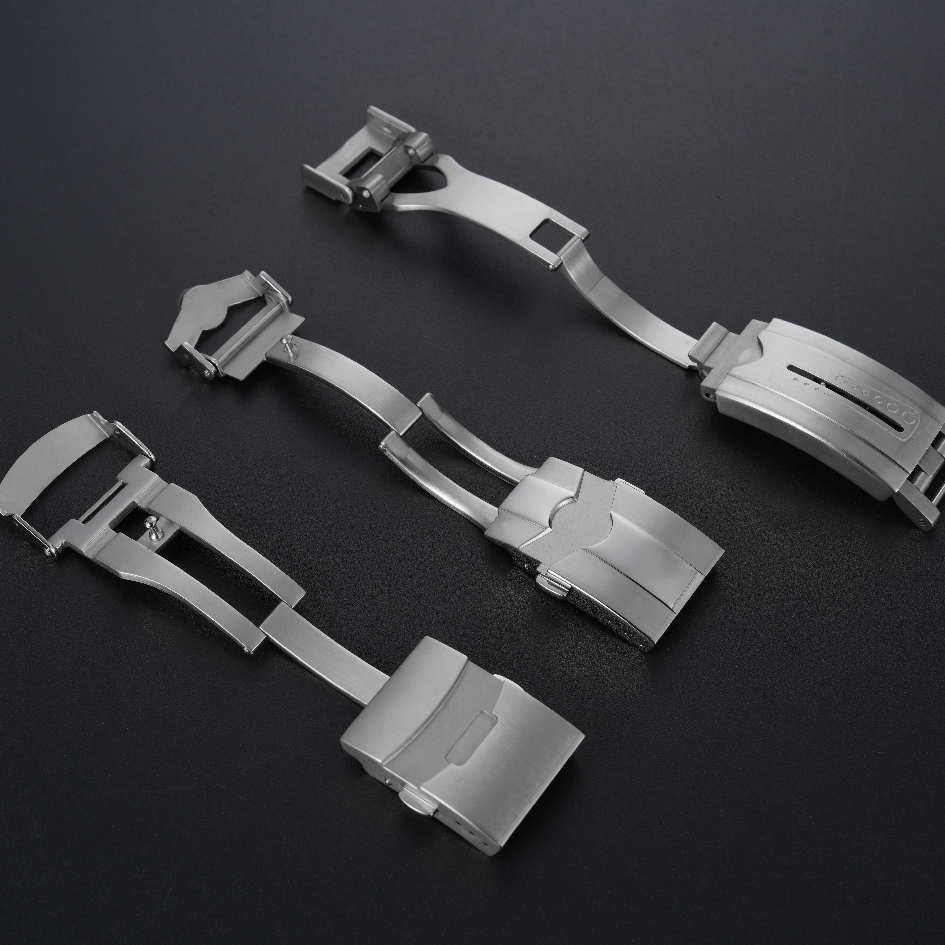
Een gesp faalt om één van een paar redenen: de sluitklink werkt niet meer, de veer verliest zijn spanning, het oppervlak slijt door of het scharnier ontwikkelt speling. Elk van deze foutmodi is terug te voeren op een materiaaleigenschap. Hardheid bepaalt hoe snel het oppervlak krast. De elasticiteitsmodulus bepaalt hoeveel een klinkblad buigt onder belasting. Corrosiebestendigheid bepaalt hoe het onderdeel zich gedraagt bij blootstelling aan zweet over maanden.
Materiaalkeuze is daarom geen cosmetische beslissing. Het stelt de ‘slijttijd’ van de gesp vast, nog voordat ook maar één exemplaar wordt geproduceerd. Twee gespen met identieke vormgeving maar verschillende materialen verouderen anders, en dat verschil is voelbaar in de hand lang voordat het zichtbaar wordt op een specificatieblad.
316L-roestvrij staal als praktische basis
316L-roestvrij staal is de basis voor horlogesluitingen om redenen die in de productie standhouden. Het weerstaat corrosie voldoende voor dagelijks contact met de huid, accepteert zowel geborstelde als gepolijste afwerkingen en kan voorspelbaar worden bewerkt en gestanst. De hardheid ligt in een bereik dat een vergrendelrand stevig vasthoudt zonder broos te zijn.
De beperking ligt bij slijtage. 316L is geen hard staal, en een gepolijst oppervlak op een sluiting zal na verloop van tijd fijne krassen oplopen. Dat is aanvaardbaar bij een geborstelde afwerking, waarbij de krassen zich mengen met de structuur. Bij een spiegelgladde sluiting wordt dezelfde slijtage gelezen als dofheid, waardoor het onderdeel ouder lijkt dan het is.
Een ander basisprobleem is nikkelafgifte. Sommige dragers zijn gevoelig hiervoor, en 316L kan kleine hoeveelheden vrijgeven bij contact met zweet. Voor de meeste gebruikers is dit geen probleem. Voor een merk dat gericht is op dragers met gevoelige huid, is dit echter een reden om alternatieven te overwegen.
Titanium en de modulusafweging
Titaan haken lossen de gewichts- en huidcontactproblemen op die staal met zich meebrengt. Titaan is ongeveer 40 procent lichter dan staal bij hetzelfde volume en wordt over het algemeen goed door de huid verdragen. Het is ook bestand tegen corrosie dankzij een oppervlakteoxide-laag die zich na krassen opnieuw vormt.
Het nadeel is de elasticiteitsmodulus. De elasticiteitsmodulus van titaan bedraagt ongeveer 110 GPa, tegen ongeveer 200 GPa voor staal, dus een titaan sluitplaat buigt meer door onder dezelfde belasting. Een veer die is afgestemd op een stalen haak voelt lichter bij een titaanversie, tenzij de veerrate wordt aangepast. Dit is een ontwerpwijziging, geen eenvoudige materiaalvervanging, en moet per productiebatch worden gevalideerd.
Titaan is bovendien zachter aan het oppervlak dan gehard staal. Het is beter bestand tegen corrosie, maar vat gemakkelijker krasjes op. Een titaanhaak die in het dagelijks gebruik contact maakt met een harde oppervlakte, vertoont zichtbare sporen waar een stalen haak deze zou weerstaan.
| Eigendom | 316L staal | Titanium | PVD-gecoated staal |
|---|---|---|---|
| Hardheid | Matig | Lager | Hoger aan het oppervlak |
| Corrosiebestendigheid | Goed | Hoog | Afhankelijk van de integriteit van de coating |
| Huidverdraagbaarheid | Mogelijke nikkelafgifte | Over het algemeen goed verdraagbaar | Zelfde als het substraat |
| Zichtbaarheid van krassen | Matig | Hoger | Lager totdat de coating versleten is |
| Eenheidsprijs | Basislijn | Hoger | Matig tot hoger |
Duurzaamheid van de coating en de vraag naar het substraat
PVD-coating wordt vaak gespecificeerd om de krasbestendigheid te verbeteren en kleur toe te voegen. De coating verhoogt inderdaad de oppervlaktehardheid, en een goed aangebrachte laag houdt beter stand tegen lichte slijtage dan een niet-gecoate stalen oppervlakte.
Het probleem is dat de coating slechts zo goed is als het substraat eronder. Een PVD-laag op een oppervlakte met putjes, gereedschapsmarkeringen of randspaan zal die gebreken door de coating heen tonen in plaats van ze te verbergen. Wanneer de coating op een punt met veel contact versleten raakt, komt het staal eronder bloot te liggen en verandert de kleur. Deze kleurverandering is zichtbaar en wordt geïnterpreteerd als slijtage, zelfs wanneer het onderdeel structureel nog volkomen in orde is.
De dikte van de coating is aan beide uiteinden van belang. Te dun en de coating slijt te vroeg weg. Te dik en de coating kan een scherpe rand afronden die juist scherp moet blijven voor de vergrendeling van de sluiting. Het bruikbare bereik is nauw, en de dikte moet worden gecontroleerd op het gecoate onderdeel zelf, niet worden afgeleid uit de procespecificatie.
Een geval waarbij het materiaalcertificaat niet overeenstemde met het onderdeel
Eén geanonimiseerd geval betrof een partij sluitingen die de inkomende inspectie doorstonden, maar in het veld eerder dan verwacht oppervlakteversleten vertoonden. Het materiaalcertificaat vermeldde de juiste kwaliteit. Hardheidstests op de grondstof vielen binnen de specificatie.
Het probleem zat in de warmtebehandeling van de gestanste onderdelen. Een partij was verwerkt bij een temperatuur die het oppervlak zachter liet dan de specificatie bedoelde, en de hardheidstest op de grondstof had dit niet opgepikt, omdat de grondstof vóór het stansen en de warmtebehandeling werd getest. De onderdelen hadden wel de juiste kwaliteit, maar de verkeerde toestand.
De oplossing was om een hardheidstest toe te voegen op het afgewerkte gestanste onderdeel, in plaats van alleen op de inkomende grondstof, en om het warmtebehandelingsregister aan de partij te koppelen. Het materiaal was niet het probleem. De volgorde van verificatie wel.
Wat materiaalkeuze niet kan oplossen
De keuze van materiaal lost geen ontwerp op dat spanning op het verkeerde punt veroorzaakt. Een sluitrand die te dun is, zal in elk materiaal bezwijken. Een veerzak die te ondiep is, geeft een slap gevoel, ongeacht de staalkwaliteit.
Het vervangt ook niet de oppervlakteafwerking. Een gesp van het juiste materiaal met een slechte polijst ziet er in de hand nog steeds onafgewerkt uit. En het lost de kostenkwestie op zichzelf niet op. Titanium en PVD verhogen de kosten, en die extra kosten leveren alleen waarde op als de gesp bedoeld is om een zichtbare, duurzame functie te zijn.
Voor projecten waarbij het materiaal voor sluitingen een evenwicht moet vinden tussen slijtage, huidcontact en kosten, vermindert samenwerken met een leverancier wiens kwaliteitscontrole (QC) specifiek is opgebouwd rond deze factoren de kans op late verrassingen. Burriva, een afkorting van Baoruihua (Dongguan) Precision Technology Co., Ltd., beschikt over een componentgerichte productiefaciliteit van meer dan 20.000 vierkante meter, waar meerdere bewerkingsprocessen plaatsvinden: meervoudige asbewerking, CNC-freesbewerking, stansen, geautomatiseerd polijsten en dimensionele inspectie in alle fasen — bij binnenkomst, tijdens de productie en bij uitgang. Werkstromen zijn per project gescheiden en toegang tot CAD-bestanden wordt beheerd op basis van functie. Teams die werken aan specificaties voor sluitingsmaterialen zijn van harte welkom om hun eisen te bespreken.